Injektionsgasbrännare för smedja: guide för tillverkning
Funktionsprincipen för en injektionsbrännare för mindre smedjor bygger på att gasstrålen sugs in i brännarkroppen. Man kan köpa den i en butik. Men om man tillverkar en egen injektionsgasbrännare för ässjan kommer den att fungera minst lika bra.
Vi berättar hur man bygger verktyget enligt alla regler. Det viktigaste är att ta hänsyn till alla tillverkningskrav. Man har trots allt att göra med en explosiv blandning av gas och luft.
Artikelns innehåll:
Egenskaper och typer av injektionsbrännare
Brännarens utförande påverkar graden av metallförbränning vid uppvärmning för smide, intensiteten av ytglödskalbildning och den totala gasförbrukningen. I slutna smidesässjor används kortlågebrännare.
Deras konstruktion garanterar snabb blandning av bränsleblandningen, vilket ger hög verkningsgrad. Förbränningsprodukterna avlägsnas jämnt och så effektivt som möjligt från ässjans arbetsutrymme.
Brännarnas funktionsprincip
I brännare av denna typ förbränns propan som kommer från gasledning eller gasflaska. Gas-luftblandningen bildas genom ejektion, d.v.s. att luften sugs in i brännaren genom energin från den trycksatta gasstrålen.
I området där luftintaget sker uppstår ett undertryck, vilket gör att luften rör sig i den avsedda riktningen. När arbetsblandningen blandas i brännarkroppen slungas den ut under tryck och skapar den önskade temperaturen.
Kvaliteten på gasbrännarens arbete beror på konstansen av förhållandet mellan gasvolym och luftvolym. Ändringar i gasdensitet påverkar brännarens förmåga att suga in luft.
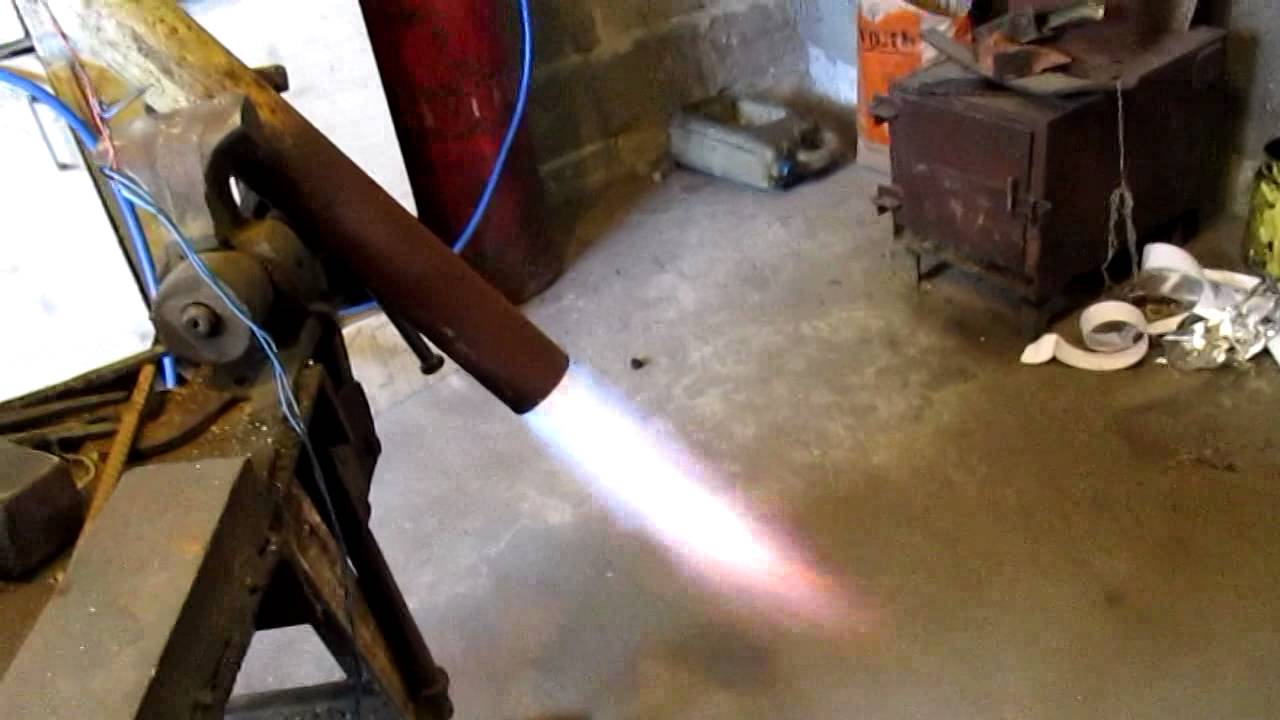
Alla förändringar i förbränningstemperaturen måste åtföljas av motsvarande förändringar i lufttillförseln som krävs för antändning.
Vid obalans i parametrarna krävs justering av injektionskoefficienten för att uppnå stabilitet. Detta uppnås genom att ändra gastrycket eller justera luftspjället.
Klassificering av brännare efter huvuddrag
De klassificeras efter olika kriterier. Utifrån mängden primärluft som sugs in skiljer man på brännare med partiell blandning och fullständig. De viktigaste egenskaperna för de förstnämnda är injektionskoefficient och multiplikator.
Injektionskoefficienten bestäms av förhållandet mellan den injicerade luftvolymen och den som krävs för 100-procentig gasförbränning. Med uttrycket 'injektionsmultiplikator' avses förhållandet mellan primärluftvolymen och brännarens gasförbrukning.
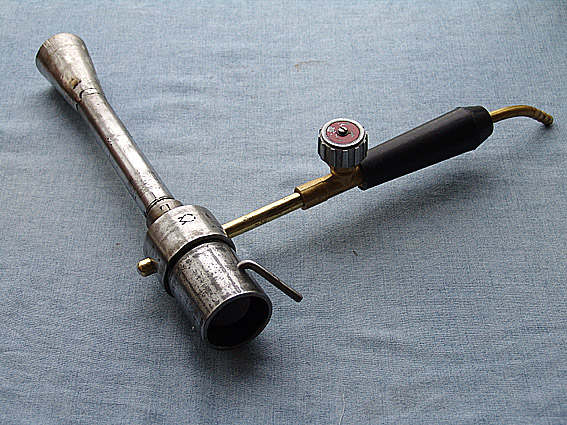
Injektionsbrännare som används i hemsmedjor kan ha lågt (upp till 5 kPa) gastryck och medelhögt — från 5 kPa till 0,3 MPa. När gasen i brännaren har ett tryck på 20-90 kPa förblir luftinsugningskraften praktiskt taget oförändrad, även om gastrycket och vakuumet i härden förändras.
När trycket faller under denna gräns ökar injektionskoefficienten, trycket sjunker och vakuumet i härden ökar. Beroende på om det finns en fördelningsgrenrör finns det brännare med en eller flera flammor.
Det finns en uppdelning baserat på antalet munstycken: med ett munstycke — enkelmunstycksbrännare, med flera — flermunstycksbrännare. Dessa element placeras antingen i centrum eller utspritt. Efter detta kriterium finns brännare med centralt och perifert munstycke.
Hemmagjord injektionsbrännare
Till en hemgjord brännare av standardkonstruktion leds gasen från en gasflaska via en speciell slang, vanligtvis propan. Det behövs ingen tryckreduceringsventil eftersom gastillförseln regleras av en arbetsventil som sitter på gasflaskan.
Öppning och stängning av gastillförseln sker med hjälp av en avstängningskran, medan övriga justeringar av brännaren görs med arbetskranen. Gasslang, genom vilken gasen strömmar, ansluts till en speciell infästning med en nippel.
Detta gör det möjligt att ställa in flammans storlek och hastighet. Nippeln och röret är placerade i en metallkopp. Här sker mättnaden av propan med syre från den inströmmande luften.
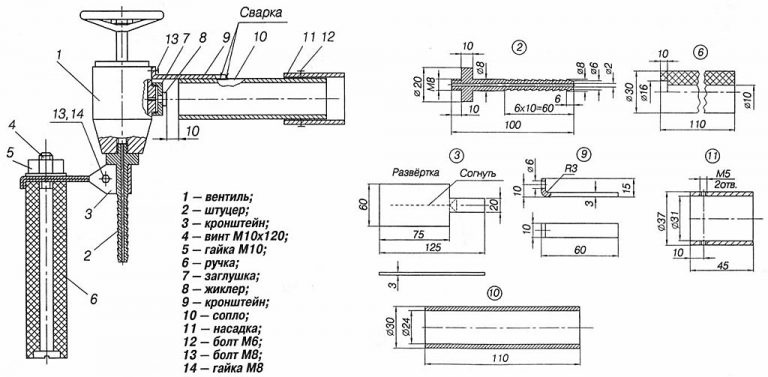
Från metallkoppen strömmar den brännbara blandningen in i förbränningszonen genom ett munstycke under tryck. För att processen ska vara kontinuerlig finns det speciella hål i munstycket som fungerar som extra ventilation.
För egentillverkning behövs en ritning på en gasbrännare för härden, samt en uppsättning verktyg och material:
- bitar av rör, metallbeslag;
- vinkelslip;
- halvrund eller rund fil;
- borrmaskin, om det inte finns kan man ersätta med en borr;
- svets halvautomat;
- gängtapp, gängsnitt, borr, stålborste, hammare, tänger;
- slipskiva, kapskiva;
- plåtjärn med tjocklek 1, 2, 3 mm;
- skyddsutrustning för svetsning.
Hela arbetet med att tillverka en bränsleförbränningsanordning består av fem steg.
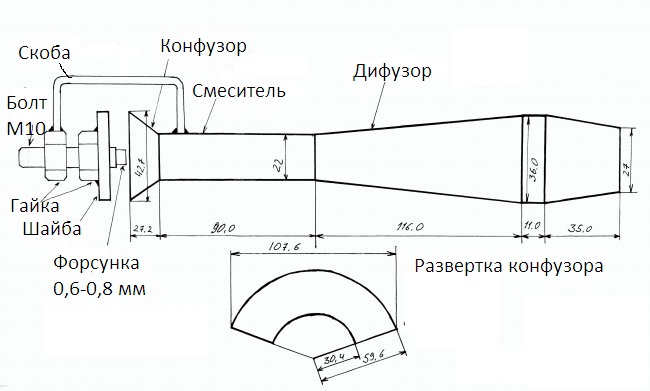
I första steget tillverkar du diffusorn. Som utgångsmaterial kan du ta ett rörstycke med lämplig diameter. Till exempel en ljuddämpare av rostfritt stål eller ett vattenledningsrör.
Längs röret gör du snitt med en vinkelslip till önskad längd. På röret trär du ett lagerhus med lämplig diameter. Samma sak upprepar du på andra sidan.
Snitten svetsar du igen, sedan använder du en lamellskiva och bearbetar ytan tills den är helt slät. Svetsa och rengör alla porer och icke svetsade partier. Använd en rund eller halvrund fil för att ta bort grader invändigt.
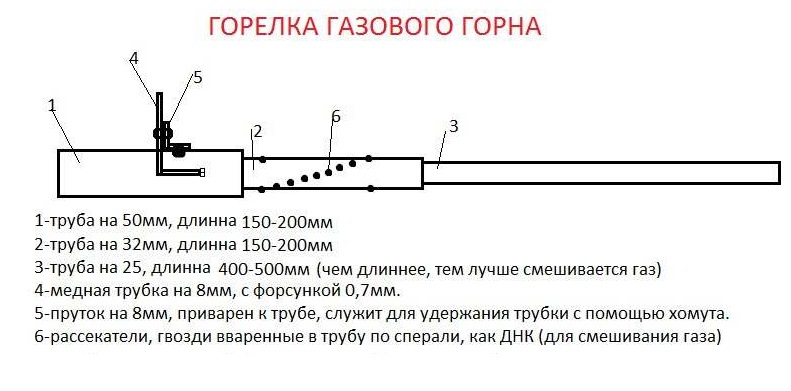
Nästa steg är tillverkning av blandare och konfusor. Den första har formen av ett rör. Ett vattenrör med diameter ca 2 cm, längd 9 cm duger. Röret svetsar du till diffusorn, och till det svetsar du konfusorn - en kon för luftintag.
Ämnet kan du klippa ut ur plåt med tjocklek 1,2 mm. Sedan böjer du det, svetsar ihop och den färdiga delen svetsar du till blandaren. I änden gör du en plan yta för anliggning av justeringsbrickan. Genom att minska/öka gapet mellan konfusorn och brickan justerar du den inkommande luftströmmen.
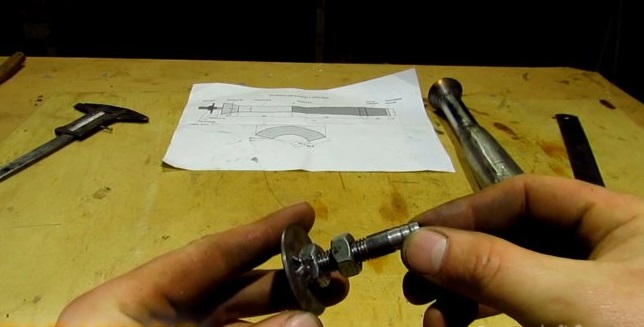
Därefter påbörjas tillverkningen av mekanismen för matning av gas-luftblandningskomponenter. I detta steg krävs en bult med lång M10-gänga. Huvudet kapar du, sedan borrar du ett genomgående hål med diameter 5 mm i änden och skär M6-gänga.
För att skapa munstycket kan du använda en spets för tillförsel av svetstråd från en halvautomat. Eftersom den är ganska lång måste du kapa den. Efter gängningen ska cirka 3-4 mm återstå. Den återstående delen räcker för att tillverka ytterligare ett munstycke.
För fortsatt arbete krävs en bricka med ytterdiameter 43 mm. Du kan köpa den eller tillverka själv av plåt. I mitten av brickan borrar du ett hål med diameter 1,2 cm. Till den färdiga brickan svetsar du en M10-mutter.
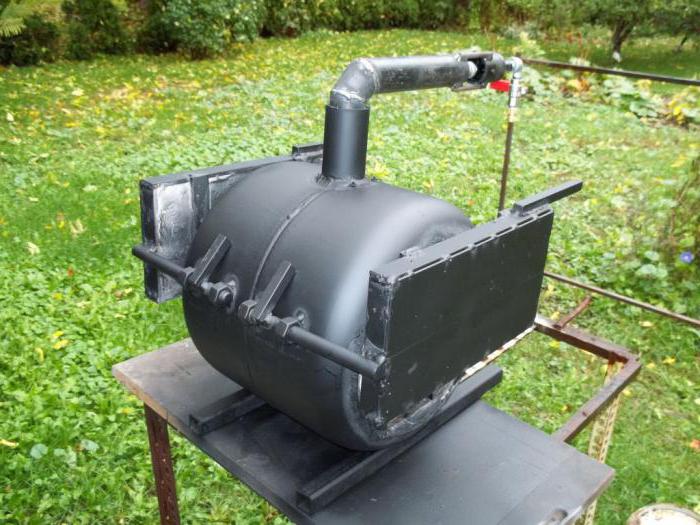
Innan man påbörjar installationen måste man tillverka ett fäste för enheten till höljet i form av en bygel. Den kan skäras ut ur plåt. Utan att ändra monteringens läge, lägger man den mot konfusorn, sätter bygeln intill och svetsar fast den i muttern och höljet. Svetsstället har ingen större betydelse, men det är nödvändigt att konstruktionen är styv.
Genom att skruva i och ur bulten justeras ejektionsgraden. Som praktiken visar uppnås optimalt resultat när munstycket går in i konfusorn till ett djup av cirka två mm. Mängden inkommande luft regleras med brickan.
Det sista steget är provning. För detta sätter man en slang på bulten. På reducerventilen ställer man in tryckvärdet 0,2 kg/cm². Man kan experimentera med detta värde, men man måste komma ihåg att vid hög gasförbrukning kan flaskan, särskilt med en kapacitet på 5 l, snabbt frysa. I så fall passar ett munstycke på 0,6 mm bättre.
Brickan måste stängas helt eller lämnas med ett litet mellanrum före tändning. Efter tändning av gasen ökas lufttillförseln gradvis. Lågan blir allt mer mättad blå och flyttar sig gradvis bort från brännarens munstycke. En egenhet med brännarens funktion i en öppen härdugn är att vid ytterligare förstärkning av luftströmmen lossnar lågan från brännaren och den slocknar.
För att undvika ett sådant fenomen placerar man ett hinder (en avledare) längs lågans bana eller använder brännaren i ett slutet utrymme. I så fall kommer elden som skjuter ut ur munstycket att antända gasen och förbränningen upprätthålls.
Om brännaren drivs med naturgas bör lågan under idealiska förhållanden vara klarblå. När gaskällan är en flaska fylld med propan-butanblandning har den brännbara blandningen utseendet av gula tungor.
En sådan injektionsbrännare fungerar utmärkt i ett slutet utrymme. Om den ställs in väl kan man uppnå temperaturer upp till 1200°. Dessa förhållanden är lämpliga för smide av ämnen från filar, glödgning av klingor, smältning av icke-järnmetaller.
Gasen tillförs brännaren från nätet eller från en flaska, processen styrs med regulatorn. För att kontrollera justering och tryck gör man en provstart av gas eller gasblandning, och övervakar lukten.
Fördelar och nackdelar med injektionsbrännare
Användning av en högkvalitativ gasbrännare för smideshärd har ett antal fördelar:
- användning av gasenergi för luftinjektion;
- god blandning av luft med gas;
- Möjlighet att styra gas/luft-förhållandet vid förändring av brännarens temperaturregim;
- Bekvämlighet i användning;
- ekonomisk effektivitet;
- Enkel konstruktion.
Förutom fördelarna finns det även några nackdelar. Enkeldysbrännare är, med tanke på värmeeffekten, ganska långa. Det är nödvändigt att säkerställa en strikt överensstämmelse mellan munstyckets axel och brännaren. Under drift avger de mycket buller.
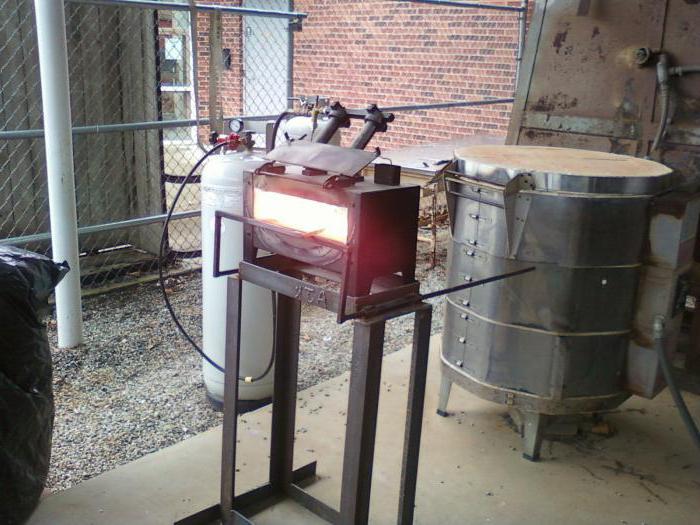
Betydande nackdelar med lågtrycksbrännare är den långa lågan samt beroendet av sekundärluftens hastighet på ugnens förtunning.
Med varianter av gasbrännare för bastuugnar och metoder för deras installation introducerar följande artikel, som alla ägare av landsbygdsfastigheter med egna bastur bör läsa.
Slutsatser och användbar video om ämnet
En särskilt populär injektionsbrännare är den som utvecklats av Aleksandr Kuznetsov. I den här videon berättar han vad konstruktionen består av och hur man bygger ihop den:
Exempel på hur en injektionsbrännare fungerar:
En injektionsbrännare som är korrekt konstruerad och tillverkad för hand i enlighet med kraven kommer att bli en pålitlig hjälpare under lång tid. Denna anordning ersätter dyra verktyg av fabrikstillverkning. Med dess hjälp kan du lösa många hushållsproblem utan att behöva anlita proffs.
Vill du berätta om hur du byggde en injektionsbrännare för smidesarbete med egna händer? Har du användbar information om ämnet i artikeln? Lämna gärna kommentarer i blockformuläret nedan, ställ frågor, lägg upp foton.
 Gasbrännare från en lödlampa själv: guide för tillverkning och användning
 Gasbrännare på propan själv: steg-för-steg-instruktioner för montering av hemmagjorda brännare
 Gasbrännare för bastuugn själv: hur man tillverkar en hemmagjord enhet
 Gasspis att bygga själv: de bästa varianterna av hemmagjorda spisar från tillgängliga material
 Gasramp för gasflaskor: konstruktion och exempel på gör-det-själv-tillverkning
 Reparation av campinggasbrännare med piezotändning själv: vanliga fel och deras åtgärd
 Vad kostar gasanslutning till ett privat hus: pris för organisation av gasleverans
 Bästa tvättmaskiner med torktumlare: ranking av modeller och råd till köpare
 Vad är färgtemperatur hos ljus och nyanser vid val av lamptemperatur för dina behov
 Byte av gasvattenberedare i lägenhet: dokumentation för byte + grundläggande normer och krav