Polyetenrör för gasledning: typer och specifikation av rörläggning i polyeten
Tidigare användes rör av gjutjärn, stål och koppar vid installation av industriella och hushållskommunikationer. Med tillkomsten av polymerer som inte är sämre än metallprodukter i styrka, slitstyrka och inerthet mot kemikalier, började rörmaterial tillverkas av polypropen, polyeten, polyvinylklorid, polybutylen etc.
Polyetenrör för gasledning har visat sig vara praktiska, elastiska, lätta och underlättar transport och installation märkbart. Om du har bestämt dig för att ansluta ditt privata hus till gas, så är det inte fel att lära sig mer om tekniska specifikationer, villkor och installationsmetoder för polyetenrör.
Artikelns innehåll:
Polyetenrör för gasledning
Lågtryckspolyeten används inte bara för tillverkning av gasledningselement. Det används även för andra kommunikationer – vattenledning, avlopp, skyddande tekniska rörledningar. Rörtyperna skiljer sig åt i sammansättning, egenskaper och märkning.
Låt oss fokusera på produkter för gastransport, vars tillverkning följer kraven i GOST R 50838-2009 (föråldrad version – GOST R 50838-95).
Typer och dimensioner
Polymertryckrör för gas kan bestå av endast polyeten eller förstärkas med ytterligare skikt.
Således urskiljs tre typer:
- polyeten, inklusive de markerade med gula ränder;
- polyeten med samextruderade skikt inuti eller utanpå;
- polyeten med ett termoplastiskt skyddsskikt som måste tas bort före installation.
Alla typer av rörmaterial är avsedda för transport av olika gaser som överensstämmer med GOST 5542 och används som råmaterial eller bränsle för industriella och hushållsbehov. Begränsningar för användning av rörledningar har fastställts: max arbetstryck – 1,2 MPa, max arbetstemperatur -/+40°C.
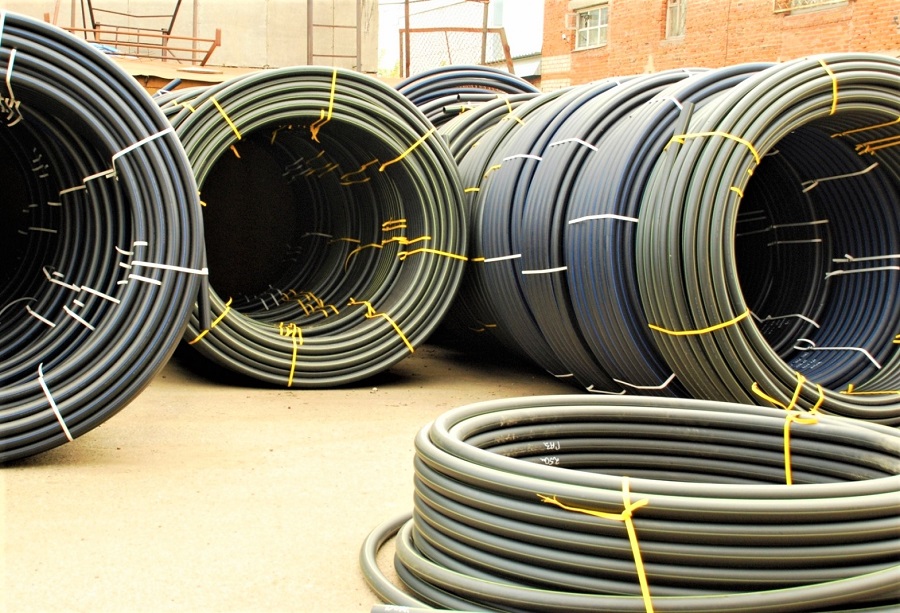
Industriell produkt levereras i sektioner om 5–24 m, i multiplar om 0,25 m, men oftast i genomsnittlig längd som är lämplig för transport med specialfordon – till exempel 13 m. Upprullning av tunn slang i kabeltrumma innebär varierande längd, men oftast förekommer rullar på 200, 500, 700 m. Det är möjligt att tillverka produkter med annan längd, men endast efter överenskommelse med kunderna.
Beroende på väggtjocklek och arbetstryck delas rören in i två typer:
- PE-80. Väggtjocklek – 2–3 mm, arbetstryck – 3–6 MPa; lämpliga för gas- och vattenledningar;
- PE-100. Väggtjocklek – 3,5 mm, arbetstryck – 8–12 MPa; detta är en förbättrad version av PE 80, som utmärker sig genom värmebeständighet och högre densitet.
PE (varianter – PE, PE) i namnet står för polyeten, siffrorna 80 och 100 anger polyetenkvaliteten.
Ur ekonomisk synvinkel används PE 100 vid installation av högtrycksgasledningar eller i speciella fall – till exempel för renovering av gamla slitna ledningar eller byggande av experimentella grenar med tryck från 0,6 MPa och uppåt.
Tekniska specifikationer och märkning
Polyetenrör tillverkade i fabrik måste uppfylla de krav som anges i GOST R 50838-2009. Dessa inkluderar rekommendationer för utseende och tekniska egenskaper.
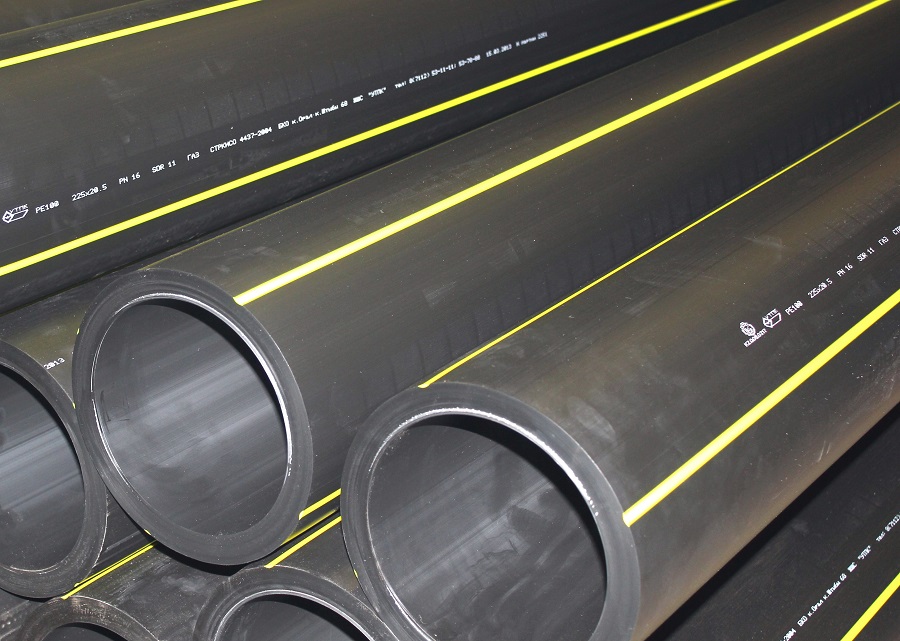
När det gäller färg finns det variationsmöjligheter:
- PE 80 – gula;
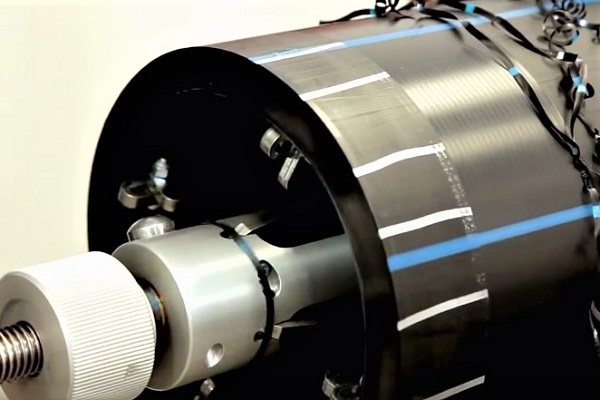
- PE 100 – gula, orange, svarta med gula/oranga ränder jämnt fördelade.
Dokumentet specificerar även normer för egenskaper som beständighet vid konstant inre tryck, förlängning vid brott, motståndskraft mot sprickutbredning, termostabilitet och svetsbarhet.
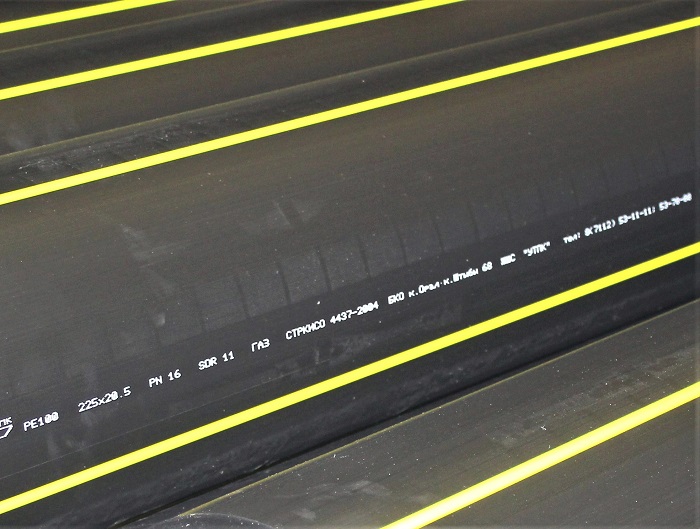
Märkningen får inte påverka materialets kvalitet, det vill säga orsaka sprickor, bulor eller liknande.
Bokstäver och siffror ska vara lätta att läsa, tydliga och begripliga. Obligatoriska uppgifter är:
- varumärke eller tillverkarens namn;
- rörets beteckning;
- tillverkningsdatum;
- nominell diameter/väggtjocklek;
- syfte;
- GOST.
Övriga data – land, partinummer etc. – appliceras efter önskemål.
Som exempel analyserar vi ett prov:
OOO «Sfera» PE 80 SDR 11 — 150x10,5 GAS GOST R 50838-2009
- OOO «Sfera» — tillverkare
- PE-80 – typ av polyetenrör
- SDR 11 – standardmåttförhållande
- 150 – diameter
- 10,5 – väggtjocklek
- GAS – användningsområde
- GOST R 50838-2009 – normativt dokument
Genom märkningen är det lätt att avgöra om rören lämpar sig för hushålls- eller industriellt bruk, och om de överensstämmer i avseende på användning och diameter.
Fördelar och nackdelar med polyeten
Tack vare polyetens fördelar används det för transport av en sådan farlig bränsletyp som naturgas.
Till de främsta fördelarna räknas egenskaper som:
- Elektriska isoleringsegenskaper. Polyeten är en fullvärdig dielektrik, leder inte elektrisk ström. Vid installation krävs ingen jordning.
- Motståndskraft mot påverkan av aggressiva kemikalier som kan finnas i jorden eller i industriella miljöer.
- Frånvaro av korrosion, möjlighet att användas i fuktig miljö.
- Plasticitet, tack vare vilken rörledningen skyddas mot markrörelser, expansion vid frysning, vattenhammare.
- Passivitet till överföring av akustiska vibrationer.
Slitstyrkan är tillräckligt hög – tillverkare av moderna PE-rör för gas ger en garanti på 30 till 50 år.
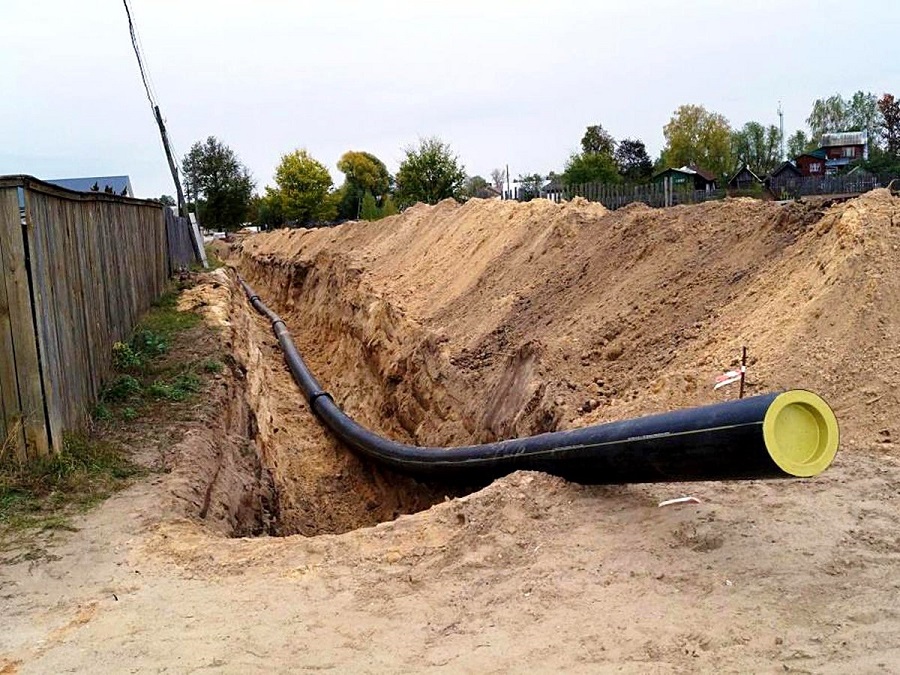
Till nackdelarna hör polyetenegenskapen fotodegradering. Det innebär att materialet under inverkan av UV-ljus åldras snabbt och smulas sönder. För att på något sätt förbättra polyetens motståndskraft mot solstrålning tillsätts svart pigment som stabiliserande medel.
Bland övriga nackdelar finns det begränsade temperaturområdet för det transporterade ämnet, genomsläpplighet för syre och att de tekniska egenskaperna är beroende av yttre temperatur.
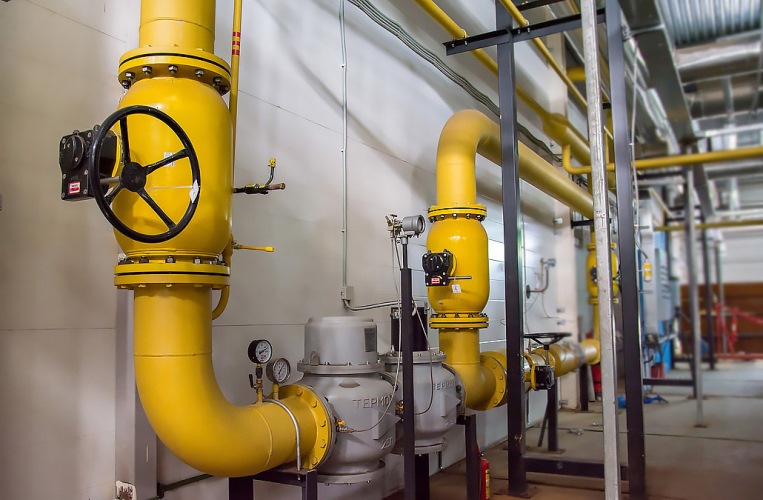
På grund av de nämnda nackdelarna används gasledningar av polyetenrör endast i marken; på öppna platser installerar man metalliska motsvarigheter.
Installation av polyetengasrör
Det är förbjudet att själv utföra installation av gasledning till ett privat hus eller en industriell anläggning. Detta måste göras av en organisation som har en licens och en av licensen motiverad rätt att utföra denna typ av arbete. Samma organisation utför även i framtiden underhåll – inspektion, testning eller reparationsarbeten.
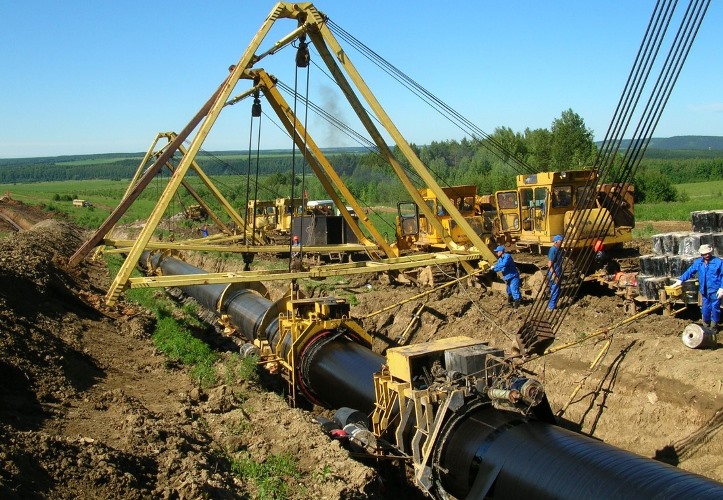
Först får man tillstånd att utföra byggarbeten, skapar ett paket med projekterings- och kostnadsdokumentation och sätter upp en geodetisk baslinje. Därefter utförs förberedelser, vilket inkluderar sträckningsplanering, markarbeten, transport och utläggning av rör, installation av svetsverktyg. Och först därefter påbörjar man själva monteringsarbetet – rörläggning och svetsning.
Översikt över metoder för rörkoppling
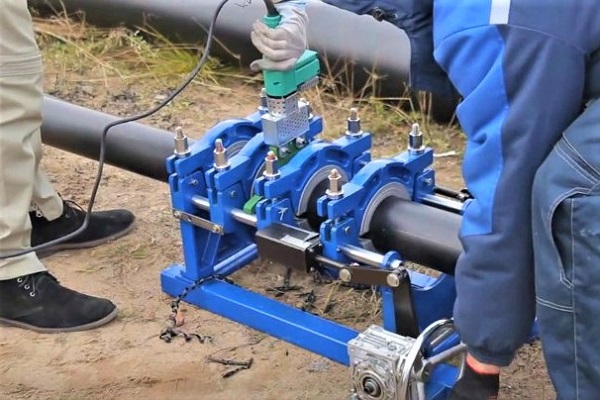
Polyeten utmärker sig genom att det ändrar sina egenskaper och smälter vid uppvärmning. Denna egenskap används för att skapa fasta förband i gasledningar – det vill säga för svetsning av rör.
Det finns två sätt att svetsa:
- stum, utan användning av formdelar;
- elektromuff, med användning av elektriska resistanskopplingar.
Den första metoden används i industriella sammanhang för svetsning av rör med stor diameter, den andra för att skapa gasanslutningar från huvudledningen i bostäder.
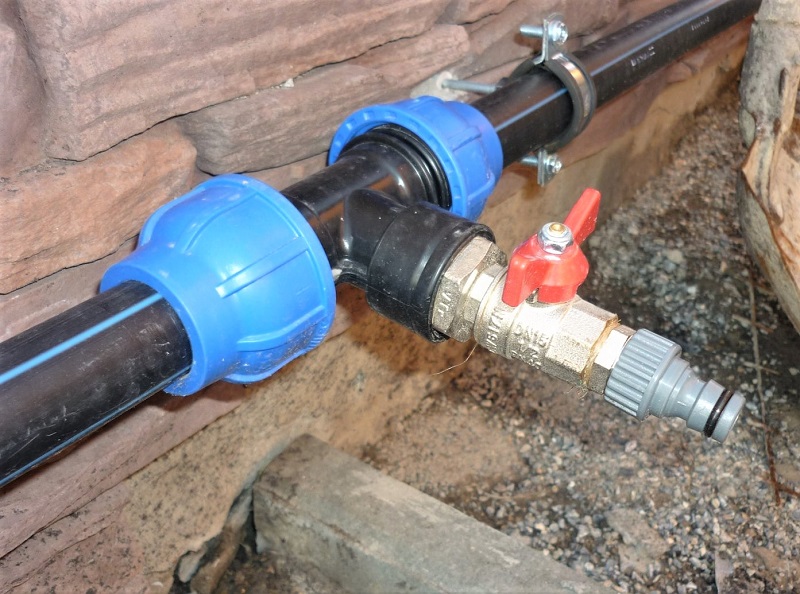
Om en löstagbar förbindelse behövs, används en tredje metod – kompressions. Rörändarna sammanfogas med presskopplingar som vid behov kan tas bort eller bytas ut.
Låt oss först se hur svetsning utförs. Förberedande arbeten följer samma plan:
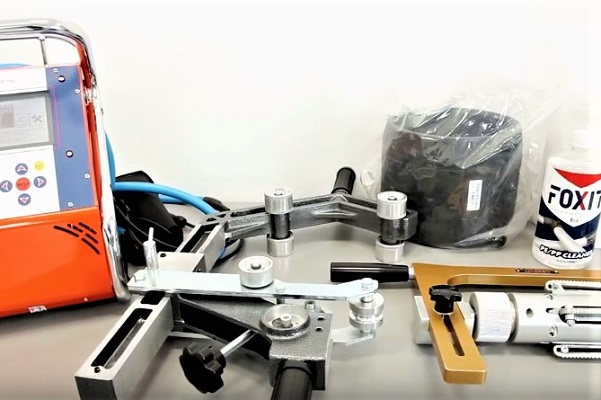
- Urval och kontroll av material och verktyg för montering. Värmare, skrapor och kantputsare rengörs, rester av polyeten och damm avlägsnas, avtorkas med lösningsmedel. Glidytor och delar smörjs. Lämpliga insatser och klämmor väljs efter diameter.
- Val av svetsparametrar. Verktyg programmeras, specifika parametrar lagras i värmningsutrustningens minne.
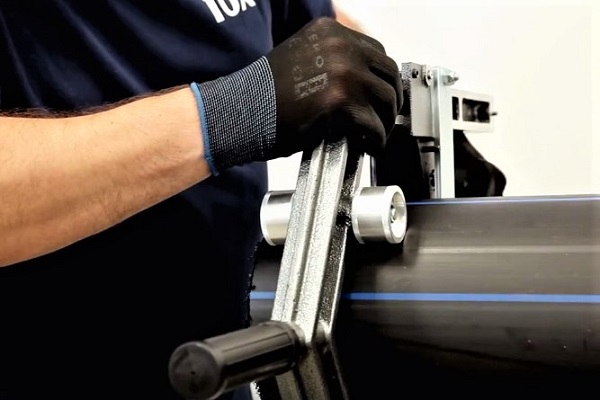
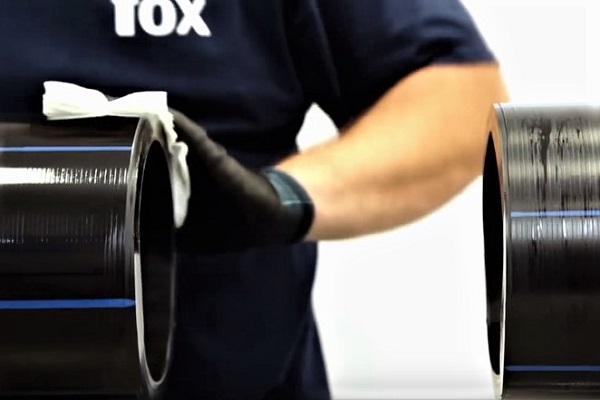
- Förberedelse av arbetsområde. Rörändarna rengörs från sand, lera och damm, avtorkas. Lösa ändar täcks med pluggar. Oxiderade ändar avgradas med skrapor.
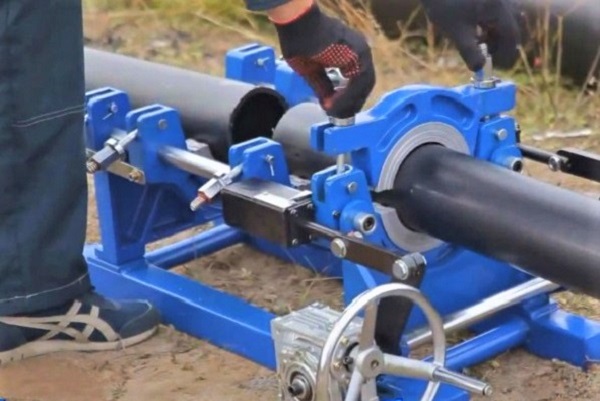
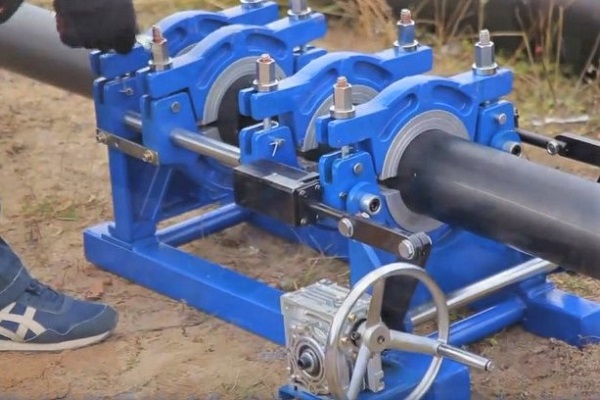
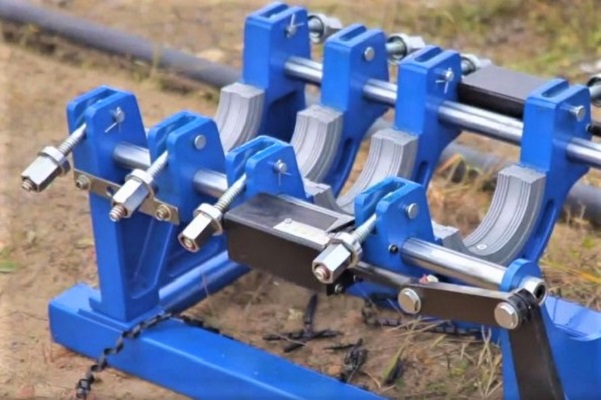
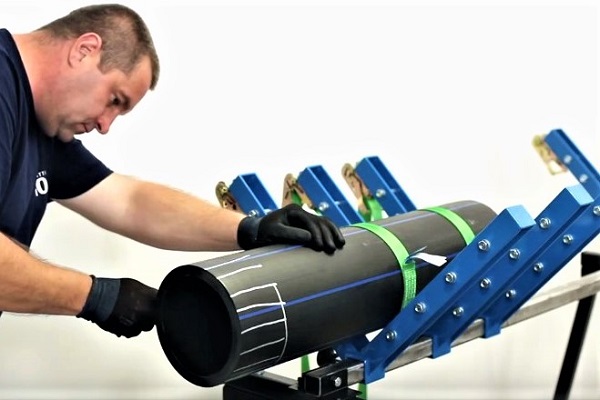
- Fixering och centrering av rör. Före svetsning måste ovaliteten elimineras, därför centreras rörändarna och fixeras sedan i rätt läge – rakt mitt emot varandra.
- Bearbetning av ändar. Från ytan på ändarna avlägsnas spån med en tjocklek på 0,1-0,3 mm. Mellanrummet mellan de stumt sammanfogade sektionerna får inte överstiga 0,3 mm. Efter rengöring måste svetsning utföras utan att förorening sker.
Efter förberedande arbeten utförs svetsningen.
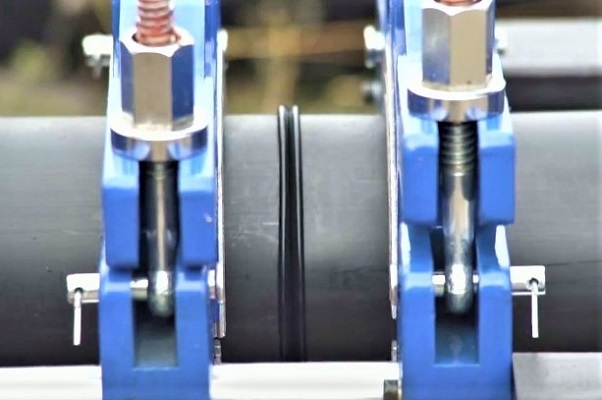
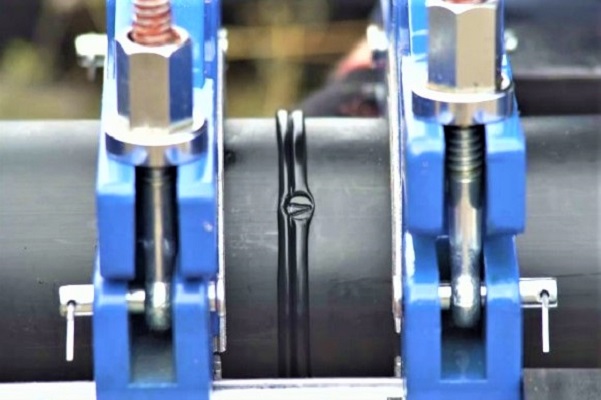
Förbindning vid stumsvetsning sker genom att de smälta ändarna växer samman. Smältning kan uppnås med hjälp av ett värmeverktyg med en skivformad arbetsdel.
Under svetsningen är det viktigt att ta hänsyn till faktorer som temperatur och smälttid, tryckkraften vid ändarna, hålltiden för avsänkning, tryck under avsänkning och kylningstid.
Arbetsordning:
Kännetecken för en pålitlig söm – en jämn, enhetlig kant, omöjlighet att separera röret med kraft. Smältsvetsfog anses vara mycket stark och kräver inga extra tätningsåtgärder.
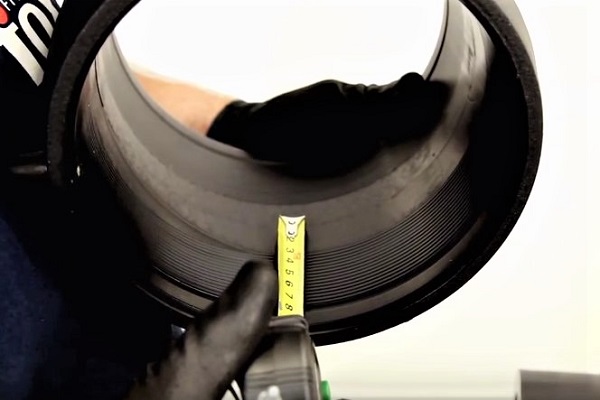
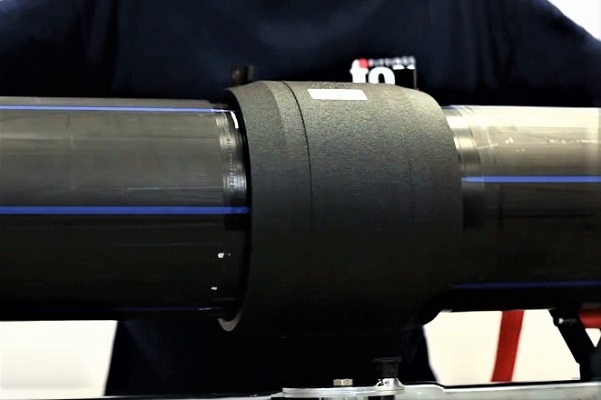
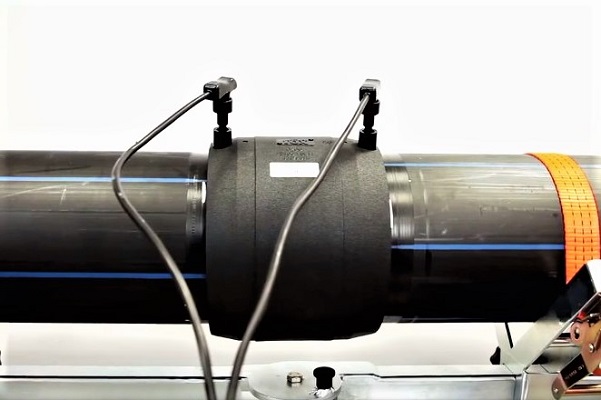
Den andra metoden – elektromuffsvetsning – kännetecknas av närvaron av förbindningselement – muffar, övergångsstycken, avgreningar, T-stycken. På insidan av kopplingarna sitter en metallspiral som värms upp av elektrisk ström och smälter polyeten. Som ett resultat växer kopplingarna ihop med rören och bildar fasta förbindelser.
Vid val av element för sammanfogning av polyetenrör för gas, samt under genomförandet av proceduren, är det viktigt att ta hänsyn till parametrar som spänning, svets- och kylningstid.
Tekniken är enklare än stumsvetsning och utförs i följande ordning:
Moderna svetsmaskiner är utrustade med en kontrollpanel med display. Proceduren utförs enligt ett program som väljs beroende på rörtyp.
Löstagbara förbindningar används mycket sällan vid installation av gasledning. För detta används också beslag, men de fästs mekaniskt utan uppvärmning.
Kopplingselementen består av två delar – en klämring och ett hus. Genom att vrida gängade delar erhålls en stark men instabil anslutning. Om ytterligare pålitlighet krävs skruvas beslagets delar ihop med bultar och muttrar.
Regler för anläggning av PND-gasledning
Vid installation och drift av polyetenrör måste många regler följas för att säkerställa både gasledningens och utrustningens funktionsduglighet samt användarnas säkerhet.
Det finns många förbud mot att lägga ledningar. Till exempel får gas inte ledas genom HDPE-rör i bergig och starkt svällande jord, samt i jord av typ 2 med sättningsrisk. Om området är utsatt för jordbävningar och seismiciteten överstiger 6 magnitud, måste ett annat material användas för kommunikationsledningar.
Om det är tillåtet att använda HDPE-rör måste ett antal villkor uppfyllas. Till exempel på branta sluttningar måste gasledningen skyddas mot eventuell urspolning av diken och ytterligare förstärkningsåtgärder vidtas.
Vid korsning av underjordiska samlingsledningar eller kanaler, avlopps- eller kraftledningar, brunnar, omsluts polyetenrör i metallhöljen. Avståndet från gasledningens yta till höljets innervägg är minst 10 cm.
I ett dike kan två eller flera gasledningar placeras, men med tillgång till varje gren för underhåll eller reparation.
I nordliga regioner där temperaturen sjunker under -40°C ökar installationsdjupet till 2,0-3,2 m.
Om hur gasledningen läggs i ett hölje med införing i det gasförsörjda huset, berättar nästa artikel, som vi rekommenderar alla ägare av fritidshus att läsa.
Slutsatser och användbar video om ämnet
Regler för svetsning med elektromuffsmetod:
Om stumsvetsningens särdrag:
Hur svetsmaskinen för HDPE-rör fungerar:
Användningen av polyetenrör för gasförsörjning av industri- och bostadsanläggningar har blivit traditionell.
HDPE är ett starkt och pålitligt material som inte inger oro. Men installation av gasledning får endast utföras av gasnätsmontörer med erfarenhet och kunskap om polyetensvetsteknik.
Lämna gärna kommentarer i blockformuläret nedan, ladda upp foton relaterade till artikeln, ställ frågor. Dela med dig av dina egna erfarenheter av att installera en polyeten-gasledning. Det är inte omöjligt att den information och rekommendationer du lämnar kan vara användbara för webbplatsens besökare.
 Kopparrör för gas: specifikation och normer för läggning av kopparrörledning
 Anläggning av gasledning i skyddshylsa genom vägg: specifikation av inloppsenhet för gasrör in i huset
 Tryckprovning av gasledning: hur kontrolltäthetsprovning utförs
 Gasledningens uttag ur marken: krav och särskilda egenskaper vid utformning av uttagsenhet
 I huset byts gasledningar: nyanser vid byte av gasledningar i flerbostadshus
 Hur du flyttar en gasledning i lägenheten: regler och tips för placering
 Vad kostar gasanslutning till ett privat hus: pris för organisation av gasleverans
 Bästa tvättmaskiner med torktumlare: ranking av modeller och råd till köpare
 Vad är färgtemperatur hos ljus och nyanser vid val av lamptemperatur för dina behov
 Byte av gasvattenberedare i lägenhet: dokumentation för byte + grundläggande normer och krav