Svetsmaskin för polyetenrör: vilken är bäst att köpa och hur man använder den korrekt

Polyetenrör – lätta, enkla att montera och relativt billiga. För att lägga kommunikationer av denna typ behövs en svetsapparat för polyetenrör. Korrekt användning av utrustningen och efterlevnad av arbetstekniken ger en pålitlig, nästan monolitisk anslutning som håller i många år.
Vi berättar om hur du väljer rätt apparat för att skapa starka och täta förbindelser. I den artikel vi presenterar beskrivs i detalj funktionerna för svetsning av polyetenrörssektioner. De som vill utföra arbetet själva hittar användbara rekommendationer hos oss.
Funktioner vid svetsning av polyetenkonstruktioner
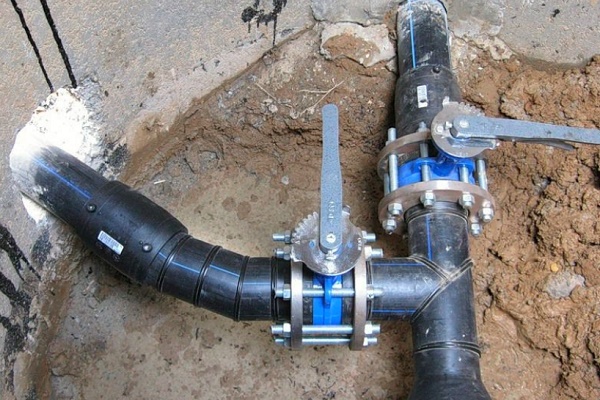
En av de användbara egenskaperna hos polyetenrör – en viss flexibilitet i konstruktionen. Svetsning gör det möjligt att bevara denna egenskap på anslutningspunkterna mellan enskilda delar av ledningen, vilket ger enhetliga egenskaper längs hela dess sträckning.
Sådana rör svetsas både för schaktnings- och schaktfri läggning, om en stål- eller glasfiberarmerad plaströr används som det primära “höljet”.
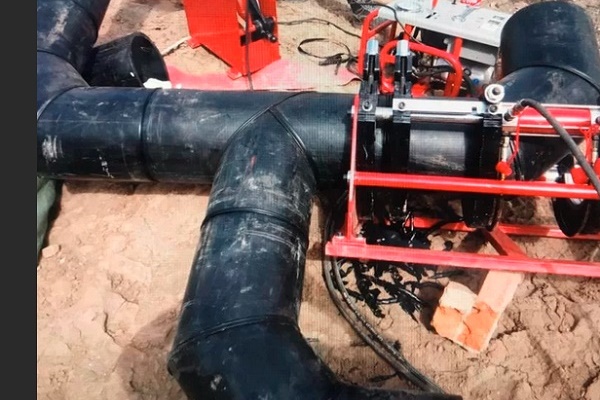
Oftast används två typer av svetsning för att sammanfoga polyetenkonstruktioner: stumsvetsning och elektromuffsvetsning (även kallad termoresistanssvetsning). Innan du väljer lämplig utrustning bör du bekanta dig noggrant med tekniken för svetsarbeten som måste följas vid utförande av fogar.
Vid arbete med polyetenrör värms ändarna av konstruktionerna först upp till smälttemperatur, sedan sammanfogas de och pressas samman under tryck. Det låter enkelt, men i praktiken krävs goda professionella färdigheter för att få en kvalitetssvetsfog.
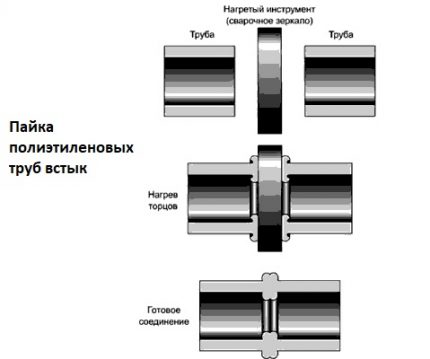
Man bör noggrant bestämma tiden för varje steg samt arbetstrycket som kommer att appliceras på arbetsytan under uppvärmning och sammanfogning. Arbetet rekommenderas utföras vid en omgivningstemperatur mellan -15 och +45 grader. Denna metod är inte lämplig för konstruktioner med väggtjocklek mindre än 4,5 mm.
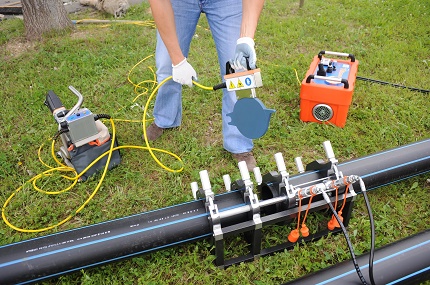
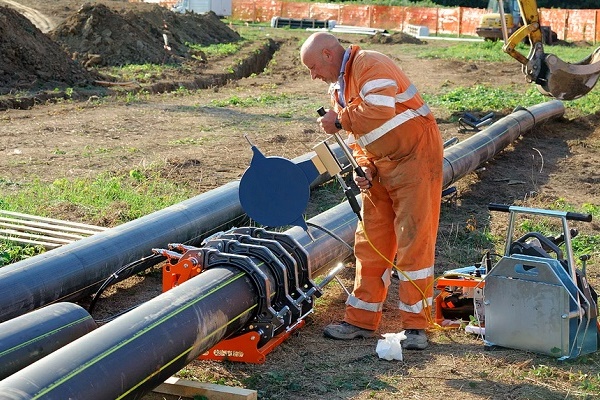
Stumsvetsning kan utföras av två specialister, ingen tung utrustning behövs. Arbetstiden och energiförbrukningen blir i så fall mycket måttlig.
Mer detaljerat ser operationsschemat vid stumsvetsning ut som följer:
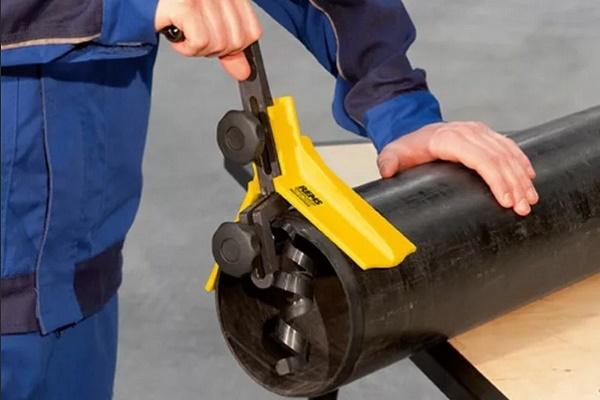
- Ändarna på ledningarna vid fogställena bör kapas för att rengöra från smuts och eliminera ojämnheter.
- Därefter värms rörändarna med svetsapparaten för att bilda en primär grada.
- Uppvärmningen fortsätter ytterligare en stund för att nå polyetenets smälttemperatur.
- Nu tas svetsapparaten bort och de heta rörändarna fogas försiktigt samman, vilket bildar en slutgiltig grada.
- Återstår att vänta på att konstruktionen svalnar och kontrollera svetsfogens kvalitet.
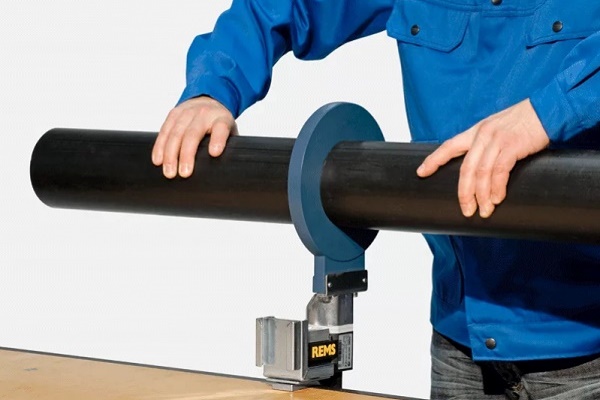
För att skära ändarna används ett specialverktyg – en elektrisk ändskärare. Denna apparat gör det möjligt att utföra ett snitt som är strikt vinkelrätt mot konstruktionens axel.
Skärningen utförs i mikrolager tills ett kontinuerligt band av polyeten erhålls på snittstället. Temperaturen och tiden för värmarens påverkan på rörändarna bestäms med hänsyn till materialets märkning.
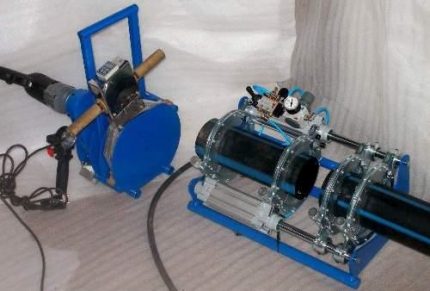
Det är mycket viktigt att förhållandet mellan dessa indikatorer och trycket på arbetsytan hålls med maximal noggrannhet. Detta är en avgörande faktor för att få en kvalitativ svetsfog.
Efter uppvärmningssteget måste apparatens värmare snabbt och försiktigt föras åt sidan för att inte skada arbetsytornas integritet och undvika oavsiktlig kontaminering.
Vid sammanfogning av ändar som är uppvärmda till rätt nivå på HDPE-rör måste samma tryck som vid uppvärmning av ytorna säkerställas. Kylningen av svetsfogen måste också utföras mycket noggrant. De sammanfogade rören får inte tas ut förrän den uppvärmda polyetenen har satt sig.
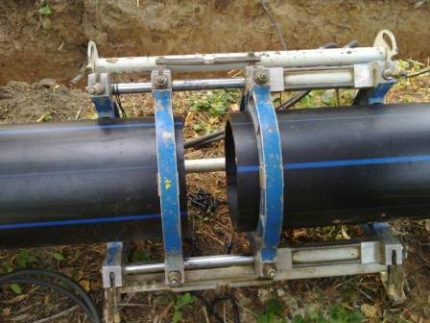
Om alla operationer utförs korrekt bildas en snygg, symmetrisk vulst vid elementens fog. Om svetsfogen ser ojämn eller slarvig ut innebär det att allvarliga misstag har gjorts under svetsningen. Hållfastheten hos en sådan fog kommer att vara mycket tveksam.
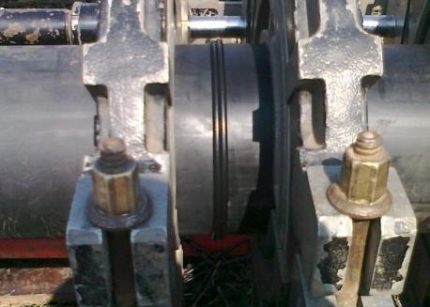
Om det är nödvändigt att sammanfoga rör med tunna väggar (mindre än 4 mm), rekommenderas att föredra elektromuffsvetsning, som även kallas termoresistorsvetsning. Detta alternativ gör det också möjligt att skapa en kvalitativ fog, och arbetsprocessen är till och med enklare än vid användning av stummetoden.
För att utföra denna typ av svetsning bör följande steg göras:
- Rengör ändytorna och den del av röret som kommer att vara under muffen, med god marginal, från föroreningar.
- Avfetta arbetsytorna.
- Ta bort oxidskiktet.
- Montera muffen på arbetsytorna.
- Centrera konstruktionen.
- Utför uppvärmning och svetsning av fogen.
- Vänta tills svetsområdet har svalnat helt.
Alla förberedande arbeten måste utföras med stor noggrannhet, eftersom även den minsta förorening avsevärt kan försämra fogkvaliteten. Om främmande ämnen av misstag kommer på ytan efter att oxidskiktet tagits bort, ska rengöringen upprepas.
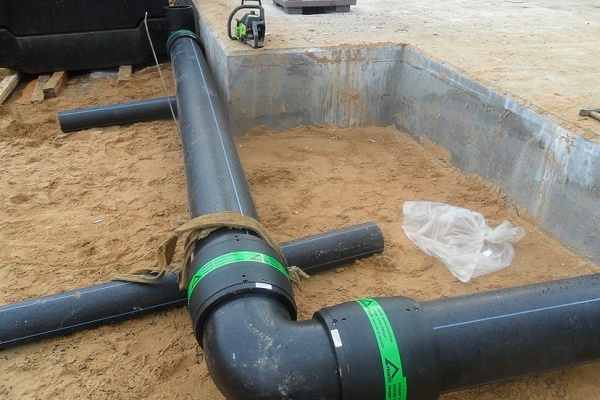
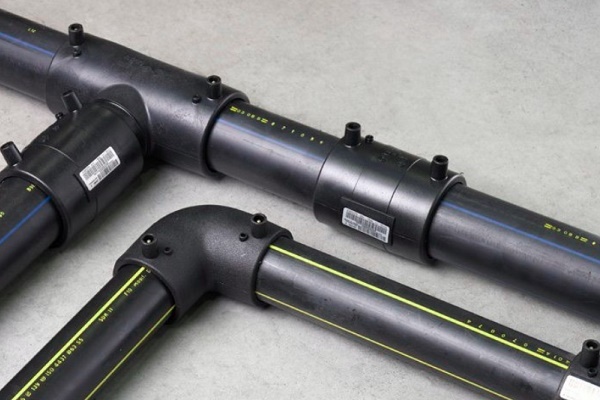
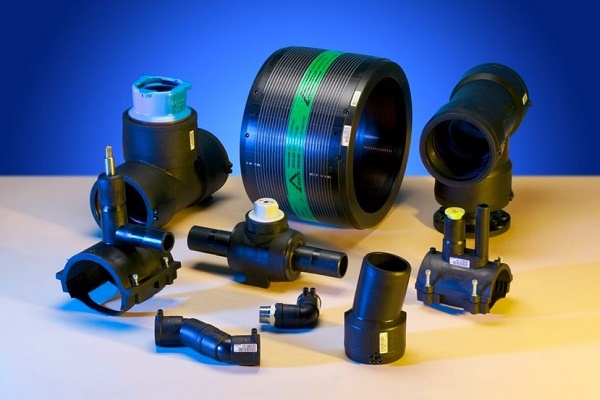
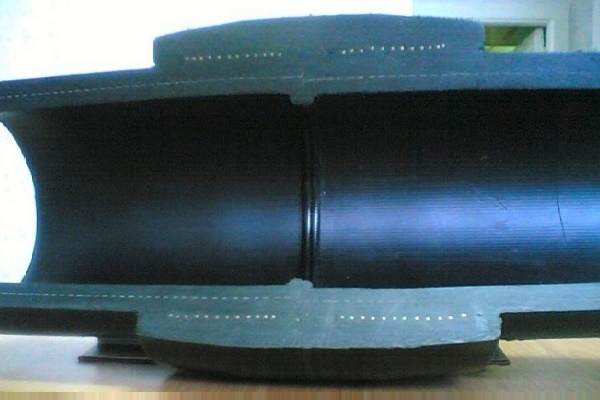
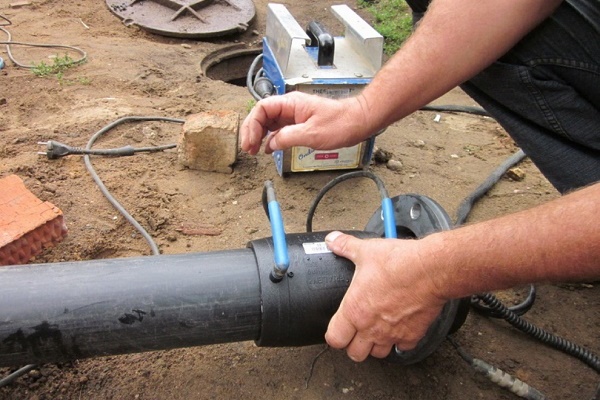
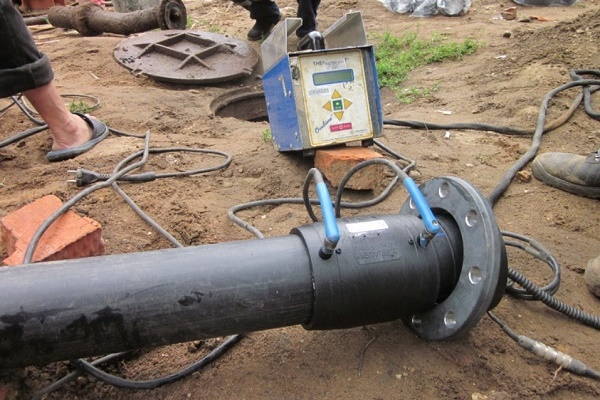
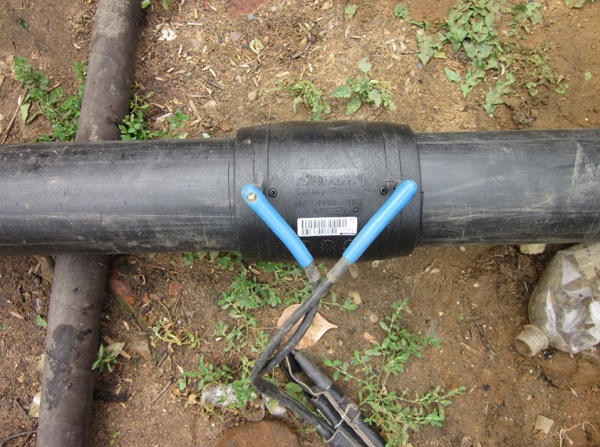
Samma krav ställs på avkylningsprocessen som vid stumsvetsning. Varje ändring av rörets läge under denna period kan vara ödesdigert för svetsfogen. Elsvetsning med muffar utförs med hjälp av kopplingar som under tillverkningen försetts med metalliska värmespiraler.
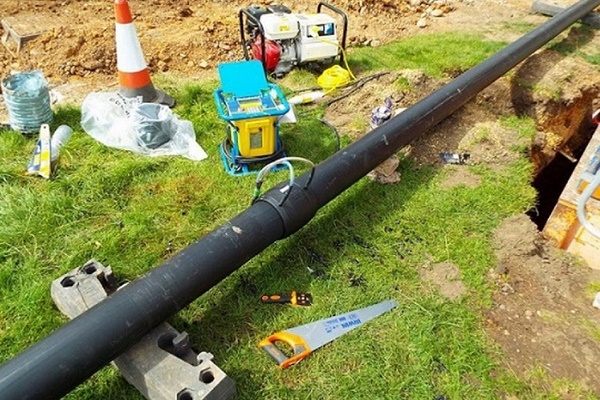
För att påbörja processen ska kopplingen monteras vid fogen och anslutas till svetsmaskinen som utför uppvärmningen. Under svetsningen expanderar kopplingsmaterialet och ger det nödvändiga trycket och tillräcklig tätning. När arbetet är klart kopplas strömförsörjningen från och kopplingen stannar kvar vid fogen.
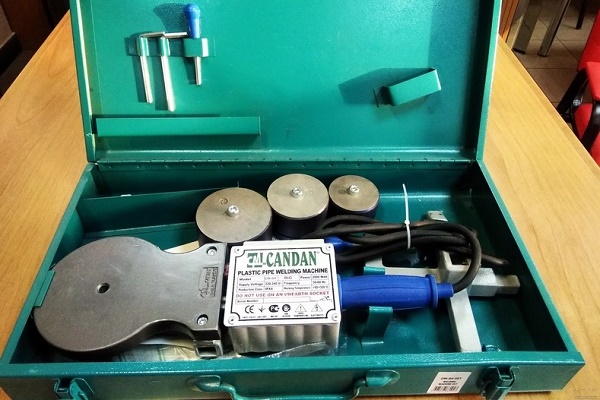
Ännu ett intressant sätt att svetsa polyetenrör – muffsvetsning. Detta är den minst populära metoden, som till skillnad från de ovan beskrivna teknikerna endast kan användas för invändiga ledningar. Det är också en relativt enkel metod som tekniskt sett liknar lödning av polypropenrör.
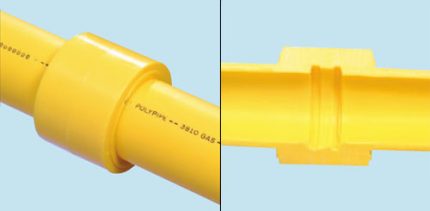
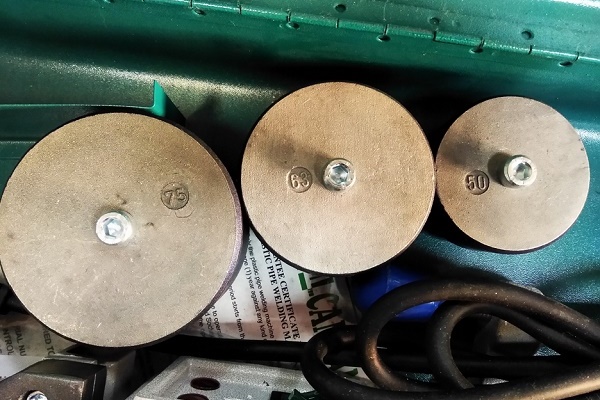
Muffsvetsning kan du rekommendera i lokaler där ledningsdragningen är komplex och har många lutningar och svängar. För denna typ av operation används i stort sett samma lödkolv som för polypropenkonstruktioner, och maskininställningarna skiljer sig inte mycket.
Vad svetsar du polyeten med?
Utifrån informationen om svetsningens egenskaper för polyetenkonstruktioner kan du fastställa de viktigaste punkterna att beakta vid val av lämplig utrustning:
- rörets egenskaper: polyetenkvalitet, diameter, väggtjocklek etc.;
- egenskaper hos rörledningens konfiguration;
- plats för rörläggning (inomhus eller utomhus);
- acceptabel automatiseringsgrad av processen;
- lämplig svetsteknik etc.
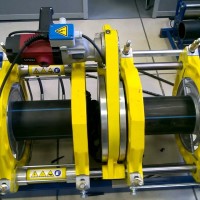
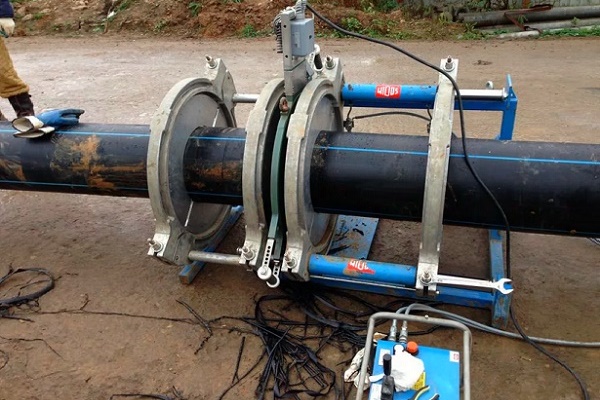
För stumsvetsning av polyetenrör används specialutrustning.
Du har tillgång till enheter som gör att du kan svetsa i manuellt, automatiskt och halvautomatiskt läge. Det är enklast att lära sig att arbeta med en manuell apparat, men den är endast avsedd för rör med liten diameter.
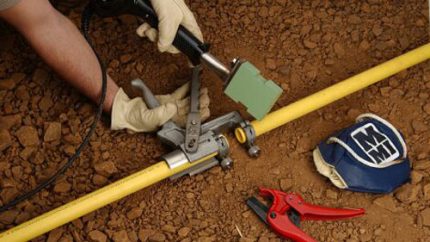
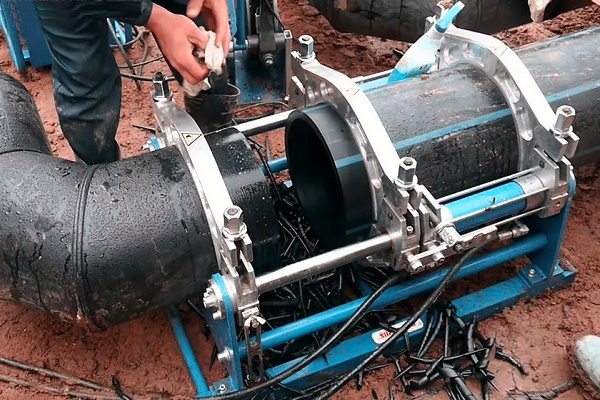
Parametrarna måste bestämmas med hjälp av tabeller. Precisionen vid manuell svetsning är inte alltid tillräckligt hög för att arbeta framgångsrikt med denna typ av aggregat – viss erfarenhet krävs. Halvautomatiska apparater är betydligt bekvämare, de är utrustade med hydraulik: station och centrerare, vilket avsevärt förenklar hanteringen.
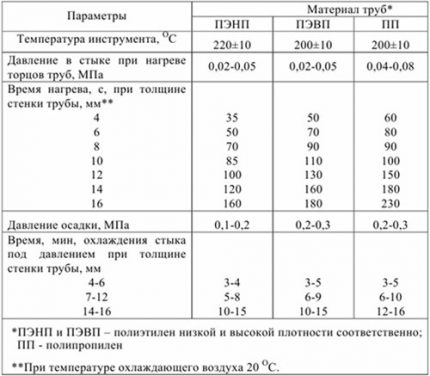
Dessa anordningar används för att sammanfoga rör med större diameter än vid arbete med manuell utrustning. Även om rörelsen av apparatens delar är automatiserad med hjälp av hydrauliska enheter, måste svetsparametrarna fortfarande ställas in med hjälp av tabeller.
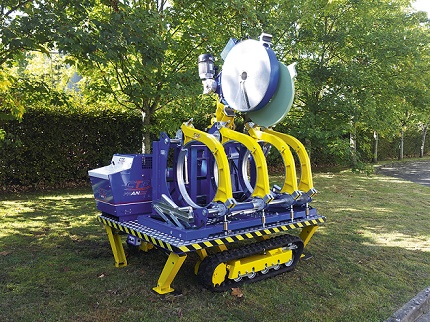
Här styrs processen helt av datorns processor. Operatören behöver bara ange nödvändiga parametrar, till exempel materialet som röret är tillverkat av, konstruktionens diameter, SDR och liknande.
Vid användning av tabeller arbetar svetsare med begrepp som:
- rörväggens tjocklek;
- värmarens arbetstemperatur;
- konstruktionens diameter;
- uppvärmningstid för ändarna;
- gradernas storlek;
- svets- och eftervärmningstryck;
- uppvärmnings- och omställningstid;
- tid för tryckuppbyggnad under pressningsfasen av konstruktionen;
- kylningstid.
Värmarens temperatur beror huvudsakligen på materialegenskaperna hos rören. För att bestämma denna parameter använder man inte bara tabeller utan även grafer.
Stumsvetsutrustning från den schweiziska tillverkaren “Georg Fischer” kännetecknas av hög kvalitet. Sortimentet är mycket varierat, präglat av europeisk kvalitet och en motiverat hög prislapp. Modellerna i KL Line- och Weld Line-serierna är relativt billiga.
De gör det möjligt att svetsa konstruktioner med en diameter på 630 mm eller mindre, och har en förenklad konstruktion som ger ökad tillförlitlighet. De lämpar sig för installation av vatten- och avloppsrör, inklusive tryckrör.
Svetsmaskinerna i GF Line-serien från samma tillverkare har en mer komplex konstruktion och är dyrare. Dessa är automatiska enheter som arbetar enligt SUVI-teknik. Sådana maskiner används ofta vid läggning av gasledningar och är lämpliga för rör med en diameter på 160-1200 mm.
För elektromuffsvetsning kan även maskiner som automatiserar processen i olika grad användas. Svetskvaliteten beror inte bara på maskintypen utan även på dess utförande och driftsförhållanden.
Professionella rörläggare föredrar att använda maskiner. De är utrustade med en scanner som läser av den streckkod som rörtillverkaren tillhandahåller.
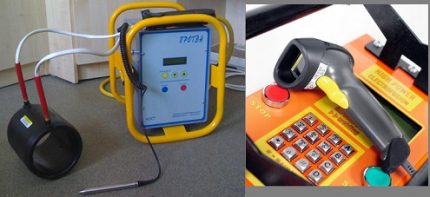
I den är en komplett informationsblock om materialets egenskaper kodad. Efter scanning kommer alla nödvändiga inställningar att göras. Om rören är rengjorda och förberedda kan man omedelbart börja svetsa. Bra maskiner för elektromuffsvetsning övervakar inte bara varje steg i svetsarbetet utan ger även en varning vid fel.
När man väljer maskintyp bör man beakta följande egenskap hos svetsutrustningen. Termistormaskiner är lämpliga för rör av nästan vilken diameter som helst, eftersom uppvärmningen sker via en muff av lämplig storlek. Däremot måste maskiner för stumsvetsning väljas för en specifik konstruktionsdiameter.
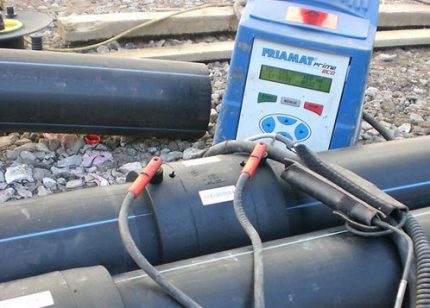
Termoresistiva svetsapparater utmärker sig dessutom av ett mycket måttligt pris jämfört med motsvarigheter för stumsvetsning. Men man bör komma ihåg att vid användning av dem måste man betala separat för elektromuffarna. För rör med små diametrar är muffarna inte så dyra, men vid arbete med stora konstruktioner kan prisskillnaden bli kännbar.
Saken är den att polyetenrör med små diametrar (110 mm och mindre) levereras i rullar. På så sätt kan man få en hel och flexibel ledning på upp till 200 meter.
För montering av en sådan konstruktion krävs ett minimum av kopplingar. Men när det gäller rör med diameter över 110 mm tillhandahålls inte rullar utan längder på bara 12 mm eller mindre.
Det är uppenbart att för montering av en sådan ledning kommer det att behövas en betydande mängd elektromuffar för att ansluta många 12-meterslängder. Utrustningen för elektromuffsvetsning har kompakta dimensioner.
Om arbeten måste utföras i trånga utrymmen kan detta alternativ vara det enda möjliga. Minsta diametern på konstruktioner vid elektromuffsvetsning kan också vara praktiskt taget vilken som helst, från 20 mm och uppåt.
Man bör också uppmärksamma möjligheten att reparera ledningen om det skulle behövas. Även de geologiska förhållandena på platsen där avloppsledningen eller vattenledningen läggs har betydelse. Till exempel i seismiskt aktiva områden är stumsvetsning inte acceptabel, den termoresistiva metoden måste användas.
När man väljer svetsutrustning bör man också ägna stor uppmärksamhet åt frågor som garantiförbindelser, tillgång till service, möjlighet till regelbunden kalibrering av instrumentet och så vidare. En pålitlig säljare måste ha tillståndsdokumentation för utrustningen, som vanligtvis är tillverkad utomlands.
Slutsatser och användbar video om ämnet
Jämförelse och användbara tips för att välja svetsapparater:
I den här videon demonstreras steg-för-steg-processen för att bygga en svetsapparat för PP-rör själv:
Att välja en lämplig svetsapparat för polyetenrör är inte så svårt. Det är bättre att föredra produkter från kända tillverkare i en acceptabel prisklass. Genom att följa svetstekniken noggrant kan man få en pålitlig anslutning.
Berätta om hur du valde svetsmaskin för att montera polymerrörledning hemma eller på sommarstugan. Dela med dig av argumenten som avgjorde ditt val. Lämna gärna kommentarer i blocket nedan, lägg upp foton relaterade till artikeln, ställ frågor.
 Hur utförs skarvsvetsning av polyetenrör: instruktion för arbetsutförande
 Lödningstemperatur för polypropylenrör: grundläggande steg för egen svetsning + värdetabell
 Gasbrännare för lödning av kopparrör: grundläggande typer av brännare + tips för potentiella köpare
 Elsvetsning för nybörjare: nyanser av svetsarbete och genomgång av vanliga misstag
 Hur man svetsar vertikala och horisontella fogar med bågsvetsning: steg-för-steg-instruktioner
 Vad kostar gasanslutning till ett privat hus: pris för organisation av gasleverans
 Bästa tvättmaskiner med torktumlare: ranking av modeller och råd till köpare
 Vad är färgtemperatur hos ljus och nyanser vid val av lamptemperatur för dina behov
 Byte av gasvattenberedare i lägenhet: dokumentation för byte + grundläggande normer och krav
Kan du säga något om svetsmaskinen för PE-rör “Protva”? Den erbjöds för misstänkt lite pengar. Jag tvekar att köpa den.