Svetsning av polyetenrör: jämförelse av metoder + installationsinstruktion

För montering av ledningar av polyetenrör (PE) krävs vissa färdigheter i svetsning och sammanfogning med hjälp av rördelar. För detta arbete passar även utrustning som används för montering av polypropenledningar.
Svetsning av polyetenrör utförs med speciella apparater och kräver vissa kunskaper, vilket vi kommer att diskutera i denna artikel. Vi kommer att i detalj gå igenom förberedelse av utrustning för svetsprocessen, ge rekommendationer för att utföra en kvalitativ svetsfog. Vi kommer också att titta på olika svetsmetoder för polyetenrör.
Artikelns innehåll:
Förberedelse av utrustning för svetsning
För varje svetstyp används olika utrustning. Att köpa den för en enstaka montering av ledningar med stumsvets- och elsvetsmetod är inte meningsfullt, eftersom kostnaden för en uppsättning uppgår till flera tusen dollar. Bättre att anlita externa företag eller hyra utrustning.
Använd svetsutrustning
Utrustning för mufflödning kostar mellan 100-200 dollar, därför avgör var och en själv frågan om inköp av svetsapparat.
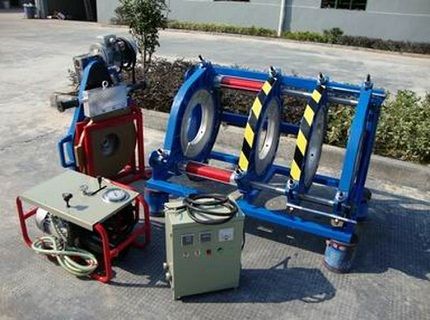
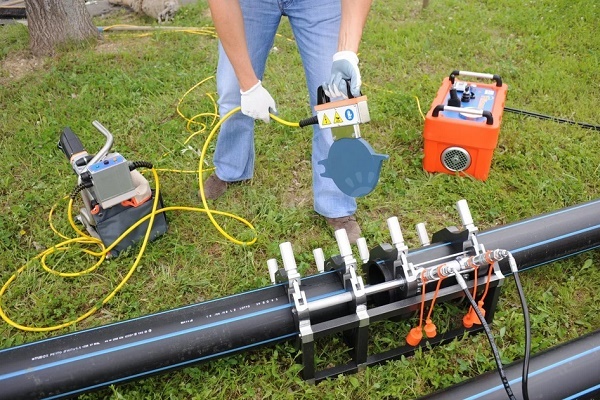
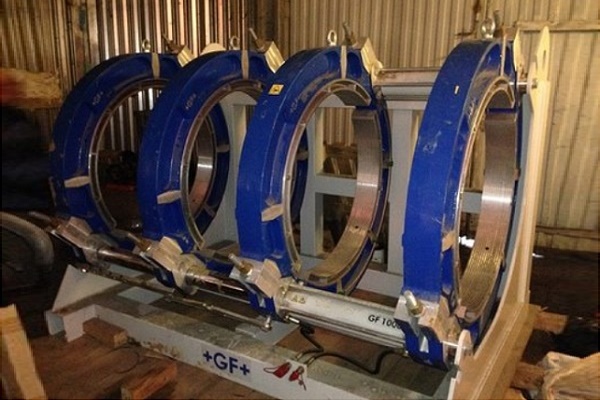
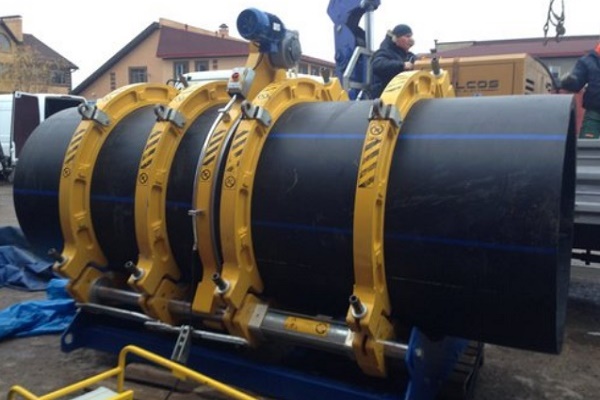
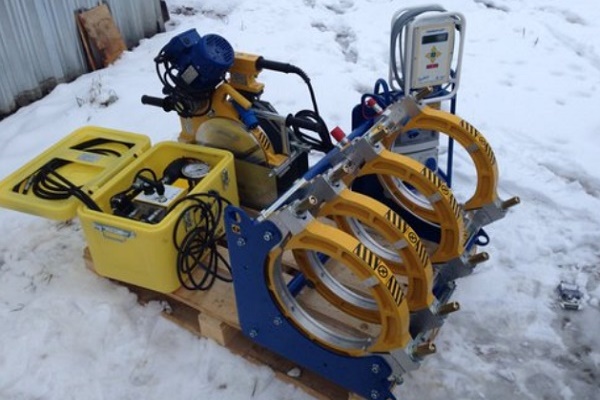
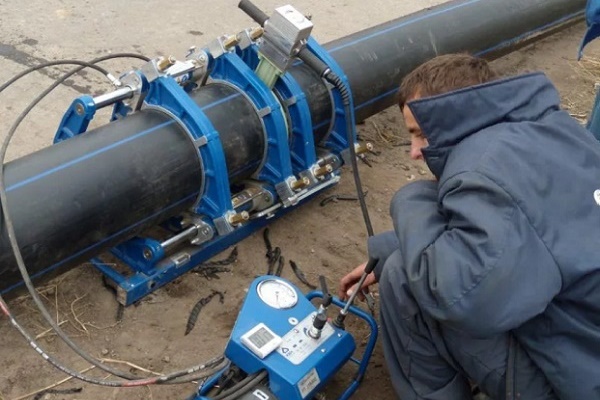
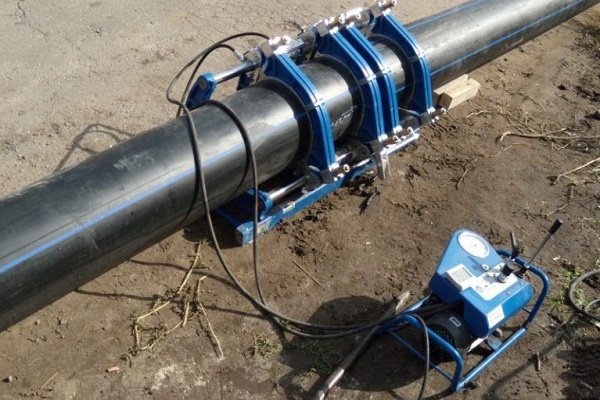
I en standarduppsättning av enheter för stumsvetsning av polyetenrör ingår:
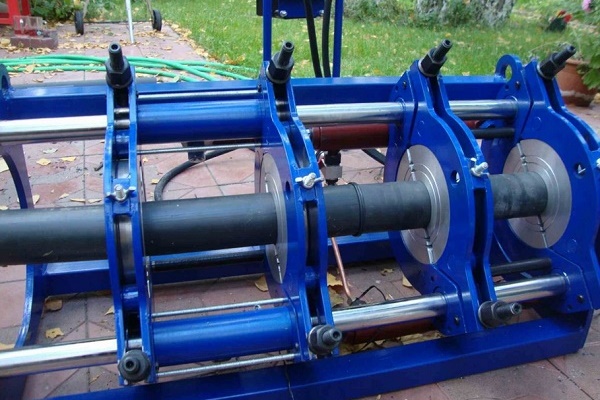
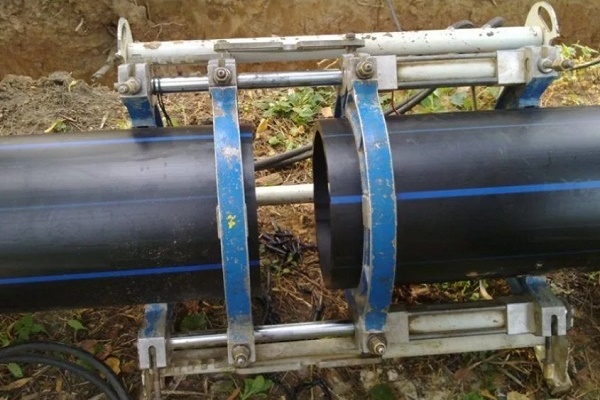
- Centrator. Detta är en ställning med 4 metallklämmor för rör, varav två är rörliga och två är fast fixerade på basen.
- Ändskärare. Det är en separat skivanordning för exakt mekanisk kapning av ändarna på rören som ska svetsas. Anordningen fästs på svetsapparatens styrningar.
- Värmespegel. Det är en teflonbelagd rund platta mot vilken rörfogarna trycks för att smälta PE. Har en inbyggd termometer.
- Hydraulisk eller mekanisk drivning. Anordning för reglering av tryckkraften på rören vid uppvärmning och efterföljande sammanfogning.
- Reduceringsinsatser. Detta är en uppsättning utbytbara halvringar för fixering av rör med olika diameter.
- Styrenhet. Ingår i utrustningspaket med automatisering av svetsprocessen.
I grund och botten är utrustningspaketet oberoende anordningar som utför specifika funktioner i olika skeden av svetsprocessen. De kan vara avsedda för enbart manuell svetsning såväl som för sammanfogning av rör i helt automatiskt läge.
För montering av elektromuffkopplingar används en lämplig svetsapparat med inbyggd streckkodsläsare. Inga ytterligare enheter krävs för denna process.
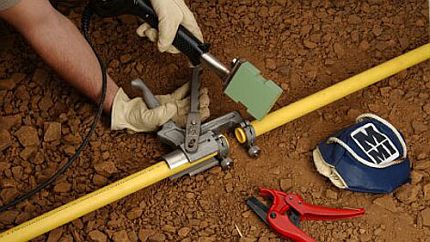
För muffsvetsning krävs inköp av följande kit:
- svetsapparat;
- rörsaxar;
- ställ;
- kalibrator och avfasningsverktyg;
- munstycken för uppvärmning av de delar som ska sammanfogas.
Förutom nämnd utrustning kan allmänna verktyg behövas för rörmontering: rörtång, måttband, markör och andra.
Förberedelse inför svetsprocessen
En viktig faktor för högkvalitativ svetsning av rörledningar i HDPE är deras förberedelse. De nödvändiga momenten för att skapa en bra svetsfog kommer att presenteras i form av instruktioner.
Omedelbart före uppvärmning av de delar som ska sammanfogas måste du:
- Kontrollera att material och märkning av de delar som ska sammanfogas är identiska.
- Rengör och avfetta fogarna på de delar som ska sammanfogas.
- Centrera rören och fixera dem ordentligt.
- Bearbeta ändarna med en ändfräs tills en kontinuerlig remsa med en längd motsvarande två rörets omkretsar bildas.
Efter allt måste kanterna på de sammanfogade delarna rengöras från spån.
Efter noggrann förberedelse av polyetenrör och -kopplingar för svetsning kan man vara säker på att en kvalitetssöm är till hälften garanterad.
Metoder för svetsning av PE-rör
Industriell lågtryckspolyeten (HDPE) är ett termoplastiskt material vars egenskaper inte ändras under uppvärmnings- och avkylningscykler. Därför är den utmärkt för installation av hushålls- och industriella rörledningar.
Sammanfogning av enskilda HDPE-rör och -kopplingar sker med hjälp av avtagbara gängförband eller följande svetsmetoder:
- muffsvetsning;
- elektromuffsvetsning;
- stumsvetsning.
Rör med väggtjocklek upp till 4,5 mm (diameter upp till 50-110 mm) svetsas med de två första metoderna, medan för tjockväggiga rör används den kopplingsfria stumsvetsningsmetoden.
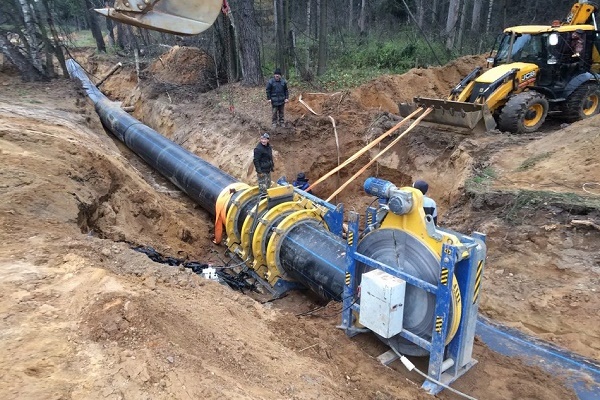
Alternativ #1 – stumsvetsningsläge
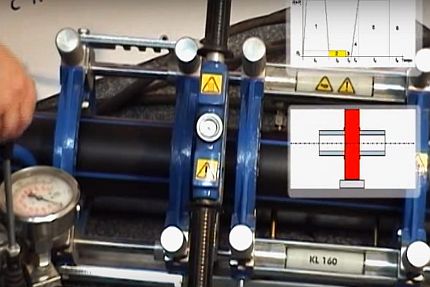
Under stumsvetsning är det viktigt att kontrollera kritiska parametrar: temperaturen på verktyget och plasten, tryckkraften och operationernas varaktighet. Utan sensorer för dessa värden är det svårt att konsekvent uppnå en kvalitetssöm.
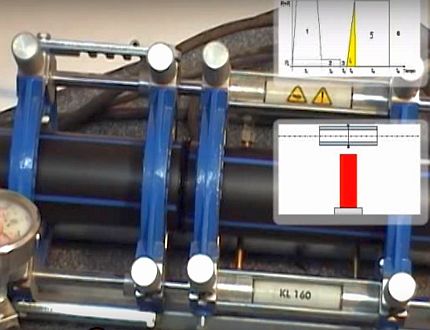
Det är bäst att titta på en steg-för-steg-instruktion för stumsvetsning av polyetenrör med exempel på halvautomatisk utrustning med hydraulisk drivning.
Stumsvetsning utförs om väggtjockleken på polyetenröret inte överstiger 5 mm och dess diameter inte överstiger 50 cm. Tekniken omfattar ett antal standardsteg:
Steg #1 — uppvärmning av skarvar
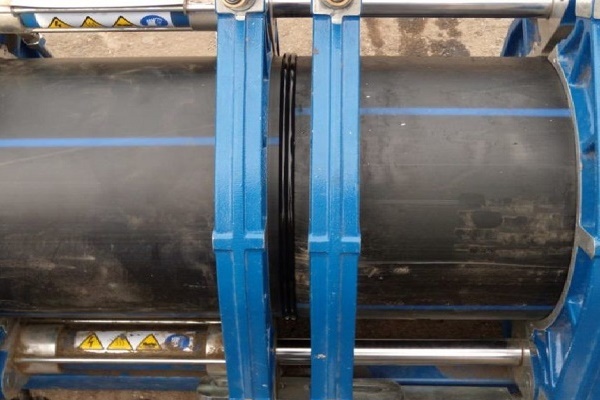
Efter bearbetning av rörändarna värms svetspegeln upp till 200-230 grader och placeras i mitten av centreraren. Sedan pressas kanterna på PE-rören hårt mot den med hydrauldrift med ett tryck på 4-6 kg/cm2.
Efter att graderna närmar sig minimivärdena minskar man trycket till 0,2-0,5 kg/cm2 och fortsätter värma plasten under hela den normala tiden. Svetsning är tillåten vid temperaturer från 15 graders frost till 45 graders värme, men i kalla förhållanden kan uppvärmningstiden ökas.
Steg #2 – sammanfogning av rören
Efter nödvändig uppvärmning och smältning av PE vid fogarna dras rören isär med hydrauldrift, man tar bort pegeln och pressar sedan åter samman svetsytorna mot varandra med ett tryck på 1-3 kg/cm2. Gradernas storlek kontrolleras visuellt, så trycktrycket kan variera.
Steg #3 – kylning och inspektion
Rören trycks fortfarande mot varandra tills fogen är helt kyld. Efter att trycket från hydrauldrivningen har tagits bort tas rören ur centrerarens klämmor, och tillståndet på svetsfogen och graden utvärderas. Om parametrarna är normala är röret redo för drift.
Alternativ #2 – muffsvetsning av HDPE-rör
Efter föregående kapning och förberedelse av PE-rör och delar kan man påbörja muffsvetsningen. Processen beskrivs i en steg-för-steg-instruktion.
Steg #1: förberedelse av svetsapparaten
Optimal svetstemperatur för polyetenrör ligger runt 210 °C, så endast svetsapparater med justerbar värme passar. Innan anslutning till elnätet måste man skruva på speciella dubbla munstycken (hylsa och dorn) på järnet och placera svetsapparaten på ett korsformat stativ.
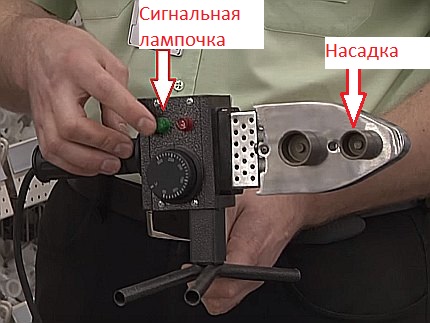
När önskad temperatur uppnåtts tänds en signalampa (vanligtvis grön).
Steg #2: uppvärmning av delarna
Att arbeta med heta rör är säkrare med handskar. För uppvärmning av delarna måste man samtidigt trä en av de sammanfogade delarna över dornet och därefter stoppa den andra i metallhylsan.
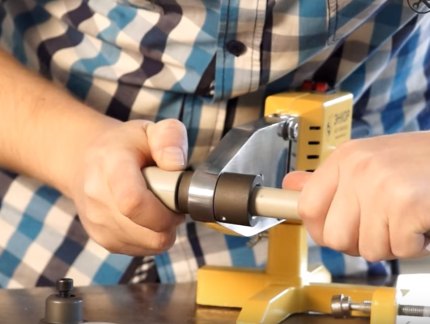
För att upprätthålla sammanfogningsdjupet kan du i förväg göra en lämplig markering på röret med en penna, och sedan orientera dig efter den när du sammanfogar de uppvärmda delarna.
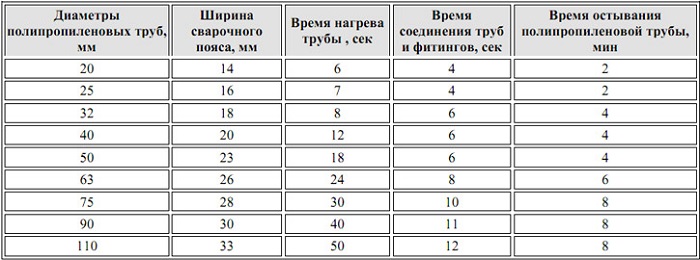
Ovan finns en tabell med ungefärliga tidsramar för uppvärmning, sammanfogning och avsvalning av rör, samt instickningsdjup i muffen. Vid minusgrader kan uppvärmningstiden för materialet ökas med 1-2 sekunder.
Steg #4: sammanfogning av delar
Efter uppvärmning måste du samtidigt lossa delarna från munstyckena och med en stark rak rörelse föra in röret i muffen upp till den markerade linjen. Vrid inte delarna relativt varandra. Efter 5-10 sekunder efter sammanfogning kan alla rörelser leda till en kraftig minskning av fogstyrkan.
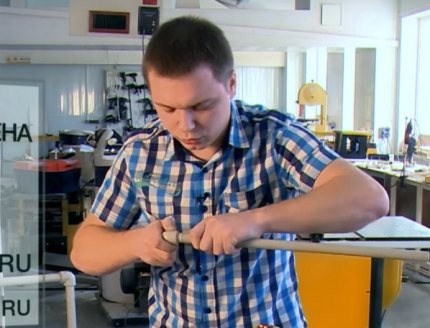
Efter avsvalning bör du undersöka den bildade innersömmen för eventuella utbuktningar som blockerar rörets öppning. Om den är förträngd är det bättre att lösa om fogen för att förhindra tryckfall i systemet.
Alternativ #3 – elektromuffsvetsning av polyeten
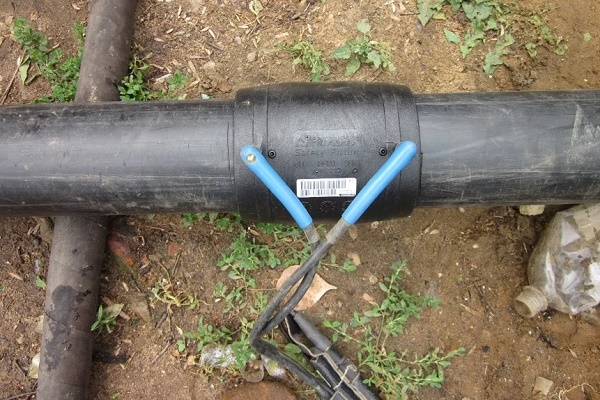
Svetsning av polyetenrör med hjälp av elektromuff är den enklaste och snabbaste metoden. Plastkopplingar har en inbyggd metallspiral som själv värmer upp de sammanfogade ytorna och smälter PE.
Med denna metod måste du extra spendera på elektromuffar, vars pris börjar från 3-4 dollar per styck. Därför används sådan svetsning endast på platser där stumsvetsning och muffsvetsning inte är tillgängliga. Fördelen med elektromuffmetoden är möjligheten att sammanfoga rör med en tjocklek från 4,5 mm och mindre.
Huvudstegen för svetsning:
- Rengöring och mekanisk bearbetning av koppling och rörändar.
- Centrering och insättning av röret i elektromuffen.
- Anslutning av kopplingen till elkontakterna på en speciell svetsapparat, uppvärmning av fogen.
Sista steget – avstängning av strömmen och avsvalning av röret.
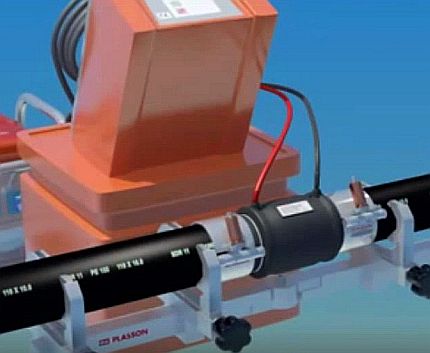
På elektromuffar finns en streckkod med kodade parametrar för uppvärmningstid, strömstyrka och spänning. Den läses av svetsapparatens skanner, som sedan utför lödningsprocessen automatiskt. Produkterna blir tätt och pålitligt sammanfogade över ett stort område.
Korrekt stumsvetsfogar
Korrekt utförande av alla svetsanvisningar kan bedömas efter det slutliga utseendet på polyetenförbandet. Om en felaktig fog bildas och risken för läckage är hög vid fortsatt användning, är det bättre att skära av förbandet vid kanterna och svetsa ett nytt.
I en korrekt utförd fog ska måtten på gratvulsten motsvara normvärdena.
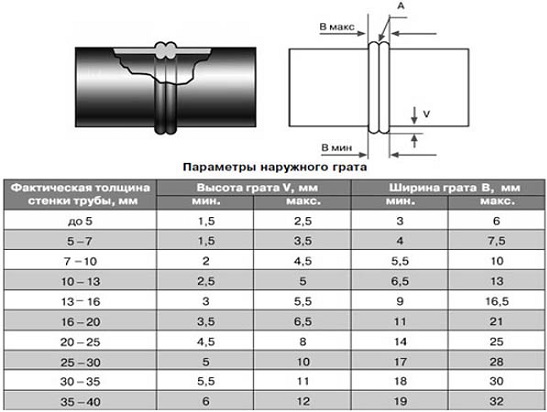
Det finns även ytterligare krav på vulsternas parametrar:
- Symmetri och enhetlighet runt hela fogomkretsen.
- Förskjutning av rörväggarna i radiellt plan får inte överstiga 10 % av deras tjocklek.
- Vulstens färg ska vara identisk med rörets färg.
- Fördjupningen mellan graten får inte gå djupare än rörets yttre yta.
Och naturligtvis utesluts förekomsten av sprickor och porer helt.
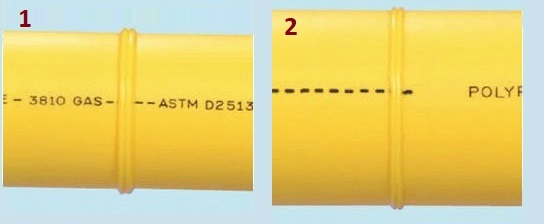
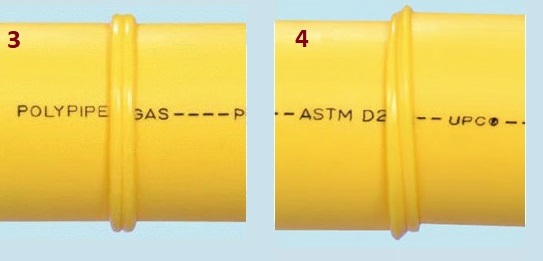
Orsaken till osymmetriska vulstar runt omkretsen kan vara dålig förberedande plansvarvning eller att plansvarvaren är placerad i vinkel mot röret.
Instruktioner för montering av polyetenrör
För att ansluta polyetenrör till vattenledningskomponenter kan följande anslutningar användas:
- fasta;
- löstagbara.
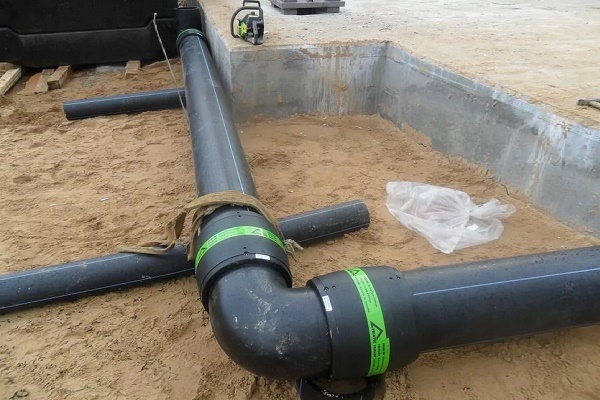
Fasta anslutningar erhålls genom att löda ihop rör med varandra eller till speciella svetsfittings. Denna metod är billig, men de resulterande konstruktionerna blir ofta skrymmande. Användning av fasta anslutningar är motiverad vid installation av underjordiska stationära vattenledningar.
För montering av tillfälliga system av polyetenrör, samt vid avsaknad av svetsutrustning, kan gängade kompressionsfittingar användas, vars montering kommer att behandlas vidare.
Anslutning av rör till kompressionskoppling
Kompressionskopplingar är dyrare än svetsade modeller, men de är demonterbara och enkla att använda. Råd om deras montering behandlas i steg-för-steg-instruktionen nedan.
Steg ett – yttre inspektion och kapning
Montering av systemet med polyetenrör och plastkompressionskoppling börjar med en inspektion av dem för sprickor och djupa repor. Det är bäst att genast kapa den defekta delen av röret.
Polyetenröret kan skäras med både kniv och en speciell rörskärare. Resultatet bör vara ett perfekt vinkelrätt snitt utan hack eller vågor. För att ta bort ojämnheter i kanterna kan man skaffa en handhållen planingsverktyg.
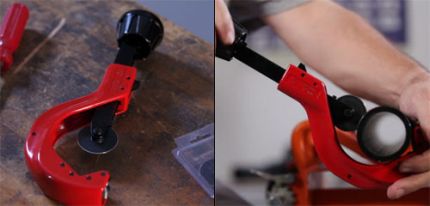
Steg två – montering av kopplingens delar på röret
Först träs klämmuttern på slangen, sedan hylsan, därefter klämringen, och slutligen dras gummitätningen på.
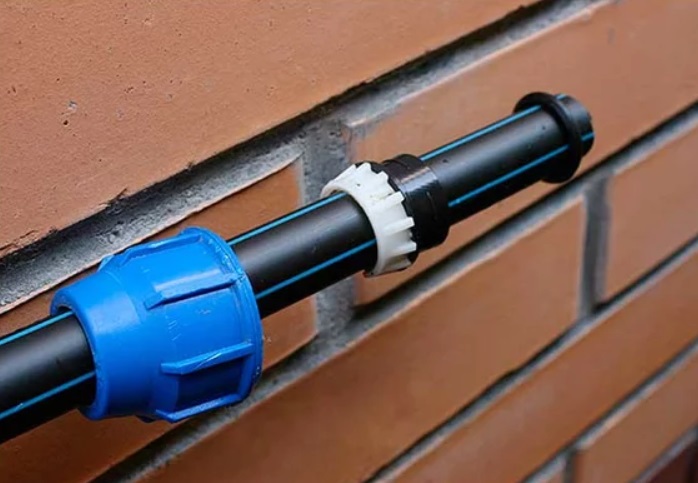
Änden av röret trycks in i kopplingens kropp tills det tar stopp, och delarna som trätts på slangen förs fram till gängan. Därefter dras klämmuttern åt ordentligt för hand. Om du har en kedjenyckel kan du dra åt anslutningen med den.
Skynda inte med att dra åt klämmuttern – den kan snedställas. Om det går trögt är det bättre att skruva loss anslutningen och upprepa monteringsprocessen.
Efter montering av kopplingen bör du kontrollera anslutningens täthet. Om det läcker kan du enkelt vrida på muttern och justera konstruktionens delar.
Instickning av sadelkoppling i rör
Om du behöver göra en avgrening från ett polyetenrör behöver du inte köpa ett T-koppling. Det räcker med att borra ett hål i den och montera en sadelkoppling. Hur du gör detta kommer att beskrivas i steg-för-steg-instruktionen.
Steg ett – förberedelser
Inledningsvis måste du inspektera de delar som ska anslutas för sprickor och repor och torka av ytan med en fuktig trasa.
Steg två – montering av klämman
Trä båda delarna av klämman på röret, dra åt muttrarna med en nyckel. Syftet med proceduren är att stadigt fixera sadelkopplingen.
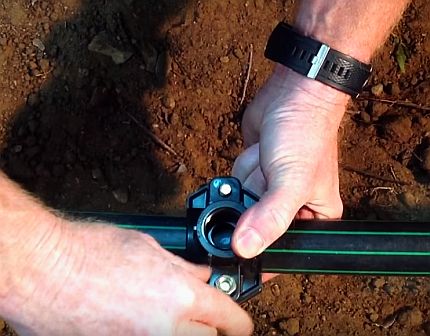
Steg tre – borrning
Markera en punkt i mitten av sadelkopplingens hål och gör streck med en markeringspenna på kanterna av kopplingen för att komma ihåg dess position. Skruva loss sadelkopplingen och ta bort dess delar. Borra polyetenröret på den markerade platsen med en borr av önskad diameter.
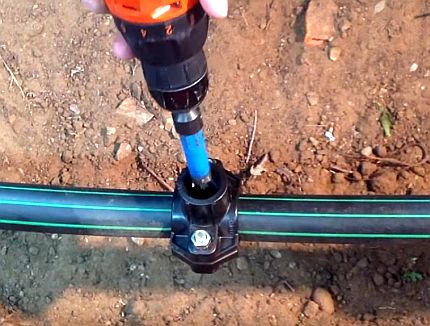
Steg fyra – montering av sadelkoppling
Rensa PE-röret invändigt från spån och ta bort eventuella grader från kanterna på det borrade hålet. Applicera enligt tidigare markerade riktmärken delarna av kopplingen mot röret och dra åt fästmuttrarna ordentligt.
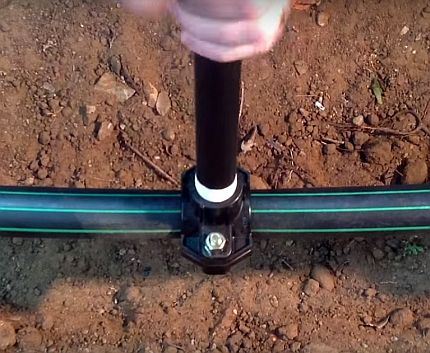
När man skruvar in röret eller kopplingen i sadelkopplingen kan man linda några varv gängtejp.
Delen av sadelkopplingen med utloppshålet kan ha en spår på rörsidan för en gummitätning. Därför, om en tätning finns, måste den placeras mellan röret och kopplingen.
Om du däremot behöver böja röret på en viss del av rörledningen, rekommenderar vi att du gör det enligt instruktionerna här.
Slutsatser och användbar video om ämnet
De föreslagna videoklippen visar tydligt alla typer av svetsning av PE-rör, samt introducerar monteringsprocessen för kompressionskoppling och sadelkoppling.
Muffsvetsning av polyetenrör:
Processen för elektromuffsvetsning:
Stumsvetsning av PE-rör med halvautomatisk hydraulisk maskin:
Montering av kompressionskoppling på rör:
Installation av sadelkoppling på PE-rör:
Egen montering av polyetenvattenledningar kräver viss kunskap och färdighet, men är fullt genomförbar om ovanstående regler följs. Om specialutrustning saknas kan man montera vattenledningen helt utan verktyg, med endast kompressionskopplingar.
Det finns många monteringsalternativ, men man bör använda det som ger resultat med minimala finansiella kostnader.
Du bestämmer den optimala metoden för svetsning av polyeten och vill förtydliga vissa punkter? Tveka inte, ställ dina frågor till våra experter – vi försöker hjälpa dig.
Eller kanske du vill dela med dig av din personliga erfarenhet av montering av polyeten i hemmiljö? Skriv dina kommentarer, lägg till unika foton – många nybörjare kommer att ha nytta av din information.
 Rörklammar: översikt över typer och installationsinstruktion
 Gör en rörlåda i badrummet: steg-för-steg-instruktion för installation
 Montering av HDPE-rör med egna händer: instruktioner för svetsning + hur man böjer eller rätar ut sådana rör
 Teknik för svetsning av polypropenrör med egna händer: översikt över metoder och nyanser
 Koppling av kopparrör: instruktioner och jämförelse av olika monteringstekniker
 Skärm av plaströr: typer av väggar + steg-för-steg-instruktioner för tillverkning
 Vad kostar gasanslutning till ett privat hus: pris för organisation av gasleverans
 Bästa tvättmaskiner med torktumlare: ranking av modeller och råd till köpare
 Vad är färgtemperatur hos ljus och nyanser vid val av lamptemperatur för dina behov
 Byte av gasvattenberedare i lägenhet: dokumentation för byte + grundläggande normer och krav
Visst, plaströr för vatten och värme – det är mycket praktiskt och vilken man som helst med händer kan verkligen installera dem. Men varför pratar ingen om säkerhetsföreskrifterna vid svetsning av dessa rör, om att de enda ångorna som är skadligare än glödande plast är kvicksilver och bly.
Man måste absolut använda andningsskydd, vädra rummet. Skicka iväg hushållsmedlemmar, särskilt barn och djur (det handlar om kroppsvikt) på besök under renoveringen.
Plast underlättar våra liv inom många områden – men den dödar oss också… Ta hand om dig!
Hej, Elina, jag förstår din oro och därför vill jag lite mer ingående förklara de viktigaste punkterna som rör säkerhetsteknik. Först och främst måste man förstå att yrket som svetsare av polyetenrör är ett yrke med förhöjd risk.
Men låt oss titta på punkter för vanliga medborgare:
– man måste säkerställa normal ventilation i rummet där polyetenrören ska svetsas;
– arbeta i specialkläder;
– använda speciella skyddshandskar;
– använda andningsskydd;
– ta pauser i arbetet för att gå ut och andas frisk luft.
Om man följer dessa punkter kommer svetsprocessen för polyetenrör inte att innebära skada för kroppen.