Teknik för svetsning av polypropenrör med egna händer: översikt över metoder och nyanser

Vill du reparera eller byta ut ledningar som är gjorda av polymerrör? Håll med om att det är ganska bra att spara pengar på att anlita en expert genom att själv montera ett nytt rörsystem. Men du vet inte hur man kan koppla samman de enskilda elementen i systemet och vad som behövs för det.
I den artikel som vi presenterar beskrivs tekniken för svetsning av polypropenrör i detalj – alla nybörjarrörmokare kan själva koppla ihop dem. Vi berättar vad man behöver tänka på, hur man använder lödkolven för att sammanfoga plastdelar. Vi tipsar om i vilka fall andra metoder används.
För att hjälpa nybörjaren har vi samlat detaljerade videor som visar steg-för-steg-processen för att svetsa polypropen, samt fotoillustrationer.
Artikelns innehåll:
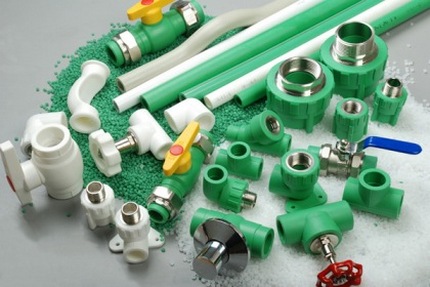
Rör och hjälpelement för montering
En av de otvivelaktiga fördelarna med polymerrör är enkelheten i monteringen.
Montering av element kan göras nästan överallt: dra öppet på väggar eller placera dolt under golvet.
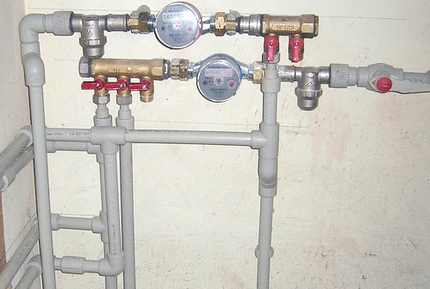
Polymerrör tillverkas i diametrar från 20 till 110 mm. För hushållsändamål används oftast produkter i storlekarna 20/25/32/40 mm. Användningsområdet bestäms av materialets nominella tryckklass.
I märkningen betecknas det med bokstäverna «PN»:
- PN 10 – väljs för installation av kallvattenförsörjning.
- PN 16 – används för kallt vatten men med högre tryck, samt vid installation av systemet «golvvärme».
- PN 20 – produkter vars enda begränsning är temperaturen på vätskorna som transporteras genom dem. Den får inte överstiga 75 °C.
- PN 25 – universella produkter som används för installation av både «kalla» och «varma» system, vars temperatur når upp till 90 °C.
I handeln kan du hitta polymerprodukter som är utrustade med extra armering.
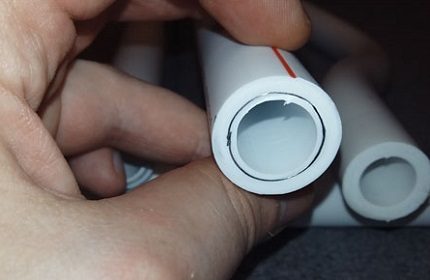
Den främsta egenskapen hos polymerrör är att de inte går att böja.
Därför gör du alla riktningsändringar av den dragna ledningen endast med raka rörsektioner som sammanfogas med monteringsdetaljer:
- korskopplingar – för att möjliggöra avgrening från huvudflödet;
- tékopplingar – förgreningar av flöden;
- kopplingsmuffar – för att sammanfoga rör i raka sträckor;
- böjar – för att ändra rörledningens riktning.
Armaturer kan förses med insmält metallgänga som gör det möjligt att ansluta polymerrörledningar till metallkomponenter.
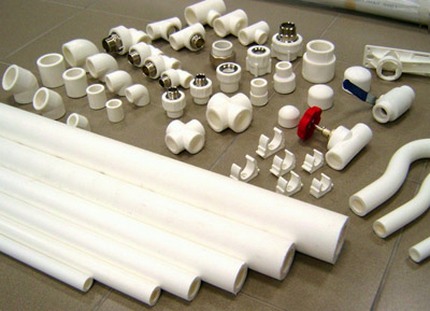
Vid val av monteringsdetaljer bör du utgå från två parametrar: produkternas innerdiameter och väggtjocklek. Dessa parametrar måste stämma överens med de tekniska specifikationerna för de polypropenrör som du använder.
Metoder för att ansluta polymerrör
Vid sammanfogning av rör av polymermaterial använder du en av två metoder beroende på installationsförhållandena:
- Lödning – innebär uppvärmning och sammanfogning av smälta ändar.
- Utan lödning – innebär sammanfogning av rör med hjälp av kompressionskopplingar eller genom så kallad 'kallsvetsning'.
Den andra monteringsmetoden är bekväm eftersom du inte behöver använda specialutrustning. Allt arbete kan du utföra med ett enkelt verktyg – en krympnyckel.
Ett polypropenrör med väggtjocklek över 4 mm och diameter över 50 mm sammanfogar du med stumsvetsmetoden:
Verktyg för anslutning
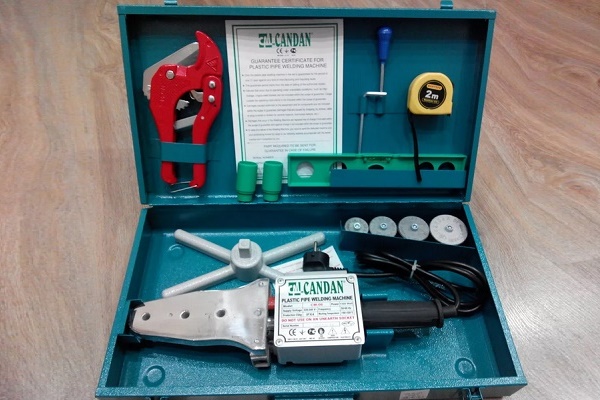
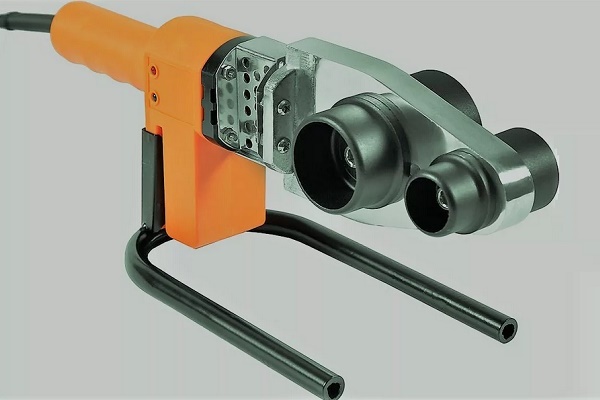
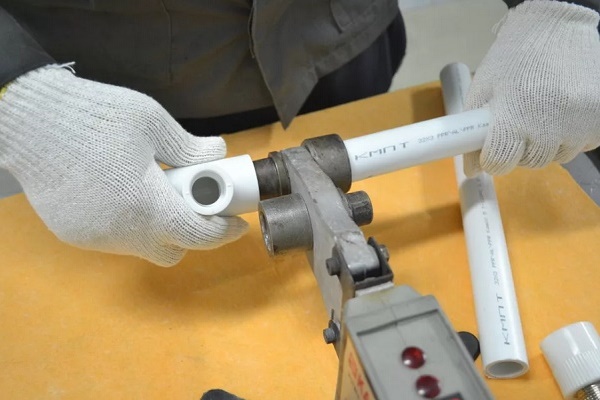
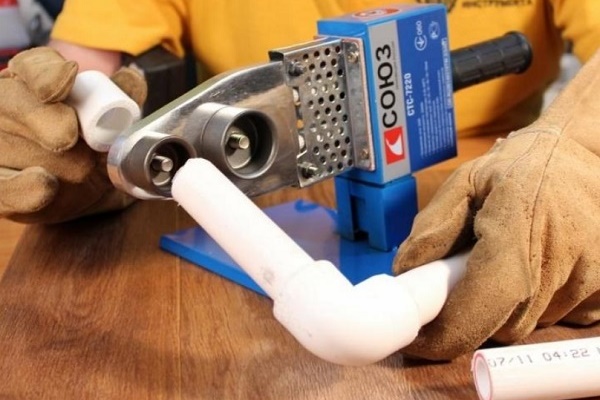
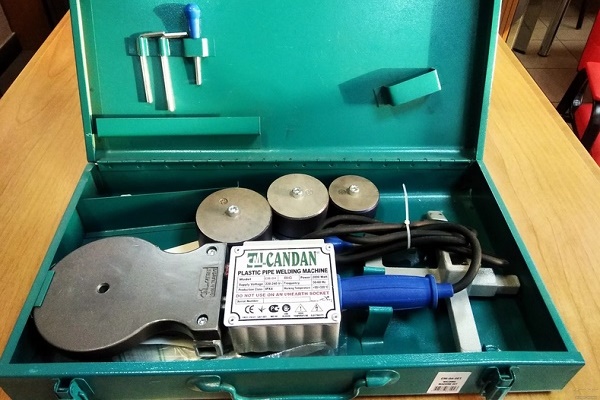
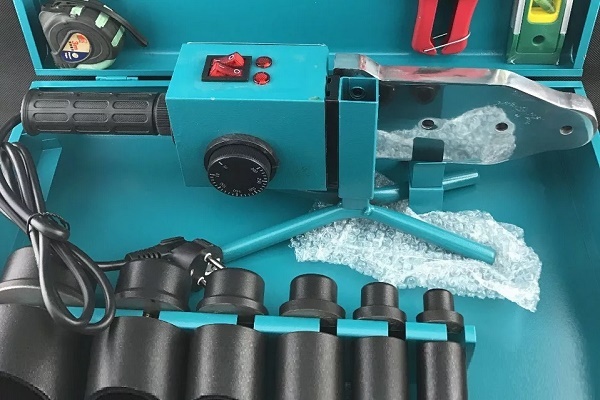
Huvudverktyget som används för att foga plaströr är ett svetsjärn. Det är en typ av lödkolv som drivs med 220 V nätspänning. Enhetens funktionsprincip är ganska enkel. Svetsjärnets värmeelement är ett svetselement placerat i ett metallhölje.
Den värmer upp plattan till inställd temperatur, vilket i sin tur hettar upp munstyckena. En termostat ser till att optimal temperatur på munstyckena bibehålls. Lodning och typiska misstag vid fogning av polypropenrör behandlas i nästa artikel, som vi rekommenderar att du läser.
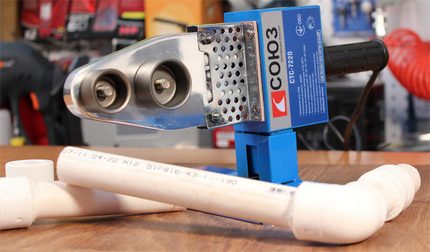
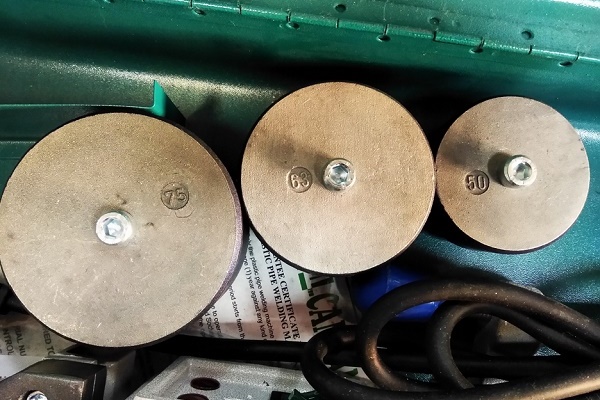
I satsen till svetsjärnet ingår uppvärmningsmunstycken i standardstorlekar. När de värms upp till en viss temperatur mjuknar de polypropen till en viskositet som säkerställer en tät fogning av elementen.
Munstyckena väljs beroende på diametern på de rör som används:
- 20:e storlek – för rör med en halv tums diameter;
- 25:e – för rör med 0,75 tums diameter;
- 40:e – för element med 1,25 tums diameter.
Eftersom kostnaden för en sådan svetsapparat är ganska hög, och den inte används så ofta, är det inte meningsfullt att köpa utrustningen. Verktyget är bättre att hyra för en dag eller två.
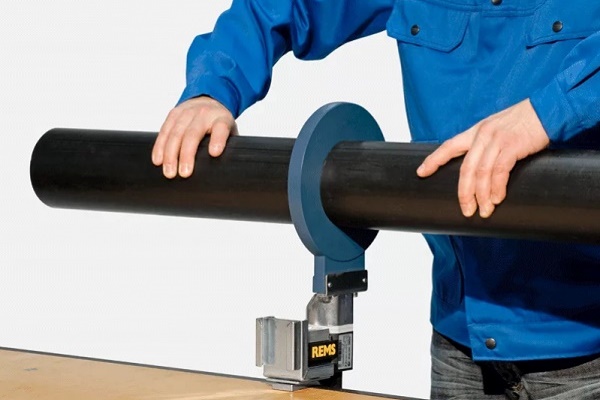
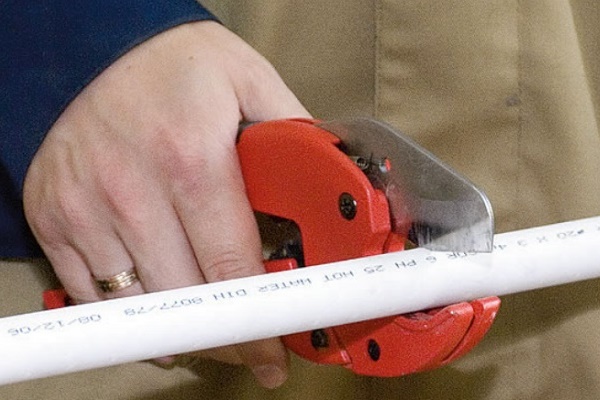
För högkvalitativ kapning och förberedelse av svetsområden är det bäst att använda ett specialverktyg – rörskärare. Med den kan du få ett jämnt, slätt och fint snitt.
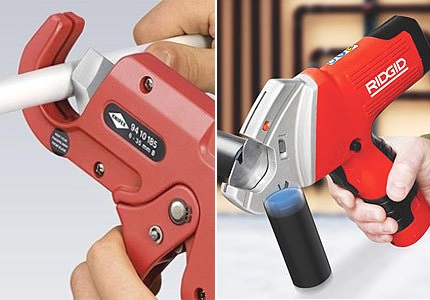
I avsaknad av en rörskärare kan arbetet utföras med en vinkelslip eller en bågfil för metall. Det enda är att på snittstället efter sådana verktyg blir det en frans. Men det är inte svårt att ta bort den genom att slipa med en bit sandpapper.
Förutom huvudverktygen kommer du också att behöva:
- vinkelhake;
- byggmåttband;
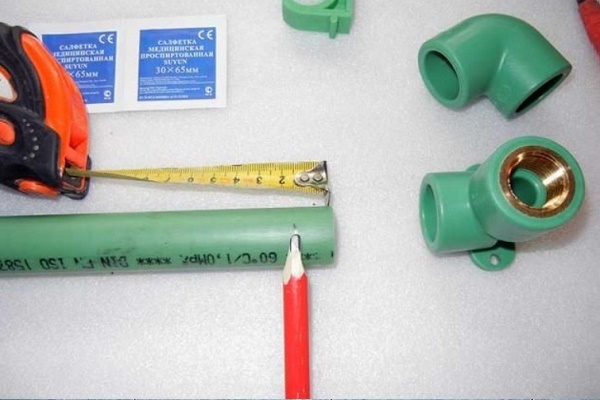
- en vanlig penna eller markeringspenna.
När du planerar att sammanfoga rör med kallsvetsning måste du i förväg skaffa ett termoaktivt lim baserat på polyester- eller epoxiharts, eller en termoplastisk variant baserad på gummi.
Huvudsteg i svetsningstekniken
De viktigaste förutsättningarna för en lyckad installation av ett vattenlednings- eller värmesystem i polymer är noggrann beräkning av erforderligt material och korrekt utförd svetsning av komponenterna.
Steg #1 – beräkning av material och komponenter
För att underlätta arbetet och minimera monteringsfel bör du först rita ett schema över det framtida systemet och ange antalet böjar och förgreningar. Vid beräkning av rörlängder lägger du till 25–40 mm per rörsektion för svetsförbrukning.
Om du aldrig har svetsat polypropenrör förut rekommenderar erfarna specialister att du köper några rörbitar för övning. Kostnaden blir låg och du slipper grova misstag vid monteringen.
En egenskap hos polypropenrör är att den linjära expansionskoefficienten ökar under hög temperatur.
Resultatet: vid uppvärmning eller tryckökning i systemet förlängs rören och med tiden börjar de sjunka. För att förhindra detta behöver du även använda kompensatorer vid dragning av sektioner som är längre än 4–5 meter.
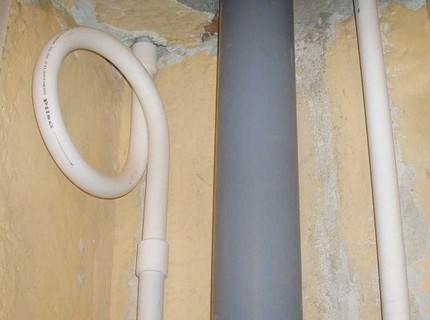
Kompensatorer installeras både på horisontella och vertikala sektioner, monterade mellan två fasta stöd. Vid behov kan du köpa specialmodifierade kompensatorer som eliminerar linjär expansion vid rörets vinkelböjar.
Låt oss ta reda på hur du korrekt svetsar polypropenrör så att det inte blir läckage vid fogarna.
Steg #2 – svetsning av rörledningselement
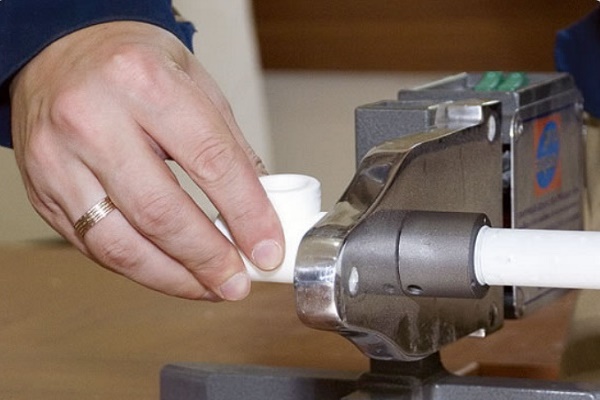
Kortfattat går svetstekniken för polypropenrör ut på att rörens ändar värms upp under hög temperatur och sedan trycks ihop tätt för att sammanfogas.
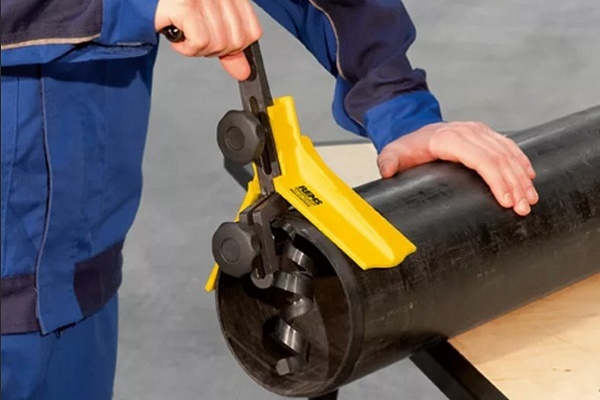
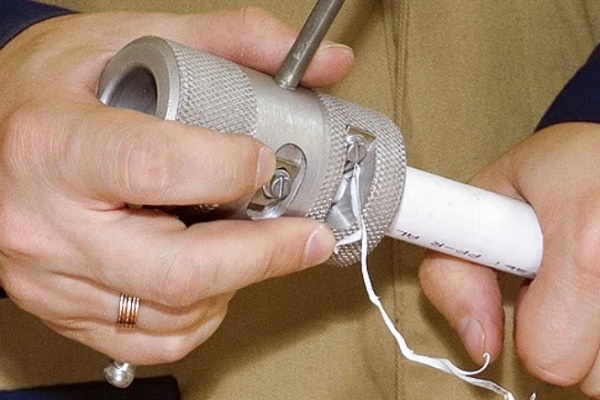
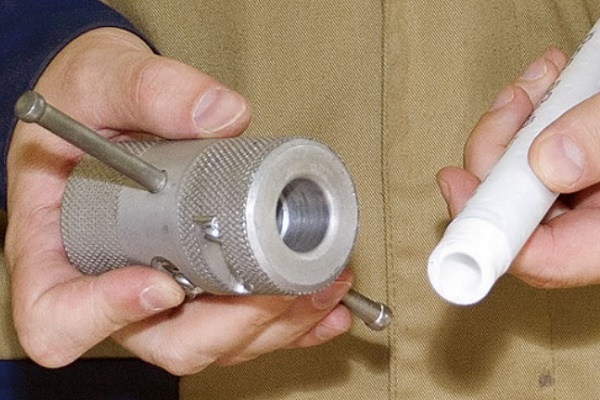
Innan arbetet påbörjas befrias de på angiven längd avskurna rörbitarna från ojämnheter och grader. Om röret har ett inre eller yttre folieskikt måste det rengöras med ett planingsverktyg utrustat med väl slipade och justerade knivar.
Vid rengöring med planingsverktyg måste röret tryckas in i verktyget så långt det går.
Arbetet med att svetsa plaströr på egen hand utförs i följande ordning:
- Anslut lödkolv för PP-rör till elnätet för att värma upp utrustningen till optimal temperatur på 260-270 °C.
- Rörsektionerna som ska sammanfogas sätts samtidigt på munstyckena, med så jämn införing som möjligt. Detta arbete bör utföras snabbt och med fast hand.
- Efter att ha hållit tiden som anges i instruktionen tills rördelarna och rörändarna smälter, ta bort elementen från värmeinsatserna.
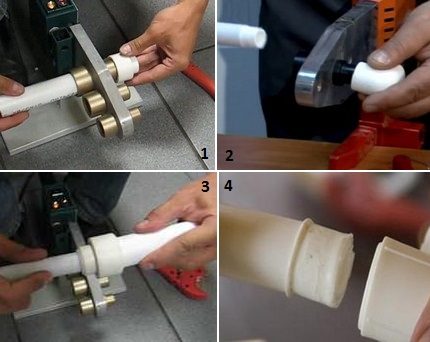
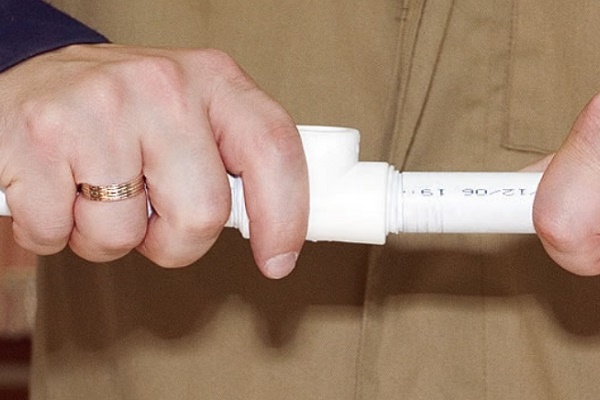
- Sammanfoga de smälta ändarna med varandra, tryck försiktigt in dem i varandra under 15-20 sekunder.
- De sammanfogade delarna lämnas i ett statiskt läge så att sömmen svalnar helt och förbindningen blir monolitisk.
Uppvärmningstiden kan bestämmas från den medföljande utrustningsinstruktionen eller med hjälp av tabellen nedan.
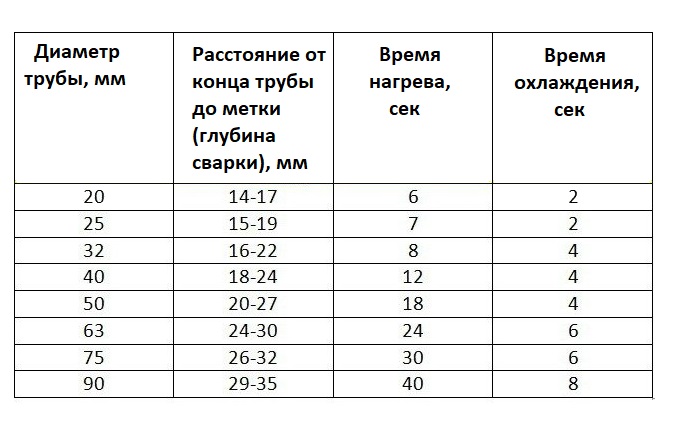
Försumma inte de tidskrav som anges i tabellen. Otillräcklig uppvärmning kan inte ge en pålitlig förbindning. För hög uppvärmning leder till att polypropenen 'flyter' och delarna deformeras.
Som en följd bildas utskott på svetsfogarnas insida, vilket avsevärt minskar rörledningens diameter.
Efter att polymeriseringen och stelningen är klar, vilket tar cirka 20 sekunder, är skarven klar. Med samma teknik sammanfogas alla efterföljande enheter ända till slut, tills värmesystemet eller polypropenvattenledningen är helt monterad.
Temperaturparametrarna för lödning av PP-rör anges i en artikel som gör-det-själv-hemmaarbetare bör läsa innan arbetet påbörjas.
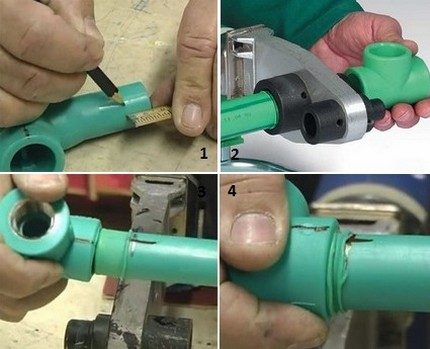
Kort fotoguide för svetsning av PP-rör
Följande steg-för-steg-bilder ger en tydlig bild av arbetsförloppet för montering av polypropenrörledningen och sammanfogning av dess delar:
Typiska fel vid montering
De vanligaste misstagen som nybörjare gör vid arbete med polymerprodukter:
- Uppvärmning av delar. Vid uppvärmning ska delarna vara i ett så rakt läge som möjligt. Minsta förskjutning kan påverka prestandaparametrarna för hela VVS-systemet negativt.
- Sammanfogning av polymeriserade ändar. När du trycker ihop de smälta ändarna får du inte vrida delarna runt sin axel. Det kan leda till att sömmen blir för svag.
- Justering av koaxialitet. Vid sammanfogning av element är endast en lätt justering av deras koaxialitet tillåten, och proceduren får inte ta mer än 1-2 sekunder.
Ytterligare en viktig punkt: när du löder in kopplingar med armatur måste du ta hänsyn till ventilernas placering och se till att de har fri full gång.
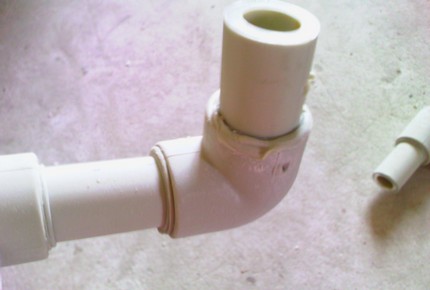
Om man efter sammanfogningen av element hyser tvivel om kvaliteten på någon fog, är det bättre att skära ut anslutningen och göra om den.
Det är bättre att åtgärda defekter under monteringsfasen, eftersom det är mycket svårare att byta ut en läckande fog i ett system som redan är i drift.
Montering av element utan svetsning
Användning av kompressionskopplingar och moderna limföreningar gör det möjligt att montera polypropenrör på ett kvalitativt, snabbt och kostnadseffektivt sätt.
Alternativ #1 – installation av kompressionskoppling
För att genomföra denna anslutningsmetod krävs inköp av kompressionskopplingar och användning av en pressnyckel.
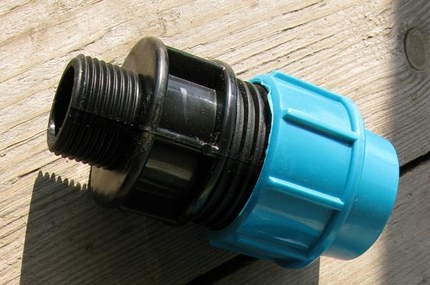
Montering av en kompressionskoppling omfattar tre huvudsteg:
- På den avskurna änden av röret, som skärs i rät vinkel och rengörs från grader, sätts en blå mutter. Vid placering av den vita klämringen ska den positioneras så att den tjockare delen är riktad mot rörets bakände.
- Röret sätts in i kopplingen tills det tar stopp, och klämringen skjuts in så långt det går.
- Den blå muttern skruvas åt, först för hand och sedan med en nyckel för att dra åt ordentligt.
För montering av kompressionskopplingar krävs inga särskilda kunskaper eller färdigheter. Produkterna säljs helt färdiga för installation. De kan installeras under alla temperaturförhållanden.
Alternativ #2 – limning av element
Limningsmetoden används för att montera vattenledningar som endast är avsedda för kallt vatten. För att använda metoden med 'kallsvetsning' krävs ett 'aggressivt' lim av typ LN-915.
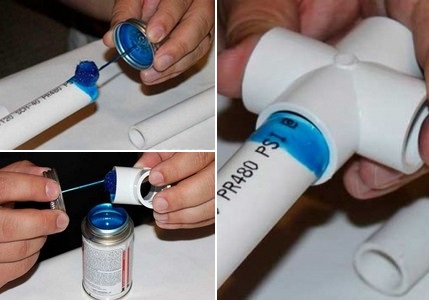
För att skydda huden på händerna från oavsiktlig kontakt med limmet och dess frätande verkan, är det bäst att utföra limningsarbetet med skyddshandskar.
Arbetsgång vid limning av produkter:
- Kontrollera att avskärningsvinklarna på de sammanfogade ytorna stämmer överens och markera med penna var limningen ska ske.
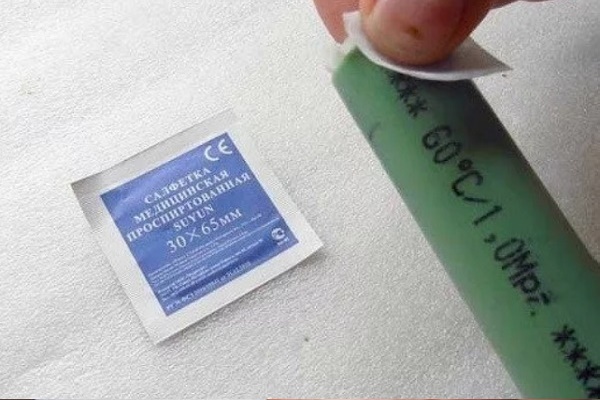
- Rengör och avfetta rörändarna som ska sammanfogas.
- Applicera limmet i ett jämnt lager på rörändarna och i muffarna på kopplingarna.
- Du sätter in rörsektionerna i rördelarnas hål med hjälp av pennmärkena. Håll konstruktionen i ett fast läge i tre minuter, ta sedan bort överskottsmassor med en servett.
- Lägg de sammanfogade delarna på en plan yta och låt dem stå i 5–6 timmar tills de är helt torra.
Du kan slå på vattnet för att kontrollera limningens kvalitet först ett dygn efter att monteringen är klar.
När du använder denna teknik för montering av PP-rör är det viktigt att följa två huvudvillkor: temperatur- och luftfuktighetsförhållanden. Allt arbete måste utföras vid en lufttemperatur på +5 till +35 °C. Vid limning i varmt väder ska arbetet utföras så snabbt som möjligt så att limmet inte hinner torka innan monteringen är klar.
Slutsatser och användbar video om ämnet
Du kan lära dig mer om finesserna i lödning och limning av rör från följande videoklipp:
Video #1. Hur man löder rör på rätt sätt:
Video #2. Montering av vattenledning utan lödning:
Arbetet med att själv sammanfoga polypropenrör borde inte orsaka särskilda svårigheter ens för en nybörjare. Du behöver bara följa alla tekniska standarder tydligt och noggrant. Och då kommer den egenhändigt monterade rörledningen att glädja dig med problemfri drift.
Skriv gärna kommentarer i blocket nedan. Ställ frågor om kontroversiella frågor, dela information som kan vara användbar för besökare på webbplatsen. Lämna inlägg med din egen åsikt, publicera foton om ämnet i artikeln.
 Montering av polypropenrör själv: teknik för arbete med PP-ledningar
 Hur man gör en stol av polypropylenrör – steg-för-steg-instruktioner för tillverkning
 Montering av kopparrör med egna händer: installationsteknik för kopparrörledning
 Montering av metall-plaströr med egna händer: anslutningsteknik och exempel på rördragning
 Anslutning av plaströr med metallrör: genomgång av bästa metoder och installationsdetaljer
 Montering av HDPE-rör med egna händer: instruktioner för svetsning + hur man böjer eller rätar ut sådana rör
 Vad kostar gasanslutning till ett privat hus: pris för organisation av gasleverans
 Bästa tvättmaskiner med torktumlare: ranking av modeller och råd till köpare
 Vad är färgtemperatur hos ljus och nyanser vid val av lamptemperatur för dina behov
 Byte av gasvattenberedare i lägenhet: dokumentation för byte + grundläggande normer och krav
Artikeln kommer att vara användbar för personer som aldrig har arbetat med plaströr och metoder för att sammanfoga dem. Jag är inte nybörjare på detta, men jag har en fråga. Det har uppstått ett problem med autonom uppvärmning. Vi misstänker ett läckage i systemet. Så, kan ett polypropenrör expandera när systemet värms upp, men att det sker inte efter 30–40 minuter utan efter 3 timmar? De säger att det kan, men jag tror att det är en överdriven försiktighet från tillverkaren. Ge mig råd.
Hej. Först och främst säger jag att du bör använda armerade rör, som har en mycket lägre linjär utvidgningskoefficient. Det är också värt att beakta det faktum att PP-rör mjuknar vid +140 °C, även om det anges att de tål temperaturer upp till +170 °C.
För ett tydligt exempel bifogar jag scheman och tabeller:
– med linjära utvidgningskoefficienter;
– förändring av rörlängd vid uppvärmning från 0 till 60 °C (olika material);
– struktur av armerat PP-rör.
Denna information kommer att hjälpa dig att lösa din fråga.
Ja, med en vanlig gängad anslutning kan man kontrollera den visuellt och vid läckage dra åt eller täta själv. Men hur kontrollerar man kvaliteten på svetsfogarna när man tar emot arbete från en hantverkare? Vem ska man reklamera till efter att en anslutning brister i din frånvaro och översvämmar alla nedre våningar? Sådant arbete måste man verkligen utföra själv.
Så mästaren måste själv kontrollera kvaliteten på det utförda arbetet. För att försäkra sig om tillförlitligheten hos alla anslutningar och funktionaliteten hos kommunikationerna, genomförs en tryckprovning av värmesystemet. På webbplatsen finns en hel artikel om detta.
Även en liknande procedur rekommenderar jag att utföra efter byte av utrustning, adaptrar, tätningar. Och i allmänhet kontrollera värmesystemet genom tryckprovning inför varje säsong, för att undvika obehagliga överraskningar. I princip räcker det med en vanlig bilpump för däck, en adapter och en manometer.