Montering av uppvärmning i polypropenrör: hur man skapar ett värmesystem av polypropen
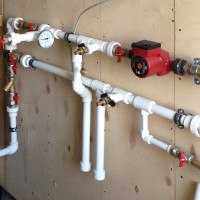
Polypropenrör blir allt oftare en lyckad ersättning för stål- och gjutjärnsmotsvarigheter som tidigare användes inom VVS. Många nybyggda privata hus utrustas nu med värmesystem, kall- och varmvatten, monterade med polypropen.
Dessutom är det enkelt att montera uppvärmning i polypropenrör själv. I vilket fall är det mycket lättare att bygga ett plastsystem än ett metallsystem.
Artikelns innehåll:
Uppvärmning med polypropen
Om man bestämmer sig för att göra ett värmesystem eller något annat av polypropenrör, behöver hantverkaren förutom plasthylsor ytterligare tillbehör.
Specifikt kommer följande material, utrustning och verktyg att behövas:
- rörsax eller rörskärare;
- lödapparat för VVS;
- skärare för borttagning av folie;
- tätningstejp (fluorplast);
- vass kniv;
- avfettningsmedel (t.ex. Tangit-servetter);
- nödvändigt sortiment av kopplingar;
- måttband och markeringspenna;
- fästelement, skruvar och pluggar.
Man bör vara uppmärksam på huvudmaterialet – PP-rör, av vilka värmesystemet ska byggas. Eftersom ett värmesystem av polypropenrör kan monteras med material av olika klasser.
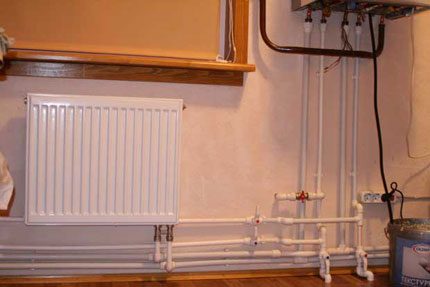
Det specifika valet av montering beror på de planerade driftsförhållandena.
Klassificering och beräkningsparametrar
Enligt befintliga GOST-standarder (ISO10508) fastställs en klassificering av polypropenrör, baserat på vilken detta material får användas under specifika driftsförhållanden.
Långa polypropenprodukter delas in i 4 klasser (1,2,4,5) enligt typiska användningsområden och arbetstryck (4,6,8,10 ATI):
- klass 1 (varmvattensystem upp till 60°C);
- klass 2 (varmvattensystem upp till 70°C);
- klass 4 (golvvärme och radiatorsystem upp till 70°C);
- klass 5 (radiatorsystem upp till 90°C).
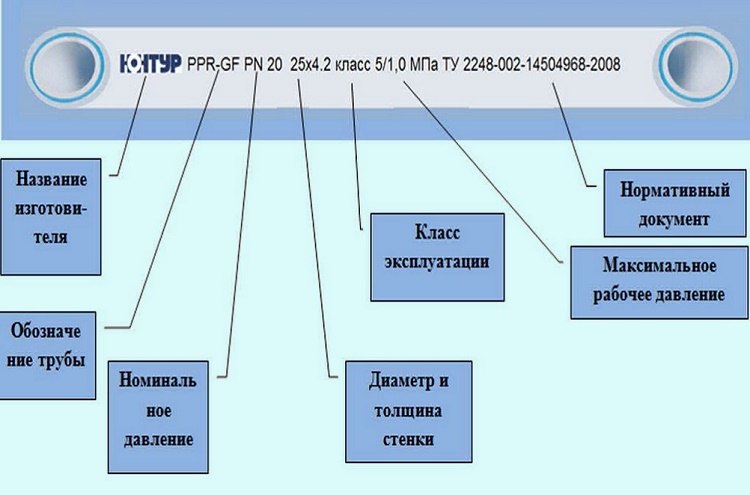
Till exempel behövs polypropenrör för att göra ett lågtemperaturs värmesystem. Då kan man genom märkningen på rörens yttre yta avgöra lämpligt material.
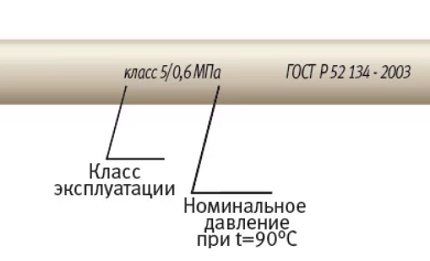
För detta fall passar slangar med beteckningen – Class 4/10, vilket motsvarar gränstemperaturparametern 70°C och tillåten arbetsdruckgräns på 10 ATI.
Industrin tillverkar vanligtvis produkter för allmänt ändamål. De tillverkade produkterna stöder en omfattande klassificering. I dokumentationen för sådant material anges märkning av PP-rör med en standarduppräkning av tillåtna parametrar (Class 1/10, 2/10, 4/10, 5/8 bar).
Således, när man planerar att göra en värmesystem i huset av polypropen själv, väljer hantverkaren vanligtvis huvudmaterialet i direkt beroende av:
- planerade driftsparametrar;
- sätt att värma värmebäraren;
- det använda reglersystemet.
Det är också önskvärt att beräkna livslängden för det framtida värmesystemet med hjälp av parametrar:
- övre värden för Tarb och Parb;
- rörväggs tjocklek;
- ytterdiameter;
- säkerhetsfaktor;
- värmesäsongens längd.
I genomsnitt bör livslängden för polypropen vara minst 40 år.
Steg för montering av system i PP-rör
Låt oss titta på hur man gör en rörledning av polypropen med hänsyn till installationsnormer och regler. Innan nätverket skapas måste alla delar i det framtida systemets sats noggrant inspekteras. Komponenterna (rör, kopplingar) ska vara i gott skick – rena, utan skador.
Det rekommenderas att använda delar från endast en tillverkare. Omgivningstemperaturen på arbetsplatsen – minst +5°C.
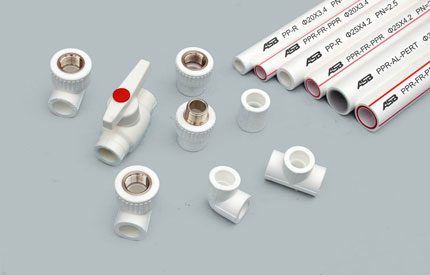
Polypropendelarna i systemet får sammanfogas med en av tre typer av svetsning:
- Polyfusionssvetsning.
- Elektromuffsvetsning.
- Stumsvetsning.
För montering av värme- och vattenledningssystem tillverkas inte bara polypropenrör och kopplingar för svetsning. Man tillverkar också speciella gängade kopplingsdelar som behövs för installation av avstängnings- och regleringsventiler med metallhus.
På själva polypropenrören görs ingen gängning varken i fabrik eller hemma. De sammanfogas endast med varm- eller, mer sällan, kallsvetsning.
Egenskaper för installationsarbeten
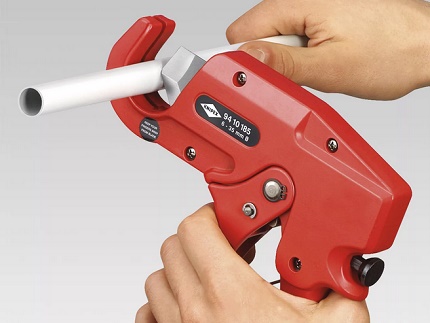
Alla komponenter som används vid montering, vid justering av storlek, skärs med en rörskärare eller med saxar speciellt avsedda för detta ändamål.
Arbete med detta verktyg ger ett jämnt, rent snitt, vilket är viktigt för att uppnå en kvalitativ anslutning.
Om en övergång från plast till metall krävs, på rörledningar för varmvatten och värme, måste endast övergångsbeslag med en pressad mässingshylsa (nickelpläterad) med gänga (invändig eller utvändig) användas. Åtdragning av sådana anslutningar görs med bandnycklar om det saknas profil för en standardnyckel.
Traditionellt monteras en polypropenvärmeledning, inklusive gör-det-själv, med hjälp av smältmetoden med en polyfusionssvetsapparat. Arbetsuppsättningen av tillbehör för sådana apparater innehåller en grupp munstycken tillverkade för olika diametrar på plaströr.
Välj lämpliga munstycken, installera dem på värmplattan och fäst med skruvar.
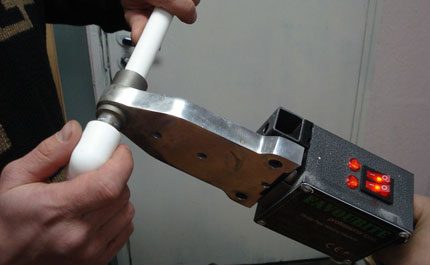
Strömregulatorn på polyfusionssvetsapparaten ställer in arbetstemperaturen, vanligtvis 250-270°C. Vänta tills enheten är helt uppvärmd. Att arbetsläget har nåtts indikeras av en kontroll-LED.
Vissa apparater levereras med en kontakttermometer som bestämmer uppvärmningstemperaturen med en noggrannhet på en grad.
Procedur för svetsning av polypropen
Steg för steg utvecklas alla åtgärder vanligtvis på följande sätt:
- Mät och skär den önskade biten av röret.
- Med en vass kniv, fasa den arbetande änden i en vinkel på 30-40°.
- Mät avsnittet där röret går in i beslaget och markera gränsen med en markör.
- Lämna även axiella märken på delarna för att förhindra rotationsförskjutning.
- Använd en skäranordning för att ta bort plastskiktet (yttre) och aluminiumskiktet (mitten) på röranslutningsdelen.
- Avfetta arbetsytorna (som ska svetsas) med ett speciellt medel.
- Påbörja uppvärmningsproceduren för delarna.
Först sätts beslaget på värmplattan med munstycket, med hänsyn till den tjockare väggstorleken hos denna del jämfört med röret. Beslaget ska sitta tätt på munstyckskroppen på svetsmaskinen. Om det finns fritt spel (glapp, vinglighet) måste beslaget kasseras.
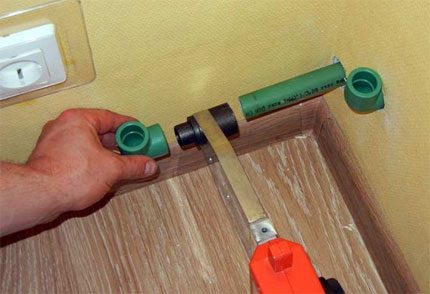
Därefter sätts den bearbetade änden av polypropenröret in i det andra munstycket. Tätheten i passformen ska även här motsvara kriteriet för jämn kontakt längs hela omkretsen. Båda delarna hålls på värmplattan under den tid som anges i tabellen:
| Delens diameter, mm | Uppvärmningstid, s |
| 16 | 5 |
| 20 | 5 |
| 25 | 7 |
| 32 | 8 |
| 40 | 12 |
| 50 | 18 |
| Delens diameter, mm | Fixeringstid, s |
| 16 | 6 |
| 20 | 6 |
| 25 | 10 |
| 32 | 10 |
| 40 | 20 |
| 50 | 20 |
Efter de angivna sekunderna tas delarna bort från munstyckena och sammanfogas genom en mjuk jämn införing av röret i rördelen (utan axiell förskjutning).
Införingen av röret i rördelens hålighet görs fram till markeringsmärket. Men anslutningen görs inte ända in. Man måste lämna ett inre mellanrum på cirka 1 mm.
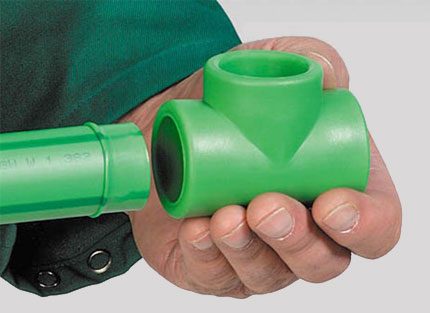
Efter sammanfogning av PP-rör via svetsning måste fogstället förbli orörligt (fixerat) i minst 20 s. Under denna tid stelnar den smälta plasten och en stark tät fog bildas.
För att uppnå full styrka måste svetsfogen hållas utan belastning i minst 1 timme. Med denna metod utförs montering av hela värmesystemet genom att tillverka korta sektioner som sedan sammanfogas till noder och huvudledningar.
Hänsyn till linjär expansion (sammandragning)
Variationer i yttre och inre temperaturer leder oundvikligen till linjär expansion eller krympning av polypropen. Dessa egenskaper måste beaktas vid installation av PP-rörledningar. Om de karakteristiska linjära förändringarna av rörledningarna i värmesystemet inte kompenseras på lämpligt sätt, resulterar det i en förkortad livslängd för hela installationen.
Kompensation av linjär expansion för polypropenprodukter uppnås genom materialets inneboende flexibilitet. Det är bara nödvändigt att utföra läggningen av huvudledningarna korrekt. Korrekt läggning innebär att säkerställa rörledningens rörelsefrihet inom ramen för den linjära expansionen.
Hur uppnår man en sådan installation? Mycket enkelt. I installationssatsen måste man inkludera speciella expansionskompensatorer, standardfästelementklämmor som består av fasta och rörliga delar.
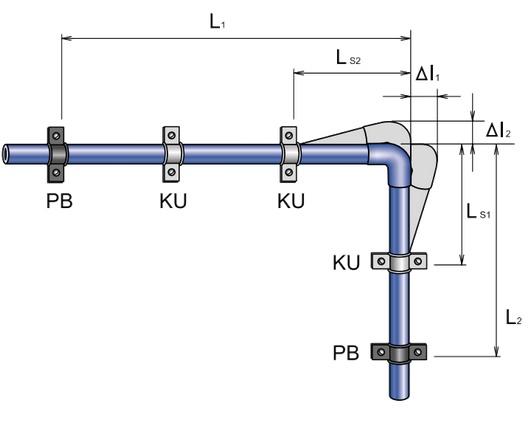
Man kan även kompensera linjär expansion genom att förspänna rörledningen. Detta tillvägagångssätt minskar expansionslängden. Förspänningens riktning är då rakt motsatt den linjära expansionen.
Egenskaper för huvudledningsinstallation
Läggning av polypropenledningar vid installation av gravitationsvärme utförs i enlighet med standarder (GOST 21.602-79; GOST 21.602-2003), som anger en minsta lutning på 0,5 % mot den lägsta punkten. Vid den lägsta punkten krävs en tömningsenhet med en dräneringskran.
Rörledningar måste delas in i sektioner med möjlighet att stänga av dessa sektioner med hjälp av avstängningsventiler, till exempel vid en olycka. Reglerventiler och avstängningsventiler måste före installation kontrolleras för funktion och kvalitet på stängning/öppning.
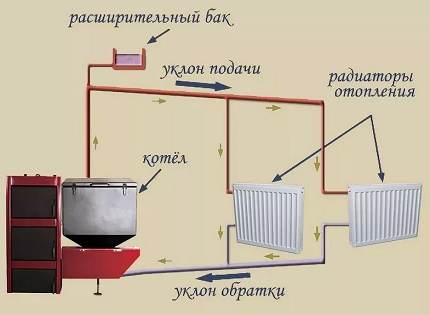
Vid montering av stigare bör man särskilt uppmärksamma fasta stöd och utformningen av ett korrekt kompensationsschema för linjär expansion.
Den nödvändiga kompensationsparametern för stigaren kan uppnås på två sätt:
- Med rörliga stöd.
- Med en kompensationsögla.
För uppvärmningsinstallation i vanliga bostadsfastigheter används vanligtvis endast den första metoden. Fasta stöd placeras på stigaren under och över t-röret eller vid muffkopplingar. Denna infästning förhindrar att stigaren sjunker.
Värmesystemets ledningar ska isoleras, inklusive kopplingar och avstängningsventiler. Undantag är rörsträckor som är dragna direkt i bostadsutrymmet och i princip är förlängningar av värmeelementen. Som isolering är det praktiskt att använda polyuretanisoleringsrör.
Slutsatser och användbar video om ämnet
I exemplet med anslutning av ett värmeelement visas processen för bearbetning och löddning av polypropenprodukter med hjälp av specialverktyg.
Framväxten av rör tillverkade av polypropen och deras användning i praktiken gör det möjligt att avsevärt minska arbetsinsatsen vid installation av värmesystem, även för gör-det-själv. Detta moderna material öppnar fler möjligheter för ägare av privata hus, där värmesystem drivs av interna källor – gaspannor, elpannor, vedpannor.
Berätta om din egen erfarenhet från monteringen av ett rörsystem av polypropenrör. Dela med dig av användbara tekniska detaljer som inte togs upp i artikeln. Skriv gärna kommentarer i rutan nedan, ställ frågor, lägg upp bilder om ämnet.
 Montering av kopparrör för värme: funktioner i arbetsutförandetekniken
 Isolering för värmeledningar: översikt över typer + användningsexempel
 Vilka rör är bäst att välja för uppvärmning: en jämförande översikt
 Polypropenrör för uppvärmning: typer, urvalskriterier, märkning
 Så här bygger du en skorsten i ett privat hus själv: olika konstruktionsalternativ och hur du genomför dem.
 Rör till värmepannor: vilka rör är bäst för pannans koppling + monteringstips
 Vad kostar gasanslutning till ett privat hus: pris för organisation av gasleverans
 Bästa tvättmaskiner med torktumlare: ranking av modeller och råd till köpare
 Vad är färgtemperatur hos ljus och nyanser vid val av lamptemperatur för dina behov
 Byte av gasvattenberedare i lägenhet: dokumentation för byte + grundläggande normer och krav
Jag skulle vilja montera ett liknande system hemma av polypropenrör för att vara helt säker på kvaliteten på fogarna och skydda mig från slarviga montörer. Men en sak oroar mig: hur mycket kostar det att köpa den nödvändiga utrustningen för att svetsa rören? Jag anser att en stor nackdel med polypropenrör är att de inte går att böja, till skillnad från metall-plaströr som faktiskt kan böjas.
Jag var också nervös i början, men sedan lödde jag om allt själv hemma – och inget läckte! Lödkolven är billig – 2-3 tusen. All utrustning finns där – läs instruktionen så kommer du att klara det! Lycka till!
Hör talas om avfettning av rör före lödning för första gången. Det är så många onödiga rörelser, och lödkolven kan brinna upp. Enligt mig gör ingen så längre, det var för 20 år sedan när plasten var limmad.
Den linjära expansionen hos polypropen kan minimeras med kompensatorer. Det gör montaget lite dyrare, men då blir det inga böjda rör.
Vad är kompensatorer? Kan du förklara närmare?