Lödningstemperatur för polypropylenrör: grundläggande steg för egen svetsning + värdetabell

Ett av stegen vid byggnation av privata hus och lägenheter är installation av kommunikationer som ansvarar för vattenförsörjning eller avlopp. Montering av polypropenrör är mycket enklare än att installera metallkonstruktioner. För att sammanfoga dem används kopplingar som svetsas med specialiserad utrustning – ett svetsverktyg.
I den föreslagna artikeln beskrivs tekniken för att utföra fogar, och normativ temperatur för svetsning av polypropenrör anges. Vi berättar om förberedande åtgärder som krävs för att skapa starka och täta skarvar. Med våra råd kommer du utan problem att montera rörledningen.
Artikelns innehåll:
Svetsning som metod för att sammanfoga PPR-rör
I svetsprocessen är allt viktigt: diameter, temperatur för svetsning av PP-produkter, tid för svetsapparatens påverkan. Men först måste du lära dig grunderna i tekniken och lära dig att använda verktygen.
Du kan inte påbörja svetsprocessen utan att ha bestämt materialets typ och storlek. Vi föreslår att du bekantar dig med användbar information som hjälper dig att välja polypropenrör och kopplingar på rätt sätt, samt att utföra installationen med kännedom om nyanser och processordning.
Vad du behöver veta om polypropenrör?
Tekniken för svetsning (eller lödning – båda termerna är lika tillämpliga) möjliggörs av polypropenets egenskaper – en teknisk polymer med allmänt användningsområde. Den är lättsmält, men efter kylning och stelning återfår den sina hållfasthets- och täthetsegenskaper.
Rören skiljer sig åt i diameter, väggtjocklek, färg och egenskaper. Tack vare diametervariationen – 16-110 mm – kan du implementera vilken teknisk lösning som helst.
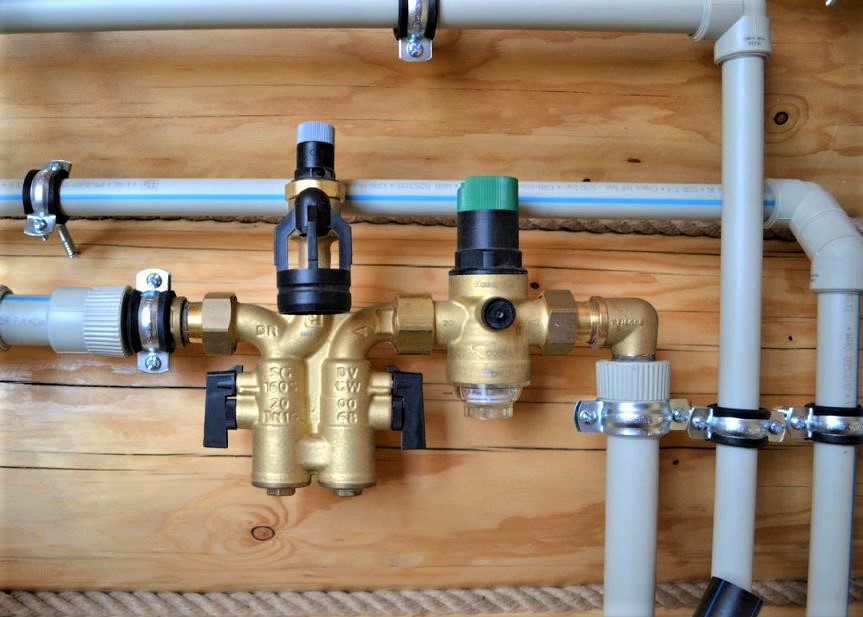
Du behöver inte bry dig om färgen på polymeren, eftersom tillverkaren väljer den efter eget gottfinnande, men färgen på ränderna har betydelse:
- blå – för kallvattenförsörjning;
- röda – för varmvattenförsörjning och uppvärmning.
Men den huvudsakliga informationen som man bör lita på vid köp och svetsning av rör anges på märkningen. Polypropenrörmaterial betecknas med bokstavskombinationer PPR, PP-H, PP-B, PPRC.
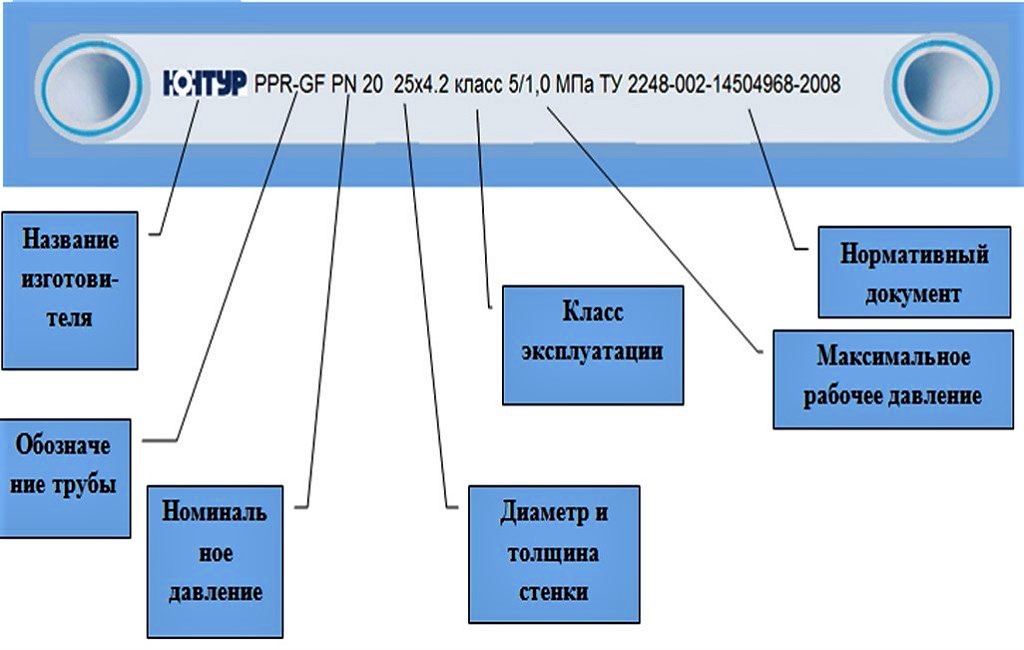
Klassificering efter nominellt tryck, maximalt tillåtet för installation under specifika förhållanden, hjälper till att välja produkter för system i hemmet eller industriellt bruk.
Utifrån detta urskiljs 4 typer av PPR-rör:
- PN-10 (med nominellt 1,0 MPa) – är avsedda för transport av kallvatten. Ibland används de för golvvärme, förutsatt att värmebäraren inte värms över +45 °C.
- PN-16 (med nominellt 1,6 MPa) – används för montering av varm-/kallvattenförsörjningssystem. Maximal tillåten temperatur – +60 °C.
- PN-20 (med nominellt 2,0 MPa) – tål temperatur upp till +80-90 °C i rörledningar som är skyddade mot vattenslag.
- PN-25 (med nominellt 2,5 MPa) – passar inte bara för egen försörjning utan även för centraliserad vattenförsörjning. Rekommenderad maximal temperatur – +95 °C, men tål högre.
Det är bättre att betala lite extra och köpa pålitliga rör med ett något högre värde, än att spara och ta material som är begränsat av temperaturparametrar.
Vid tillverkning av rör gäller principen: ju högre temperatur på värmebäraren och tryck i systemet, desto tjockare väggar.
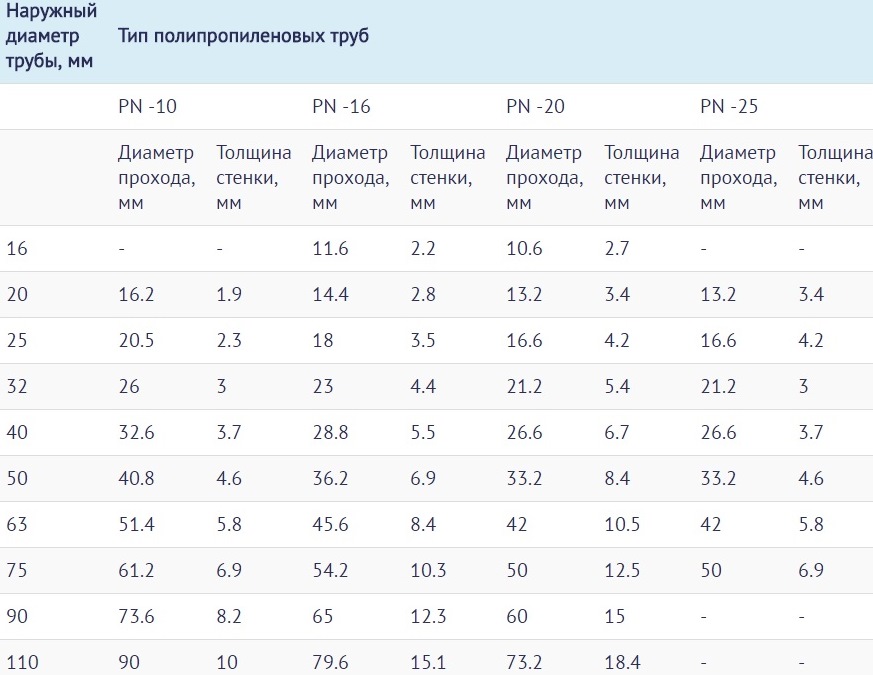
Detta är minimikunskaperna som behövs för korrekt användning av PPR-rör. Vi går vidare till en kort beskrivning av processen.
Teknisk beskrivning av svetsprocessen
Det finns två typer av svetsning av polypropen – stumsvetsning och muffsvetsning. Den första används praktiskt taget inte för hemkommunikationer eftersom den har en komplicerad teknik och används enbart för sammanfogning av huvudrör med stor diameter.
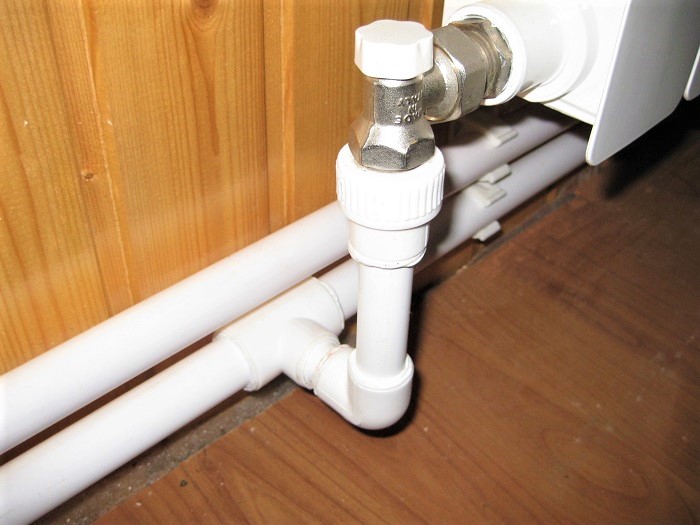
Svetsprincipen är att två rörsektioner, ungefär lika i diameter och väggtjocklek, värms upp med ett specialverktyg och sammanfogas med muffmetoden.
Huvudfunktion: kopplingen ska vara något mindre i diameter när den är kall.
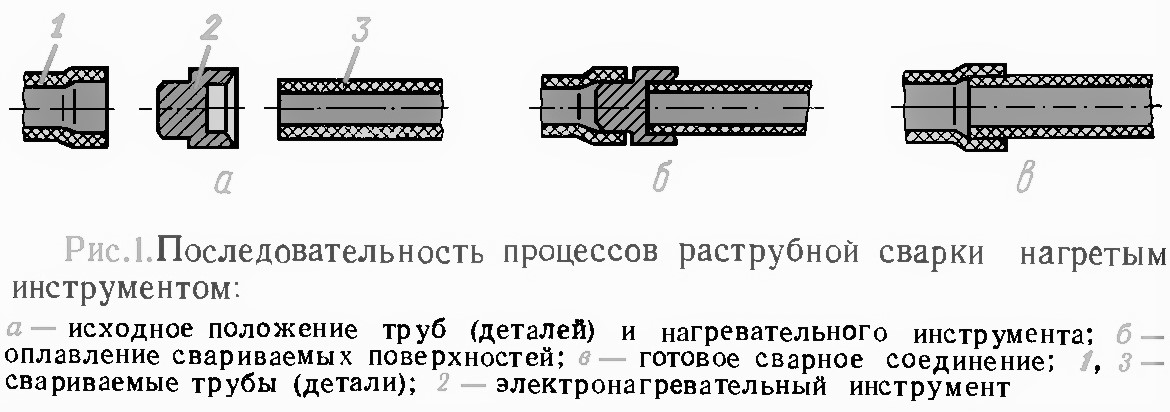
Vid uppvärmning bildas en polymer smältzon. Det är viktigt att den endast täcker de arbetsytor som ligger intill varandra.
Här är det viktigt att snabbt ta bort delarna från verktyget och sammanfoga dem, vilket resulterar i att två sektioner sammansmälts till en med efterföljande polymerisation. Förbindningens tillförlitlighet beror på tiden som ägnas åt uppvärmningsprocessen och korrekt vald temperatur.
Standardtemperaturparametrar
Både överhettning och otillräcklig uppvärmning påverkar svetsresultatet negativt. I det första fallet uppstår deformation av elementen, materialansamling och minskning av innerdiametern. I framtiden kan avlagringar och stopp bildas i områden med ojämna skarvar.
I det andra fallet blir förbindningen svag, och på grund av otillräcklig täthet kvarstår risken för läckage.
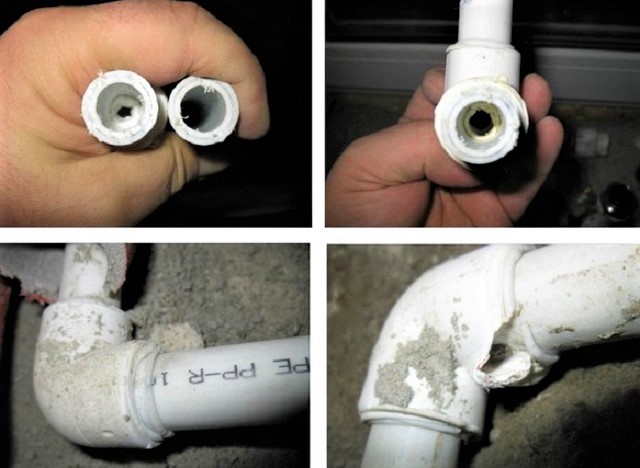
Just på grund av risken för rörbrott måste svetstekniken följas och följande parametrar beaktas:
- diameter på svetsade delar;
- uppvärmnings- och avsvalningstid;
- utrustningens temperatur;
- omgivningstemperatur.
Det anses att processen svetsning av PP-rör inte bör utföras vid temperaturer under -10 °C, övre gräns +90 °C. Den mest gynnsamma omgivningstemperaturen är från 0 °C till +25 °C. För enkelhetens skull har nödvändiga temperatur- och tidsvärden sammanställts i en tabell.
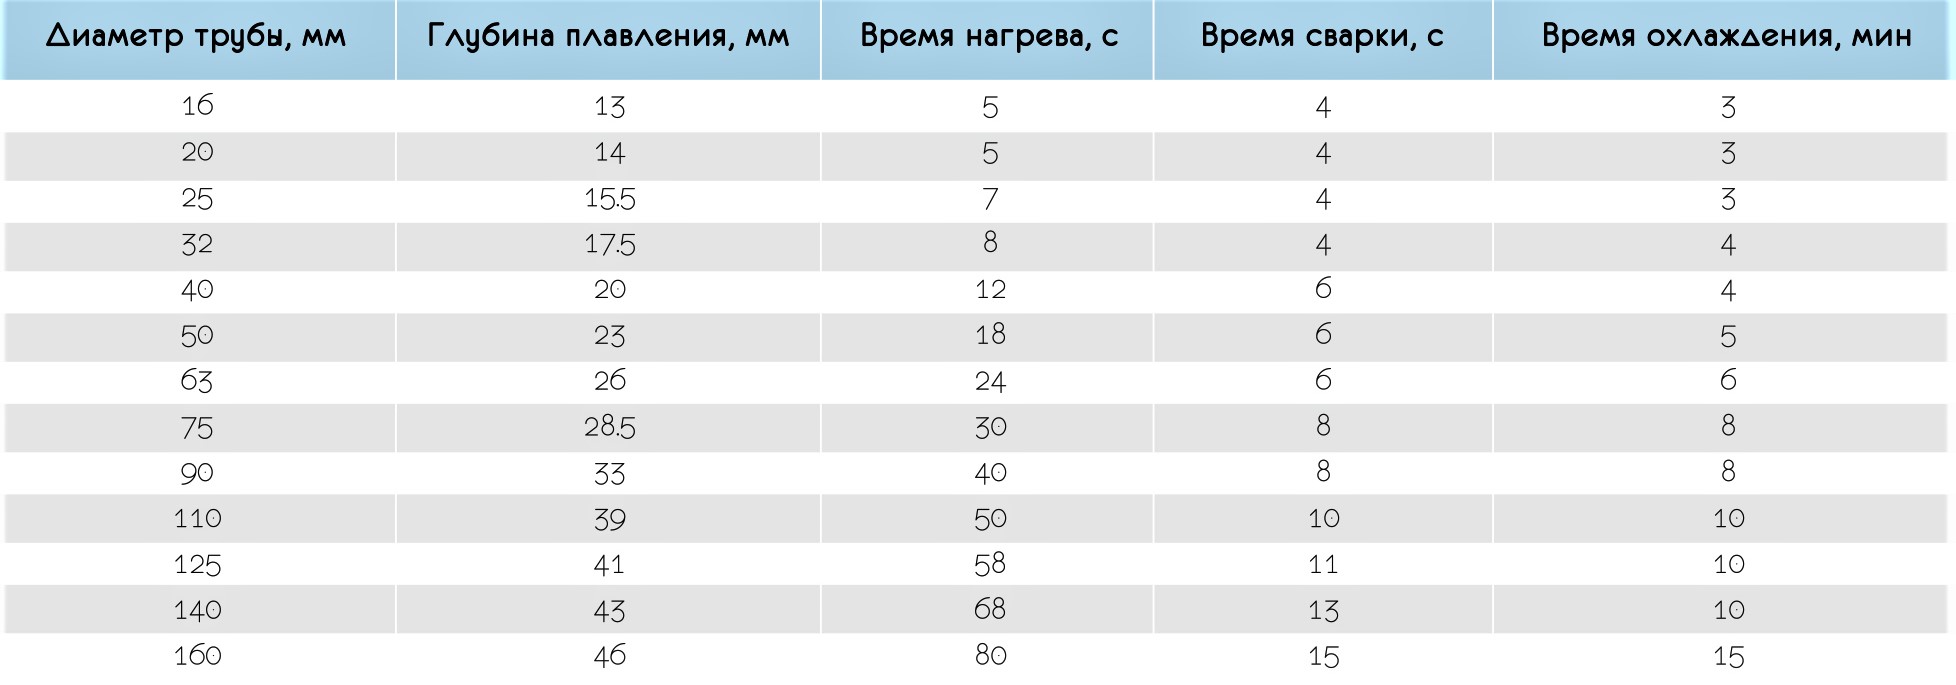
Om lufttemperaturen inomhus eller utomhus är lägre än +5 °C, ökas uppvärmningstiden med cirka 50 %, det vill säga fördubblas. Uppvärmningstemperaturen är densamma överallt – +260 °C. Tillåtet intervall är +255–280 °C.
Intressant nog beror valet av parameter inte på rördiametern – samma värden används för både 16 mm och 50 mm rör. Endast tidsintervallerna ändras. Av denna anledning anges vanligtvis inte svetstemperaturen för polypropenrör och -kopplingar i tekniska tabeller.
Detaljerad installationsinstruktion
Lödprocessen går snabbt. Det kan man övertyga sig om genom att analysera data i tabellen. Till exempel, för att sammanfoga två element med diametern 20 mm vid rumstemperatur krävs 5 sekunder för uppvärmning, ytterligare 4 sekunder för sammanfogning, sedan 180 sekunder för avsvalning. Totalt – 3 minuter och 9 sekunder.
Därför är det viktigt att träna alla rörelser så att det inte blir någon försening vid sammanfogning av redan uppvärmda element. Låt oss titta på detaljerna i varje steg av montering av polypropenrör separat.
Steg #1 – förberedelse av specialverktyg
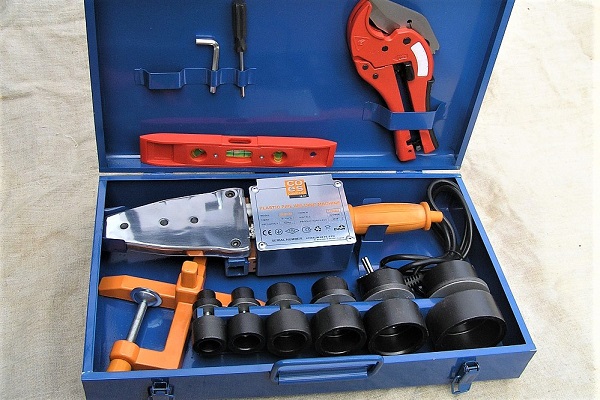
För lödning i hemmet krävs utrustning som endast är avsedd för svetsning av polypropenkomponenter – rör, vinklar, kopplingar, T-stycken, pluggar.
Det är vettigt att köpa nytt verktyg om man planerar att montera ett vattenförsörjningssystem 'från grunden' med löpande underhåll. För engångsjobb kan man hyra lödkolv för svetsning av PP-rör eller låna av bekanta. Förutom specialverktyg behövs vattenpass, markör, linjal eller måttband.
Steg #2 – markering och kapning av rör
Kapning av rör utförs i förväg, innan första lödningen. Vi rekommenderar att förbereda alla komponenter och placera dem enligt uppgjord ritning. Den är en del av projektet för installation av värmesystem eller vattenledning.
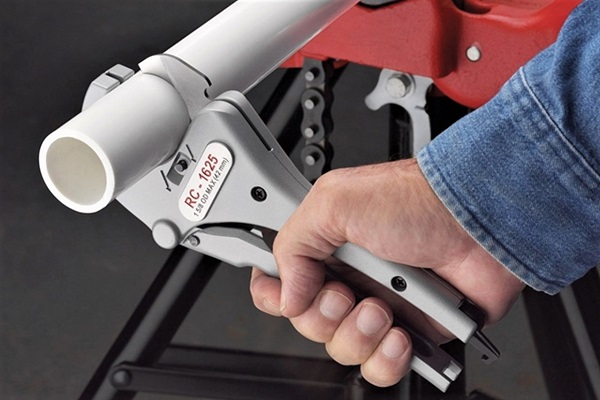
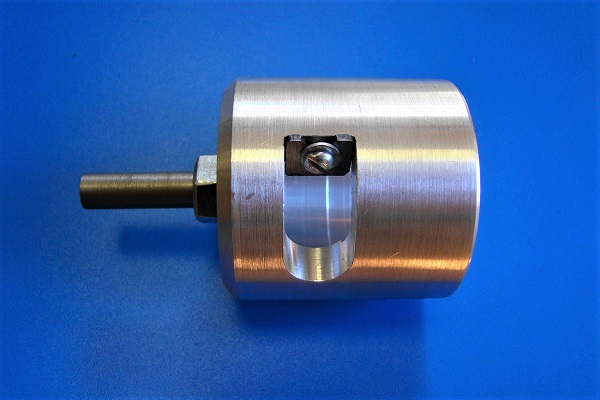
Mät upp rörstumpar i önskad längd, skär dem noggrant med rörskärare. Välj sedan passande kopplingar i rätt diameter – oftast är det anslutningskopplingar, T-stycken och vinklar. Om elementen är armerade, ta bort aluminiumskiktet.
Resultatet ska vara att kanterna på delarna som ska svetsas är perfekt jämna, kapade vinkelrätt mot rörledningens axel, rengjorda och avfettade.
Steg #3 – sammanfogning av delar och uppvärmning
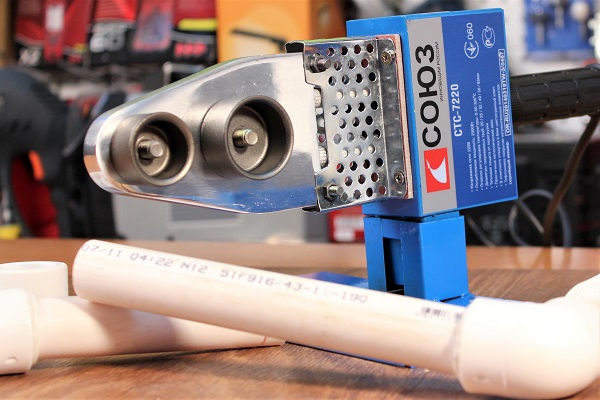
Vi installerar apparaten, väljer kopplingar och dornar med rätt diameter. Vi ansluter den till elnätet och värmer upp den eftersom vi redan vet vid vilken optimal temperatur man ska svetsa polypropenrör – +260 °C. Det är den temperaturen som anges i bruksanvisningarna för lödkolvarna.
Observera att vissa tillverkare tillverkar apparater med skala upp till +320 °C. Det betyder inte att man måste värma till max. Läs noggrant igenom instruktionen – där anges förhållanden under vilka höga värmevärden är tillåtna.
I ändarna på de delar som ska fogas samman gör vi markeringar som anger värmens djup. Kontrollera igen att arbetsytorna är torra och avfettade, eftersom fukt eller en hal yta kan orsaka tryckförlust i förbandet.
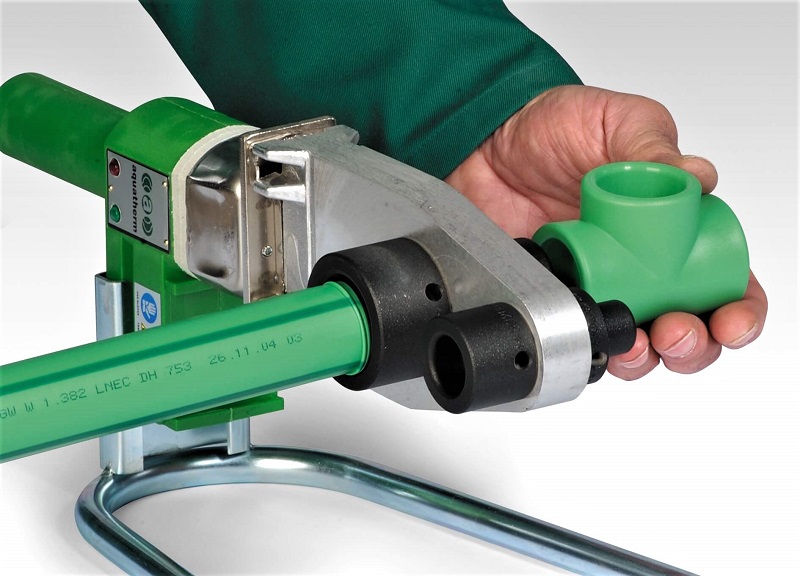
Från det att delarna är på plats börjar vi räkna sekunder – enligt värdena i tabellen. Efter utsatt tid tar vi bort delarna, sätter snabbt in röret i rördelen – till samma markering. Vi försöker placera delarna koaxialt, det ges bara några sekunder för justering. Skevheter och vridningar av elementen får inte förekomma!
Vi håller enheten i rätt läge tills polymerisationen har skett. Vanligtvis tar det 3 minuter eller mer – kylningstiden kontrollerar vi i tabellen. Avkylda och korrekt svetsade delar utgör en permanent förbindelse, tät och stark.
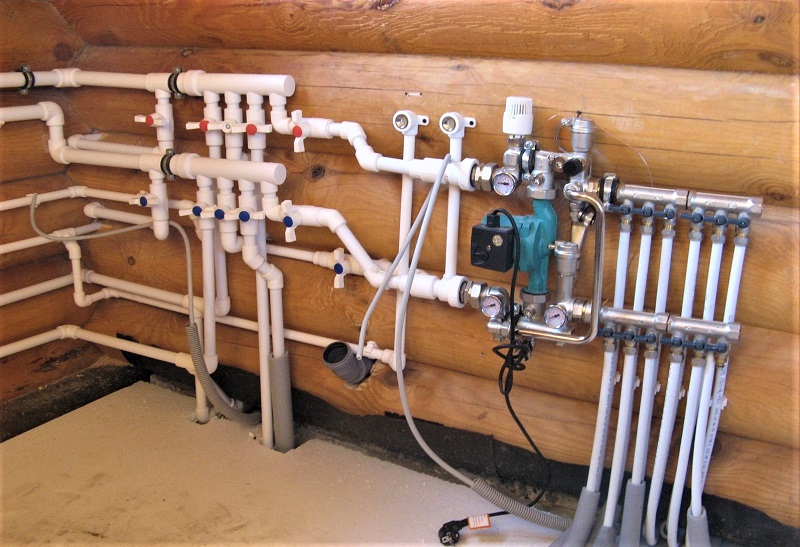
Vi svetsar nyckelkomponenterna i tur och ordning för att sedan montera och svetsa ihop dem på plats vid installationen av värmekretsen, avlopps- eller vattenledningssystemet.
Slutsatser och användbar video om ämnet
Video #1. Teknik för svetsning av PPR-rör:
Video #2. Genomgång av vanliga misstag:
På internet finns det ett stort antal tutorials om svetsning av polypropenrör. Vissa av dem är gjorda av okvalificerade amatörer, så råden om svetsteknik och temperaturval kan vara felaktiga.
Tillverkaren känner svetsapparatens möjligheter bäst, så innan du börjar svetsa måste du studera instruktionen – det skyddar dig från tekniska fel och oprofessionella råd.
Berätta om dina egna erfarenheter av att montera polypropenrör och utföra svetsfogar. Dela med dig av tekniska finesser som kan vara användbara för webbplatsens besökare. Lämna gärna kommentarer i blocket nedan, ställ frågor, publicera foton om artikelns ämne.
 Gasbrännare för lödning av kopparrör: grundläggande typer av brännare + tips för potentiella köpare
 Svetsmaskin för polyetenrör: vilken är bäst att köpa och hur man använder den korrekt
 Hur utförs skarvsvetsning av polyetenrör: instruktion för arbetsutförande
 Elsvetsning för nybörjare: nyanser av svetsarbete och genomgång av vanliga misstag
 Hur man svetsar vertikala och horisontella fogar med bågsvetsning: steg-för-steg-instruktioner
 Vad kostar gasanslutning till ett privat hus: pris för organisation av gasleverans
 Bästa tvättmaskiner med torktumlare: ranking av modeller och råd till köpare
 Vad är färgtemperatur hos ljus och nyanser vid val av lamptemperatur för dina behov
 Byte av gasvattenberedare i lägenhet: dokumentation för byte + grundläggande normer och krav