Hur utförs skarvsvetsning av polyetenrör: instruktion för arbetsutförande

Polyetenrör med diameter 2-120 cm används ofta för vattenledningar, gasledningar och dagvattenavlopp. De är hållbara, korrosionsbeständiga, väger lite och är lätta att montera. För att sammanfoga delarna används svetsning. Den kan vara av olika slag. Mest populär är stumsvetsning av polyetenrör. Den ger en tät och estetiskt tilltalande söm.
Vanligtvis anlitar man specialister för att lägga en ledning. Men håll med om att professionella tjänster är dyra? Dessutom är inte alla hantverkare noggranna och ansvarstagande i utförandet. Om man har vissa kunskaper och färdigheter kan man utföra arbetet själv. Det sparar pengar och garanterar ett kvalitativt resultat.
Vi kommer att berätta om tekniken för stumsvetsning av polyetenrör, presentera en detaljerad handlingsalgoritm, ge referenser till normativa dokument och råd som bör följas vid utförandet av sådant arbete.
Artikelns innehåll:
Hur utför man stumsvetsning?
Stumsvetsning är populär idag. Denna metod används inte bara inom industrin utan även i hemmet. Den används för att sammanfoga homogena ämnen. Stumsvetsning har flera fördelar jämfört med andra tekniker.
För dess utförande behövs inga kopplingar eller andra delar. Detta sparar en hel del pengar på inköp av extra material. Tekniken säkerställer bevarande av flexibilitet och hållfasthet. Med den kan man sammanfoga bitar av olika längd. Hållfastheten i svetsfogen blir inte lägre än på andra sammanhängande delar.
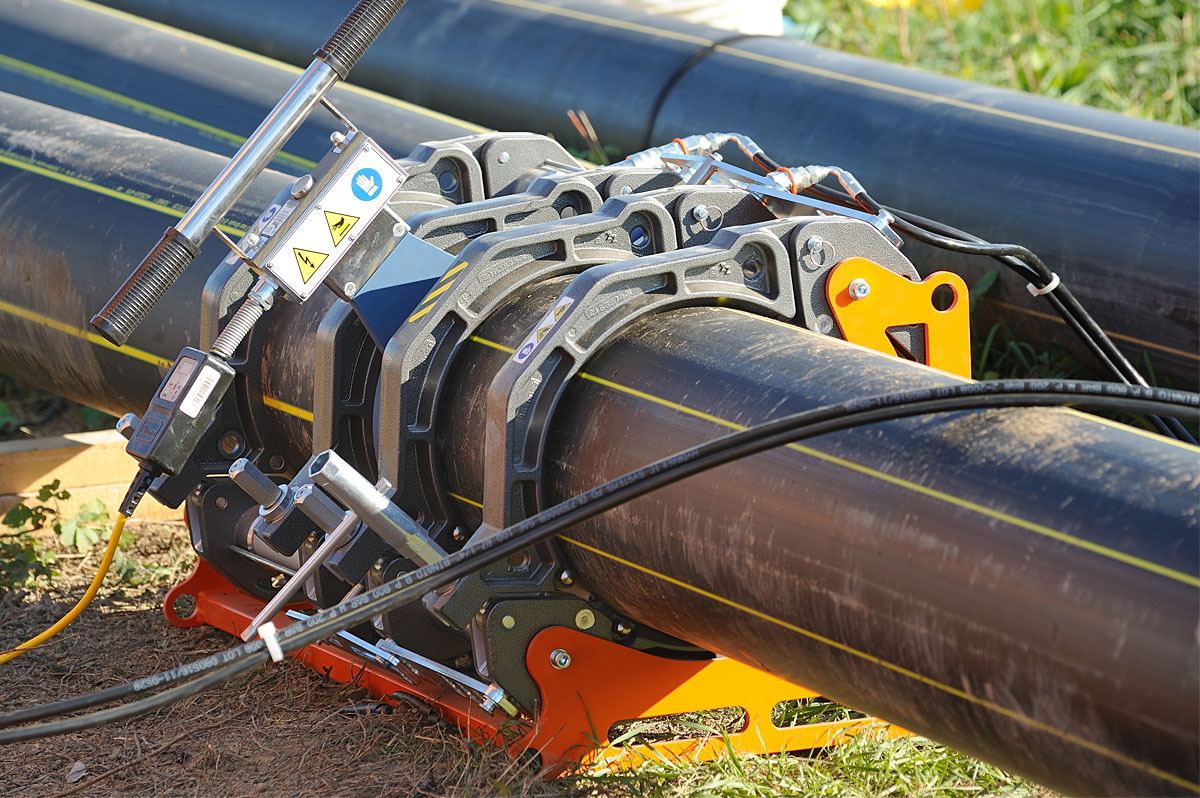
Stumsvetsning kan utföras med smältmetod och motståndsmetod. Varje variant har sina egenskaper, fördelar och nackdelar.
Svetsning med smältmetod
Kärnan i svetsning med denna metod är att rörskarvarna smälts av ett upphettat verktyg till ett trögflytande tillstånd. Sedan pressas ändarna samman och hålls tills de svalnat helt. Resultatet blir en tät svetsfog.
För att fogen ska bli av hög kvalitet måste segmenten tryckas ordentligt efter uppvärmning. Användning av modern utrustning gör det möjligt att delvis automatisera och förenkla arbetet. Med dess hjälp utförs operationen att sammanfoga rör med smältmetoden på kortast möjliga tid.
Motståndssvetsning
Kärnan i stumsvetsning med motstånd är att rörkanterna pressas mot elektroder som är försedda med speciella backar. Detta ger en högkvalitativ elektrisk kontakt. Materialglidning mellan elektroderna utesluts.
Sedan pressas de två rören tätt ihop och fixeras. Därefter tillförs svetsström. De kontaktytor som berörs smälter och sammanfogas under tryck till en enhet. Den resulterande konstruktionen har låg beständighet mot oxidation under drift. Detta begränsar i hög grad dess användningsområde.
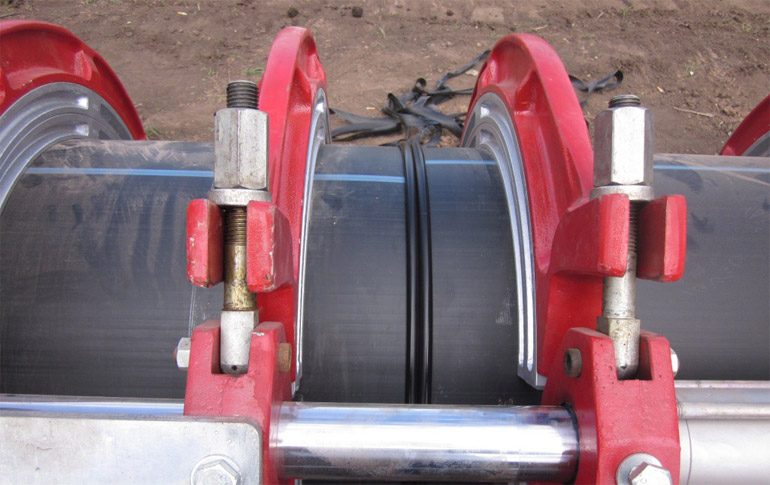
Motståndssvetsning är endast lämplig för rör med liten tvärsnittsyta. Därför används den sällan i storskalig produktion för att lägga stora ledningar.
Vad ska man välja för polyetenrör?
Ofta använder man polyetenmaterial för att lägga rörledningar. Detta beror på dess låga pris och utmärkta driftsegenskaper.
Man bör komma ihåg att polyeten är ett dielektrikum. Därför leder det, till skillnad från metall, inte ström. För att sammanfoga produkter av polyeten rekommenderas smältmetoden. Man kan inte göra en svetsfog på polyeten med stumsvetsning med motstånd. Man måste använda utrustning som värmer snittytorna på de två delarna.
Smältsvetsning av polyetenrör har flera särdrag. För det första förs delarna samman med låg hastighet. För det andra förblir spänningen konstant under hela processen. För det tredje försvinner alla mikroojämnheter tack vare jämn matning av de sammanfogade elementen. För det fjärde, för att säkerställa maximal kontaktyta, smälts arbetsstyckets yta.
Kan man utföra svetsningen själv?
Att lägga en polyetenledning genom stumsvetsning har sina egna särdrag och skillnader jämfört med andra metoder för att sammanfoga två produkter.
För att utföra den krävs vissa kunskaper och erfarenhet. Annars blir konstruktionen av låg kvalitet och kortlivad.
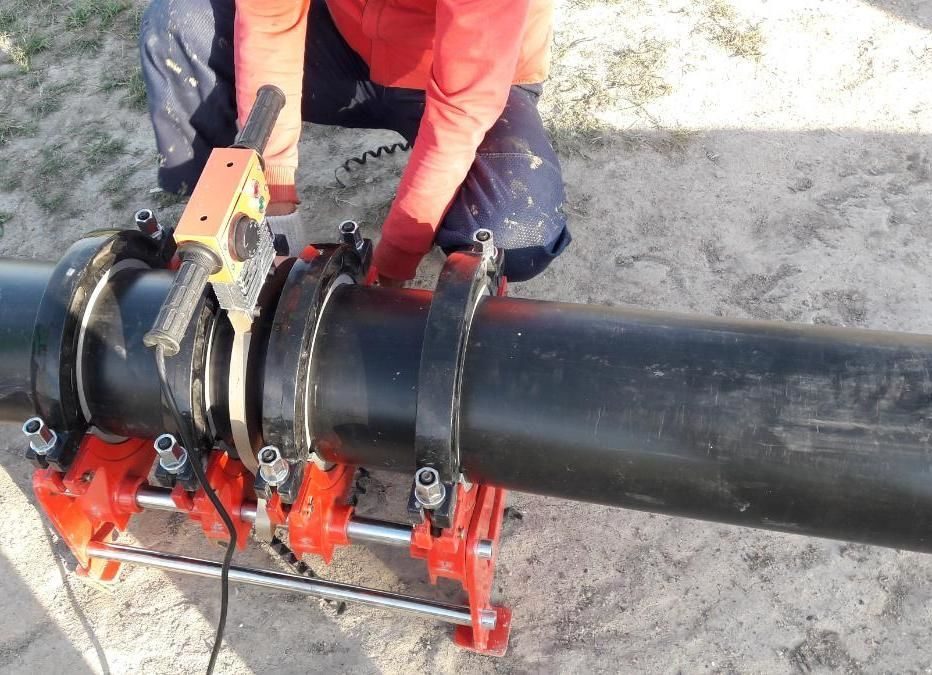
Stumsvetsmetoden är inte enkel att genomföra. Alla lyckas inte göra en kvalitativ rörkoppling första gången. Om du inte har kunskaper och färdigheter inom svetsning, är det bättre att anlita en professionell mästare för att lägga ledningen. Men du måste betala en ansenlig summa för arbetet.
Om en person tidigare har utfört svetsning med andra metoder, till exempel elektromuff, kommer han eller hon sannolikt att kunna lära sig stumteknologin. Därför är det värt att försöka genomföra koppling av polyetenrör själv. Men man måste tänka på att stumsvetsningstekniken är mer komplicerad än vid koppling av polyetenrör med elektromuff.
För att utföra arbetet kvalitativt själv måste du ha specialutrustning. Den kan hyras. Det blir mycket billigare än att köpa en ny eller begagnad maskin. Det är viktigt att känna till steg-för-steg-instruktionen för smältstumsvetsning och att följa den noggrant.
Instruktion för stumsvetsning
Smältstumsvetsning används för att sammanfoga polyetenprodukter, särskilt rör. Med hjälp av den monteras även kopplingar och andra delar.
För svåråtkomliga, komplexa områden används inte denna metod. I sådana fall är elektromuffsvetsning mer lämplig.
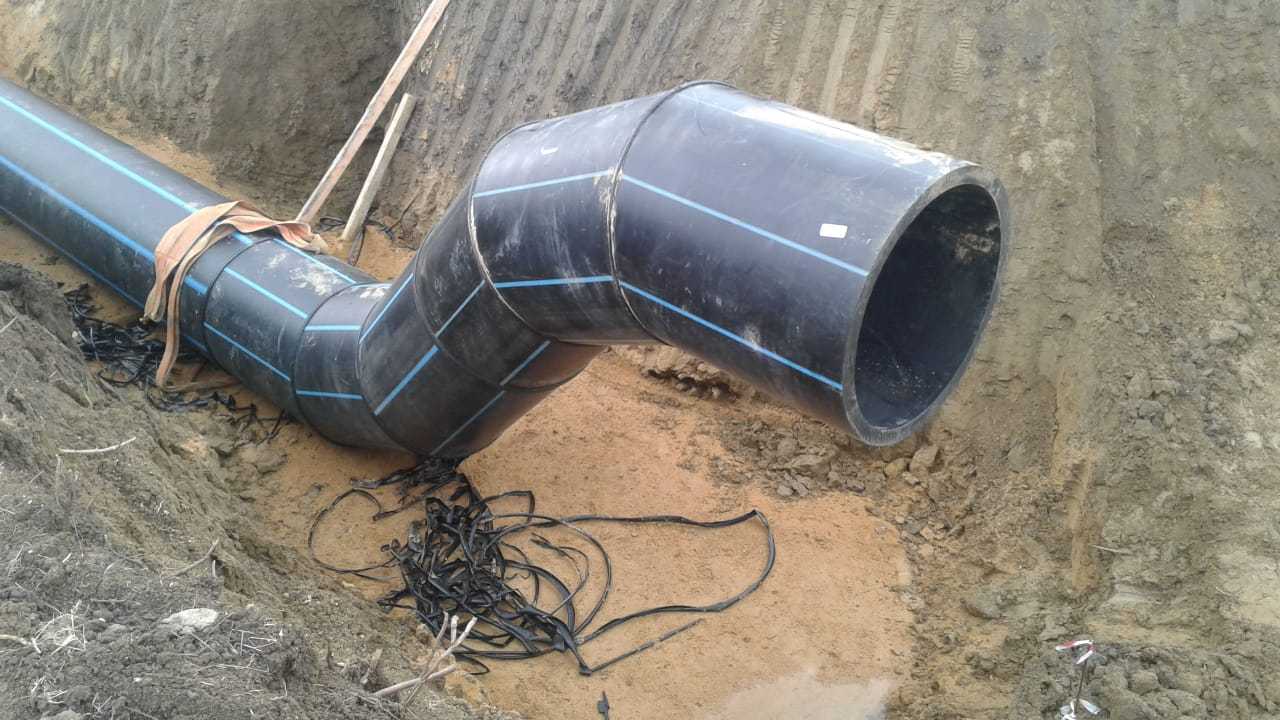
För att stumsvetsningen ska bli framgångsrik och sömmen bli snygg och stark, måste man följa en viss handlingsalgoritm.
Steg-för-steg-instruktion finns nedan:
- Förbered svetsutrustningen.
- Ordna nödvändiga förutsättningar.
- Förbered rören.
- Utför svetsarbeten.
- Vänta på att materialet svalnar och resultatet fixeras.
Varje steg har sina egna särdrag och regler för genomförande. Vi berättar mer om dem nedan.
Förberedelse av svetsutrustning
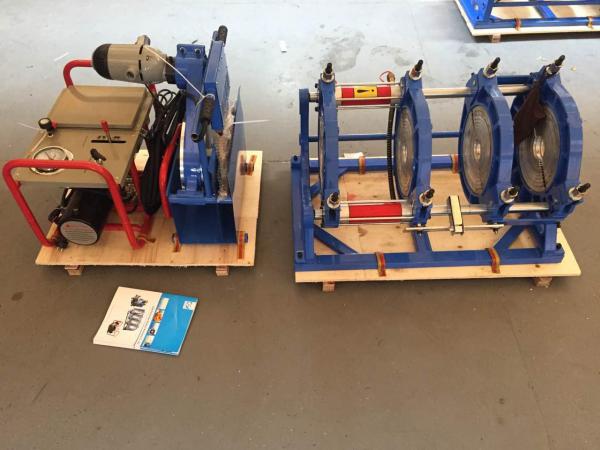
För stumsvetsning av två polyetenrörssektioner krävs specialutrustning. Den centrerar, bearbetar ändarna, smälter och sammanfogar kanterna under rätt tryck.
Den moderna marknaden erbjuder ett brett urval av sådana apparater. Det finns enheter med mekanisk, hydraulisk drivning och sådana som har programstyrning. De sistnämnda är bekvämare att använda.
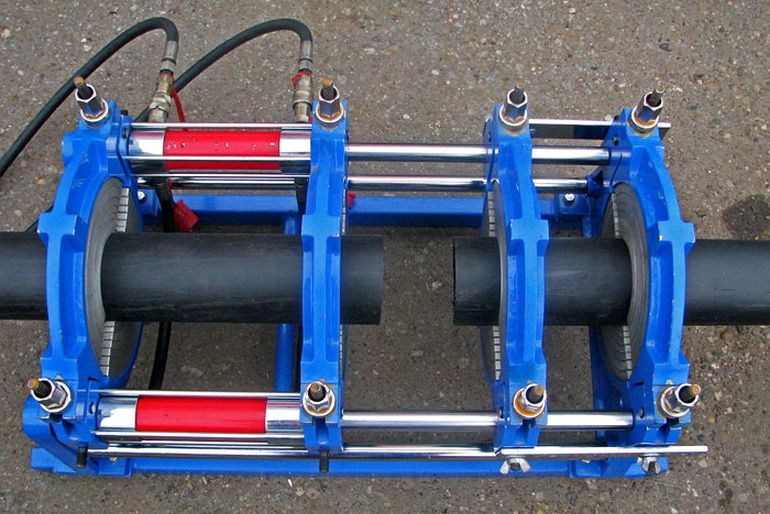
Apparater för stumsvetsning har en standardkonstruktion. De inkluderar obligatoriskt följande komponenter: centreringsanordning, planfräs, värmeelement, reduktionsinsatser, drivning.
Centratorn är avsedd för att fixera arbetsstycken i rätt läge och fästa ihop ändarna på polyetenrör. Den är utrustad med två rörliga och två fasta klämmor.
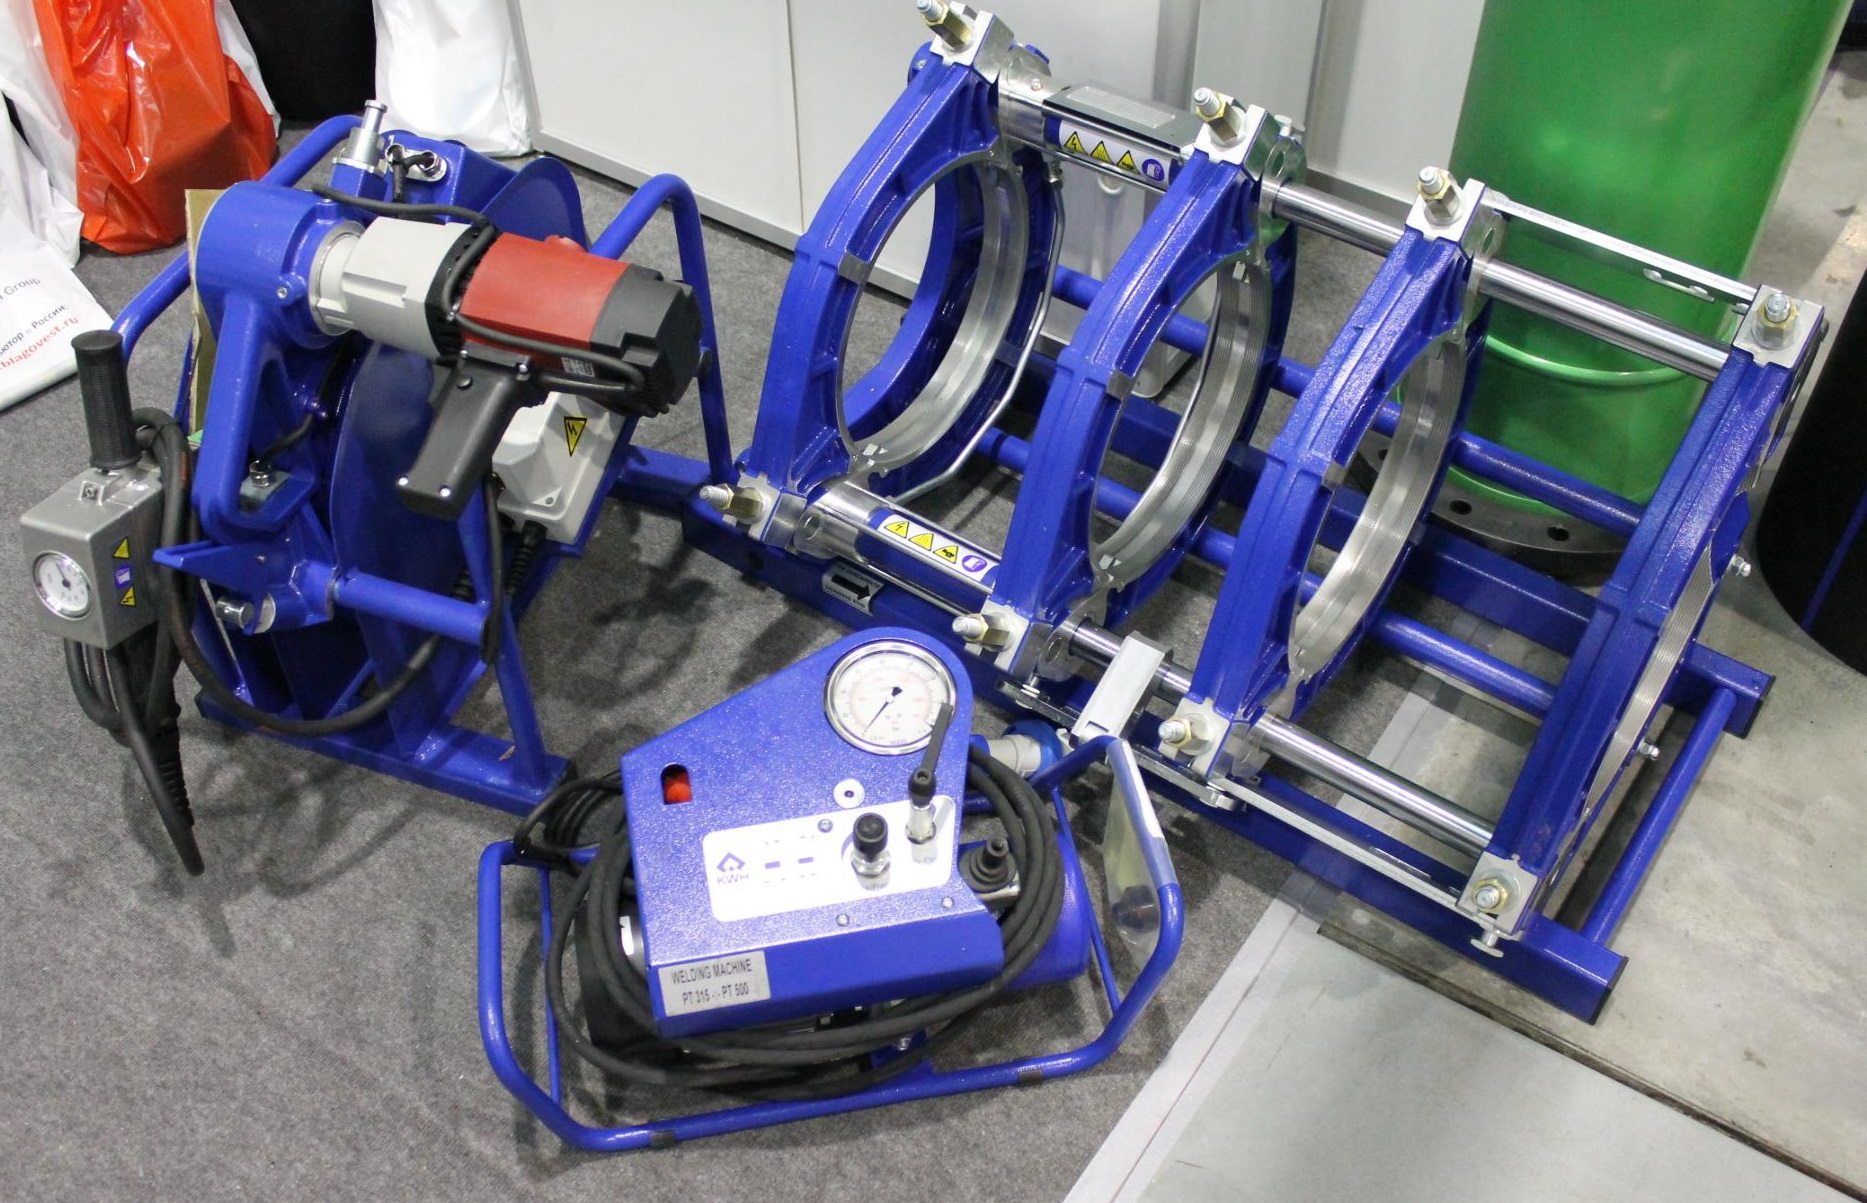
Ändfräsen gör det möjligt att bearbeta snittytan så att ändarna på två delar fullständigt ligger an mot varandra. Enligt reglerna tillåts ett glapp på högst 0,05 cm för medelstora och små rör i diameter.
För produkter av stor storlek ökas detta värde till 0,07 cm. Om glappet efter första bearbetningen vid sammanfogning är större än den fastställda normen, används ändfräsen igen.
Värmeelementet har formen av en platta belagd med teflon. Det följer rörets form. Drivningen för samman och fogar de uppvärmda och smälta skarvarna på två produkter. Reducerinsatser förhindrar deformation av produkten.
I automatiserad utrustning finns en manöverenhet utrustad med knappar. Sådana maskiner ger enkelhet och precision i svetsprocessen. Detta gör att man kan utesluta risken för fel.
Det räcker med att placera de två rör som ska fogas korrekt och trycka på lämplig knapp. Modern utrustning har hög produktivitet men är dyr.
Skapa nödvändiga förutsättningar
Tekniken för stumsvetsning med smältmetoden är enkel att använda. Men den kan inte användas i alla fall. Det är viktigt att uppfylla ett antal villkor.
Stumsvetsning är endast möjlig för rör som är tillverkade av samma typ av polyeten och som har samma diameter. Väggtjockleken på produkten får inte vara mindre än 0,5 cm. Arbetet får endast utföras inom ett visst temperaturintervall: från -15 till +45 grader.
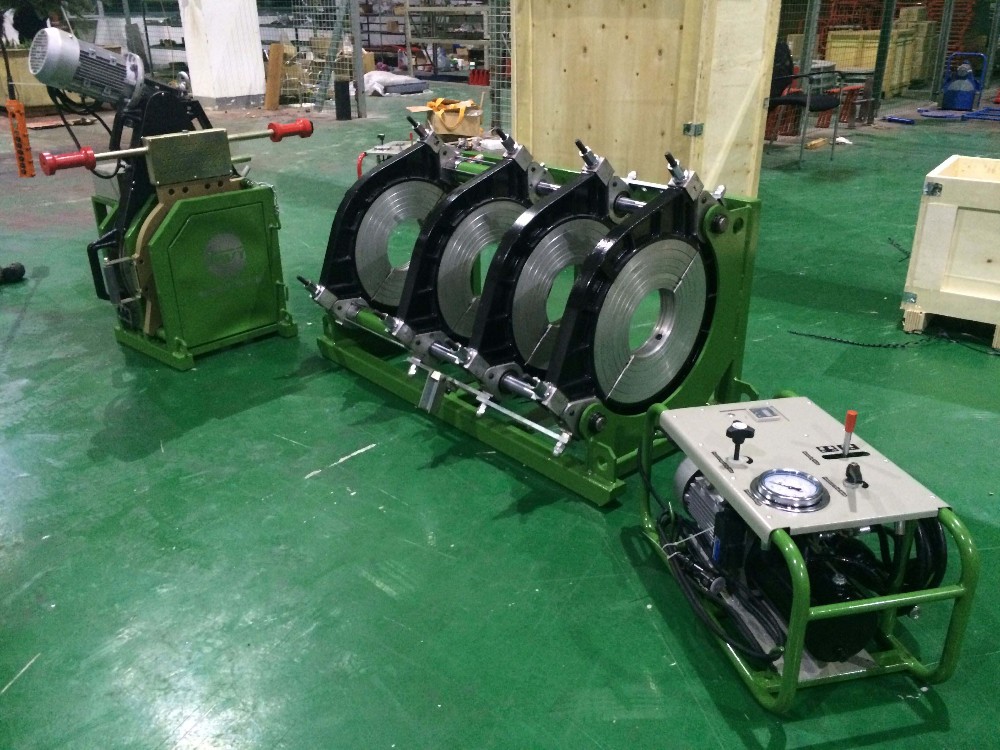
Stumsvetsningsmetoden genomförs endast om det finns möjlighet att pålitligt fixera och trycka ihop ändarna på de rör som ska fogas. Med en speciell maskin uppstår inga problem med detta.
Förberedelse av polyetenrör
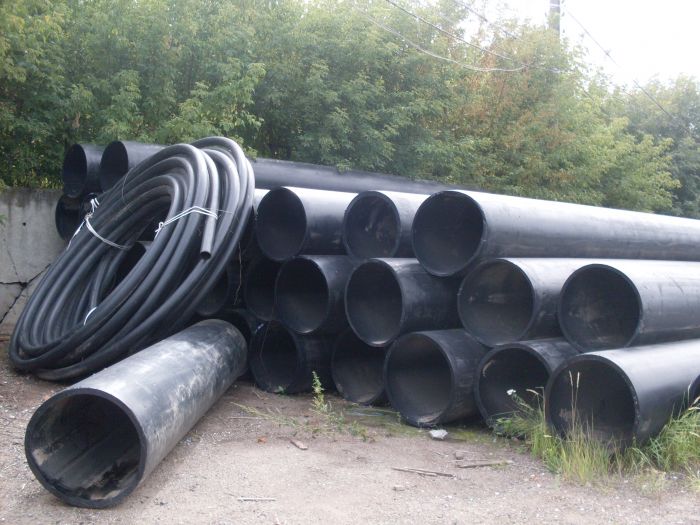
För att få en kvalitativ, tät och estetisk fog vid sammanfogning av polyetenrör med stumsvetsning måste produkterna förberedas först. Man bör kontrollera ovaliteten på polyetenrören. Det rekommenderas att jämföra väggtjocklekarna. De bör vara lika.
Produkterna bör också förberedas mekaniskt. För detta används kapning, fräsning. Detta gör det möjligt att sammanfoga rören i rätt läge.
Det rekommenderas att använda en elektrisk kapmaskin. Den kapar röret i önskad vinkel. Det är viktigt att arbetsstyckenas kanter är jämna och ligger helt an mot varandra.
Från detaljernas yta måste föroreningar – damm, smuts och liknande, fukt avlägsnas. För detta kan det behövas två mjuka, torra trasor och ett speciellt rengöringsmedel.
Utföra stumsvetsning
Stumsvetsning genom smältning och därefter sammanfogning av två delar på egen hand görs bäst i automatiskt läge. Detta säkerställer att önskat resultat uppnås.
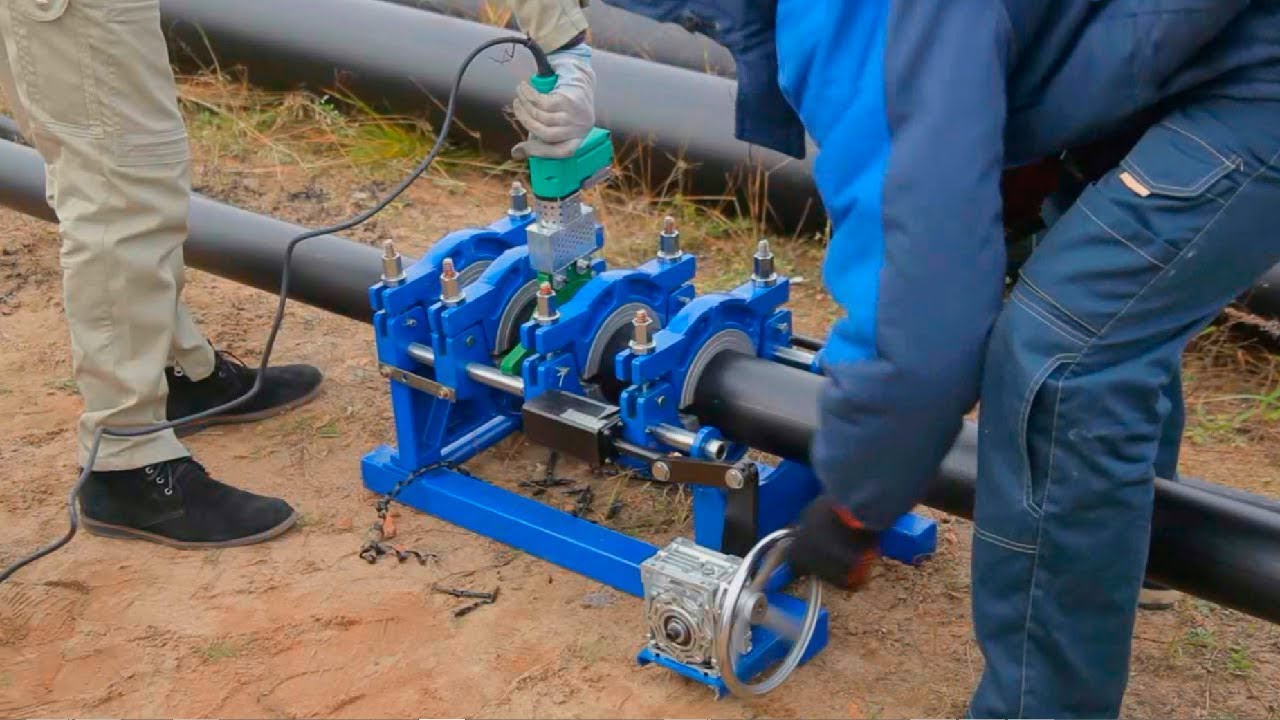
Oavsett om utrustningen för stumsvetsning är automatisk eller mekanisk, kommer algoritmen för åtgärderna att vara densamma.
Processen utförs i följande ordning:
- placera de två rör som ska svetsas i centreringsverktyget och fästa dem. Avståndet mellan produkterna bör vara cirka fyra centimeter;
- fasa av och rengöra produkterna;
- värm ändarna av rörledningarna samtidigt med svetsspegeln. Polyetenmaterial smälts vanligtvis 2 mm. Det går ganska snabbt;
- försiktigt ta bort värmeelementet;
- tryck ihop de uppvärmda skarvarna på rörledningarna ordentligt och lås dem i detta läge;
- hålla under tryck.
Resultatet bör bli en jämn, tät fog med yttre smältning vid sömområdet.
Tidsåtgång för processen
Svetsning av polyetenrör genom smältning med efterföljande sammanfogning kan ta olika lång tid. Mycket beror på arbetsstyckenas ytterdiameter. Ju större den är, desto längre tid tar det för materialet att värmas upp och svalna, och desto mer tid ges för sammanfogning.
För att få en stark, tät och snygg svets är det viktigt att veta hur länge man ska värma rörens ändar och hålla sammanfogade delar. Sådan information finns i tabellen nedan.
| Rörledningens diameter i centimeter | Tid för uppvärmning av ändarna i sekunder | Tid för sammanfogning i sekunder | Tid för kylning av sammanfogade rör och erhållande av en pålitlig svets i minuter |
| 11,0 | 50 | 12 | 8 |
| 9,0 | 40 | 11 | 8 |
| 7,5 | 30 | 10 | 8 |
| 6,3 | 24 | 8 | 6 |
| 5,0 | 18 | 6 | 4 |
| 4,0 | 12 | 6 | 4 |
| 3,2 | 8 | 6 | 4 |
| 2,5 | 7 | 4 | 2 |
| 2,0 | 7 | 4 | 2 |
| 1,6 | 5 | 4 | 2 |
Oftast används stumsvetsning för polyetenrör med en diameter över 5 cm.
Allmänna rekommendationer för svetsning
När man svetsar polyetenrör genom smältning är det mycket viktigt att följa instruktionen. Avvikelse från tekniken kan leda till överhettning av materialet och uppkomst av invändig uppsvällning. Detta kommer att störa vätskeflödet i rören.
Svetsfogen kan också bli sned eller ojämn. I vilket fall som helst kommer en sådan konstruktion att anses vara defekt och olämplig för användning.
Det finns ett antal rekommendationer som man måste följa för att uppnå önskat resultat. Det är viktigt att väggarna inte förskjuts mer än 10 % av sin tjocklek under sammanfogningen. När materialet svalnar måste de sammanfogade delarna vara ordentligt fixerade. Tiden som ägnas åt att ta bort värmeskivan och sammanfoga de två ändarna av produkten bör vara minimal.
Stumsvetsning av trycklösa avloppsrör av polymer rekommenderas inte. I förbindningsstället bildas en vulst där fasta partiklar kan samlas, vilket leder till igensättning av ledningen.
Om man bestämmer sig för att lägga en rörledning och utföra stumsvetsning, rekommenderas det att först bekanta sig med bestämmelserna i relevanta GOST-standarder. Dessa dokument innehåller regler och krav på arbetets och produktens kvalitet.
Vid installation av vatten- och gasledningar bör man följa GOST R 55276. Den beskriver tekniken för stumsvetsning av polyetenrörledningar.
Beträffande utrustning för sammanfogning av produkter med denna metod tillämpas GOST R ISO 12176-1.
Slutsatser och användbar video om ämnet
Ordning och särdrag vid utförande av stumsvetsning av polyetenrör med mekanisk apparat:
Stumsvetsning av polyetenrör med automatisk utrustning:
I praktiken är stumsvetsning av polyetenrör med egna händer inte särskilt vanlig. Detta beror på att sådant arbete kräver specialutrustning och en viss nivå av kunskap och färdigheter.
Stumsvetsning av polyetenrör bör utföras i enlighet med fastställda krav och regler. Detta säkerställer en kvalitativ och hållbar konstruktion. Stumsvetsning har sin egen teknik, egenskaper och skillnader.
Du kan genomföra metoden själv, men det är viktigt att skapa nödvändiga förutsättningar och förbereda rören ordentligt. Om du inte har en svetsmaskin är det bättre att hyra en. Det rekommenderas att först titta på en video om stumsvetsning. Det blir lättare att förstå metoden och hur den fungerar.
Har du erfarenhet av stumsvetsning av polyetenrör? Vill du dela dina kunskaper inom detta område eller ställa frågor om svetsarbeten? Lämna gärna kommentarer och delta i diskussionerna – nedan finns ett formulär för feedback.
 Svetsmaskin för polyetenrör: vilken är bäst att köpa och hur man använder den korrekt
 Lödningstemperatur för polypropylenrör: grundläggande steg för egen svetsning + värdetabell
 Elsvetsning för nybörjare: nyanser av svetsarbete och genomgång av vanliga misstag
 Gasbrännare för lödning av kopparrör: grundläggande typer av brännare + tips för potentiella köpare
 Hur man svetsar vertikala och horisontella fogar med bågsvetsning: steg-för-steg-instruktioner
 Vad kostar gasanslutning till ett privat hus: pris för organisation av gasleverans
 Bästa tvättmaskiner med torktumlare: ranking av modeller och råd till köpare
 Vad är färgtemperatur hos ljus och nyanser vid val av lamptemperatur för dina behov
 Byte av gasvattenberedare i lägenhet: dokumentation för byte + grundläggande normer och krav