Elsvetsning för nybörjare: nyanser av svetsarbete och genomgång av vanliga misstag

En lägenhet, och ännu mer ett privat hus, behöver regelbundet underhålls- och reparationsarbete. En hemmafixare måste vara en allsidig person som kan utföra många olika uppgifter. Därför vill hantverkare lära sig så många tekniker som möjligt.
En av de mest efterfrågade färdigheterna är att kunna utföra svetsarbete. Erfarenheten visar att elsvetsning för nybörjare är bäst lämpad – tekniken är enkel och tillgänglig för alla som vill lära sig använda den. Innan du börjar lära dig metoden bör du bekanta dig med de teoretiska aspekterna av frågan, håller du med?
All nödvändig information finns detaljerat i vår artikel. Vi har beskrivit principen för elektrisk svetsning och angett vilken apparat som är bäst att välja för arbete i hemmet. Dessutom innehåller artikeln en steg-för-steg-teknik för svetsning av delar, metoder för att utföra fogar samt listar troliga defekter i förbindningarna.
Artikelns innehåll:
Vad är elsvetsning?
Elektrisk svetsning kallas en av metoderna för svetsning där en elektrisk båge används för att värma och därefter smälta metaller. Bågens temperatur når upp till 7000°C, vilket vida överstiger smältpunkten för de flesta metaller.
Elsvetsningsprocessen går till på följande sätt. För att skapa och upprätthålla en elektrisk båge i drift tillförs ström från svetsapparaten till elektroden.
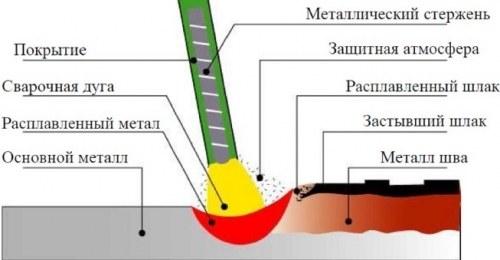
När elektrodstaven vidrör svetsytan flyter svetsströmmen. Under dess påverkan och den elektriska bågens påverkan börjar elektroden och metallkanterna på de svetsade elementen smälta. Från smältan bildas, som svetsare säger, en svetspöl där den smälta elektroden blandas med basmetallen.
På pölens yta flyter smält slagg upp, som bildar en skyddande film. Efter att bågen stängts av svalnar metallen gradvis och bildar en fog täckt med glödskal. Efter fullständig avsvalning avlägsnas glödskalet.
Vid svetsning kan både icke-smältande och smältande elektroder användas. I det första fallet förs en tillsatsstråd in i smältan för att bilda svetsfogen, i det andra fallet behövs detta inte. För att skapa och därefter upprätthålla en elektrisk ljusbåge används specialutrustning.
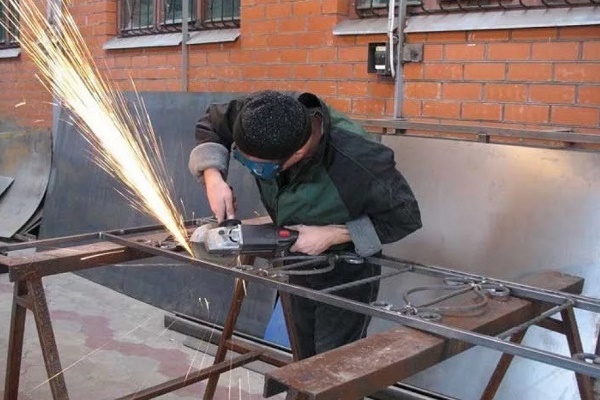
Kunskaper inom svetsning i hemmiljö behövs för att utföra en rad olika arbeten:
Vad behövs för svetsning i hemmet?
För att utföra arbeten krävs först och främst en svetsmaskin. Det finns flera varianter.
Låt oss bestämma vilken av dem som ska föredras.
- Svetsgenerator. Den utmärkande egenskapen är förmågan att generera elektrisk energi och använda den för att skapa en ljusbåge. Den är användbar där det inte finns någon strömkälla. Den har imponerande dimensioner och är därför inte särskilt praktisk att arbeta med.
- Svetstransformator. Apparaten omvandlar växelspänning från nätet till växelspänning med en annan frekvens, vilket behövs för svetsning. Apparaterna är enkla att använda men har betydande dimensioner och reagerar negativt på eventuella spänningsvariationer i nätet.
- Svetslikriktare. En anordning som omvandlar nätspänningen till likström, vilket behövs för att bilda en elektrisk ljusbåge. Den kännetecknas av kompakthet och hög effektivitet.
För arbete i hemmiljö är en likriktare av invertertyp att föredra. De kallas vanligtvis bara inverters. Utrustningen är mycket kompakt. Under arbetet hängs den på axeln. Funktionsprincipen är ganska enkel.
Den omvandlar hög frekvensström till likström. Arbete med denna typ av ström ger en svetsfog av högsta kvalitet.
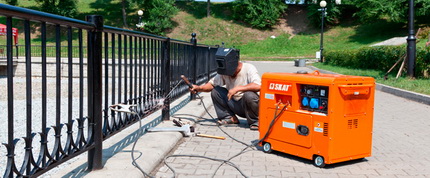
Inverters är ekonomiska och fungerar på hushållsnätet. Dessutom är det bäst för nybörjare att arbeta med dem. De är extremt enkla att använda och ger en stabil ljusbåge.
Till nackdelarna med växelriktare kan man räkna en högre kostnad jämfört med andra apparater, känslighet för damm, fukt och spänningsvariationer. När du väljer en växelriktare för hemmasvetsning bör du titta på svetsströmmens intervall. Minimivärdet är 160-200 A.
Ytterligare funktioner hos utrustningen kan underlätta arbetet för en nybörjare.
Bland dessa trevliga «bonusar» är det värt att nämna:
- Hot Start – vilket innebär att startströmmen ökar när svetsljusbågen tänds. Tack vare detta blir det mycket lättare att aktivera bågen.
- Anti-Stick – minskar automatiskt svetsströmmen om elektrodstaven fastnar. Detta underlättar att dra loss den.
- Arc Force – ökar svetsströmmen om elektroden förs för snabbt mot arbetsstycket. I sådana fall uppstår inte fastsvetsning.
Förutom svetsapparaten av valfri typ behöver du elektroder. Du väljer bäst deras sort enligt en särskild tabell som anger typen av material som ska svetsas.
Det kommer också att behövas en svetsmask. Helst en som sätts på huvudet. Modeller som måste hållas i handen är mycket obekväma.
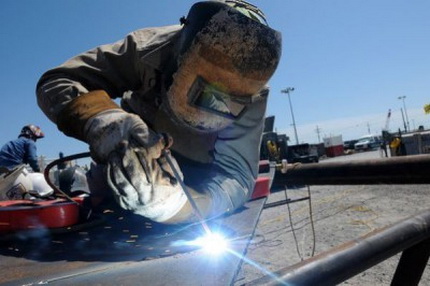
I masken kan det finnas ett enkelt mörkt glas eller så kallad «kameleont». Det senare alternativet är att föredra eftersom glaset automatiskt mörknar när ljusbågen uppstår.
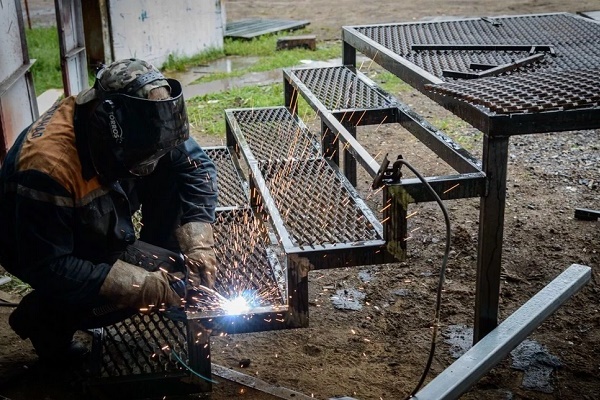
Du måste arbeta endast i särskilda kläder som skyddar mot stänk och ultraviolett ljus. Det kan vara en tät bomullsarbetsoverall, stövlar eller höga kängor, presennings- eller gummihandskar.
Teknik för elektrisk svetsning
Du lär dig bäst att svetsa delar på rätt sätt med elektrisk svetsning under ledning av erfarna svetsare. Om det av någon anledning inte går, kan du försöka själv. Till att börja med måste du organisera arbetsplatsen väl. Detta är mycket viktigt eftersom svetsning är en högtemperaturprocess och därmed brandfarlig.
För arbetet måste du välja en arbetsbänk eller något annat underlag av obrännbart material. Träbord och liknande produkter är strängt förbjudna. Det är önskvärt att det inte finns några lättantändliga föremål nära platsen där svetsningen ska utföras.
Placera alltid en hink med vatten bredvid dig för att släcka eventuella brandhärdar. Dessutom måste du bestämma en säker plats där resterna av använda elektroder läggs. Även den minsta av dem kan orsaka brand.
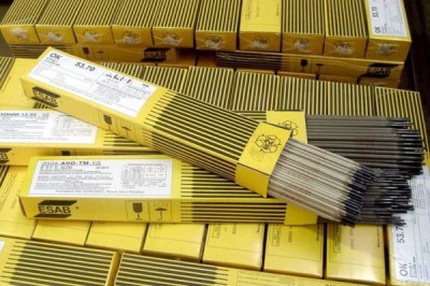
För de första egna svetsarna måste du förbereda en oönskad metallbit och välja elektroder för den. Experter rekommenderar att du i sådana fall använder 3 mm stänger. Mindre diameter används för att svetsa tunna plåtar, vilket är obekvämt att lära sig på. Elektroder med större diameter kräver hög effekt av utrustningen.
Du börjar med att rengöra metallområdet där sömmen ska placeras. Det får inte finnas rost eller några föroreningar här.
Efter att detaljen är förberedd tar du elektroden och sätter in den i svetsapparatens klämma. Sedan tar du jordningsklämman och fäster den ordentligt på detaljen. Du kontrollerar kabeln igen. Den ska vara insatt i hållaren och välisolerad.
Nu måste du välja arbetsströmstyrkan för svetsapparaten. Den väljs efter elektrodens diameter. Du ställer in den valda strömstyrkan på svetsutrustningens panel.
Nästa steg är att tända bågen. För att göra detta måste du föra elektroden mot detaljen i en vinkel på cirka 60° och mycket långsamt dra den över underlaget. Gnistor ska uppstå. Så fort det händer, rör du lätt vid detaljen med elektroden och lyfter den omedelbart till en höjd på högst 5 mm.
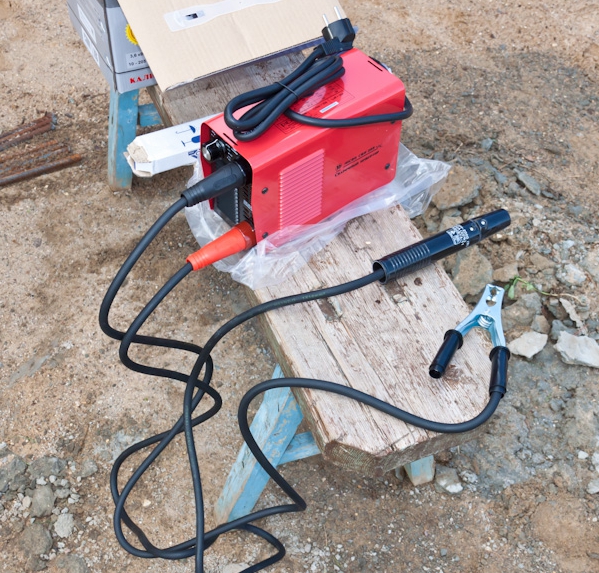
I detta ögonblick tänds bågen, som måste upprätthållas under hela arbetstiden. Dess längd ska vara 3-5 mm. Detta är avståndet mellan elektrodens ände och arbetsstycket.
När du håller bågen i fungerande skick måste du komma ihåg att elektroden brinner upp och blir kortare under arbetsprocessen. Om elektroden förs för nära arbetsstycket kan den fastna. I så fall måste du vicka den lätt åt sidan. Bågen kanske inte tänds första gången. Det kan hända att strömstyrkan inte räcker, då måste du öka den.
Efter att du som nybörjande svetsare har lärt dig att tända bågen och hålla den i fungerande skick, kan du börja med att smälta på en svetssträng. Detta är den enklaste av alla operationer. Du tänder bågen och börjar mycket försiktigt och noggrant flytta elektroden längs den framtida sömmen.
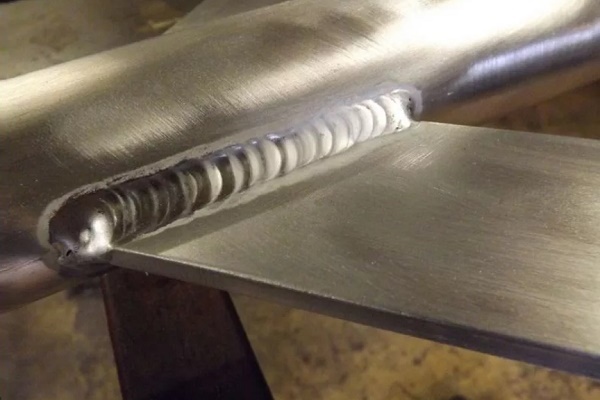
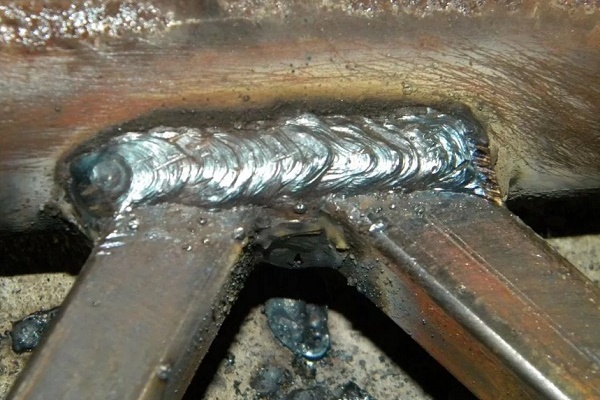
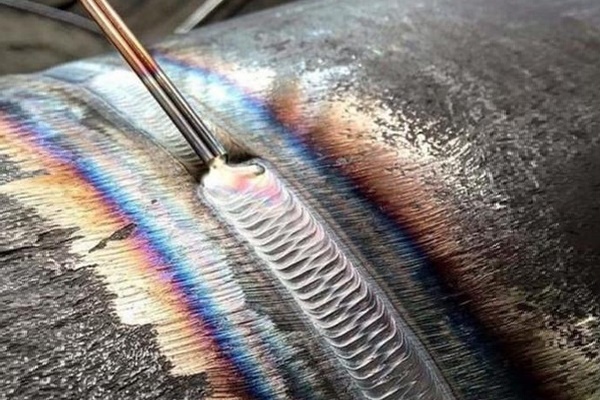
Samtidigt gör du svängande rörelser som liknar en halvmåne med liten amplitud. Du 'råkar' i princip smält metall mot bågens centrum. På så sätt bör du få en jämn söm som liknar en valk. Den kommer att ha små vågformade metallansamlingar. Efter att sömmen svalnat måste du slå av slaggen.
Metoder för bågsvetsning – sätt att svetsa
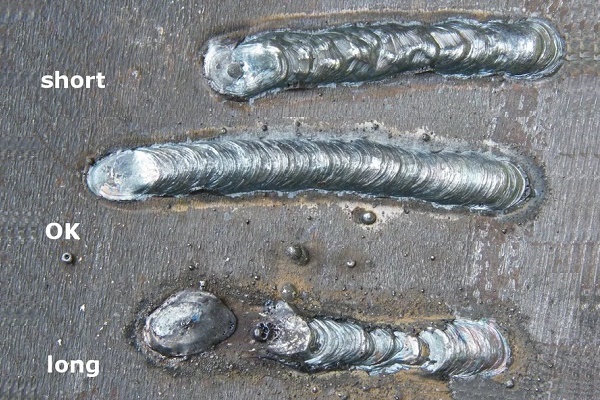
För att få en kvalitetssöm måste du lära dig att hålla och sedan flytta bågen. Längden på den elektriska bågen påverkar kvaliteten särskilt mycket. Om den är längre än 5 mm anses den vara lång.
I detta fall sker nitrering och oxidation av den smälta metallen. Den sprutar i droppar, och sömmen blir porös och inte tillräckligt stark. Vid en alltför kort båge kan det uppstå ofullständig genomträngning.
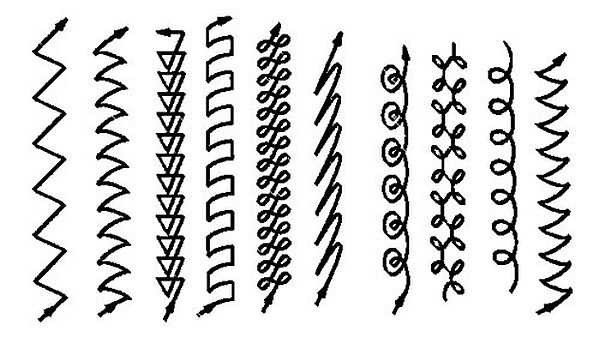
För att utföra svetsning används olika metoder. Vi går igenom de viktigaste i detalj.
Alternativ #1: nedre stumfogar
Det vanligaste och enklaste sättet att foga samman delar. Vid metalltjocklek upp till 0,8 cm används dubbelsidig svetsning. För fogar av metall tunnare än 0,4 cm utförs endast ensidig svetsning.
För arbetet väljs elektroder vars diameter är lika med metalltjockleken. Om den överstiger 8 mm utförs svetsningen med kantberedning. Därvid är kantberedningsvinkeln cirka 30°.
Svetsningen utförs i flera strängar. Det är lämpligt att använda avtagbara underlägg av stål eller koppar för att undvika genombränning. Första strängen utförs med en elektrod med liten diameter, högst 4 mm.
Vid utförandet av den första svetssträngen är dess noggrannhet och inträngningsdjup mycket viktiga. Efter dess påläggning får det inte finnas någon genombränd metall bakom kanterna.
För den andra och alla efterföljande strängar används elektrodstavar med större diameter. De väljs för att fylla urtaget mellan kanterna på ett kvalitativt sätt.
Elektroden förs långsamt längs fogen samtidigt som den gör svängande rörelser, som att gunga elektroden från sida till sida, för att helt fylla tomrummen med smält metall.
Alternativ #2: nedre hörnfogar
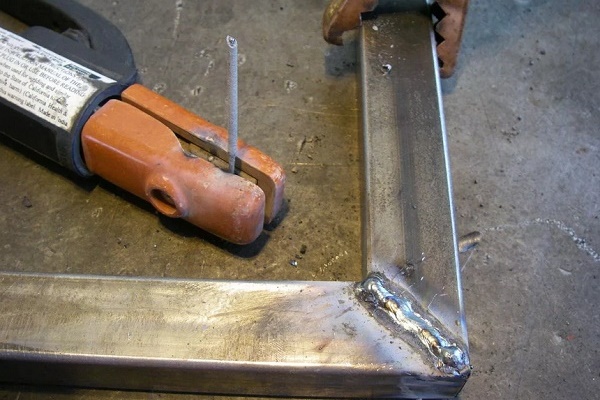
Erfarna svetsare hävdar att goda resultat kan uppnås om man svetsar vinklar "i båt". Det innebär att de sammanfogade delarna placeras i en vinkel på 45° eller annan.
Därmed säkerställs maximalt kvalitativ inträngning i produktens väggar, och risken för underskärning och ofullständig inträngning minskar. Denna svetsmetod gör det möjligt att lägga fogar med stor tvärsnittsyta i ett enda sträng.
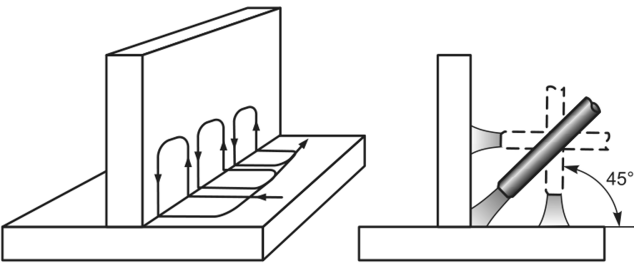
Du har två typer av svetsning i båtläge – symmetrisk och asymmetrisk:
- Lutningen på detaljerna är 45°. Sannolikheten för överhäng eller underskärning på en av väggarna är minimal. Du utför svetsning med omvänd och rak polaritet med maximala strömvärden. Vid svetsning med omvänd polaritet ska längden på den elektriska ljusbågen vara minimal.
- Lutningen på detaljerna i en vinkel på 60° eller 30° – asymmetrisk båtläge. Detta alternativ är mycket praktiskt om du utför arbetet på svåråtkomliga ställen, eftersom elektrodens rörelseamplitud är liten. Du riktar ljusbågen mot rotens början av svetsfogen, och du måste se till att den inte går utanför den framtida svetsfogens gränser. Det är inte heller tillåtet att lägga på för stor mängd metall i ett enda drag.
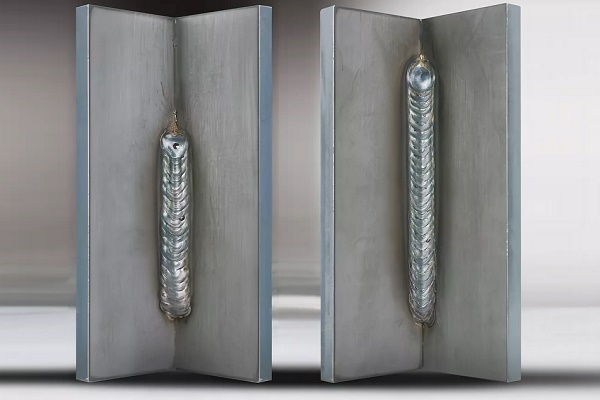
Hörnskarvar kan vara av T-fog typ, därför måste du lära dig hur du korrekt och utan fel svetsar metall med elektrisk svetsning i flera strängar.
Du kan endast använda en enda sträng när du svetsar enkla konstruktioner med sidor som bildar en vinkel på 45° vid hörnsvetsfogen. Elektrodens diameter får i detta fall inte överstiga metalltjockleken med mer än 0,15-0,3 cm.
Du utför standard flersträngs T-fog svetsning på följande sätt. För den första strängen tar du en elektrod med större diameter än de som valts för efterföljande strängar. Till exempel använder du en elektrod vars dimensioner varierar mellan 0,4 och 0,6 cm.
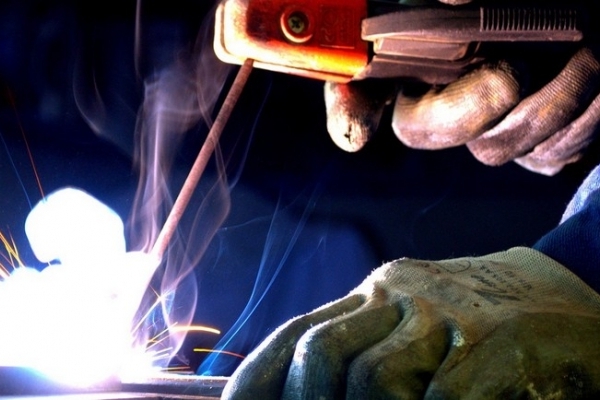
Du utför svetsning jämnt, utan tvärgående oscillerande rörelser. Vid de resterande strängarna utför du dessa rörelser nödvändigtvis. Det är viktigt att oscillationsamplituden ligger inom den tillåtna svetsfogbredden.
Ännu en viktig punkt. Vid utförande av T-fog svetsning av en hörnfog ska du alltid tända den elektriska ljusbågen på den horisontellt placerade flänsen.
När du utför elektrisk svetsning av hörn för hand kan du använda överlappsfog. I detta fall placeras de svetsade detaljerna ovanpå varandra med överlapp. Ljusbågen vid svetsning med rak polaritet ska vara kort, vid omvänd polaritet – så kort som möjligt. Du riktar ljusbågen exakt mot rotens början av fogen.
Under svetsningsprocessen måste du utföra små fram- och återgående rörelser med elektroden med låg amplitud. På så sätt kan du värma upp hela fogen jämnt. I detta fall fylls svetsbadet jämnt och sömmen blir konvex och fullstor.
Alternativ #3: vertikala fogar
Du utför sömmar som är vertikalt riktade endast med en kort ljusbåge. Arbetsströmmen ska då vara 10%-20% lägre än när du svetsar detaljer i nedre läge. Dessa krav är lätta att förklara.
Lägre strömstyrka innebär att den smälta metallen inte rinner ur svetsbadet. En mindre ljusbåge är mer bekväm att arbeta med.
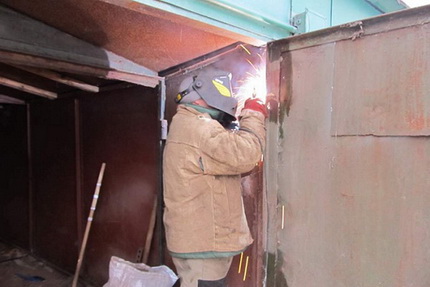
Erfarna svetsare föredrar att svetsa vertikala sömmar från botten och uppåt. Ljusbågen tänds i den lägsta punkten av den framtida sömmen. Därefter förbereds en liten horisontellt placerad yta, vars storlek motsvarar den framtida sömmens tvärsnitt.
Sedan förs elektrodstaven långsamt uppåt. Samtidigt utförs rörelser tvärs över förbindelsen.
De kan vara i form av en gran, en vinkel eller en halvmåne. Det senare alternativet är enklast att utföra. Dessutom är det viktigt att hålla elektroden i rätt läge. Teoretiskt sett uppnås bästa genomsvetsning om staven är vinkelrät mot sömmen, det vill säga horisontellt.
Stumfogar karaktäriseras enligt följande kriterier:
Praktiken visar att i denna position av elektrodstaven rinner den smälta metallen längs sömmen. För att undvika detta väljs stavens lutningsvinkel inom intervallet 45°-50°. Detta är det optimala alternativet vid vertikal svetsning. För att svetsa delar i riktning från botten och uppåt väljs elektroder med en diameter som inte överstiger 0,4 cm.
Alternativ #4: rörledningsdelar
I hemmet måste man ofta komma ihåg hur man svetsar ett metallrör med elektrisk svetsning. På sidan av detaljen utförs vanligtvis en vertikal söm, runt omkretsen en horisontell. Stålrör svetsas stum. Alla kanter måste vara ordentligt genomvetsade.
För att minska invändiga ansvällningar i röret förs elektroden mot arbetsstycket i en vinkel på högst 45°. Sömmens bredd bör vara 0,6-0,8 cm, höjden 0,2-0,3 cm.
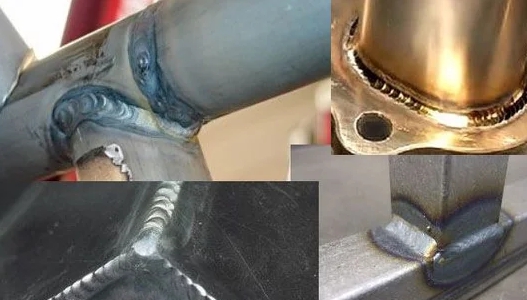
Innan svetsarbetet påbörjas rengörs de delar som ska sammanfogas noggrant. Rörändarna inspekteras. Om de är deformerade rätas de ut eller kapas med en rörkapare. Därefter rengörs kanterna på delarna invändigt och utvändigt till metallisk glans på minst 1 cm från kanten. Sedan påbörjas svetsningen.
Fogen svetsas oavbrutet tills den är helt färdigsvetsad. För icke vridbara fogar på rör med väggtjocklek upp till 0,6 mm utförs två svetsdrag, för produkter med väggtjocklek från 0,6 till 1,2 cm – tre drag, för delar med väggar bredare än 1,9 cm – fyra drag.
Varje efterföljande söm läggs först efter att slaggen från den föregående har tagits bort.
Kvaliteten på den första sömmen är viktigast. Under dess utförande måste alla avfasningar och kanter smältas helt. Sprickor, även de allra minsta, får inte förekomma. Om de finns, smälts de bort eller huggs bort. Därefter svetsas fragmentet igen. Svetsning av vridbara rör utförs på samma sätt.
Möjliga defekter i svetsfogar och sömmar
Elsvetsning är en komplicerad process och allt går inte alltid smidigt.
Till följd av arbetsfel kan sömmar och fogar ha olika defekter, bland annat:
- Kraterar. Små fördjupningar i svetssträngen. Kan uppstå på grund av avbruten ljusbåge eller fel vid utförandet av den slutliga delen av sömmen.
- Porositeter. Svetsfogen blir porös på grund av förorening av delarnas kanter med rost, olja m.m. Dessutom kan porositet uppstå vid för snabb avkylning av sömmen, vid hög svetshastighet och vid användning av otorkade elektroder.
- Underskärningar. Ser ut som små fördjupningar på båda sidor av svetssträngen. Uppstår vid förskjutning av elektroder mot den vertikala väggen vid svetsning av hörnskarvar. Dessutom bildas underskärningar vid arbete med lång ljusbåge eller om svetsströmmen är för hög.
- Slagginneslutningar. Inuti svetssträngen finns slaggbitar. Detta kan inträffa vid förorenade kanter, hög svetshastighet eller om svetsströmmen är för låg.
Detta är de vanligaste defekterna i svetsfogar, men andra kan förekomma.
Ytterligare information om svetsning av vertikala och horisontella sömmar med elsvets finns i denna artikel.
Slutsatser och användbar video om ämnet
Särdrag vid svetsning av rör:
Hur man väljer rätt svetsinverterare:
Om man vill kan vilken hemmafixare som helst lära sig grunderna i svetsning. Det är inte så svårt. Det krävs tålamod, noggrannhet och naturligtvis exakt utförande av alla instruktioner. Allt blir mycket enklare om inlärningsprocessen för den nya färdigheten sker under ledning av en erfaren specialist.
Har du personlig erfarenhet av att sammanfoga delar med elsvetsning? Vill du dela med dig av dina kunskaper eller ställa frågor om ämnet? Lämna gärna kommentarer och delta i diskussionerna – feedbackformuläret finns nedan.
 Hur utförs skarvsvetsning av polyetenrör: instruktion för arbetsutförande
 Svetsmaskin för polyetenrör: vilken är bäst att köpa och hur man använder den korrekt
 Lödningstemperatur för polypropylenrör: grundläggande steg för egen svetsning + värdetabell
 Hur man svetsar vertikala och horisontella fogar med bågsvetsning: steg-för-steg-instruktioner
 Vad kostar gasanslutning till ett privat hus: pris för organisation av gasleverans
 Bästa tvättmaskiner med torktumlare: ranking av modeller och råd till köpare
 Vad är färgtemperatur hos ljus och nyanser vid val av lamptemperatur för dina behov
 Byte av gasvattenberedare i lägenhet: dokumentation för byte + grundläggande normer och krav
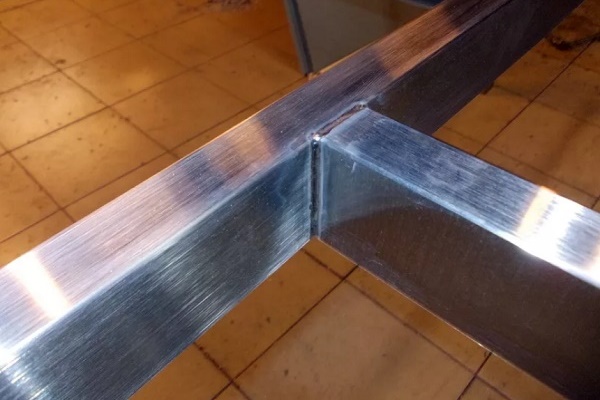
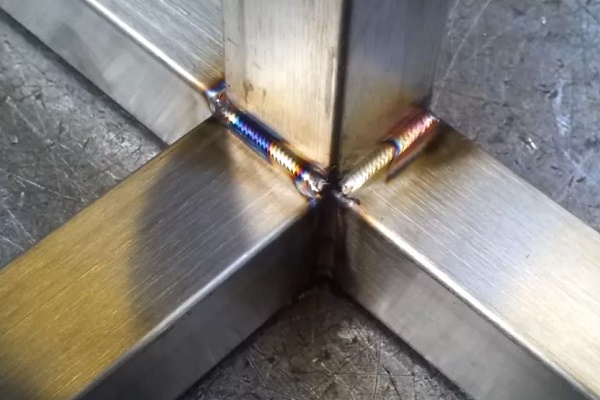
Tack! Jag har lärt mig mycket som är användbart. Hur svetsar man fyrkantsrör i 90 graders vinkel på rätt sätt?
En användbar video, enligt min mening, särskilt för amatörer.
Tack! Det var väldigt intressant att ta del av.
Tack för informationen.