Hur man svetsar vertikala och horisontella fogar med bågsvetsning: steg-för-steg-instruktioner

Elektrisk svetsning är en teknik för att sammanfoga metallstrukturer genom uppvärmning och smältning med elektrisk ljusbåge. Den har fått stor utbredning inom olika sektorer av samhällsekonomin, inklusive den privata sektorn.
I princip kan man med denna metod svetsa vilka metaller som helst med tanke på den elektriska ljusbågens temperatur (7000–8000 grader). Men innan du använder denna teknik måste du lära dig hur man svetsar en vertikal söm med elektrisk svetsning och förstå tekniken för att göra en horisontell söm.
Artikelns innehåll:
Svetsfogar: allmänna definitioner
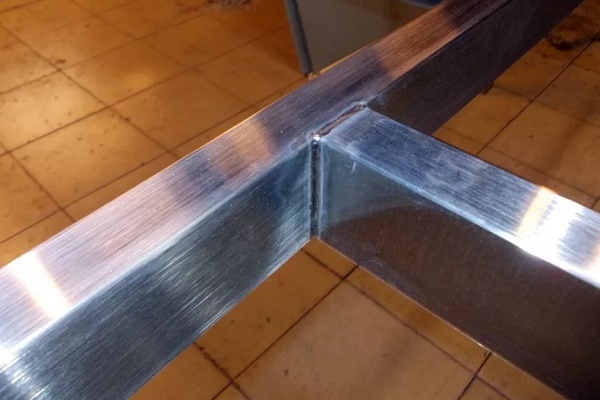
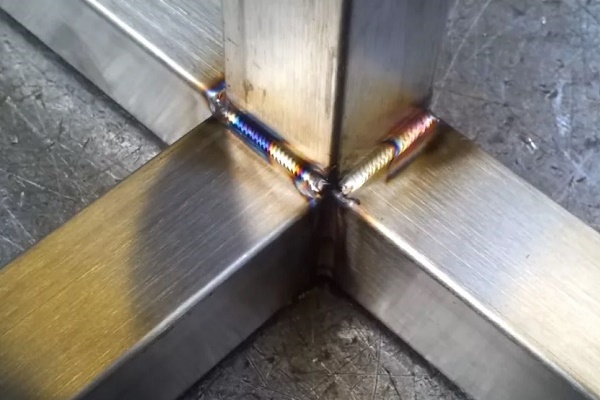
Tekniken för att svetsa metaller är nära kopplad till begreppet svetsfog. Denna bildas under stelningen av metallen som smälts av elektrisk ljusbågsvetsning.
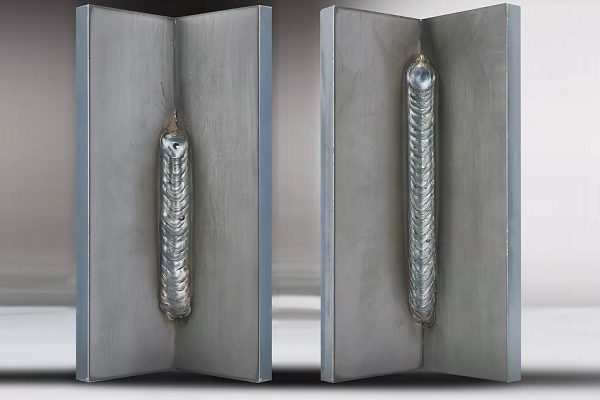
Beroende på var svetsningen utförs kan sömmen placeras horisontellt eller vertikalt. Dessutom kan sömmens rumsliga placering vara nedre, sidleds eller övre.
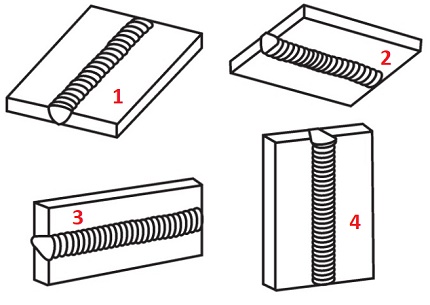
Den enklaste och lättaste att utföra anses vara läggning av svetsfogar i nedre horisontella plan. Under sådana förhållanden är den smälta metallen ganska lätt att kontrollera.
De återstående varianterna av sömmens placering i rymden (sidleds och övre) anses tekniskt svåra att utföra och kräver studier av svetsteknik och anskaffning av motsvarande erfarenhet.
Hur svetsar du en vertikal söm?
Svårigheten att kontrollera svetsningen vid skapande av en vertikal fog beror på en vanlig fysikalisk företeelse – tyngdkraften. Denna påverkar massan av smält metall, som i flytande form strävar nedåt.
Den professionella svetsarens åtgärder här består i att inte låta den smälta massan lossna från svetsstället. Ett sådant resultat kan uppnås med en stabil brinnande elektrisk ljusbåge som hålls på minsta tillåtna avstånd från elektrodens ände till svetsbadet.
Teknik från botten upp
En vertikal stumfog svetsas vanligtvis genom att föra elektroden i riktning från den nedre punkten till den övre. Denna väg ger mer stabil kontroll, och ljusbågen håller säkert smältbadet och förhindrar utbredning. Just genom att gå från botten till toppen kan man forma en vertikal fog av högsta kvalitet.
Naturligtvis bör man före svetsning av en vertikal fog förbereda fogkanterna, bearbeta dem enligt tekniska krav. Svetsaggregatet måste ställas in för svetsförhållandena (ställa in ström, välja elektrod).
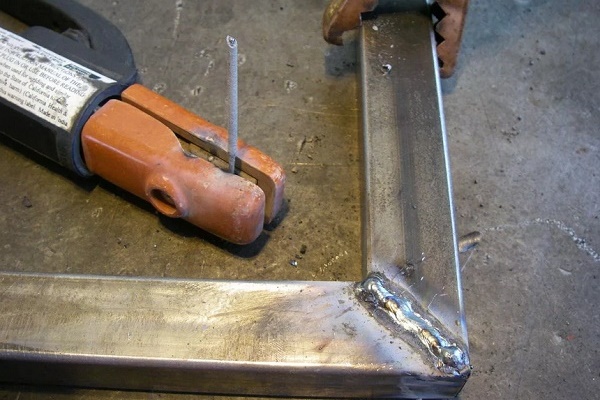
Inledningsvis görs flera punktsvetsar (så kallade 'heftsvetsar') – svetsning med kort fog (1 – 2 cm). Syftet med dessa åtgärder – att förhindra förskjutning av de svetsade delarna under uppvärmning på grund av termisk deformation.
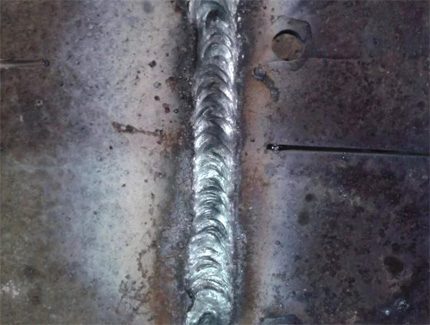
När man svetsar en vertikal fog hålls elektrodens vinkel i förhållande till planet där sömmen ska läggas inom 45-90º.
Svetsarens instruktion anger följande steg:
- Genom att kontakta elektroden mot metallen tänds ljusbågen.
- Gör 'punktsvetsningar' på 3-4 punkter längs fogen från dess mitt mot kanterna.
- Svetsningen påbörjas vid den nedre punkten av foglinjen.
- Elektrodens rörelse riktas uppåt, svetsbadet hålls inom arbetsområdet.
Elektroden ska föras fram med måttlig hastighet. Det viktigaste hastighetskriteriet – bildandet av en optimal mängd smälta i svetsbadet.
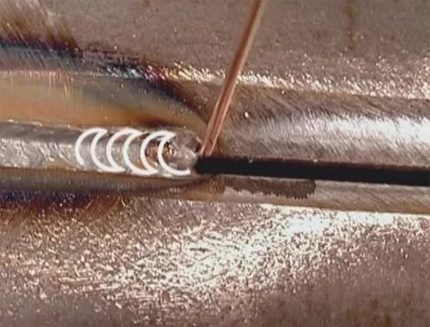
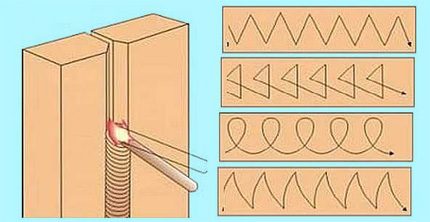
Samtidigt med elektrodens vertikala rörelse är tvärgående sicksackrörelser i 'halvmåne', 'gran' eller annat 'mönster' tillåtna. Men tekniken för tvärgående rörelse är endast relevant på metaller med en väggtjocklek över 4 mm.
Det rekommenderas att svetsa metall med en vertikal söm i ett svep utan stopp. För nybörjarsvetsare kan detta verka svårt. Men erfarenhet kommer snabbt.
Teknik uppifrån och ner
Erfarna svetsare lägger utan problem en vertikal söm genom att föra elektroden uppifrån och ner. Vad är tricket för att utföra en sådan operation?
Det är enkelt: när man tänder ljusbågen placeras elektroden i 90º vinkel mot arbetsplanet. Så snart metallen vid ljusbågens startpunkt börjar smälta ändras elektrodens vinkel till 15-20º genom att sänka hållaren något.
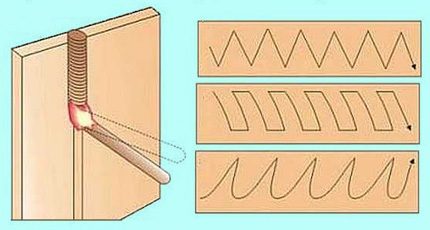
Elektrodens dragning längs foglinjen för tjockväggiga metaller utförs också med tvärgående sicksack i 'sågtands-' eller 'rektangelform'. Vissa svetsare använder metoden med 'vågformad' fördelning av smältan.
Samtidigt innebär metoden att skapa en vertikal söm uppifrån och ner stora svårigheter för svetsaren. Men enligt många specialister ger svetsning på detta sätt bättre resultat kvalitetsmässigt.
Teknik för horisontell svetsning
Specifikationen för svetsning av horisontell söm är praktiskt taget densamma som för vertikal. De tekniska nyanserna – återigen manipulation av elektrodens vinkelinställning.
Rörelseriktningen vid svetsning av detaljer i fogen kan väljas från dess vänstra ytterpunkt till höger ytterpunkt eller tvärtom. Det specifika valet av riktning bestäms av svetsaren utifrån personlig bekvämlighet.
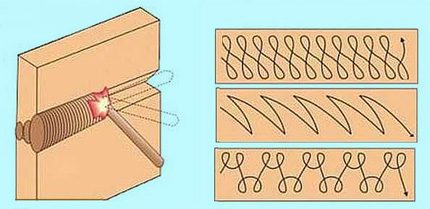
Men hur svetsar du en horisontell fog med elsvetsning för att undvika att smältan rinner ur spåret på grund av tyngdkraften?
Här måste du välja en elektrodposition där den elektriska ljusbågens brännkraft motsvarar tyngdkraften från metallens droppar. Det kan vara nödvändigt att justera strömstyrkan och genom erfarenhet hitta den optimala hastigheten för elektrodens rörelse.
Vanligtvis utförs svetsning av den horisontella fogen kontinuerligt tills den är klar. Men om du inte kan hålla smältan (svetsbadet) under kontroll, kan du försöka ändra tekniken – övergå till ett förlopp med periodisk bågsläckning.
Alla dessa finesser utvecklas med erfarenhet av svetsarbete. Därför bör du inte misströsta om inget lyckas från första försöket.
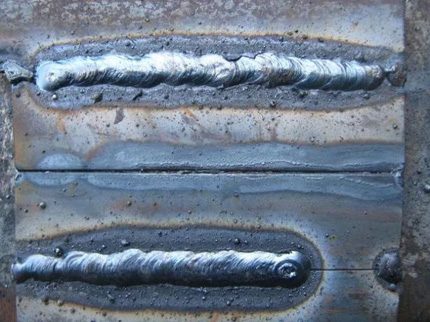
Formningen av den horisontella fogen med önskad bredd och svetsdjup uppnås vanligtvis genom noggrann tvärgående förflyttning av elektrodens brinnande ände från kanten av en sammanfogad detalj till kanten av den andra.
Vid svetsning av metaller upp till 4 mm tjocklek används olika varianter av 'mönster' för elektrodens tvärgående rörelse. Det finns inga specifika rekommendationer för detta. Det viktigaste är att uppnå önskad fogbredd och svetsdjup.
Elektrisk ljusbåge: kontroll av optimal längd
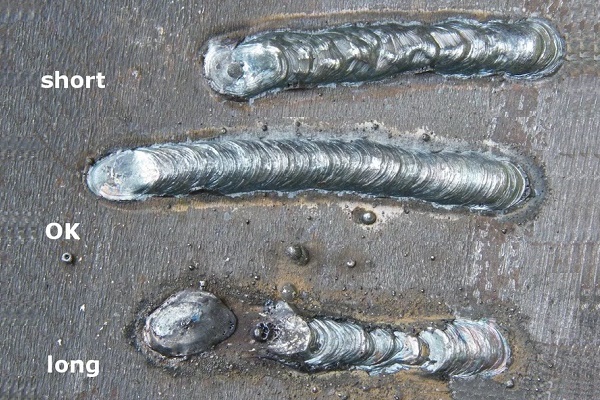
Storleken på gapet mellan elektrodens heta ände och metallytan, tillräckligt för att bilda en elektrisk urladdning, kallas båglängd. En av de viktigaste grunderna i din instruktion är att kontrollera den optimala båglängden.
Teoretiskt sett kan man få tre bågavstånd i svetsläget:
- kort (1 – 1,5 mm);
- lång (3,5 – 6 mm);
- normal (2 – 3 mm).
För läget med kort båge är otillräcklig uppvärmning av metallen över bredden karakteristisk. Vid fogkanterna i sådana fall noteras så kallad 'underskärning' – en liten fördjupning. Förekomsten av en sådan defekt tyder på låg kvalitet hos svetsfogen.
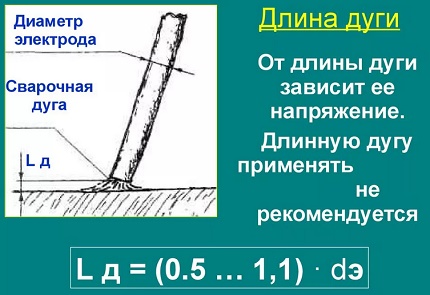
Svetsläge med lång båge åtföljs vanligtvis av periodisk bågsläckning. Här noteras liten uppvärmning av metallen på djupet. Man kan inte heller tala om god fogkvalitet.
Således återstår det enda alternativet som en nybörjarsvetsare bör fokusera på – normal båglängd, som inte bör överstiga Ld = 0,5-1,1 * De (Ld – båglängd; De – elektroddiameter).
Hantering av elektrodens position
Svetsprocessen kan utföras med elektroden i framåtvinklad, bakåtvinklad eller rätvinklig position. Genom att använda någon av dessa tre tekniska metoder kan svetsaren skapa svetsfogar under olika arbetsförhållanden.
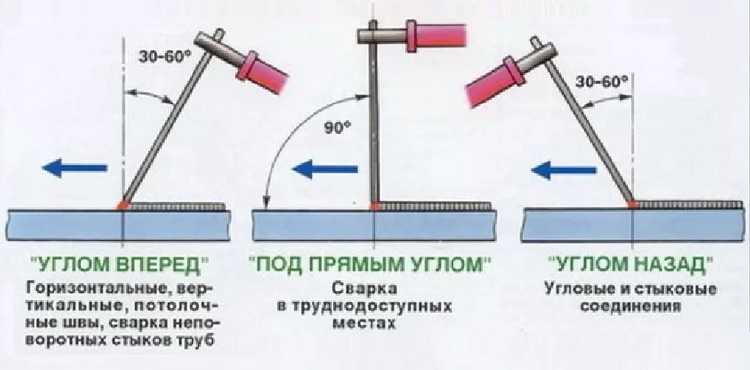
Således används metoden 'framåtvinklat' traditionellt för att sammanfoga delar med horisontella och vertikala svetsfogar när delarna är placerade ovanför (taksvetsning). Samma teknik används framgångsrikt för svetsning av ofällbara rörskarvar eller vid konstruktion av en hemmagjord kamin av gasflaska.
Genom att hålla elektroden strikt i rät vinkel (90º) säkerställer svetsaren arbeten på svåråtkomliga platser. Slutligen möjliggör tekniken 'bakåtvinklat' att utföra svetsarbeten på hörnskarvar på ett kvalitativt sätt.
När man ställer in elektroden 'framåtvinklat' arbetar man vanligtvis med tunnväggiga metaller. I detta elektrodläge får man en bred svetsfog med liten djup. På tjockväggiga metaller använder man däremot tekniken 'bakåtvinklat' för att värma metallen till tillräckligt djup.
Strömparametrar och elektrodens förflyttning
Strömstyrkans värde och elektrodens rörelsehastighet är viktiga faktorer som påverkar svetsfogens kvalitet. Svetsning med höga strömmar medför uppvärmning av metallen till stort djup, vilket gör att elektrodens rörelsehastighet kan ökas. Vid optimal balans mellan ström och elektrodhastighet erhålls en jämn och högkvalitativ svetsfog.
Tabell över samband mellan ström, elektrod och metalltjocklek
| Strömstyrka, A | Elektrodiameter, mm | Metalltjocklek, mm |
| 35-50 | 1,6 | 1-2 |
| 45-80 | 2 | 2-3 |
| 65-100 | 2,5 | 3-4 |
| 85-150 | 3 | 4-5 |
| 125-200 | 4 | 5-6 |
När man förflyttar elektroden med en viss hastighet måste man ta hänsyn till bågens effekt. Alltför snabb matning av elektroden vid låg effekt kan inte ge tillräcklig uppvärmningstemperatur.
Resultatet blir att metallen inte smälts till önskat djup. Svetsfogen lägger sig bara på ytan och fäster knappt i kanternas gränser.
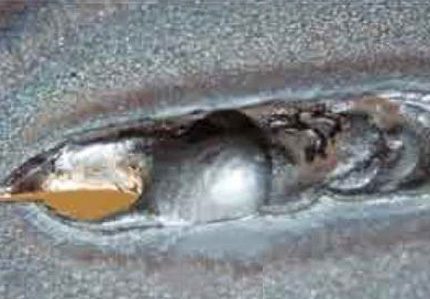
Tvärtom, vid alltför långsam förflyttning av elektroden skapas en överhettningsatmosfär, vilket riskerar att deformera metallen längs svetslinjen. Om metalldelarna är tunnväggiga kommer den kraftiga bågen helt enkelt att bränna igenom metallen.
Framgångsrikt praktisera som nybörjarsvetsare och finslipa färdigheterna i att utföra sömmar kan man vid tillverkning av en spilloljepanna, vars kropp består av ett metallrör. Vi rekommenderar att ta del av användbar information.
Instruktion för nybörjarsvetsare
Svetsarbete får endast utföras med lämplig skyddsutrustning.
Standardutrustningen innehåller:
- Jacka, byxor, handskar, skor av obrännbara, hållbara och starka material.
- Huvudbonad som helt täcker bakhuvudet.
- Speciell skyddsmask för ansikte och ögon.
För svetsning ska en fungerande apparat användas, vars elektriska del är täckt av ett pålitligt hölje. De elektriska kablar som ingår i apparaten ska ha intakt isolering och motsvara apparatens elektriska specifikationer.
Svetsarens arbetsplats måste förses med arbetsbord, ljuskällor, jordningsskena, skyddsutrustning mot elektriska stötar och brandskyddsutrustning.
Och innan arbetet påbörjas måste man noggrant studera reglerna för elsvetsning, samt granska och lära sig metoder och alternativ för att utföra fogar.
Slutsatser och användbar video om ämnet
Vi föreslår att du tittar på en videopraktik om svetsning: hur man svetsar horisontella och vertikala sömmar:
Det är inte nödvändigt att ha kvalifikationer som professionell svetsare, men det är önskvärt att behärska svetstekniken. Tack vare de befintliga svetsfärdigheterna får man fler möjligheter att genomföra olika hushållsprojekt.
Om man vill kan man alltid lära sig tekniken, och praktisk erfarenhet hjälper en att behärska arbetsutförandet på en hög nivå.
Vill du berätta om din egen erfarenhet av att göra svetsfogar? Känner du till finesser i processen som inte nämns i artikeln? Skriv då gärna kommentarer i blocket nedan.
 Elsvetsning för nybörjare: nyanser av svetsarbete och genomgång av vanliga misstag
 Vad kostar gasanslutning till ett privat hus: pris för organisation av gasleverans
 Bästa tvättmaskiner med torktumlare: ranking av modeller och råd till köpare
 Vad är färgtemperatur hos ljus och nyanser vid val av lamptemperatur för dina behov
 Byte av gasvattenberedare i lägenhet: dokumentation för byte + grundläggande normer och krav