Allt om stålrör: översikt över tekniska egenskaper och installationsnyanser

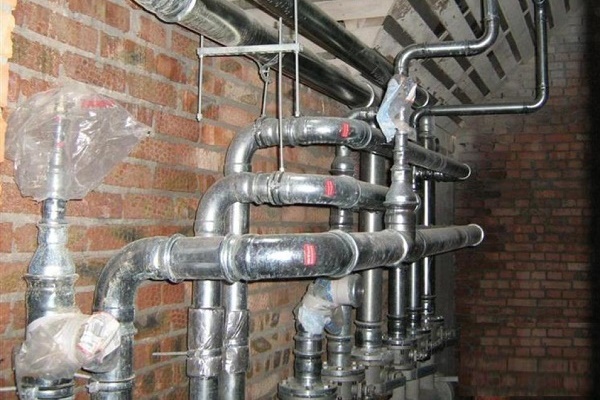
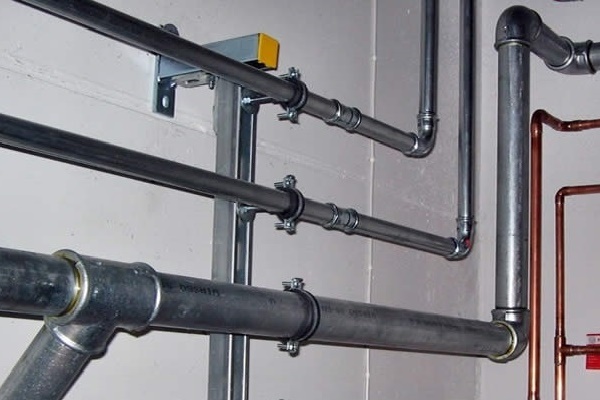
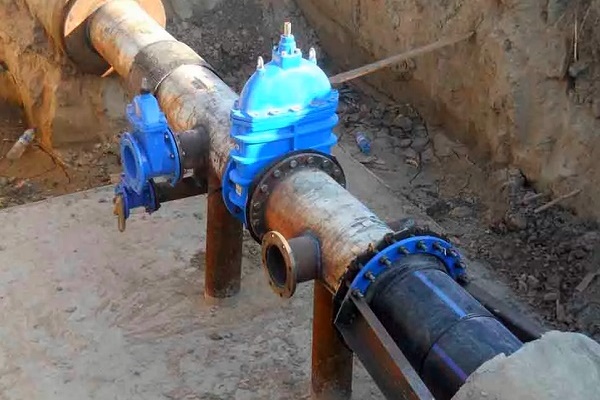
Inom industri och hushåll används stålrör mycket brett. De används vid dragning av slutna och öppna ledningar som levererar gaser och vätskor till distributionsstationer. Med hjälp av stålprodukter skyddas kraft- och signalkablar inom flyg- och bilindustrin.
Stålrör fungerar inom flera områden som konstruktions- och dekorativa element. I hushåll monteras de i vattenförsörjnings- och värmesystem. Produkten har höga fysikaliska egenskaper, tål betydande driftsbelastningar och tjänar pålitligt under många år.
Artikelns innehåll:
Stålsorter för tillverkning
Vid tillverkning av stålrör inom industriell produktion används följande typer av råmaterial:
- kolstål st 3, st 10-20, st17g1s-u – för elektriskt svetsade universella rör för allmänt bruk;
- stål 20-10 – för tillverkning av varmvalsade sömlösa rör;
- stål 20 – för rörmaterial vid kallformning;
- korrosionsbeständigt stål 12Ch18N12T, 12Ch18N10T, 08Ch18N10T – för rör som efterfrågas inom energi- och kemisk industri.
Låglegerade ståltyper har goda mekaniska egenskaper och ett överkomligt pris. Legeringstillsatser påverkar stålets fysikaliska egenskaper positivt, förbättrar seghet och plasticitet, gör materialet starkare och mer motståndskraftigt mot höga temperaturer och atmosfärisk korrosion.
Dock är kostnaden för legerat stål något högre och rör tillverkade av det är alltid något dyrare. Efter legeringsgrad delas stål in i tre klasser.
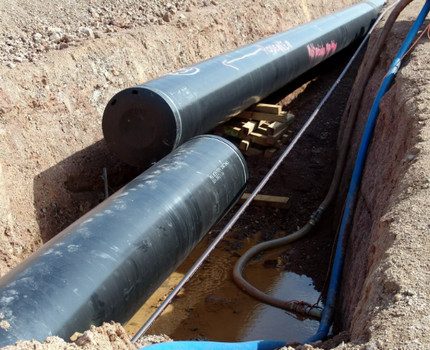
Låglegerat material innehåller högst 2,5 % olika tillsatser. Hos medellegerade sorter varierar denna andel mellan 2,5 och 10 %. I höglegerade sorter utgör mängden komponenter som förbättrar metallens basegenskaper 10 till 50 %.
Det finns totalt 14 typer av höglegerade stållegeringar med olika egenskaper. De mest efterfrågade är material som uppvisar god beständighet mot olika korrosionsfenomen och kan arbeta effektivt utan att strukturen förstörs vid extremt höga temperaturer.
Tillverkning av stålrör: grundläggande metoder
Stålrör tillverkas på flera sätt.
De vanligaste tillverkningsvarianterna är:
- elektrosvetsad med raksöm
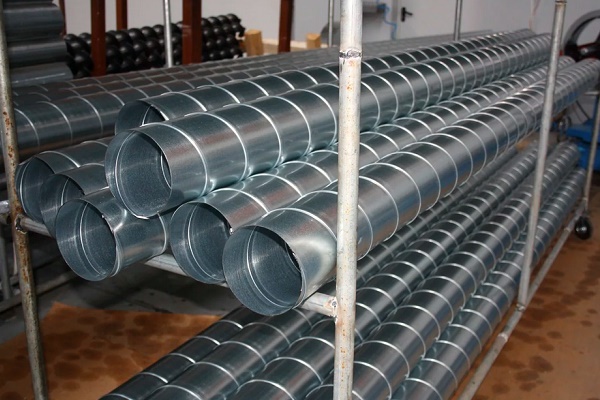
- elektrosvetsad med spiralsöm
- varmdeformerad sömlös
- kallvalsad sömlös
Valet av lämplig metod för bearbetning av metall beror på kvaliteten på råvaran och den utrustning som tillverkaren har.
Vatten- och gasledningsrör regleras av en separat standard. Detta beror dock inte på att det finns en särskild tillverkningsmetod för detta material, utan endast på grund av användningsområdet.
I grund och botten är rör av denna typ universella elektriskt svetsade produkter med raksöm. Vanligtvis används denna typ i kommunikationssystem med måttligt tryck.
Hur tillverkas elektriskt svetsade raksömsprodukter?
Det hoprullade stålbandet (strip) rullas ut och skärs i längsgående remsor med önskad längd och bredd. De erhållna fragmenten svetsas ihop till ett kontinuerligt band, vilket säkerställer kontinuitet i produktionen.
Därefter deformeras bandet i valsar och omvandlas till en produkt med rund sektion och öppna kanter. Fogsvetsen svetsas med bågsvetsning, induktionsströmmar, plasma, laser eller elektronstrålar.
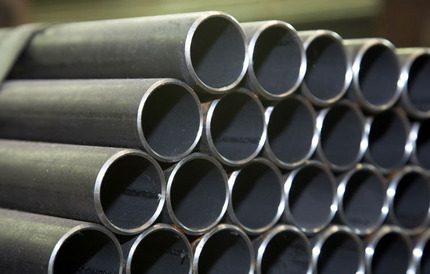
Efter alla moment kalibreras det runda stålröret i valsar och man utför en noggrann oförstörande kontroll av sömmens hållfasthet och integritet med ultraljud eller virvelströmmar. Om inga fel upptäcks under testningen skärs ämnet till fragment av planerad längd och skickas till lagret.
Tillverkning av elektriskt svetsade spiralsömsrör
Tillverkning av spiralsvetsade stålrör sker enligt samma princip som raksömsrör, men enklare mekanismer används för produktionen. Huvudskillnaden är att det skurna stålbandet med hjälp av valsar rullas inte till ett rör utan till en spiral. Detta ger hög precision i fogningen i alla steg.
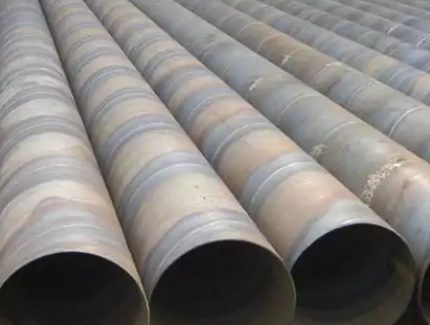
Spiralsömmen anses vara mer pålitlig och ger röret ökad brottstyrka. Nackdelarna är den längre sömmen som kräver extra kostnader för svetsmaterial och mer tid för sammanfogning.
Tillverkning av varmformade sömlösa produkter
Som ämne för att skapa ett sömlöst (helt draget) stålrör med varmdeformation används ett monolitisk cylinderformat ämne.
Den glödgas vid hög temperatur i en industriell ugn och pressas genom ett genomslagsverk. Aggregatet omvandlar produkten till en hylsa (ihålig cylinder), och därefter ger bearbetning med flera valsar elementet rätt väggtjocklek och lämplig diameter.
I det sista steget kyls det varma stålröret, skärs till enligt angivna mått och överförs till lagret för färdiga produkter.
Egenskaper vid tillverkning av kallformade rör
Det inledande steget i tillverkningsprocessen för sömlösa stålrör med kallformningsmetoden är identiskt med "varm"-versionen. Men efter att ha passerat genom genomdragningsmaskinen kyls hylsan omedelbart och alla efterföljande operationer utförs i kall miljö.
När röret är helt format glödgas det, först genom uppvärmning till stålets rekristallisationstemperatur och sedan genom avkylning. Efter dessa åtgärder ökar strukturens seghet, och metallen befrias från de inre spänningar som oundvikligen uppstår vid kallformning.
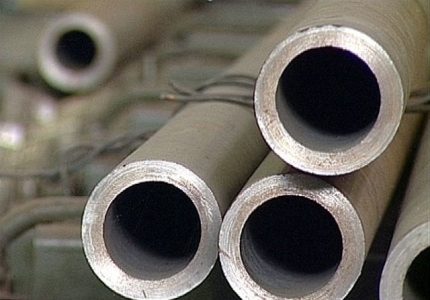
För närvarande finns det sömlösa kallvalsade rör på marknaden med väggtjocklek från 0,3 till 24 mm och diameter 5–250 mm. Deras fördelar inkluderar hög täthet och förmåga att motstå högt tryck.
Typer av tvärsnitt och beläggning
Beroende på tvärsnittstyp delas stålrörselement in i runda och profilformade. Runda är universella och har ett brett spektrum av håldiametrar och väggtjocklekar. De tillverkas endast industriellt av stållegeringar och olika tillsatser som förstärker materialets fysikaliska egenskaper.
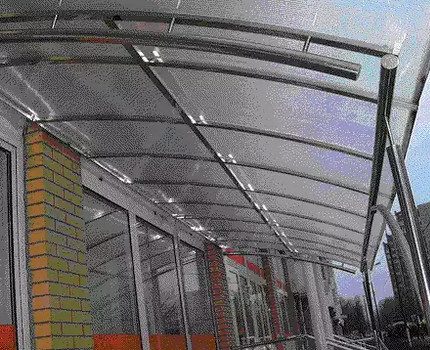
Användningsområdet täcker nästan alla industriella och hushållsområden. Runda stålrör med olika diametrar används för transport av olja och gas, för att utrusta tillförlitlig isolering av kommunikationssystem av alla storlekar och komplexitet, för att skapa lätta konstruktioner och olika element för inre och yttre dekoration.
Profilrör är en progressiv typ av byggmetall med ovalt, fyrkantigt eller rektangulärt tvärsnitt. De tillverkas av låglegerat och kolstål, mer sällan av rostfritt stål, genom kall eller varm deformation av raksömma, rundkalibrerade elektriskt svetsade ämnen.
Formningen sker genom att detaljen passerar genom valsar, som ger önskat tvärsnitt.
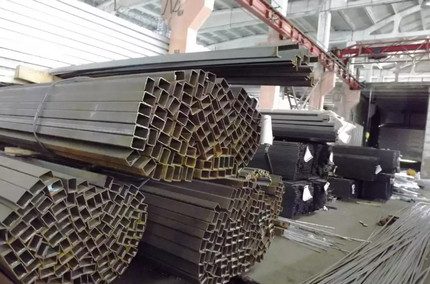
Färdiga stålrör kontrolleras med avseende på svetsfogens integritet och genomgår ytterligare värmebehandling för att avlägsna inre mekanisk spänning. Därefter kapas de till önskade mått. För att förbättra stålrörens fysikaliska egenskaper förses de med ett skyddande skikt.
Till de mest efterfrågade typerna hör:
- zinkbeläggning (kall eller varm);
- polyetenflerskikts- eller extruderad;
- epoxi-bitumen;
- cement-sand.
Zinkbeläggning skyddar rören mot korrosion, polyeten skapar ett tätt, ogenomträngligt skikt på ytan och förhindrar nedbrytning av metallstrukturen, bitumen-epoxi minskar påverkan från vagabonderande strömmar, och cement-sand skyddar insidan mot biologisk påväxt.
Standarder och mått för stålrör
För stålrör finns särskilda standarder och GOST. Dessa parametrar beskriver tillverkningsmetoden, grundläggande mått, tvärsnitt och väggtjocklek. Utifrån denna information avgörs användningsområdet för varje detalj.
Parametrar för svetsade produkter med raksöm
Tillverkning av el-svetsade rör med rak söm regleras av GOST 10704-91. Enligt denna är ytterdiametern 10–1420 mm och väggtjockleken varierar från 1 till 32 mm.
Armatur som inte överstiger 426 mm i diameter har bestämd och obestämd längd. I särskilda fall tillverkas rör med en starkare, förstärkt söm, men för dessa finns en separat standard – GOST 10706.
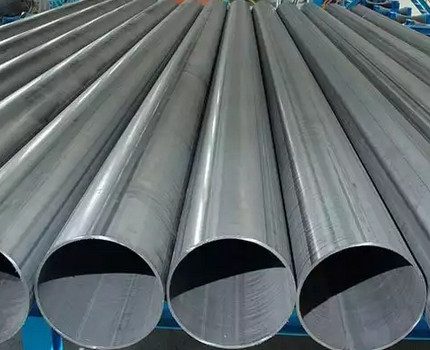
Rör av denna typ används oftast för att lägga tekniska kommunikationssystem med måttligt tryck och för att skapa praktiska, bekväma och lätta metallkonstruktioner för olika ändamål.
Regler för elektriskt svetsade spiralsömsrör
Tillverkning av elektriskt svetsade rör med spiralsöm sker enligt GOST 8696-74. Ytterdiameter på sådana produkter är 159-2520 millimeter, godstjockleken varierar från 3,5 till 25 millimeter, och längden är 10-12 meter.
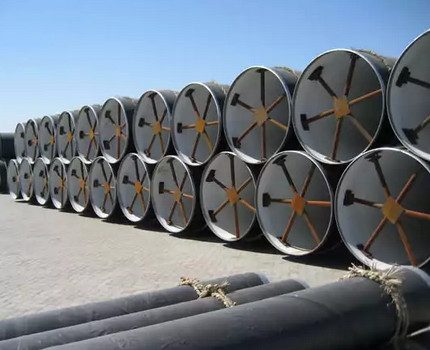
Rör tillverkade på detta sätt har högre hållfasthet och förmåga att tåla högt tryck. Standarden tillåter användning både i hushåll och industri för att skapa pålitliga, täta och driftsstabila kommunikationssystem.
Krav på sömlösa varmformade produkter
Standarder för sömlösa varmdeformerade rör beskrivs i GOST 8732-78. Godstjockleken är 2,5-75 millimeter och diametern varierar från 20 till 550 millimeter. Längden, både bestämd och obestämd, varierar från 4 till 12,5 meter.
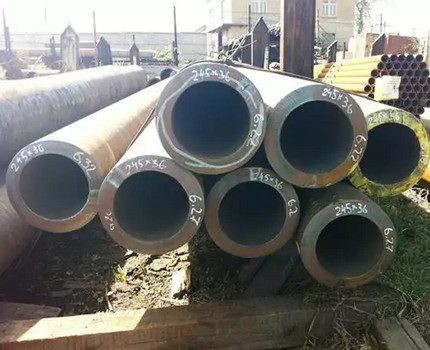
Rör av denna typ används för transport av mycket giftiga ämnen för kemiska industrier. Frånvaron av söm garanterar att inget läckage uppstår och att skadliga ämnen inte kommer ut i marken eller atmosfären.
Förmågan att lätt tåla konstant högt tryck gör sömlösa rör relevanta för oljeraffinaderi- och gasindustrin.
Standarder för kallformade sömlösa rör
Stål kallvalsade rör tillverkas enligt GOST 8734-75. Ytterdiameter på armeringen varierar från 5 till 250 millimeter och godstjockleken är 0,3-24 millimeter. Produkter tillverkas i obestämda längder från 1,5 till 11,5 meter och bestämda längder från 4,5 till 9 meter.
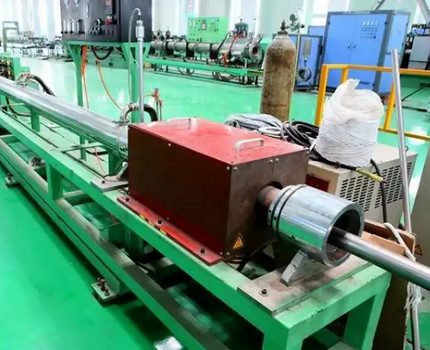
Sömlösa stålrör som tillverkas med kall deformation uppvisar hög hållfasthet, driftsstabilitet och tillförlitlighet under hela användningstiden.
Egenskaper och karakteristik för vatten- och gasledningsprodukter
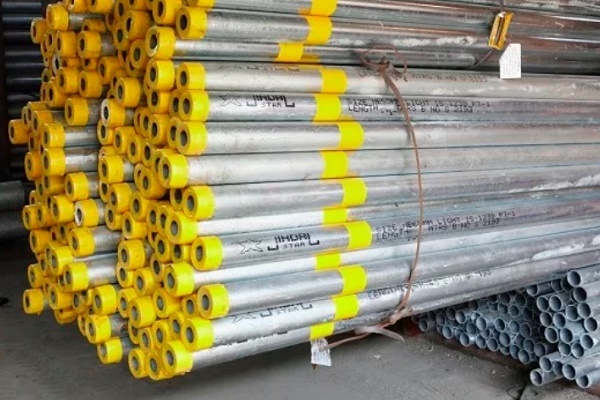
Gas- och vattenledningsrör tillverkas enligt GOST 3262-75. Denna typ av metallprodukter klassificeras som en separat standard endast på grund av dess snävare användningsområde.
Ytterdiametern är 10,2-165 millimeter, och väggtjockleken varierar mellan 1,8-5,5 millimeter. Storleksintervallet för obestämda och bestämda längder är detsamma – från 4 till 12 meter.
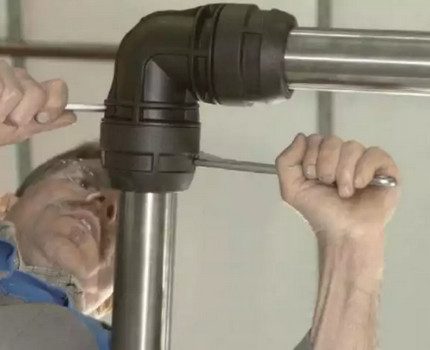
Standarden föreskriver tillverkning av inte bara vanliga utan även galvaniserade vatten- och gasledningsrör.
Montering av stålrörledningar: grundläggande metoder
Processen att montera ett pålitligt, robust och välfungerande kommunikationssystem av stålrör kräver betydande arbetsinsats, mycket tid och specifika professionella verktyg.
Materialet delas i önskade längder med hjälp av rörskärare. Sammanfogning sker vanligtvis på tre sätt: svetsning, gängning och flänsning.
Förband med svetsning
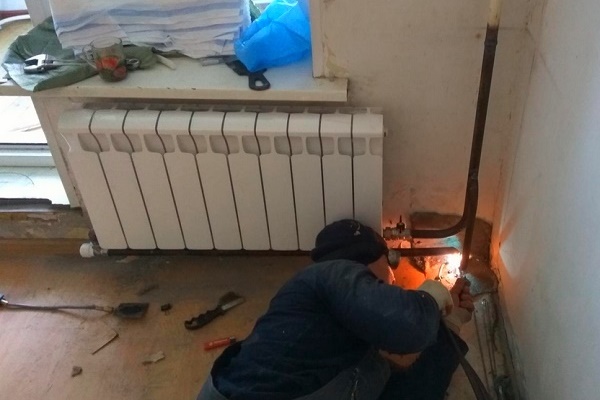
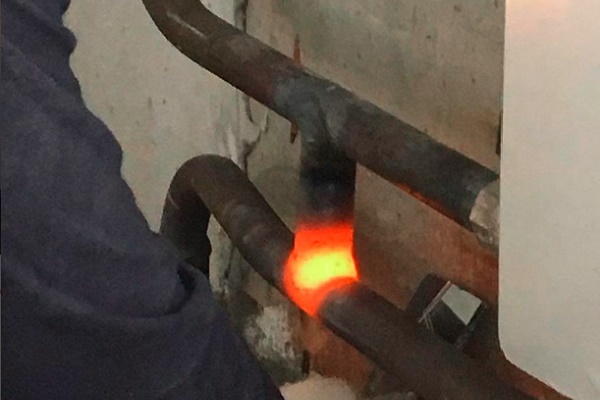
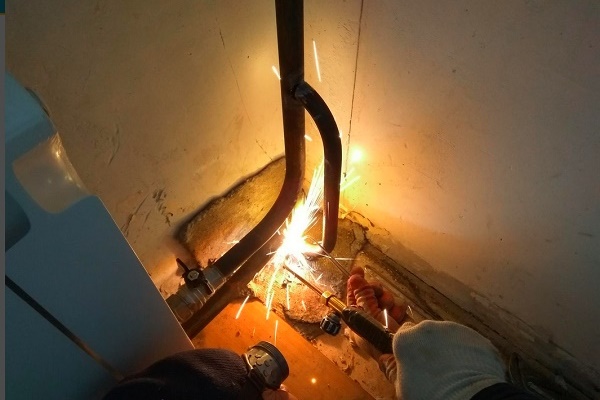
Installation av rör med efterföljande sammanfogning av alla delar med gas- eller annan svetsning anses vara den enklaste, mest praktiska och tillgängliga metoden.
Ett system som utrustas på detta sätt har hög täthet, tål betydande drifts- och vibrationsbelastningar, kräver inga omfattande underhållsåtgärder och är lätt att reparera om problem uppstår.
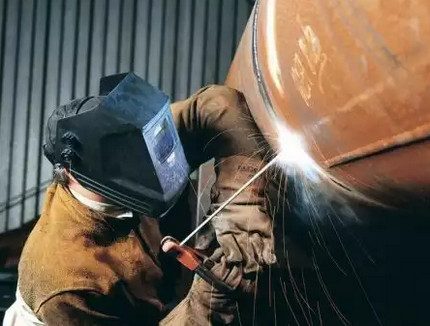
Om ledningsdragning sker under svåra förhållanden eller på svåråtkomliga platser och svetsarbete är fysiskt omöjligt, används gängad (rördelar) eller flänsad sammanfogningsmetod för de nödvändiga delarna.
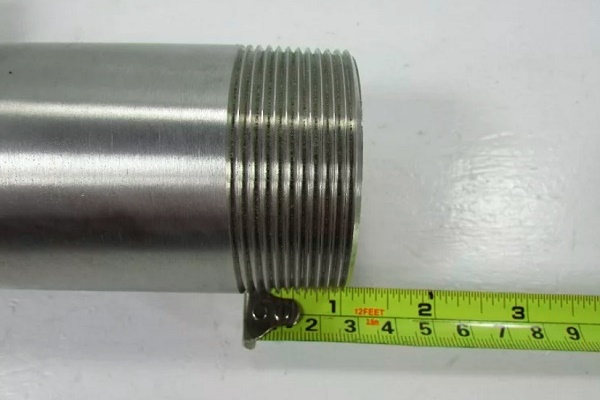
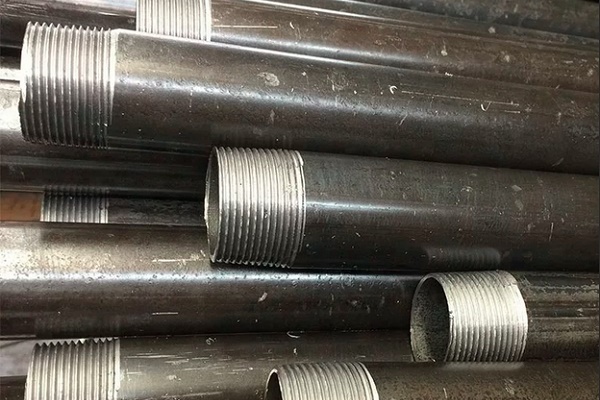
Gängad anslutning
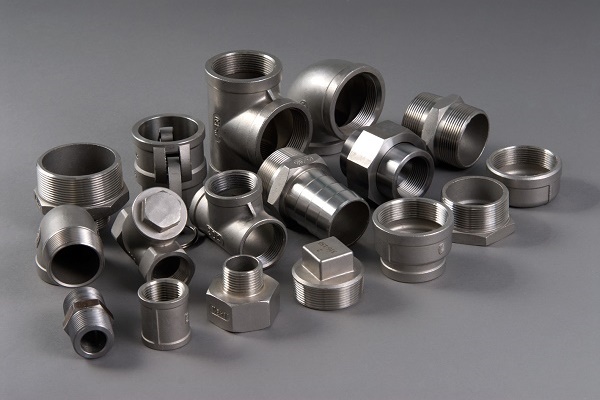
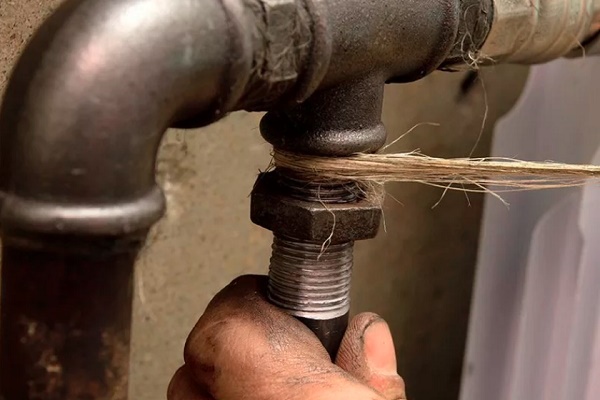
I detta alternativ skruvas rören i gängor med hjälp av kopplingar av olika typer och ändamål. Detta gör det möjligt att i framtiden utföra lokala reparationer och åtgärda fel på en specifik plats utan att behöva demontera hela kommunikationssystemet.
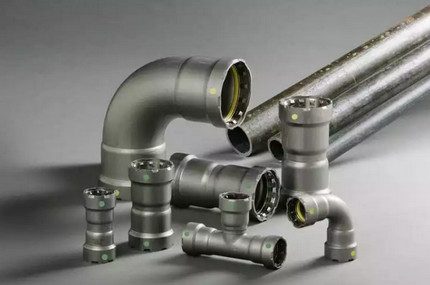
Den största fördelen med den gängade metoden för montering av värmesystem eller vattenförsörjning är enkelheten och tillgängligheten. För att skapa den önskade konstruktionen av stålrör och kopplingar krävs ingen speciell utrustning, professionella kunskaper eller lång erfarenhet av reparationsarbete.
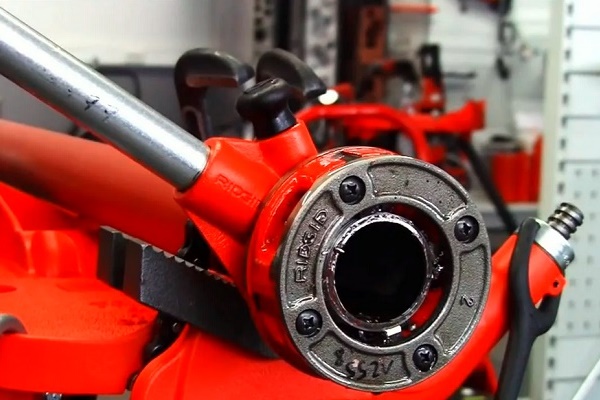
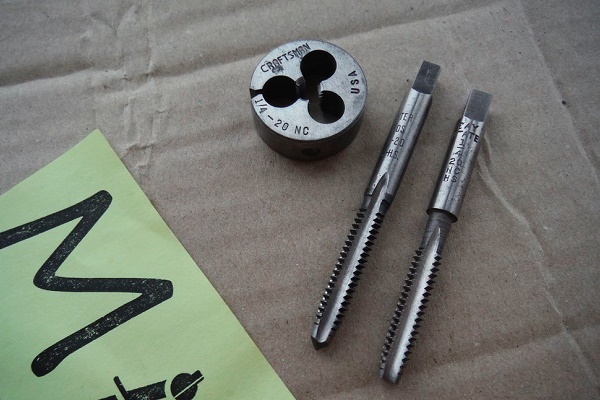
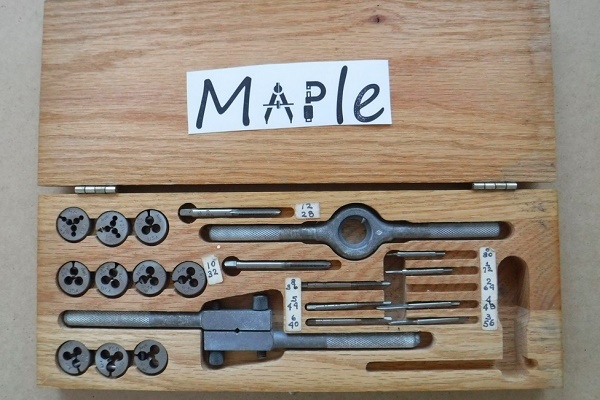
Hela arbetet är intuitivt och lätt att utföra även för personer utan lämplig kvalifikation. Gängan på ett stålrör kan skäras för hand. Den rekommenderade artikeln kommer att informera dig om tekniken.
Systembyggnad med flänsar
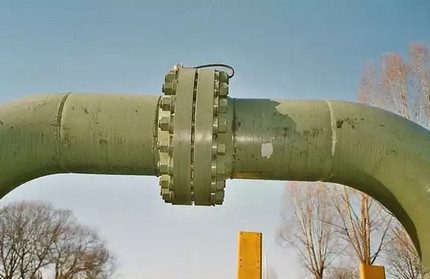
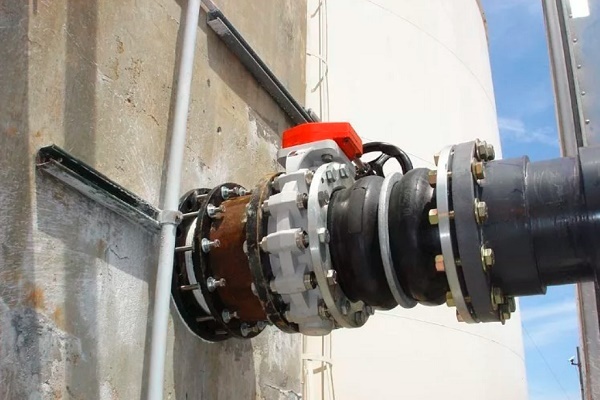
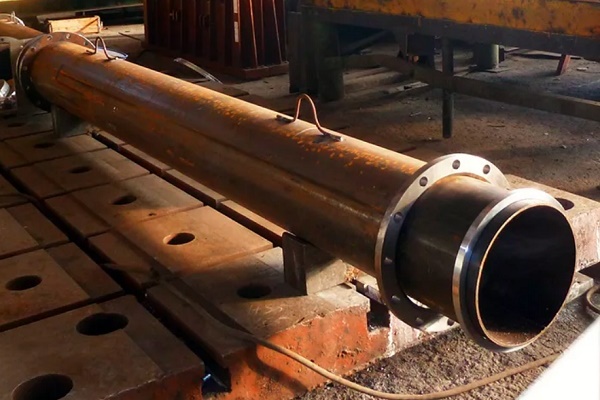
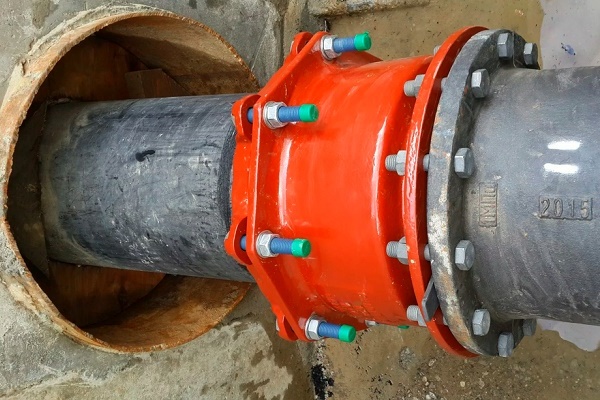
En annan metod för att sammanfoga stålrör till ett gemensamt kommunikationssystem innebär användning av flänsar i olika former och konfigurationer (korsstycken, vinklar, kopplingar etc.). Dessa delar svetsas fast på rörens ändar, i hålen sätts bultar av lämplig diameter, och muttrar skruvas på dem för säker fastsättning.
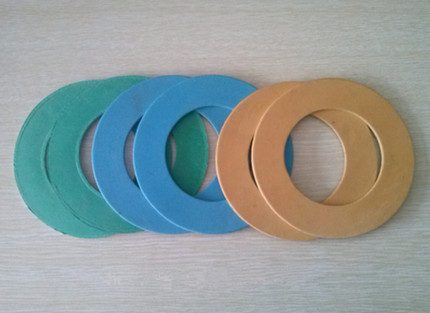
Mellan mutter och bult lägger man alltid en tätning. För system som ansvarar för varm- och kallvatten (maximal temperatur upp till 100 grader) används packningar av tjock (ca 3 mm) papp.
Först fuktas delen med vatten och torkas torr. Därefter impregneras den med uppvärmd linolja i 25-30 minuter. Efter denna procedur får packningen rätt struktur och håller länge även under intensiv användning.
För kommunikationer som transporterar värmebärare med hög temperatur (upp till 450 grader) och grundtryck upp till 5 MPa används packningsmaterial av paronit. För system som transporterar ånga med tryck upp till 0,15 MPa används för tätning tjock (ca 3-6 mm) asbestpapp med tät struktur och god flexibilitet.
För att asbestpackningen ska hålla längre, täcks den i förväg med ett grafitbaserat preparat tillverkat av naturlig linolja.
För korrekt flänsanslutning placeras huvudena på alla arbetsbultar på en sida, och man ser noga till att bultarnas ändar sticker ut från muttrarna högst halva bultens diameter.
Bultar och muttrar skruvas ihop med en vanlig skruvnyckel eller en engelsknyckel. Konstruktionen demonteras med samma verktyg genom att växelvis skruva loss muttrar och bultar. Om någon del är rostig och inte går att ta bort, slår man ut den med en hammare.
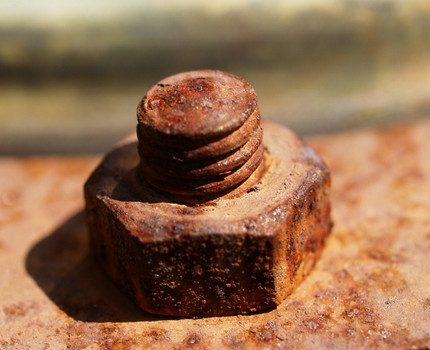
En packning som blivit dålig under användning huggs bort med en mejsel och ersätts med en ny del. Vid demontering arbetar man mycket försiktigt och uppmärksamt så att den del som blivit utan fästelement inte faller på arbetaren och skadar honom.
Slutsatser och användbar video om ämnet
Grundläggande instruktioner för arbete med stålrör för nybörjare. Användbara tips och tricks för installation.
I videon visas i detalj hur man svetsar stålrör korrekt i olika positioner. Professionella svetsare delar med sig av hemligheter och arbetsprinciper.
Olika sätt att sammanfoga stålrör: intressanta nyanser och rekommendationer för hemmafixare.
Genom att känna till sortimentet av stålrör som erbjuds på marknaden kan man enkelt välja produkter som är perfekta för att skapa det nödvändiga kommunikationssystemet.
Vill du berätta om hur du valde stålrör för att bygga kommunikationer i ditt eget hus/lägenhet? Har du information som kan vara användbar för webbplatsens besökare? Skriv gärna kommentarer i blocket nedan, ställ frågor, lägg upp bilder om artikelns ämne.
 Polypropen eller metall-plaströr: jämförande översikt och val av bästa alternativet
 Hur man bygger en rörbockare för fyrkantsrör själv: översikt över bästa hemmabyggen
 Beräkning av rörparametrar: hur man korrekt beräknar vikt, massa och volym för ett rör
 Kopparrör och kopplingar: typer, märkning, egenskaper för installation av kopparrörsystem
 Lim för PVC-rör: översikt över bästa blandningar och bruksanvisning
 Kopplingar för metall-plaströr: typer, användning, översikt av bästa tillverkare
 Vad kostar gasanslutning till ett privat hus: pris för organisation av gasleverans
 Bästa tvättmaskiner med torktumlare: ranking av modeller och råd till köpare
 Vad är färgtemperatur hos ljus och nyanser vid val av lamptemperatur för dina behov
 Byte av gasvattenberedare i lägenhet: dokumentation för byte + grundläggande normer och krav
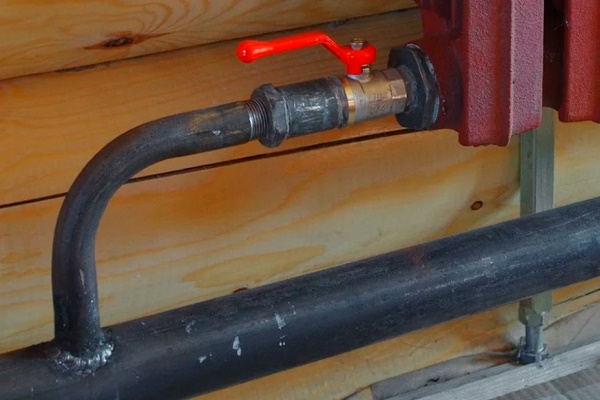
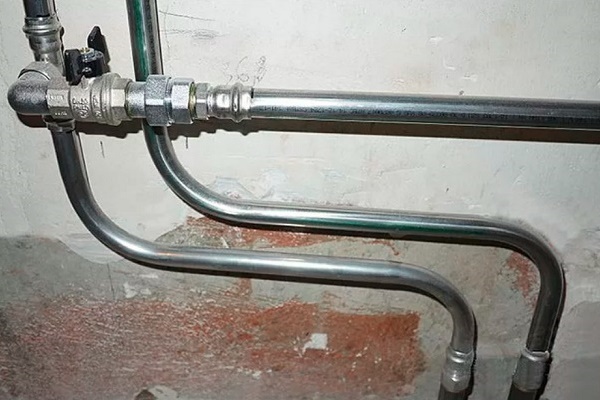
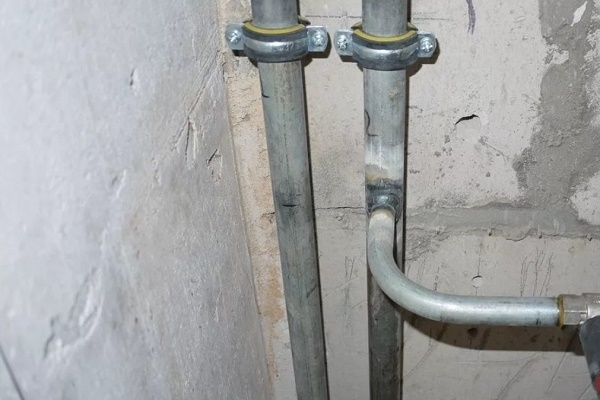
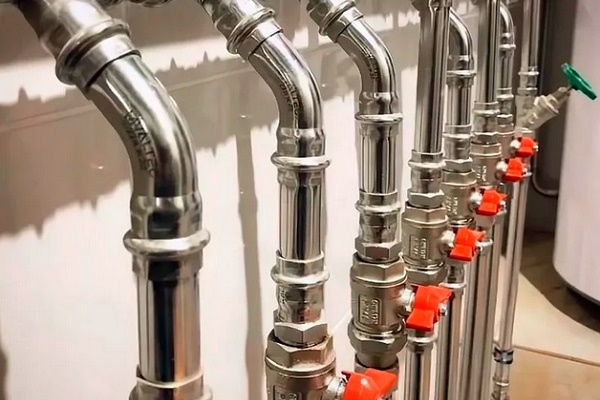
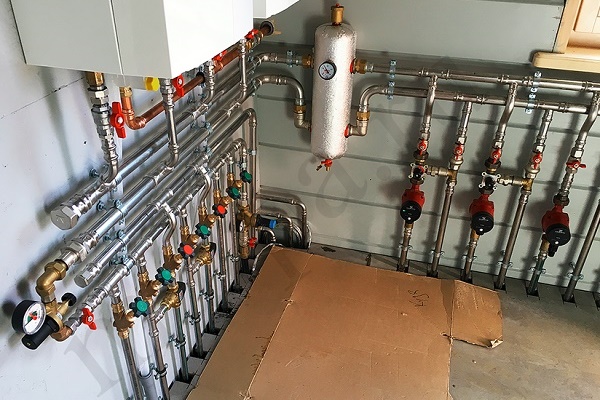
I vardagen förlorar stålrör gradvis sin ställning till plaströr, som är mycket lättare att arbeta med. Men stål har också sina fördelar – lång livslängd, hållfasthet, brandbeständighet, korrosionsbeständighet.
Korrosionsbeständighet, på allvar? Kanske du blandar ihop med PVC?