Hur man skär gänga på rör: detaljerad översikt över grundläggande metoder

Gillar du att utföra hemförbättringsarbeten själv utan att anlita olika hantverkare? Att göra installation eller reparation på egen hand sparar inte bara pengar på att kalla in experter, utan ökar också din självkänsla, eller hur?
Under installation av rörledningar uppstår ofta behovet av att förbereda gängor på rören. Man måste hitta sätt att inte förstöra produkten.
Vi berättar hur man skär gänga med olika verktyg, vilken metod som är att föredra i olika situationer. Artikeln tar upp metoder som är tillgängliga för en okvalificerad utförare. Funktionerna för att skära olika typer av gängor och utrustningen som används belyses.
Det presenterade materialet är försett med tydliga bilder av verktygen för arbetet. En videofilm med rekommendationer hjälper dig att i detalj förstå alla finesser i processen.
Artikelns innehåll:
Klassificering av rörgängor
Termen 'rörgänga' har en privilegierad ställning inom VVS-området. Denna term klassificeras med hänsyn till en grupp standarder som definierar kriterierna för anslutningar av olika VVS-element.
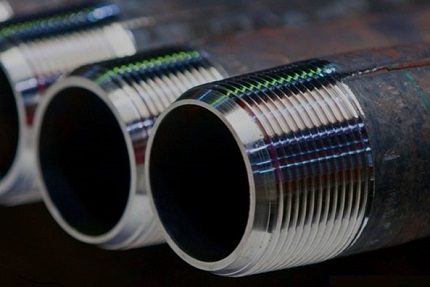
Till exempel anges storleken på en rörgänga med ett numeriskt värde som anger standarden för rörets innerdiameter, men inte den fysiska gängdiametern.
I praktiken används följande rörgängor:
- cylindrisk (G/BSPP),
- konisk (R/BSPT),
- rund för avstängningsventiler (Kr),
- tumcylindrisk (amerikansk standard NPSM),
- tumkonisk (amerikansk standard NPT).
För en rörmokare vars huvudsakliga arbetsområde är hushållet, rekommenderas att utgå från en villkorlig uppdelning av rörgängor i två huvudtyper:
- cylindrisk (G),
- konisk (R).
Det är dessa två typer som hemmamokaren oftast stöter på när han servar hushålls-VVS-utrustning och lägger av vattenledningar eller värmeledningar.
Gängning av rör utförs i följande fall:
Grundläggande skärmetoder
Gängning av rör kan göras på ett av två sätt:
- automatiskt – på maskiner, med elverktyg;
- för hand – med hjälp av handverktyg.
För hemmabruk är förstås manuell teknik mer aktuell. Gängning av vattenledningar eller andra rör för hand görs ofta med hjälp av ett gängsnitt.
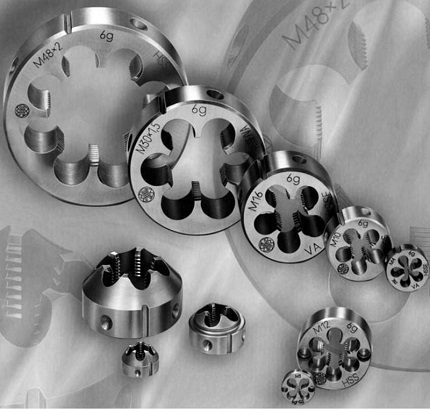
Ett gängsnitt är en enkel anordning för gängning av rör i hemmet. Samma verktyg används framgångsrikt även på industriella maskiner.
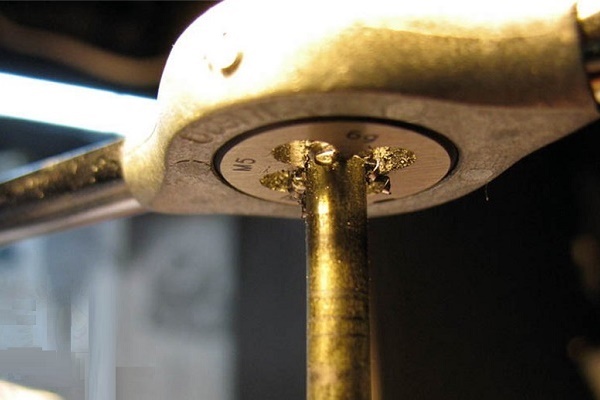
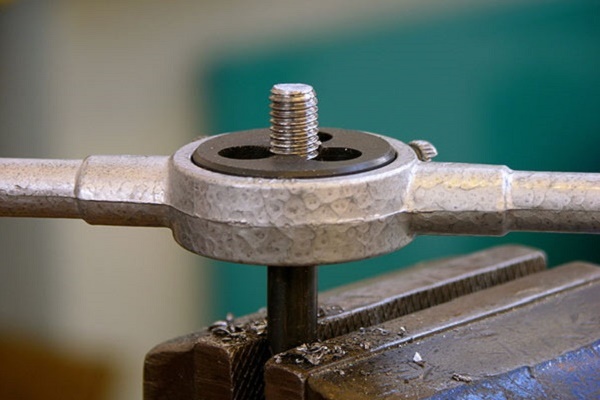
Anordningen ser ut som en skiva, i vars innerdiameter flera axiella hål är borrade. Kanterna på dessa hål bildar flera skäreggar (vanligen 8-10). Materialet för gängsnitt är legerat stål eller andra hårda legeringar.
Det finns flera typer av sådana anordningar:
- solida;
- fjädrande (delade);
- klyk (expanderbara).
Gängsnitt tillverkas i form av cirkel, fyrkant, sexkant, prisma. Vanligast förekommer skivformade (runda) verktyg. De används för gängning av vattenledningsrör upp till 36 mm diameter.
För att underlätta arbetet med gängsnitt används:
- enkla gängsnittsnycklar med fixeringsskruvar – handverktyg;
- gängningschuckar på svarvar.
Gängning (metrisk, konisk) av bästa kvalitet på rör vid manuellt arbete eller på maskiner ger solida gängsnitt.
Denna typ av verktyg har dock på grund av sin egen konstruktionsstythet sina negativa sidor. Skäreggarna slits snabbt.
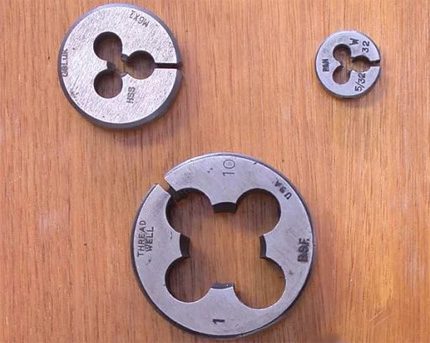
Fjäderbelagda (delade) gängsnitt har en mindre styv konstruktion, vilket gör det möjligt att gänga rör och samtidigt ändra gängans diameter inom intervallet 0,1-0,3 mm.
Sådana anordningar kännetecknas av ökad slitstyrka hos skären, men ger inte hög precision och renhet vid gängskärning.
Glidande gängsnitt består av två arbetsdelar. De är avsedda för montering i en fästmodul – klupp.
Infästningen i kluppen sker med en mekanism som består av en kil och en justerskruv. Skruven justerar diametern för gängskärning. Kluppen levereras vanligtvis med en uppsättning gängsnitt för flera olika diametrar.
Metod #1 — tillverkning av rörgängor med gängsnitt
Processen att skapa gänga på ett rör med gängsnitt eller klupp kräver att rörmokaren utför några förberedande åtgärder:
- Rörets yta i gängområdet måste rengöras noggrant.
- Rörets ände ska bearbetas med en fil (gör en ingångsfas).
- Applicera smörjmedel på den bearbetade ytan för att minska motståndet.
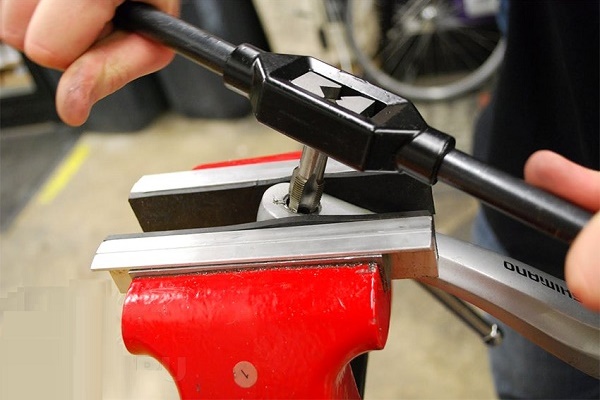
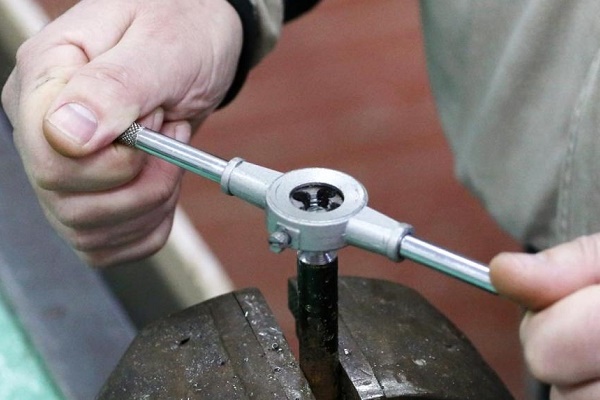
Om möjligt är det önskvärt att fästa röret vertikalt, till exempel i en skruvstäd, med fri tillgång till den övre delen – skärområdet. Man bör beräkna klämkraften korrekt för att inte deformera rörkroppen.
Sedan tar man ett förberett gängtorn med ett grovt gängsnitt (nr 1) med lämplig diameter och lämpliga gängegenskaper.
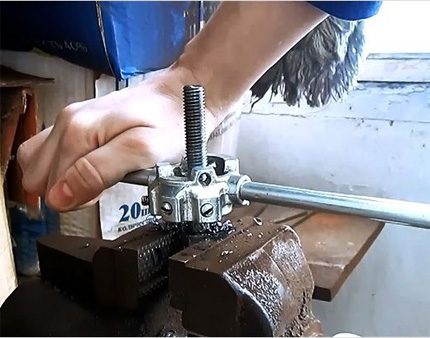
Verktyget hålls horisontellt – vinkelrätt mot rörets ände. Trä det grova gängsnittets inre hål över kantfasen. Med ett lätt tryck och på varandra följande korta varv på 25-30° gör man ett första snitt.
Detta arbete bör utföras noggrant, utan att stressa, med konstant kontroll av rät vinkel mellan gängsnittets horisont och rörets vertikal.
Med denna metod skärs de första två till tre gängorna försiktigt. Vanligtvis efter att de första två till tre gängorna har skurits intar verktyget en stabil arbetsställning. Därefter behöver rät vinkel inte längre kontrolleras.
Men tekniken att skära med korta (utan särskilt stark dragning) cirkulära rörelser bör bibehållas till slutet av snittet. Det rekommenderas att periodiskt tillsätta smörjmedel vid skärpunkten.
Efter första passet skruva av anordningen och upprepa sedan ytterligare en eller två gånger med ett fint gängsnitt (nr 2).
Metod #2 — gängskärningsteknik med gängskärningshuvud
En gängback är en variant av samma gängsnitt för gängning, även på rör. Den utmärkande egenskapen hos en gängback är möjligheten att justera skärarna.
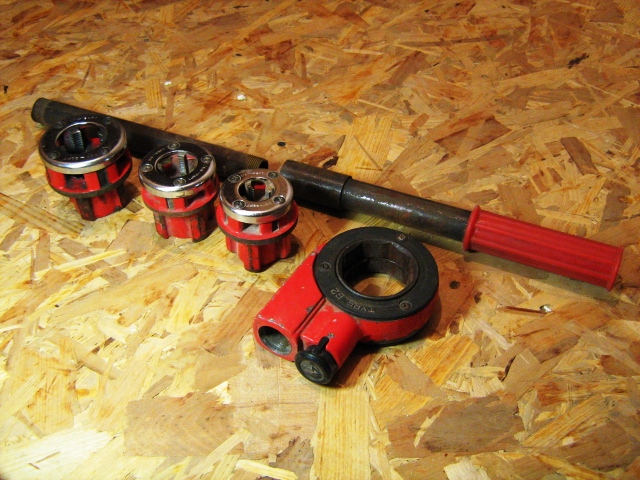
Det finns gängbackar för manuell användning, såväl som liknande anordningar med elektrisk drivning.
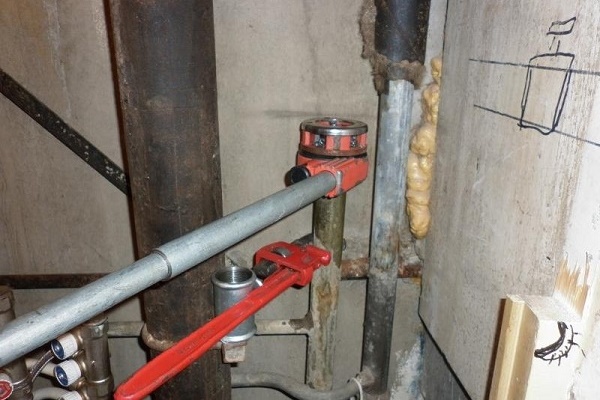
Alternativ #1 – gängning med manuell gängback. Gängning på rör för hand utförs vanligtvis med en gängback som sätts i en spärrhakehållare. En sådan hållare gör arbetet med att gänga rör bekvämt och mindre komplicerat.
Naturligtvis, beroende på förhållandena för verkstadsarbetet, kan man använda andra typer av manuella hållare. Till exempel ett standard vridskaft med två handtag.
Principen för att skapa gänga med en gängback är i stort sett densamma som metoden att arbeta med traditionella gängsnitt:
- Rengör rörets arbetsyta, försäkra dig om att inga defekter finns.
- Slipa snittytan tills den har en tydlig metallglans.
- Bearbeta den yttre arbetsdelen av kanten i en vinkel på 45–60º (fas).
- Smörj den förberedda ytan med teknisk vaselin.
- Fäst röret i mekaniska skruvstycken eller håll det med en rörtång.
Efter dessa procedurer sätts skärverktyget (gängbacken) med sitt inre hål över rörets fas och med ett måttligt jämnt tryck börjar man rotera det med korta fram- och tillbakagående rörelser.
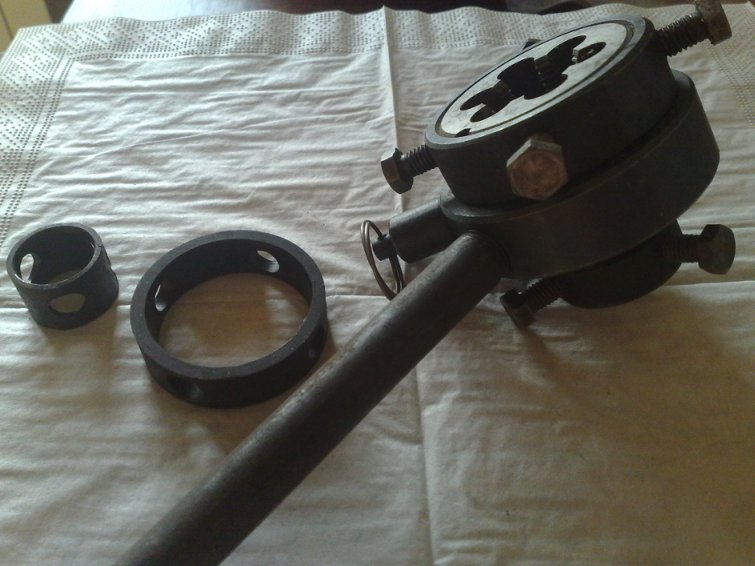
Om en spärrhakehållare används som fäste, utförs endast rak framåtgående gängning. Det bör noteras att en spärrhakehållare är bekväm att använda under trånga förhållanden.
Till exempel när man behöver bearbeta ett rör som är draget i omedelbar närhet av en vägg.
Alternativ #2 — gängning med elektrisk gängskär. Vid sidan av handverktyg används ofta eldrivna anordningar. Tydlig fördel för rörmokaren: en väsentlig minskning av arbetsinsatsen.
Men å andra sidan kan inte alla elektriska maskiner utföra arbete i trånga utrymmen. Dessutom får man ett bättre resultat med handverktyg.
För att få ett liknande resultat med elektriska gängskär krävs lång erfarenhet av verktyget.
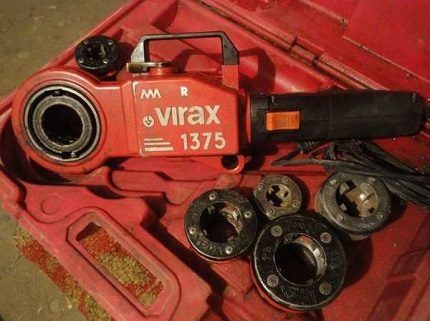
Arbete med elektrisk gängskär:
- Förberedning av rörytan i skärområdet – rengöring, fasning, smörjning.
- Fästning av röret med anordningar som kan ge fast fixering.
- Fixering i startpunkten för gänghållaren med den medföljande klämman.
- Kontroll av gängskärets gång och rotationsriktning.
- Gängning av de första två-tre varven i stötmatningsläge.
Därefter sker gängning av rörgängan i automatiskt läge. Gänglängden anses optimal när den övre kanten av gängskärets skärhuvuden når rörets framkant.
Vid denna punkt stoppas apparaten, man aktiverar reverseringsfunktionen och skruvar av gängskäret från röret med stötmatning. Man bör regelbundet smörja skärområdet med olja under hela processen.
Metod #3 — användning av svarvar
Större bygg- och reparationsarbeten utesluter oftast användning av handverktyg. Här används vanligtvis svarvar för motsvarande bearbetning av rör.
Gängningsfunktioner stöds av många universalvarvar.
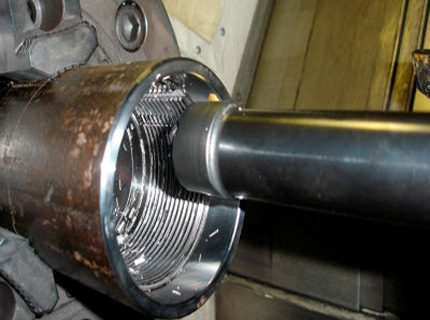
Med svarvar görs både invändiga och utvändiga rörgängor effektivt och enkelt. Svarvens pneumatiska (eller mekaniska) spännmodul säkerställer högkvalitativ och pålitlig fastsättning av röret samt exakt positionering av den bearbetade delen mot skäret.
För gängningsfunktioner används olika typer av svarvstål:
- stavformade,
- skärplattor,
- insatsstål.
Arbete på svarvar utförs av specialister med utbildning och relevant kvalifikation. Utan erfarenhet och yrkeskunskaper rekommenderas det inte att försöka skära gängor själv på en svarv.
Till hemmahantverkare som bestämt sig för att syssla med rörarbete och göra gängor på metallämnen, följande tips kan vara till hjälp:
Några ord om GOST för rörgängor
Vid arbete med gasformiga och flytande medier, enligt GOST 6111, om det behövs införas löstagbara förband i rörledningssystem, är det tillåtet att tillverka sådana förband på gängad basis.
Det är möjligt att utföra inte bara rörgänga utan även konisk gänga (GOST 3662).
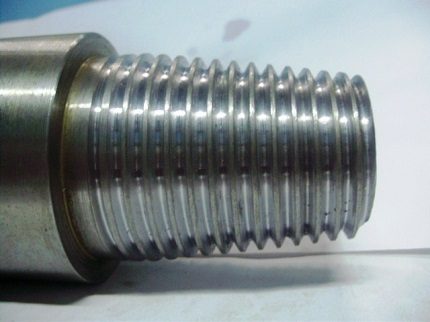
Trots sällsynt användning av konisk gänga i rörförband anses den vara mer praktisk vad gäller på- och avskruvningsegenskaper.
Man bör påminna om att konvinkeln för konisk gänga är direkt kopplad till parametrar som stigning och diameter. Tillåtet värde för denna vinkel får inte vara mindre än 26°. Standardvinkel för profiltoppen på konisk gänga – 60°.
Rörgängor har en karakteristisk egenskap – de har en avrundad profiltopp. Vid överensstämmelse med gängningsstandarder utgör avrundningsstorleken 10% av gängradiens storlek.
Med denna gängningsteknik kan man uppnå en betydande minskning av inre spänningar på den lilla metallyta som upptas av gängprofilen.
Enligt fastställda toleranser i GOST 6357, förutom cylindrisk och konisk gänga, föreskrivs även utförande av metrisk gänga på rör.
Här är standardlutningsvinkeln 55°, vilket leder till ett ökat antal varv på en sträcka som är lika lång som en sträcka med en annan gängtyp.
Resultatet blir en förbindelse med högre grad av täthet, men arbetsinsatsen vid användning av sådana förbindelser ökar.
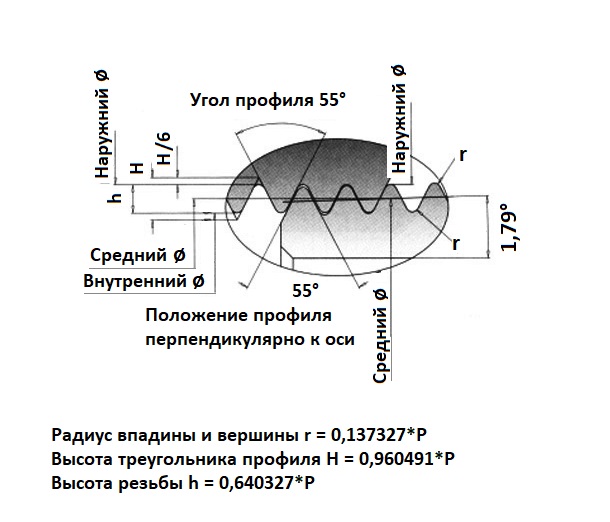
GOST-standarderna tillåter även användning av stöd- och trapetsgängor på rör. Men i praktiken används dessa gängtyper inte på grund av deras låga hållfasthet.
Inom VVS-arbeten används olika sätt att ansluta rör. Valet av metod beror till stor del på rörmaterialet och dess “ansvarsområde”. Gängade skarvar rekommenderas på sektioner som är tillgängliga för periodisk inspektion.
Information om alternativa sätt att ansluta rör presenteras i artiklarna:
- Rörkopplingar inom VVS: översikt över alla möjliga utföranden
- Anslutning av plaströr till metallrör: genomgång av metoder och exempel på installationsarbeten
- Koppling av kopparrör: instruktioner och jämförelse av olika monteringstekniker
- Inkoppling i rör utan svetsning: teknik för svets- och inkopplingsarbeten
Slutsatser och användbar video om ämnet
Alla nyanser av gängning av rör i en video:
Kunskaper om att skapa, använda och underhålla gängade anslutningar på rör är alltid relevanta för alla som sysslar med hushållsarbete, VVS och andra tekniska installationer.
Utan denna information är det omöjligt att utföra reparationer av hög kvalitet, modernisera rörsystem eller helt enkelt underhålla driften av hushållssystem.
Har du något att tillägga eller frågor om gängning av rör? Lämna gärna kommentarer till inlägget, föreslå dina egna metoder och effektiva verktyg för gängning. Kontaktformuläret finns i det nedre blocket.
 Teknik för svetsning av polypropenrör med egna händer: översikt över metoder och nyanser
 Hur man bygger en låda för rör på toaletten: översikt över bästa sätten att dölja rörledningen
 Hur man döljer rör i badrummet: översikt över bästa sätten att maskera rörledningen
 Anslutning av plaströr med metallrör: genomgång av bästa metoder och installationsdetaljer
 Inkoppling i rör utan svetsning: översikt över teknik för anslutningsarbete
 Rörkapning i vinkel: fördelar och nackdelar med olika metoder + exempel på arbetsutförande
 Vad kostar gasanslutning till ett privat hus: pris för organisation av gasleverans
 Bästa tvättmaskiner med torktumlare: ranking av modeller och råd till köpare
 Vad är färgtemperatur hos ljus och nyanser vid val av lamptemperatur för dina behov
 Byte av gasvattenberedare i lägenhet: dokumentation för byte + grundläggande normer och krav
Jag gängar rör för hand med hjälp av snitt. Jag har hela sådana. Det är inget komplicerat. Det är viktigt att ha färdigheter. Jag rengör röret, fäster det i skruvstädet och tar en snitthållare med rätt snitt. Med roterande rörelser gängar jag gradvis. Det är viktigt att gänga de första två varven, sedan går det lättare. Jag använder detta sällan, men i stor skala måste man förstås använda en gängtång.
För mig är det extremt enkelt. Rör, skruvstäd och snitt. Jag tycker att det inte är någon idé att betala för gängning eftersom allt görs på en eller två minuter. Om man förstås inte har färdigheter kan man köpa rör med färdiggängade ändar, men “på plats” efter längd är sådana ämnen svåra att hitta, ärligt talat nästan omöjligt. Så jag rekommenderar alla att köpa en uppsättning snitt.
Kvaliteten på gängverktyget är viktig. När jag köpte min första gängtång fick jag snitt (som det visade sig senare) av usel kvalitet. Gängningen gick med stor möda, jag smorde med olika typer av smörjmedel (flytande, feta) – de hjälpte lite. Och, lyckligtvis, en dag gick snittet (gängtången) sönder. Jag köpte snabbt en ny… Och det visade sig att jag hade slitit som ett djur i flera månader.
En bra lärare är erfarenhet, men det är ändå bättre att först få teori från en kunnig person. Men jag har inte träffat någon sådan.