Rörkapning i vinkel: fördelar och nackdelar med olika metoder + exempel på arbetsutförande

Rör är ett vanligt förekommande byggmaterial. De används vid montering av olika system. Under monteringen uppstår situationer när rör måste fogas i vinkel. Tekniken för sådana arbeten är inte standard, men man bör känna till den.
För att skapa en komplex anslutningskonfiguration krävs kapning av rör i vinkel. Vi berättar hur sådana operationer utförs och vilka kapningsmetoder som finns.
Artikelns innehåll:
Tekniker för kapning av rör i vinkel
När man överväger arbetstekniker – kapning rakt eller i vinkel – bör man ta hänsyn till olika material i de produkter som bearbetas. Till exempel är slangar av polypropen eller tunn koppar lättare och enklare att kapa än tjockväggiga stålrör.
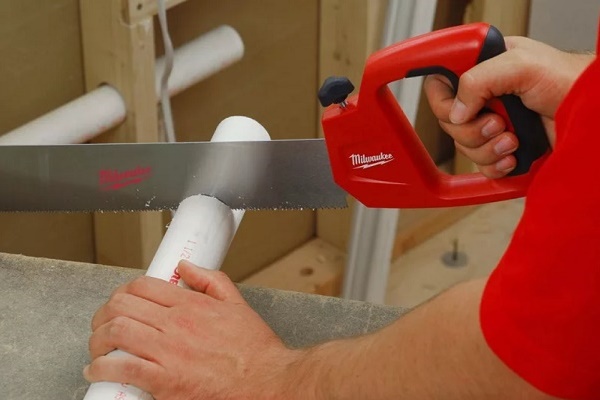
Plastprodukter med små diametrar kapas i önskad vinkel med hjälp av speciella saxar. Vinkeln kan kontrolleras med en vanlig gradskiva. Kapning av polymerrör kan också göras med en vanlig bågfil med fintandat blad.
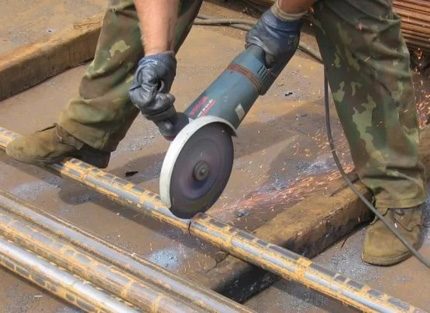
Det vanligaste behovet vid montering är kapning av vatten-, avlopps- och ventilationsrör i 45º vinkel.
Låt oss ta reda på vilka verktyg som kan användas för kapning i olika vinklar.
Pappersschablon för rör
För att utföra ett relativt noggrant snitt kan man använda en enkel metod där ett vanligt pappersark fungerar som en slags mall. Till exempel lämpar sig A4-skrivarpapper väl för att skapa en mall.
Först markeras arket som en kvadrat med hjälp av en linjal. Kvadratens diagonal ska vara lika med rörets omkrets som ska kapas. Överflödiga delar av arket klipps bort.
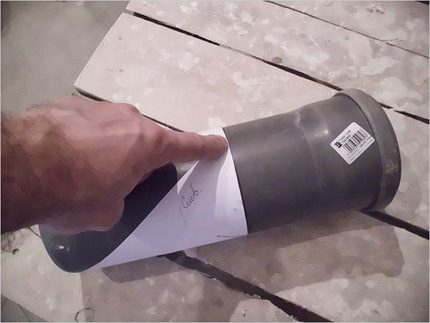
Därefter följande steg:
- Vik arket diagonalt, så att motsatta hörn sammanfaller.
- Vrid den resulterande triangeln så att hypotenusans linje är vinkelrät mot rörets axel.
- Linda i detta läge papperet runt rörytan, så att hypotenusans ytterpunkter sammanfaller.
- Applicera med en tuschpenna en märkning för snittet längs linjen för någon av triangelns kateter.
- Kapa röret längs den markerade linjen.
Denna metod är mycket bekväm för att markera och kapa rör i 45° vinkel inom diametrar från 32 till 63 mm. För enklare markering rekommenderas att använda tjockt men mjukt papper. Även paronit och liknande material kan användas.
Hur man väljer en rörskärare för plaströr på rätt sätt och hur man använder den i praktiken beskrivs ingående i vår föreslagna artikel.
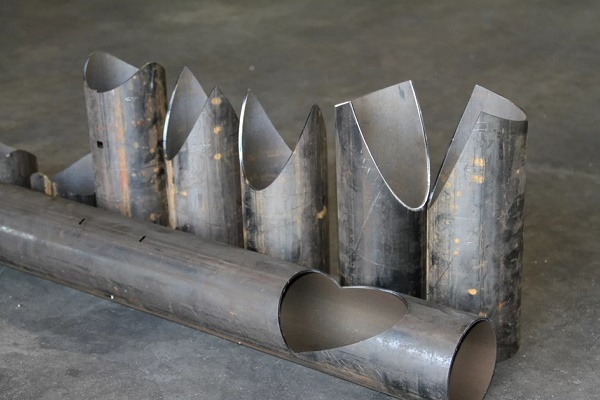
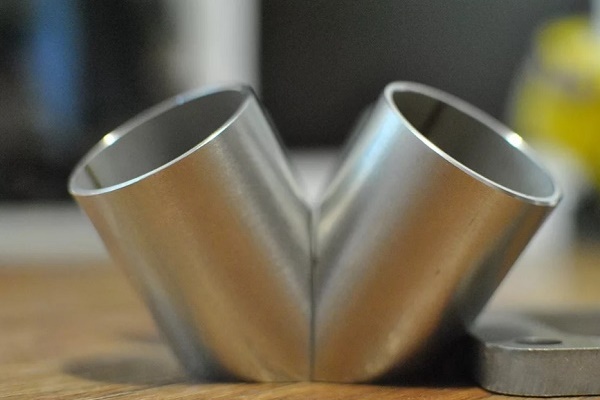
Välgjorda mallar för figurativt snitt av rör gör det möjligt att utföra snitt med extremt hög precision. Dock kan glapp mellan de förberedda ämnena inte uteslutas. Vid sammanfogning av metallrör “täcks det” av svetsfog, vid sammanfogning av plastdelar används en specialiserad svetstråd.
Program för beräkning av kapningsvinklar
Tekniken för att skära med mallar gör det möjligt att få olika skärvinklar. Men för att forma en mall för andra vinklar än 45º krävs det matematiska beräkningar och utifrån beräkningsdata skära ut en mall av papper eller liknande material.
Visserligen finns det datorprogram avsedda att befria hantverkaren från att utföra beräkningar. Sådana program skriver ut mallar för rörskärning på en skrivare.
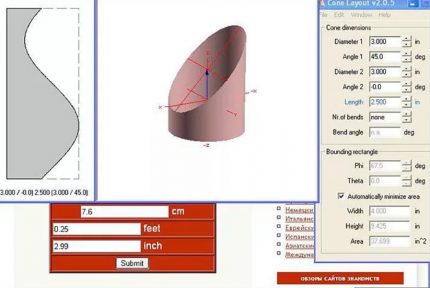
Ett enkelt beräkningsprogram, skapat i MS Excel, gör det möjligt att beräkna och sammanställa en mall för nästan alla rördiametrar och önskade skärvinklar.
Allt som användaren behöver göra är att ange lämpliga värden i cellerna för 'Ytterdiameter' och 'Skärvinkel'. Utifrån dessa parametrar skapas en mall som kan skickas till utskrift.
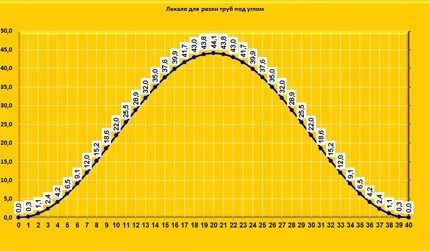
Nackdelen med programmet är att det inte tar hänsyn till mallens tjocklek, vilket leder till små felaktigheter.
Geringslåda för kapning av rör
Det finns ett enkelt verktyg som ofta används i hemmet, främst för arbete med trä. Det kallas geringslåda. Detta redskap lämpar sig även för rörskärning, och dessutom i olika vinklar.
Geringslådor finns att köpa, men om man vill kan man alltid göra en själv och anpassa konstruktionen till önskad rördiameter:
- Ta en träbräda med bredd lika med rörets diameter och längd 400-500 mm.
- Ta ytterligare två brädor med samma mått, men med bredden ökad med den första brädans tjocklek.
- Montera de tre brädorna till en konstruktion i form av en uppochnervänd 'U', där den första brädan är basen.
- Markera en rektangel i mitten av konstruktionen, där två sidor följer sidobrädornas inre kanter.
- Dela rektangeln med diagonaler och såg längs linjerna som erhålls på sidobrädornas övre kanter ned till basen.
På detta sätt tillverkas en mall för skärning i 45º vinkel. Men med hjälp av en gradskiva kan man markera nästan vilken vinkel som helst och göra sågsnitt för rörkapning i en specifik vinkel.
Fördelen med geringslådan – verktyget är lämpligt för upprepad användning. Det går att använda verktyget tills slitaget på springornas väggar är så stort att de inte längre kan garantera hög skärprecision. Det rekommenderas att tillverka verktygets väggar av ett material med högre hållfasthet än trä.
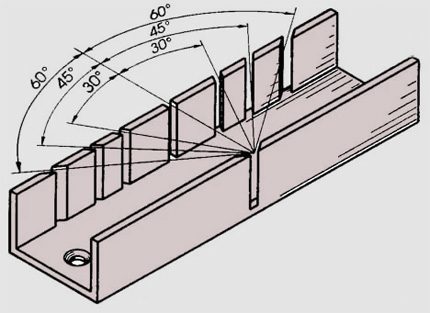
Fördelarna med metoden är uppenbara – enkelhet, lätthet att tillverka verktyget (geringslådan), ekonomisk och mångsidig. Nackdelarna med att arbeta med denna typ av utrustning är behovet av att anpassa geringslådans storlek till rördiametern för att få ett exakt snitt. Det innebär att man måste göra ett eget verktyg för varje rör.
Dessutom kan man med en geringslåda bara kapa rör med en bågfil eller en rörsax (för plastprodukter). För arbete med tjockväggiga metallrör som ska kapas med vinkelslip passar detta verktyg inte.
Enkla tillbehör för kapning
Metallföremål med rund eller rektangulär form och tillräckligt tjocka väggar är lätta att kapa i vinkel med hjälp av en enkel elektromekanisk utrustning.
Skärelementet i ett sådant verktyg är en kapskiva eller cirkelsåg som är fastsatt på en elmotors axel. I sin tur är elmotorn med kapskivan en del av hela utrustningen, som inkluderar ett arbetsbord, en pendelstöd och en klämma.
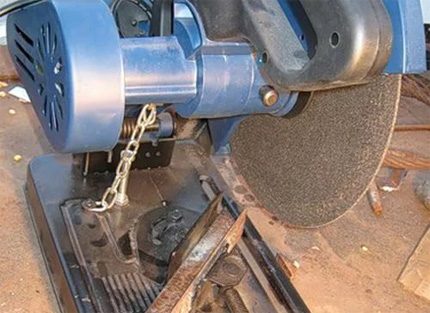
För att ställa in röret i önskad vinkel och sedan fästa det används en vanlig klämma och två metallvinklar. En vinkel (kort) är fäst vid basen av vridmekanismen – pendeln. Den andra vinkeln (lång) är fri.
Procedur för att placera röret och kapa:
- Med vridmekanismen ställs önskad kapvinkel in (till exempel med hjälp av en linjal och en gradskiva).
- Det funna läget låses med klämskruvar.
- Mellan den korta och långa vinkeln placeras röret och kläms fast med klämskruven.
- Spänning läggs på elmotorn.
- Med ett lätt tryck på kapdisken skärs röret på önskad plats.
Fördelarna med denna metod är snabbt arbete, ett rent snitt och möjlighet att bearbeta många rör på kort tid.
Nackdelar: begränsningar för användning i hemmiljö, högre buller, arbete endast med rör med små och medelstora diametrar. Dessutom utförs kapningsprocessen med utrustningen stationärt på avstånd från monteringsplatsen, vilket inte alltid är acceptabelt.
Om du planerar att göra ett kopparrörssystem hemma behöver du särskilda rörkapare, och vi rekommenderar att du bekantar dig med reglerna för att välja dem.
Nyanser vid arbete med rektangulära tvärsnitt
För kapning av föremål med rektangulärt tvärsnitt rekommenderas att i förväg förbereda mallbitar av vinkeljärn. De är lätta att göra av en metallvinkel genom att först markera med samma gradskiva.
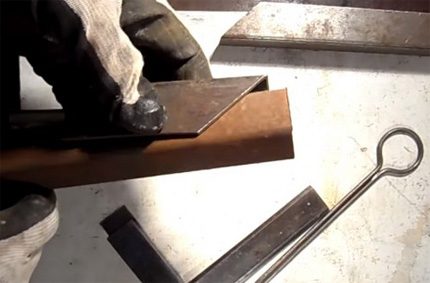
Markeringen kan göras för olika vinkelvärden. För att använda mallen i praktiken räcker det att placera den mot det rektangulära röret på rätt ställe och markera skärlinjen. Därefter utförs skärningen längs den markerade linjen med valfritt lämpligt verktyg.
Precisionskapningsapparater
Bland märkesapparater som kan användas i hemmet för att göra snitt i vinkel kan man uppmärksamma utrustning från italiensk tillverkning.
Bandsågsmaskin Mini Cut från företaget «MASS» – en kompakt enhet med manuell klämma, för arbete inte bara med rör utan även med vinkeljärn, stänger och profiler.
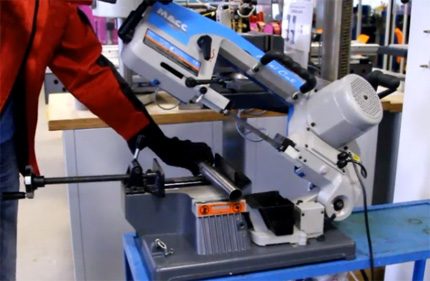
På maskinen stöds inställning av skärvinkel från 0 till 45º. Proceduren utförs med hjälp av ett bandsågsblad med en hastighet av 45 fram- och återgående rörelser per minut. Apparaten är utrustad med en elmotor på 370 W som drivs från hushållsnätet. Högsta tillåtna diameter för det kapade runda röret är 65 mm.
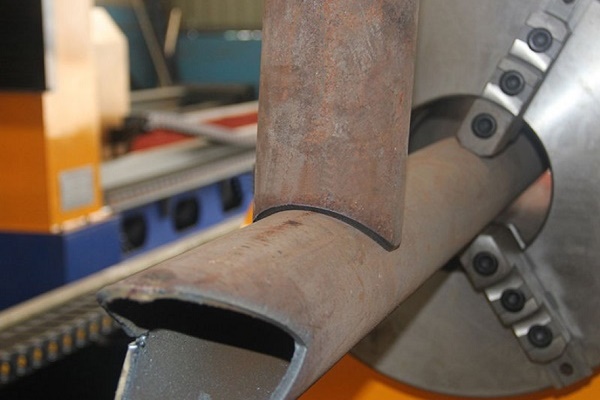
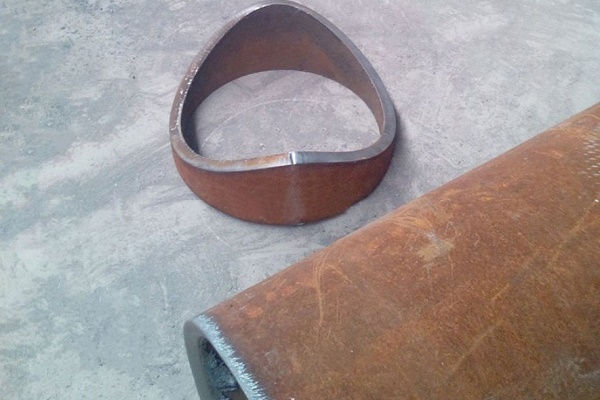
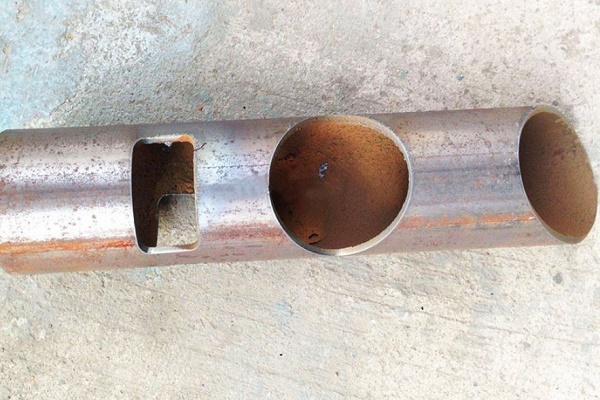
I industriell skala har många anläggningar med elektromekanisk och elektrisk drivning utvecklats för skärning av rör. Tekniskt komplexa apparater möjliggör med hög precision termisk, syrgas- och plasmaskärning:
Industriella modeller (t.ex. BSM)
Det finns speciella maskiner för industriella ändamål för att utföra exakta vinkelskärningsoperationer. Ett bra exempel: apparater som tillverkas under varumärket «BSM». Tillverkaren av maskinerna är det tyska företaget Rexinger.
Visserligen är maskinerna i BSM-serien avsedda enbart för arbete med polypropenrör av ganska stora diametrar. Bearbetning av produkter av typ PP, PVC, PE, PVDF stöds.
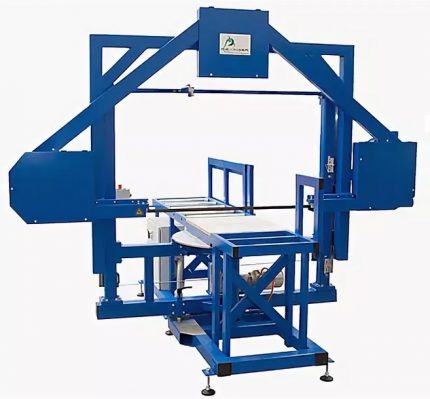
Skärverktyget på maskinen är ett bandsåg, med vilken kapning i vinklar från 0 till 67,5° utförs. Processens noggrannhet säkerställs av en laseravkännare för skärning.
Trots enhetens konfiguration för produkter med stora diametrar kan ett specialbord användas, med vilket även rör med små diametrar (50–200 mm) kan kapas framgångsrikt, vilka är enklare att skära med hjälp av en rörskärare. Det tillverkas en bred modellserie av enheter «BSM».
Användning av termiska metoder
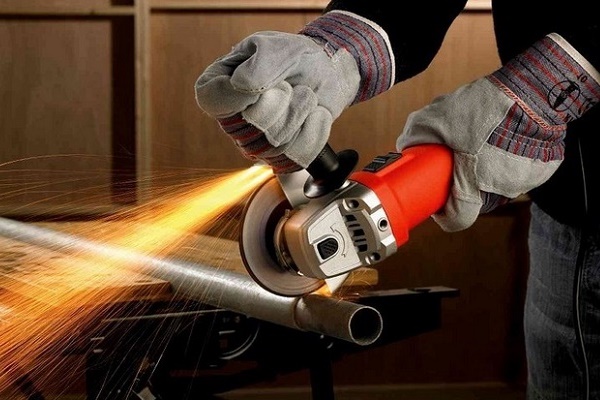
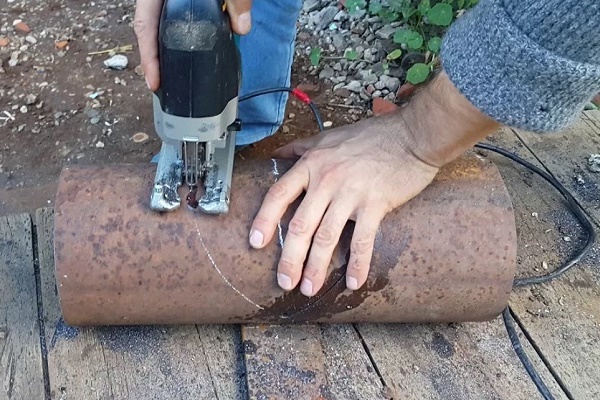
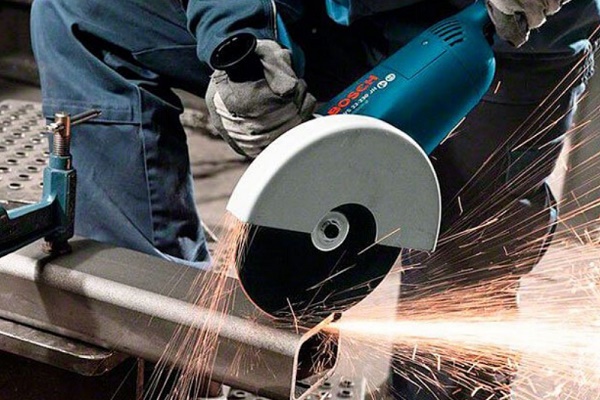
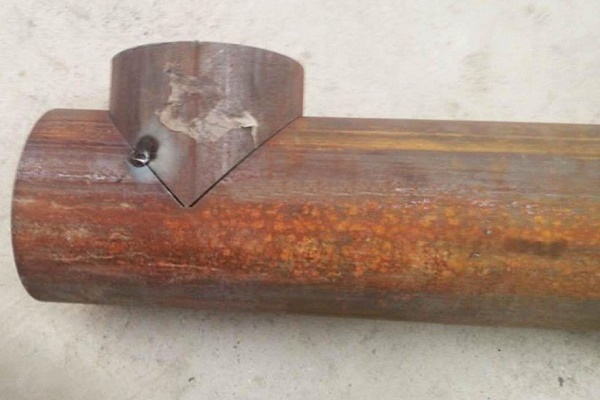
Förutom mekaniska metoder används ofta termiska metoder, där svets- eller skärningsapparater fungerar som verktyg. Till exempel en autogen gasskärningsbrännare eller en vanlig svetsapparat (lik-/växelström).
Med hjälp av sådana apparater kan tjockväggiga metallrör skäras. Det är dock mycket svårt att med elsågning eller gasautogen få ett perfekt rakt snitt av hög kvalitet.
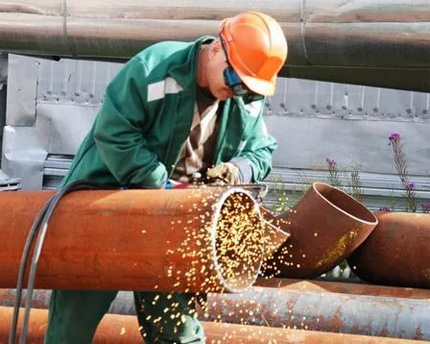
Tekniken för skärning med elsågning och autogen är allmänt spridd. Metoden ger inte hög skärnoggrannhet, men vid rörmontering är denna faktor ofta inte avgörande.
Vanligtvis efter termisk skärning genomgår produkterna ytterligare bearbetning. Skärlinjen jämnas ut, värdena för den önskade vinkeln justeras. Detta tillvägagångssätt är ekonomiskt ogynnsamt eftersom det medför extra kostnader för mekanisk bearbetning.
Som regel används termisk skärmetod inom industrisektorn. Men även allmännyttiga tjänster tillämpar ofta denna metod.
Termisk skärning används även för arbete med plastmaterial. Det finns enheter – termiska giljotiner. Det vassa tunna bladet på sådana apparater värms upp till hög temperatur, varefter skärning utförs.
Termiska giljotiner stödjer skärning i vinkel, och det är deras fördel. Dessa enheter kan dock inte användas för att arbeta med hårdare material än polyvinylklorid, trä, spånskivor.
För skärning av metallplaströr krävs rörskärare, som kan dela produkter med flerskiktsstruktur jämnt. Deras varianter och användningsmetoder behandlas i den artikel vi rekommenderar.
Slutsatser och användbar video om ämnet
I videoklippet presenteras beräkningar och en praktisk övning för att skära rör i vinklarna 45º och 90º:
För varje enskilt monteringsfall kan man välja den mest bekväma och minst kostsamma skärmetoden. Det specifika valet beror på rörets material, dess diameter och väggtjocklek.
Genom att använda enkla markeringsmetoder kan man få en tillräckligt exakt vinkel för att skära arbetsstycket. Samtidigt, genom att använda en komplex beräkningsmetod, är det möjligt att skära i icke-standardiserade vinklar med hög noggrannhet.
Har du användbar information om artikelns ämne? Har du frågor när du läser materialet eller har du upptäckt diskussioner? Skriv gärna kommentarer i blocket nedan.
 Tryckprovning av metallplaströr: ordning och detaljer för utförande
 Hur bockning av metallrör utförs: tekniska detaljer för arbetets utförande
 Presskopplingar för metall-plaströr: typer, märkning, användning + exempel på installationsarbeten
 Lödning av kopparrör: steg-för-steg genomgång av arbetet och praktiska exempel
 Svetsning av polyetenrör: jämförelse av metoder + installationsinstruktion
 Byte av rör i badrummet: steg-för-steg-guide för utförande
 Vad kostar gasanslutning till ett privat hus: pris för organisation av gasleverans
 Bästa tvättmaskiner med torktumlare: ranking av modeller och råd till köpare
 Vad är färgtemperatur hos ljus och nyanser vid val av lamptemperatur för dina behov
 Byte av gasvattenberedare i lägenhet: dokumentation för byte + grundläggande normer och krav
Det finns ingen bra metod någonstans, överallt är det skräp! Och hur ser ett hopvikt papper i en halsduk ut, placerat mot ett rör… vansinne! Jag försökte, med kartong och en 45-graders vinkelhake, få en PERFEKT oval linje… Alla tror vad de tror… resultatet – dynga!
Titta åtminstone på många videor på YouTube, alla får det att fungera. Kanske är problemet inte i metoden utan i utförandet? Dessutom måste man förstå att ett perfekt resultat för hand är svårt att uppnå. Även inom industrin finns en tolerans på upp till 0,5 grader.