Tryckprovning av metallplaströr: ordning och detaljer för utförande

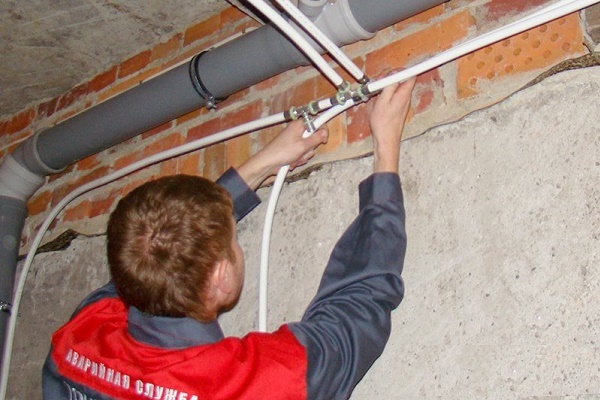
Ett lyckat alternativ till traditionella stålrör är teknologiska produkter av metallplast. Den har blivit särskilt populär inom VVS-området. Metallplast används vid montering och reparation av trycksatta ledningar, trycklösa kretsar för varm- och kallvattenförsörjning samt värmesystem.
Vid skapande av förbindelser används en enkel och tillgänglig metod – pressning av metallplaströr. Vi berättar hur detta arbete utförs, vilka verktyg som behövs för en gör-det-själv-VVS:are för att bygga eller reparera system. Våra rekommendationer hjälper dig att uppnå bästa möjliga resultat.
Artikelns innehåll:
Pressning: begreppet i vid bemärkelse
Själva begreppet 'pressning' i samband med metallplastslangar bör betraktas i ordets vidaste bemärkelse. Till exempel förstås ofta standardprovningar som utförs med hydraulisk eller pneumatisk metod som pressning.
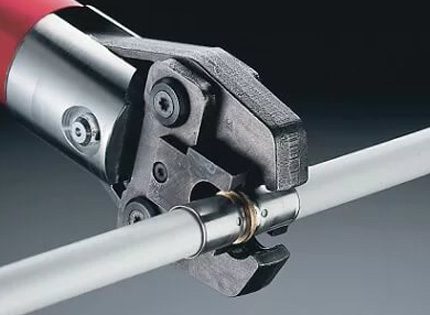
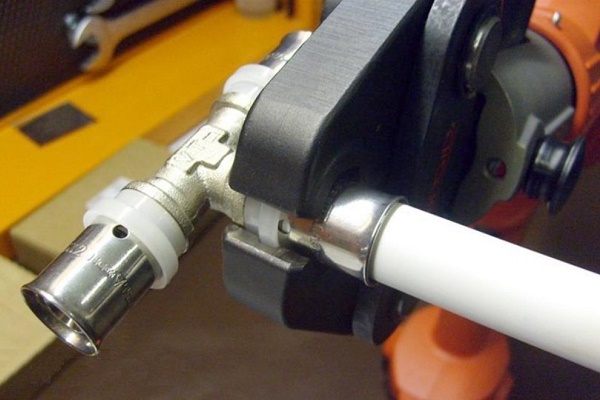
Men modern praxis visar att termen 'pressning' också helt logiskt passar på proceduren för sammanfogning av koppling och metallplaströr. Denna typ av fogning utförs med tekniken för kraftpressning med hjälp av ett speciellt verktyg (presstänger).
Oavsett installationsförhållanden och tillämpad teknik, åtföljs konstruktion av vattenledningar eller andra ledningar baserade på metallplaströr av täthets- och hållfasthetstester.
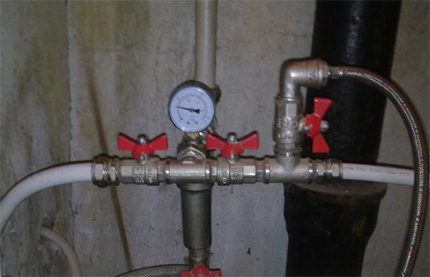
Som regel utförs testprocessen med hydraulisk metod. Men möjligheten att utföra tester med pneumatisk metod är inte utesluten.
Metoder för pressning av metallplast
Hydraulisk metod innebär att man fyller metall-plaströr med vatten och därefter ökar trycket till inställda värden. Testerna kan omfatta hela den monterade ledningen eller endast enskilda delar av den.
Pneumatisk metod innebär användning av tryckluft istället för vatten. Denna tryckprovningsmetod anses vara mindre effektiv och farligare än den hydrauliska varianten. Och det spelar ingen roll om det är metallrör eller metall-plaströr som testas.
Alternativ #1: hydraulisk
Processen skiljer sig inte från standardvarianten som används på stålvattenledningar. Den enda nyansen är att arbetstrycken för plaströr har lägre värden än de som accepteras för metallprodukter.
Följaktligen beräknas provtrycket med hänsyn till standardinställningarna för arbetstryck för plast enligt formeln:
Ri = Rrp * 1,5,
I den är Ri – provtryck; Rrp – arbetstryck för plaströret.
Vattentemperaturen inne i ledningen tillåts då vara inom positiva värden 5 – 40 °C.
Procedurförlopp:
- Förbered testområdet (installera kranar, pluggar).
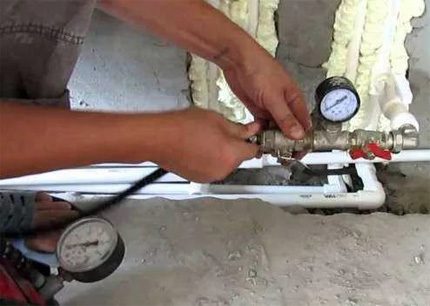
- Installera 2 manometrar på olika punkter i ledningen.
- Installera en luftavledare på den övre nivån av ledningen.
- Anslut en vattenpump på den nedre nivån av ledningen.
- Fyll ledningen genom att tillföra vatten från nedre till övre nivå.
- Öppna luftavledaren för att släppa ut luft ur systemet.
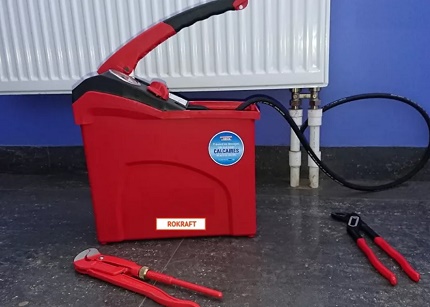
Inne i ledningen av metall-plaströr ska trycket ökas långsamt, utan plötsliga stötar. Sådana tryckuppbyggnadsförhållanden säkerställs av en handmanuell hydraulpress.
Tills dess att trycket närmar sig arbetstrycket, rekommenderas det att regelbundet visuellt kontrollera områden där läckor kan uppstå.
Sådana områden är vanligtvis:
- rör-i-rör-anslutningar;
- kontakt mellan rör och koppling;
- installationspunkter för kranar och pluggar.
Tryckökning i metall-plaströr till ett värde som överstiger arbetstrycket med 1,5 gånger är endast tillåten när inga personer befinner sig i närheten av den testade ledningen.
Det inställda provtrycket i rörledningen måste hållas under en viss tid. För vattenledningar av metall-plaströr avsedda för hushållsbruk är en minsta hålltid på fem minuter vedertagen.
Under den vedertagna minimitiden för provet är tryckfall vid installationspunkterna för kontrollmanometrar inte tillåtet. När negativa förändringar observeras på kontrollinstrumenten indikerar det att systemet inte är helt tätt.
Trycket ska sänkas till arbetstrycket och områden med möjliga läckor längs hela metall-plaströrssträckan ska noggrant kontrolleras. Upptäckta defekter åtgärdas och provningsproceduren upprepas.
Täthetsprovningen är godkänd när följande villkor är uppfyllda:
- inga läckor syns visuellt;
- inga brott i rörväggarna syns visuellt;
- ingen tryckförändring på kontrollmanometrar under fem minuter;
- inga synliga deformationer av rörledningarna.
Det bör dock förtydligas: om hålltiden överstiger fem minuter, är en liten minskning av provtrycket tillåten på grund av naturliga temperaturförändringar hos vattnet inuti metall-plaströren.
Alternativ #2: pneumatisk
Om hydraulisk tryckprovning av någon anledning inte är möjlig, är ett alternativ tillåtet – pneumatiskt prov.
Metoden för pneumatisk provning skiljer sig något i sättet att kontrollera täthet, men i stort sett följer den den hydrauliska metoden. Denna teknik används inte lika ofta på rör, men för tryckprovning av enskilda enheter som expansionskärl, pannor, värmeväxlare m.m. har den stor användning.
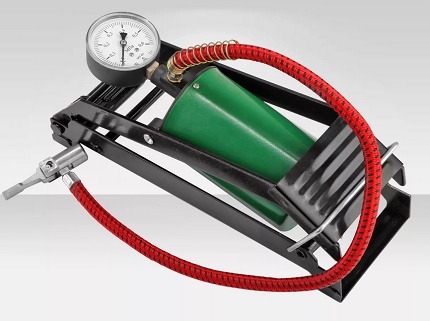
För att upptäcka läckage vid pneumatisk tryckprovning används vanligtvis tvålvatten. Den installerade ledningen fylls med luft under tryck Pi = Prp * 1,15 och platser med potentiella läckage bestryks med tvålvatten. Luftutsläppet syns genom bildandet av bubblor.
Denna kontrollmetod gör det möjligt att visuellt upptäcka även små läckage. Men för dig som utför kontrollen är det ganska svårt att övervaka läckage på platser som är svåra att se visuellt.
Pneumatisk provning är fullt lämplig för täthetsprovning av kopplingar mellan metall-plaströr och rördelar eller enligt principen 'rör i rör'. Men när det krävs att testa rörsystemets hållfasthet är denna metod uppenbarligen inte bäst. Då måste man använda hydraulisk provning.
Pressning som sammanfogningsmetod
Praktiken vid montering av metall-plaströr kännetecknas av användning av flera metoder lämpliga för att utföra alla typer av anslutningar:
- lödning;
- gängad;
- pressad;
Den sista metoden av de tre är just pressning av metall-plaströret i området där det ansluts till rördelen.
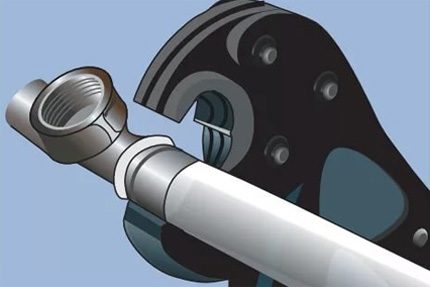
Metoden för sådan pressning kännetecknas av enkla steg som även en icke-professionell VVS-montör kan utföra. Den enda invändningen är att arbetet kräver så kallade presstänger – ett specialverktyg som skapar en pålitlig pressad anslutning.
Sammantaget krävs följande uppsättning verktyg för att utföra arbetet med pressmetoden:
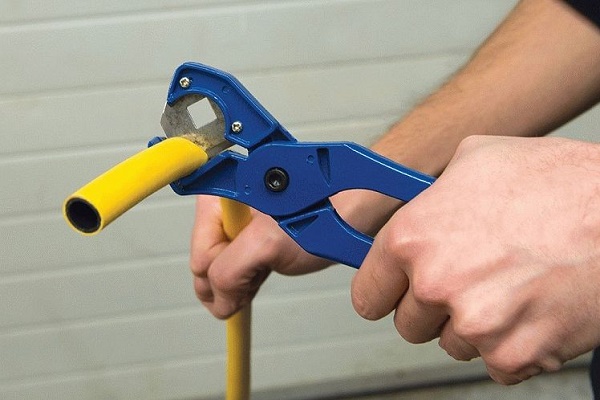
- rörskärare för metall-plaströr;
- kalibreringsverktyg, expander, fashanterare;
- presstång.
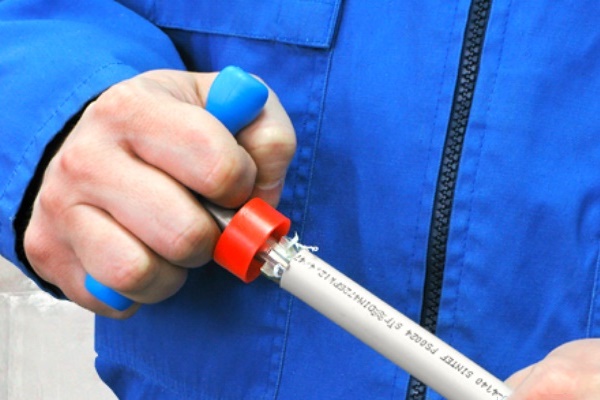
Med rörskäraren görs ett jämnt snitt i önskad storlek, utan deformation av röret och i rät vinkel. Med kalibreringsverktyget och fashanteraren förbereds änden av metall-plaströret för efterföljande anslutning till rördelen.
Ibland behövs en expander för arbetet. Presstången har en särskild plats i processen. Det är med detta verktyg som den förberedda anslutningen pressas.
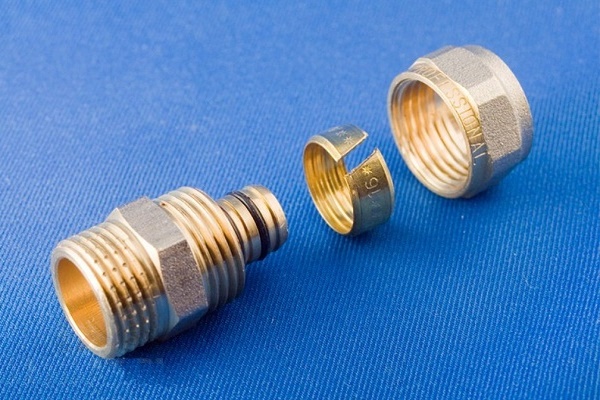
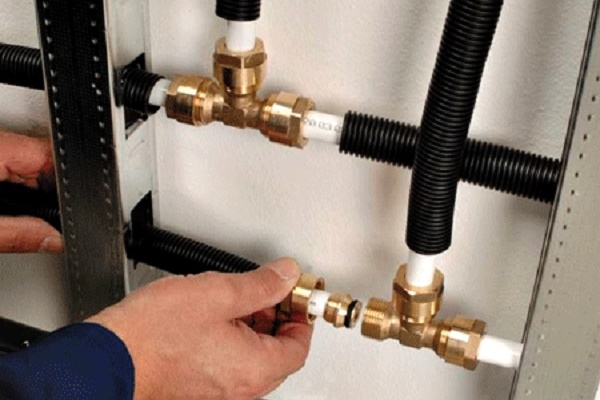
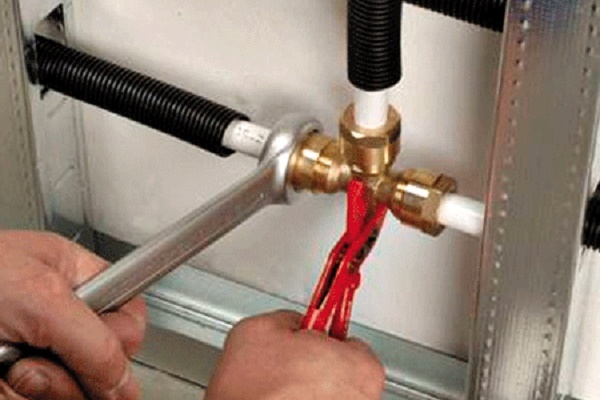
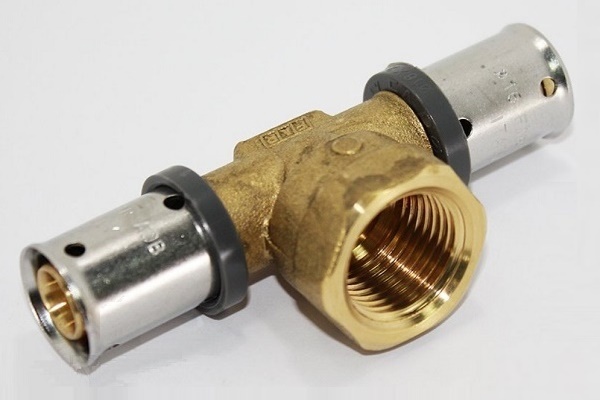
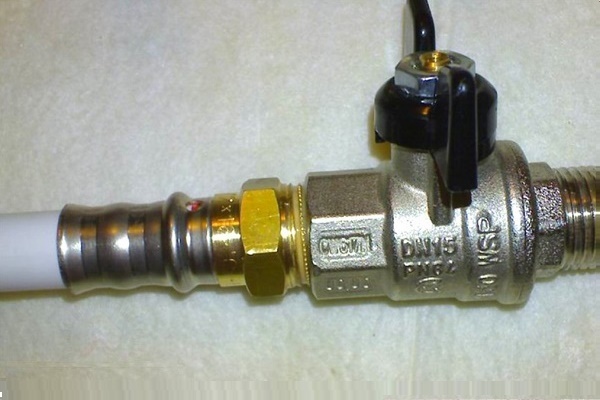
Vid montering av metall-plaströrledningar används press- och kompressionskopplingar (även gängade kopplingar). Stegen för deras installation är på många sätt lika:
Hur man pressar ett metallplaströr
Förfarandet för pressning vid anslutning av metall-plaströr till koppling innebär följande steg:
- Kapning av metall-plaströr till rätt mått.
- Kalibrering av dess ändpartier.
- Fasning av innerradien.
Därefter monteras presshylsan på rörets ände.
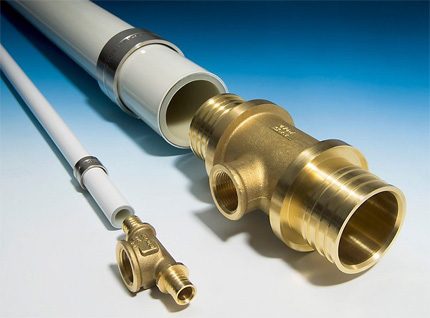
Efter dessa steg förs nippeldelen av kopplingen in i metall-plaströret från änden där presshylsan sitter. Flytta presshylsan längs röret och placera den parallellt med nippeln. En guide för arbete med presskopplingar vid montering av metall-plaströrledning finns här, vi rekommenderar att du tar del av den användbara informationen.
Lägg presstänger med tillbehör som motsvarar diametern på den bearbetade ledningen över anslutningsområdet. Kläm ihop verktygets handtag tills det tar stopp.
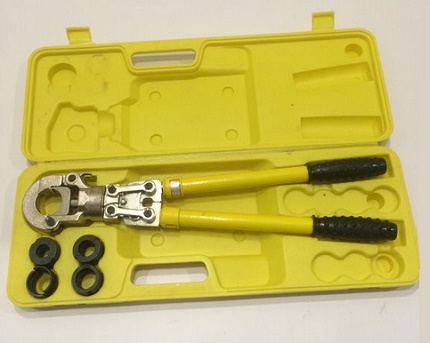
Sådana åtgärder är typiska för pressning med manuellt verktyg. Samtidigt finns det förutom manuella pressningar även elektriska, hydrauliska och pneumatiska enheter.
Dessa konstruktionsvarianter används sällan i hemmet. Deras syfte är inom industrin och produktionen. Konfigurationsmässigt skiljer de sig också kraftigt från handhållna modeller.
Man bör notera några speciella egenskaper när man arbetar med presstänger. Endast en engångspressning är tillåten. Om det av någon anledning inte gick att göra en kvalitativ pressning första gången, ska du inte försöka upprepa handlingen. Den defekta pressningen måste tas bort och pressningsproceduren utföras på nytt.
Fördelar och nackdelar med pressning
När man bedömer anslutningen av metall-plaströr som utförts med presstänger, kan man inte undgå att notera fördelar och nackdelar.
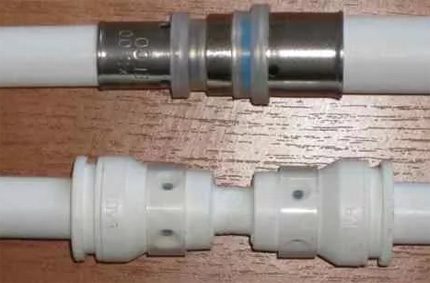
Båda avgör förhållanden där just denna metod passar.
Listan över noterade fördelar ser ut så här:
- skapar en underhållsfri anslutning;
- avsedd för höga arbetstryck;
- hög mekanisk hållfasthet;
- lång livslängd;
- enkel, snabb och lätt montering.
Med tanke på de befintliga nackdelarna pekar experter också på vissa faktorer och förknippar dem vanligtvis med underhålls- eller monteringskriterier:
- skapar en icke-separerbar anslutning;
- kräver specialverktyg (presstänger).
Nackdelen är också att varje pressfel gör allt arbete ogjort.
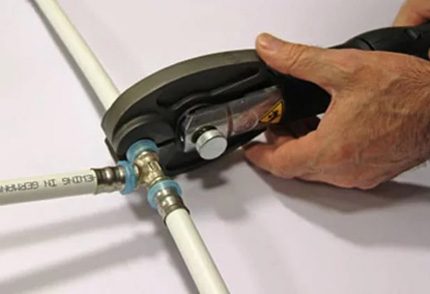
Utöver de nämnda nackdelarna kan man lägga till den höga kostnaden för huvudverktyget – presstänger.
Visserligen har det manuella verktyget för hemmabruk ett pris som inte är lika högt som automatiska konstruktioner. Men även i detta fall är det inte lönsamt att köpa, eftersom behovet av verktyget i princip är engångs.
Slutsatser och användbar video om ämnet
Från videoklippet kan man lära sig hur man arbetar med mekaniska presstänger, nämligen – hur man pressar kopplingar för metall-plaströr.
Montering av metall-plaströr med krympmetod rekommenderas att utföras i omgivningstemperatur på minst +10 °C. Det inköpta materialet (rören) bör förvaras i de nya förhållandena i minst 24 timmar innan monteringen påbörjas.
Det monterade vattenförsörjningssystemet måste testas för täthet och hållfasthet genom hydrauliska och pneumatiska tester.
Har du erfarenhet av att arbeta med metall-plaströr och deras kopplingar? Känner du till de tekniska detaljerna i detta arbete som inte nämns i artikeln? Vänligen skriv kommentarer i blockformuläret nedan, ställ frågor, publicera foton.
 Presskopplingar för metall-plaströr: typer, märkning, användning + exempel på installationsarbeten
 Rörkapning i vinkel: fördelar och nackdelar med olika metoder + exempel på arbetsutförande
 Hur bockning av metallrör utförs: tekniska detaljer för arbetets utförande
 Montering av metall-plaströr med egna händer: anslutningsteknik och exempel på rördragning
 Lödning av polypropenrör: regler för arbetsutförande och genomgång av möjliga fel
 Byte av rör i badrummet: steg-för-steg-guide för utförande
 Vad kostar gasanslutning till ett privat hus: pris för organisation av gasleverans
 Bästa tvättmaskiner med torktumlare: ranking av modeller och råd till köpare
 Vad är färgtemperatur hos ljus och nyanser vid val av lamptemperatur för dina behov
 Byte av gasvattenberedare i lägenhet: dokumentation för byte + grundläggande normer och krav
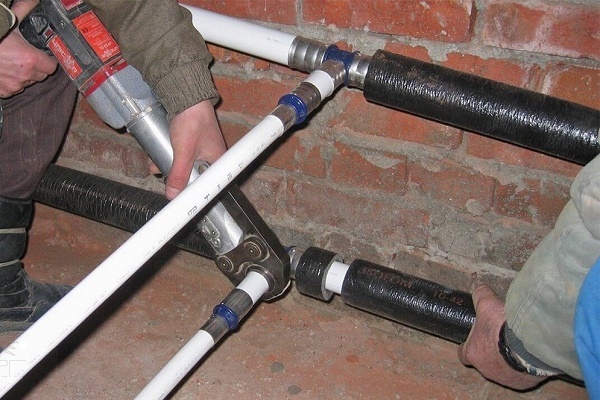
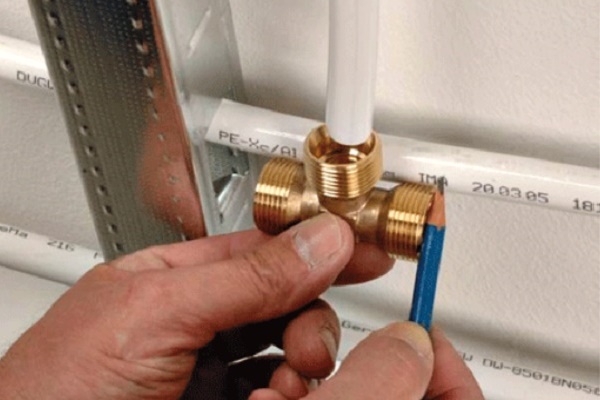
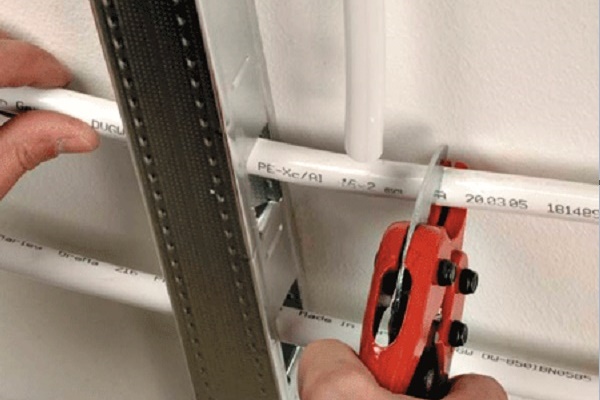
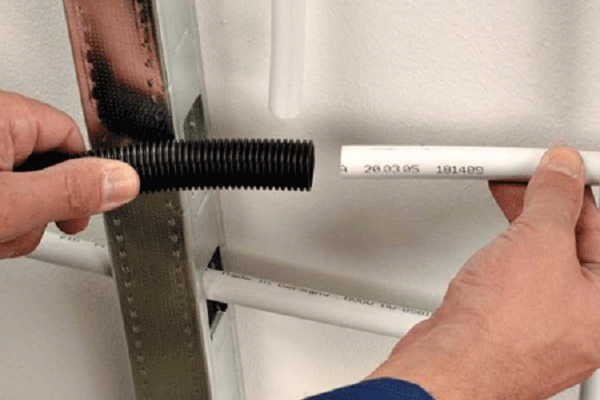
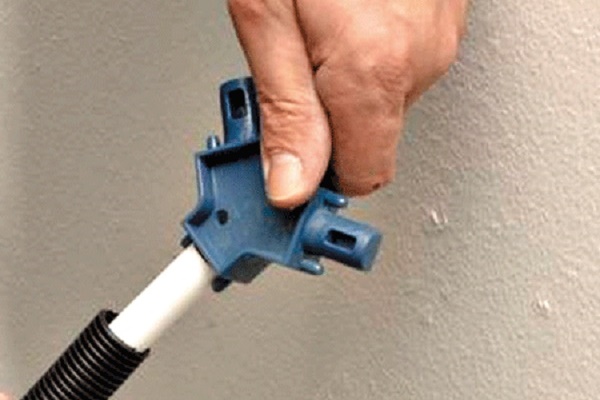
Med nödvändiga verktyg (specialrörskärare och pressverktyg) är pressning av metall-plaströr inte något stort problem och görs relativt enkelt på egen hand. Om något är oklart räcker det att titta på ett par videor, det finns gott om dem på nätet. En annan sak är att inte alla har verktygen, och de är inte billiga.
Det är ingen idé att köpa dem om du inte jobbar med det professionellt. Jag hyrde bara dessa presstänger, det finns massor av företag som erbjuder det nu.
Hej. Behöver man fasa av rören vid skärningsstället?