Hur bockning av metallrör utförs: tekniska detaljer för arbetets utförande

Rör som böjs i vinkel används inom olje- och kemisk industri samt maskin- och apparatbyggnad. Inget arkitektoniskt eller byggprojekt klarar sig utan dem.
För svängar kan man använda olika kopplingar, men då finns risk för läckage, och ibland är det helt oacceptabelt av estetiska skäl. Ett mer tilltalande utseende och hög tillförlitlighet uppnås genom rörböjning – en process som inte påverkar deras integritet.
Vi berättar hur du bäst böjer ett metallrör både med kall- och varmteknik. I vår artikel beskrivs specifika egenskaper för böjning av rör tillverkade av olika material. Det ges detaljer om arbete med profilrör och vanliga runda rör.
Artikelns innehåll:
Egenskaper för böjprocessen
Varje metall har sina egenskaper, utan att ta hänsyn till dem är det omöjligt att ge metallprodukten en komplex form. På det böjda röret verkar radiella och tangentiella krafter.
De första deformera tvärsnittet, medan de senare bidrar till uppkomsten av veck. Grundkravet för slutresultatet är att rörets tvärsnitt förblir oförändrat och att det inte finns några rynkor på väggarna. Böjning gör det möjligt att minimera antalet svetsfogar vid läggning av rörledningar med olika avgreningar.
Metoder för rörböjning
Beroende på önskad bockningsvinkel, material och rördiameter kan bockning utföras manuellt eller med specialutrustning. Man skiljer även på varm- och kallbockning, med eller utan fyllning av rörhåligheten.
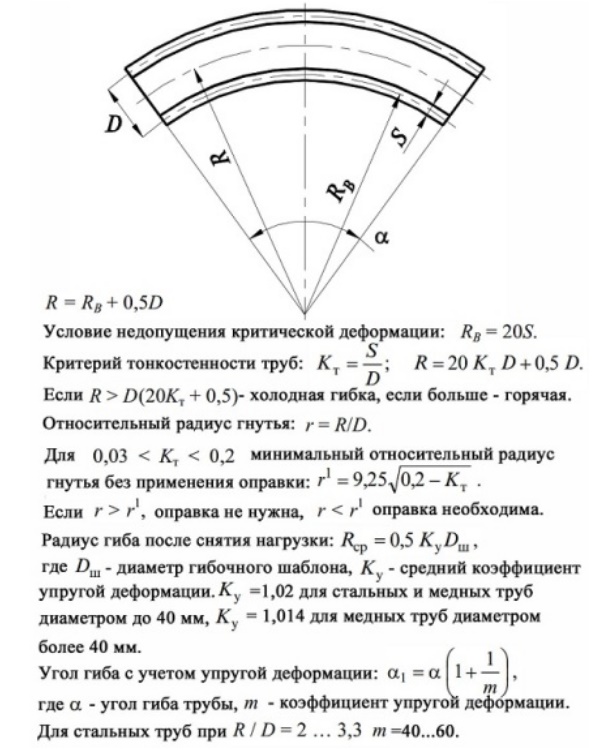
Efter att belastningen upphör uppstår ett fenomen som kallas återfjädring, vilket är direkt proportionellt mot materialets elasticitetsmodul. Möjlig deformation beror också på den använda bockningsmetoden och objektets geometri.
Specifikationer för varmteknik
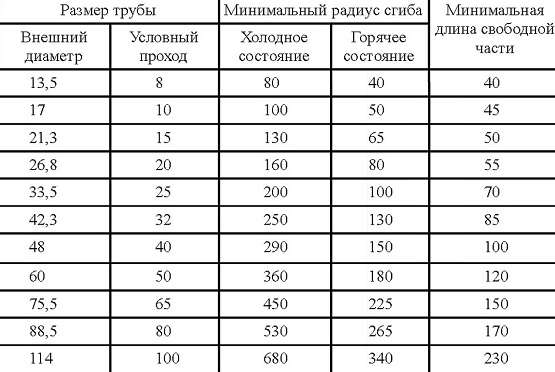
Denna metod väljs när man behöver böja ett rör med diameter från 10 cm. Rör deformeras med varmmetoden både manuellt och med mekanismer. Det finns ett begrepp som kallas minsta bockningsradie.
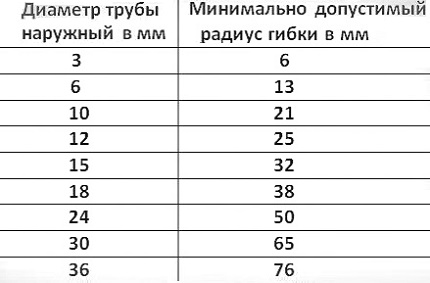
Längden på den rörsektion som måste värmas bestäms utifrån rördiameter och bockningsvinkel. Avrundningen får inte vara mindre än tre gånger rörets diameter.
Längden på den uppvärmda sektionen beräknas med formeln:
L = α × d / 15
I formeln: L är den sökta längden i mm, α är bockningsvinkeln i grader, d är rörets ytterdiameter i mm, 15 är en konstant. Antag att ett rör med diameter 200 mm ska böjas i en vinkel på 60°, då är L = 60 × 200/15 = 800 mm, dvs. 4 diametrar.
För att böja ett rör måste det värmas till 900°. Optimal temperatur för bockningsstart är 760° och för slut är 720°C. Vid överhettning försämras materialets hållfasthetsegenskaper.
Processen för varmbockning omfattar flera steg:
- tillverkning av mall;
- fyllning med sand;
- markering av sektion;
- uppvärmning;
- bockning.
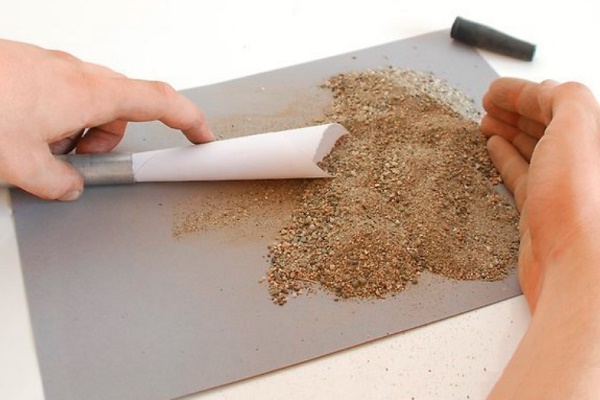
För att rörets tvärsnitt inte ska deformeras och inga veck bildas på insidan vid böjen, fylls det inre utrymmet med kvartssand.
Sanden torkas och kalcineras först för att avlägsna organiska föroreningar vid en temperatur från 150 till 500⁰, och passeras sedan genom ett fint såll med maskvidd 3,3 x 3,3 mm. Innan du börjar fylla röret måste du plugga ena änden.
Som pluggar används trä- eller metallproppar med ett hål för gasutlopp. Fin och fuktig sand får inte användas, eftersom den första under termisk påverkan sintrar och fastnar hårt på rörväggarna.
Den fuktiga sanden, genom ångbildning, bidrar till högt inre tryck, vilket kan få proppen att lossna. Förekomst av småsten i fyllningen är oacceptabelt, de kan trycka igenom rörväggen.
Processen att fylla röret är mycket arbetskrävande, därför transporteras det till tornet och ges en lätt lutande eller vertikal position. Eftersom böjkvaliteten är direkt beroende av fyllningens packning, knackas röret kontinuerligt under processen. Ett dovt ljud indikerar god fyllning av ämnet.
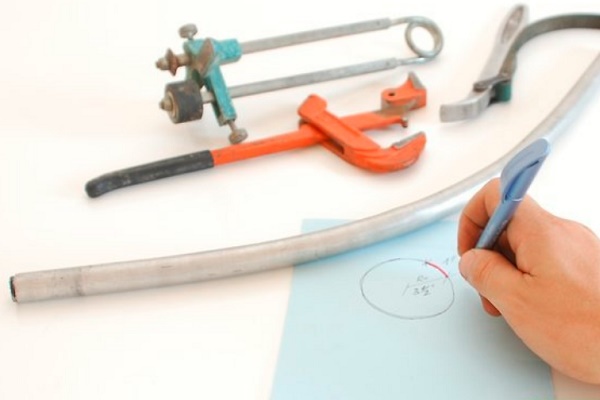
Innan du går vidare till huvudoperationen, ritas områden för framtida böjar på det sandfyllda röret med en mall. Rören värms i ugnar eller smedjor. De böjs både manuellt och maskinellt.
I det senare fallet används speciella plattor utrustade med stoppstolpar, med vilka den uppvärmda delen av röret fixeras, och klämmor för att hålla rörändan på plattan. En vajer fästs på den motsatta röränden, vars spänning med hjälp av en vinsch eller spel får röret att böjas.
För att rörväggarna inte ska deformeras, placeras distanser - raka eller böjda - i utrymmet mellan stolpen och röret. Den fria änden med vajern säkras med ett stöd. Under processen övervakas rörets geometri genom att regelbundet applicera en mall.
Efter att ha böjt röret till önskad vinkel, avlägsnas propparna genom bränning eller genom att slå ut dem. Sanden hälls ut, röret rengörs och sköljs. En slutlig kontroll av böjen görs med en mall.
Kallböjning
För att ändra konfigurationen av rör med liten diameter används olika handverktyg, för större - mekaniserade rörbockare. I hemmet krävs oftast böjning av vatten- och gasledningars stålrör, som används i vattenförsörjnings- och värmesystem.
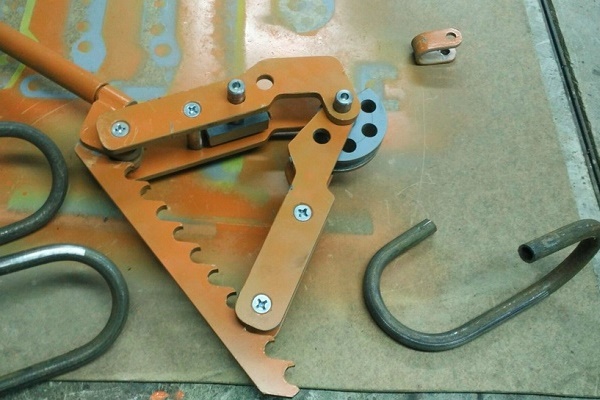
Böjning av rör i 90⁰ kallas en böja, 180⁰ – en U-böj, med en avsats – en svanhalsböj, i form av en ögla – en ögleböj.
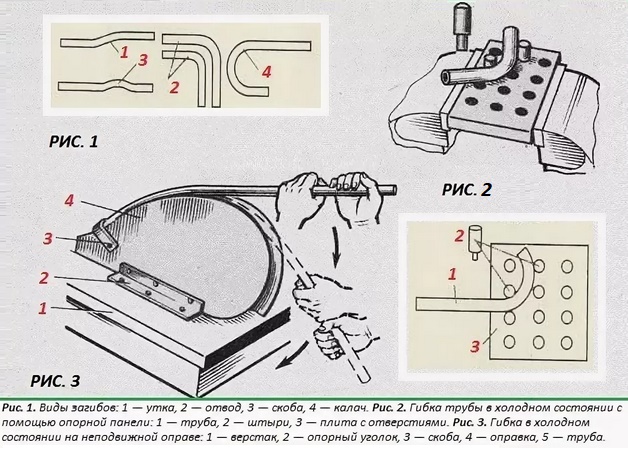
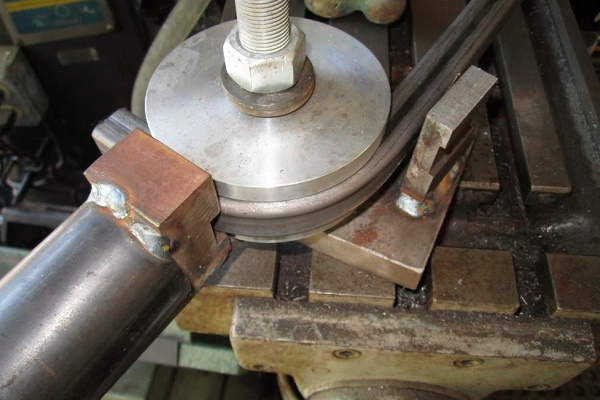
För manuell bockning finns även andra anordningar. Hemma, för att göra en serpentin för vattenuppvärmning, lindar man helt enkelt ett rostfritt rör med diameter ca 20 mm runt en bit av ett större rör. Först svetsar man en klammer på det stora röret, lägger det på stöd och klämmer fast.
Röret fylls tätt med sand och försluts med proppar, förs sedan in i klammern och lindningen påbörjas. Röret som används som mall måste roteras, så det krävs minst två personer. Efter lindningen jämnas serpentinen ut.
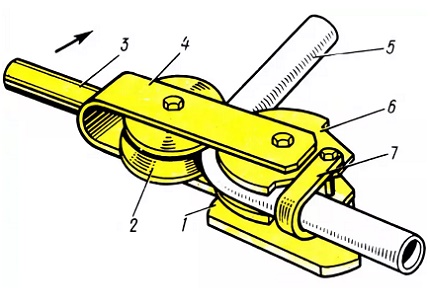
Bockning av rostfritt stålrör eller annat material hemma kan utföras med den enklaste anordningen. Det är lämpligt att använda den vid mindre arbeten.
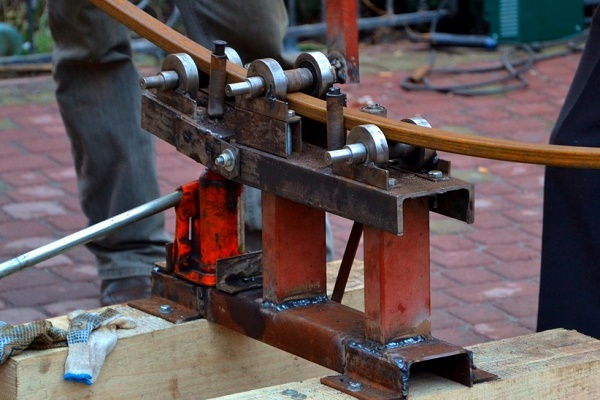
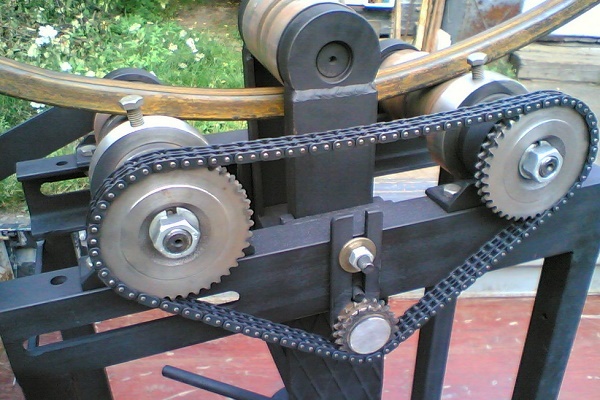
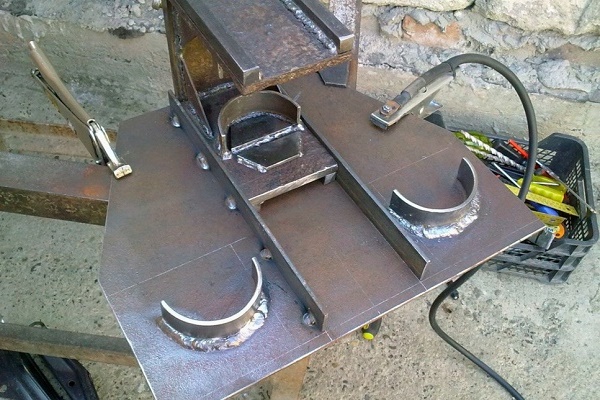
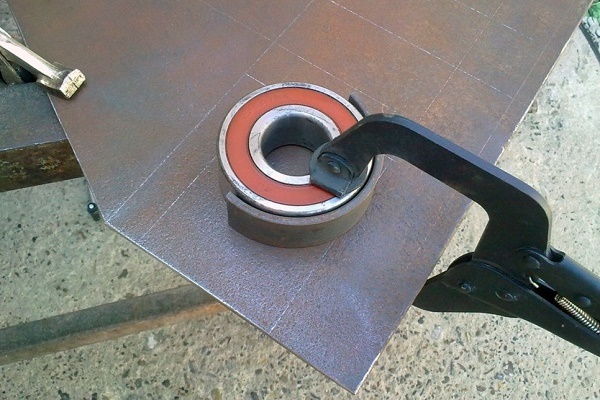
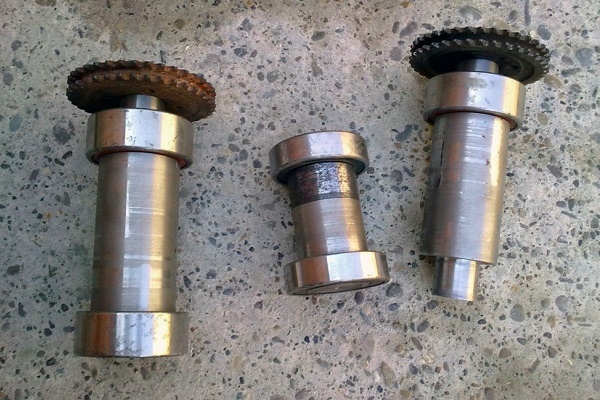
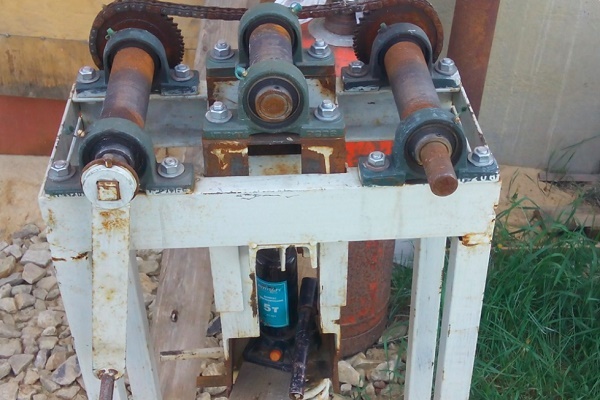
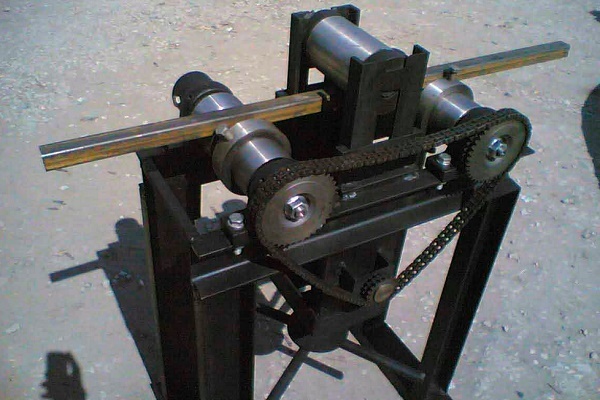
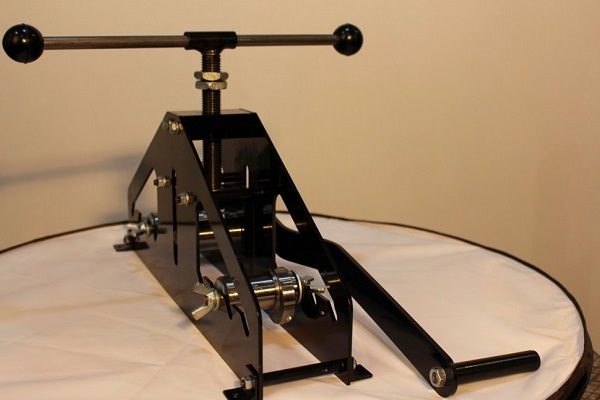
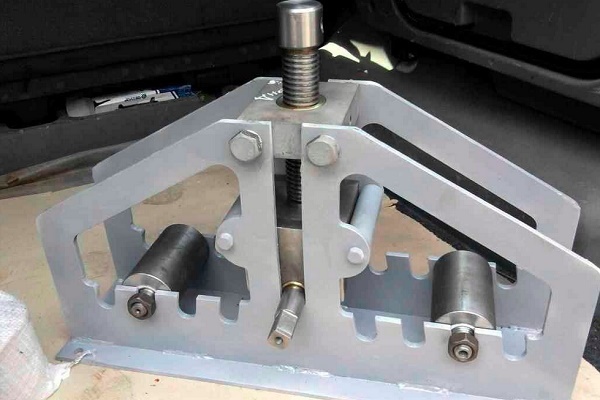
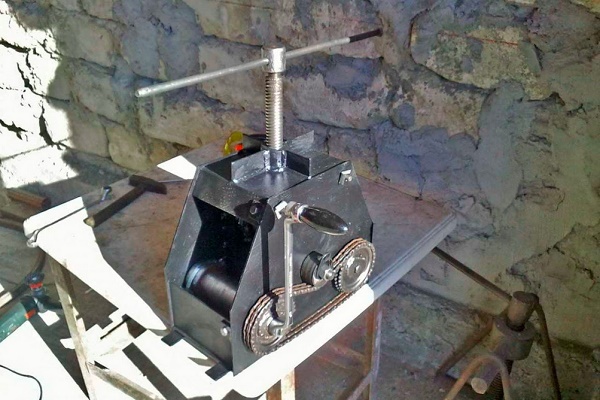
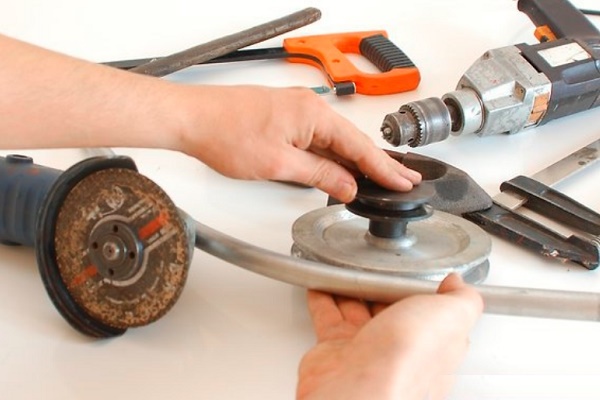
En enkel mekanisk maskin för rörbockning kan man bygga själv, särskilt om du har svetskunskaper och är bekant med svetsaggregat:
För att tillverka en primitiv rörbockningsanordning behövs en betongplatta, metallstift och en slagborrmaskin. Plattan delas in i rutor på 40 x 40 eller 50 x 50 mm. I rutornas hörn borras hål med slagborrmaskinen och stift sätts i dem.
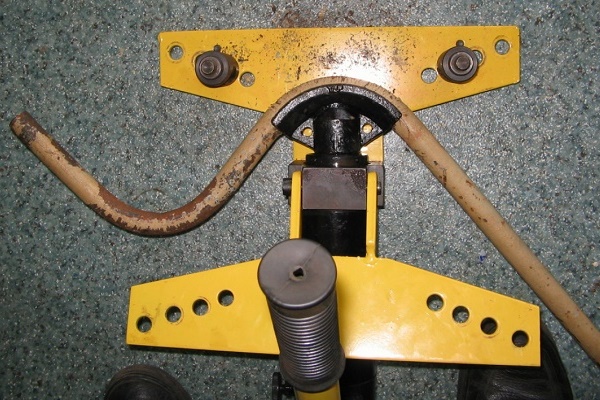
Röret sätts in mellan stiften och böjs med kraft. Noggrannheten vid denna bockningsmetod är inte perfekt, men tillräcklig för att använda ämnet i hemmet. För bockning med högre precision kan man använda en anordning som tillverkats baserat på en domkraft.
För att rörets inre öppning inte ska deformeras används medel som motverkar denna process inifrån. Som inre stopp används oftast sand. I ena änden av röret sätts en plugg, och genom den andra fylls sand, sedan stängs även den med en propp. Därefter utförs bockningen.
Ibland används en fjäder som är specialtillverkad för ändamålet som stopp. För lindning används tråd med en diameter på 1 till 4 mm. Fjädern ska enkelt kunna föras in i röret vid bockpunkten, och en del av tråden lämnas utanför.
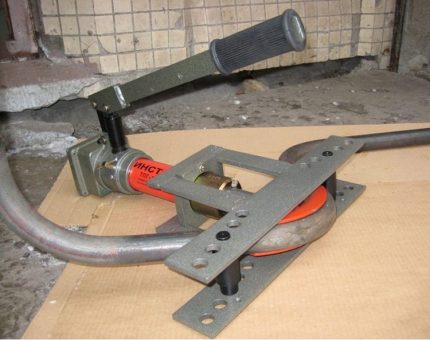
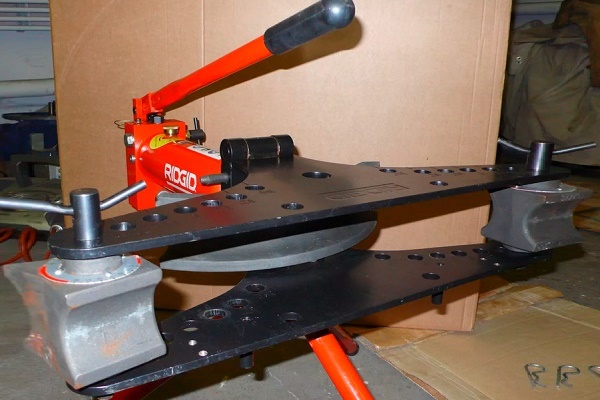
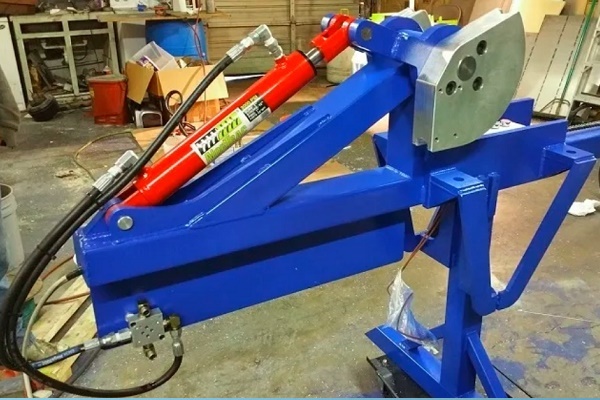
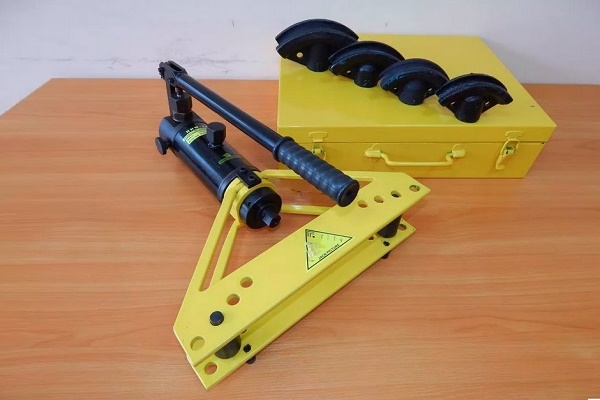
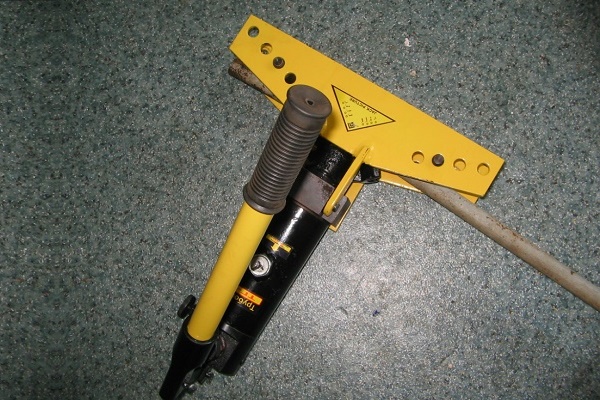
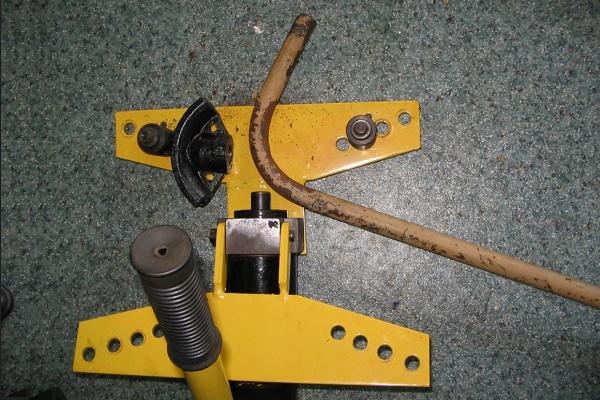
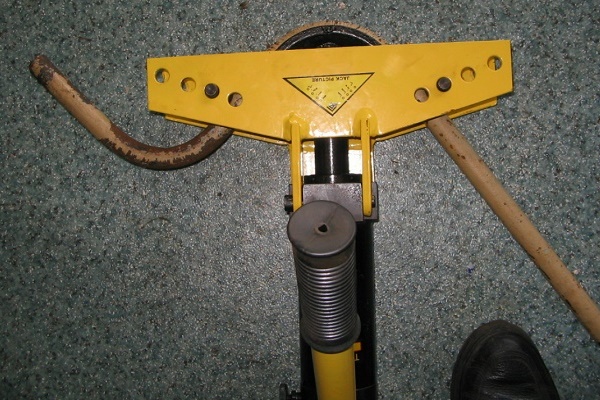
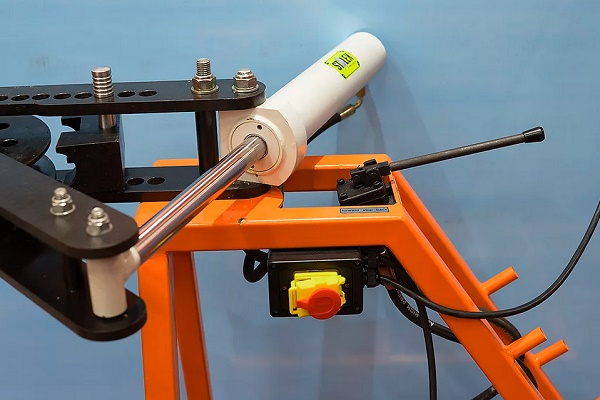
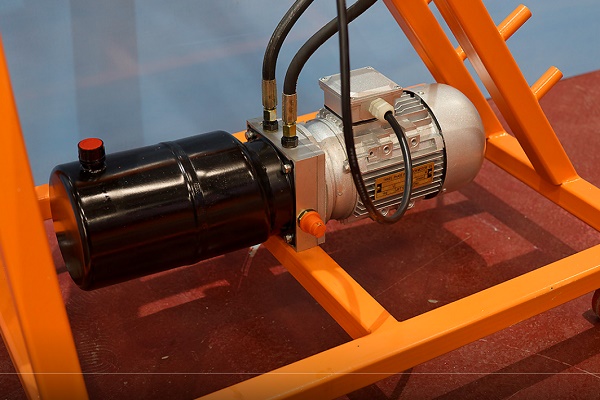
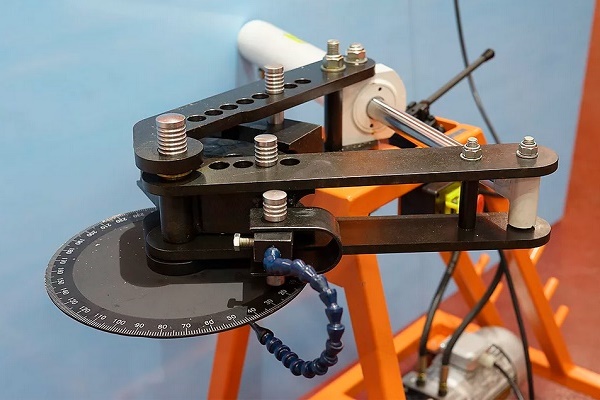
Hydraulsystemet i handverktyg, portabla och stationära maskiner underlättar avsevärt bockningsprocessen och påskyndar deformeringen av rör:
När bockningen är klar avlägsnas fjädern genom att dra i tråden. Om röret har kvadratiskt tvärsnitt, väljs en tråd med samma tvärsnitt för att göra fjädern.
En bunt trådar bestående av enskilda bitar som trycks in en efter en till platsen för den framtida bockningen fungerar också. Efter operationen tas bitarna ut en efter en. För hand kan man böja ett rostfritt rör med tvärsnitt upp till 4 cm och väggtjocklek 0,3 cm.
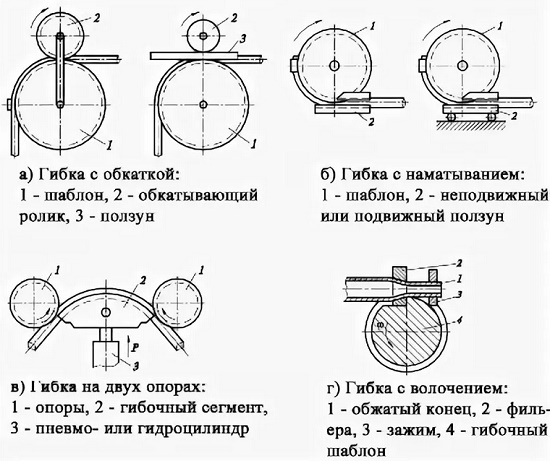
För arbete med stora diametrar krävs professionell utrustning. Det finns rörbockningsmaskiner som är utrustade med dorn. Detta konstruktionselement är en vanlig metallstav.
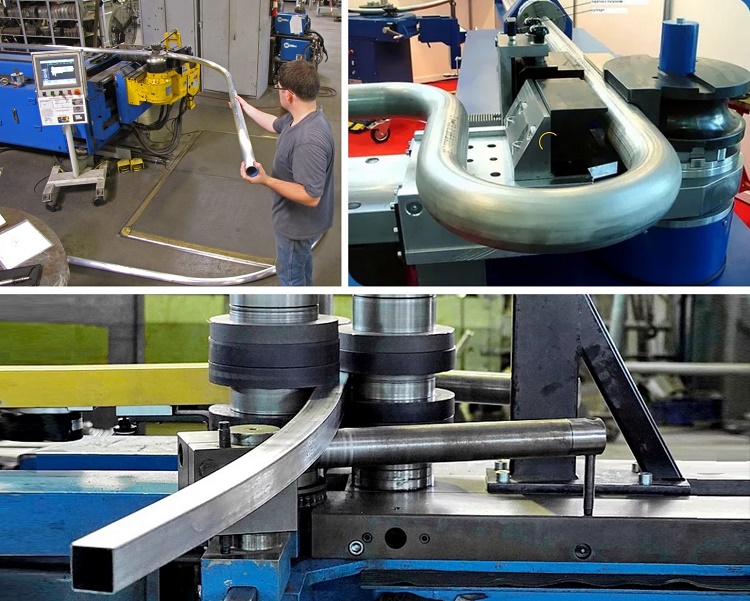
Före bockningsprocessen sätts den inuti för att förhindra deformation av rörväggarna. Dornarna i satsen har olika tvärsnitt, så man kan välja rätt för en given diameter.
Ändring av konfigurationen för rör av icke-järnmetaller
Icke-järnmetaller har en mycket användbar egenskap – hög plasticitet (formbarhet). Men de har bristande hållfasthet. Under bockning, till följd av tryck- och dragspänningar, kan röret deformeras eller gå sönder. För att undvika detta måste man följa tekniken noggrant.
Hur böjer man rör av koppar och mässing?
För bockning av koppar- och mässingsrör används både varm och kall metod. För den första metoden väljs sand som inre fyllning, för den andra används smält kolofonium. Bockningstekniken är densamma som för stålrör.
Rörprodukter av koppar och mässing måste glödgas före kallböjning, med efterföljande kylning. Temperaturintervallet är detsamma för båda materialen – från 600 till 700⁰C. Skillnaden ligger i kylmediet – koppar läggs i vatten, medan mässing kyls i luft.
Efter avslutad process avlägsnas kolofonium genom att smälta ut det. För att undvika att röret går sönder får processen absolut inte påbörjas från mitten av röret, utan endast från ändarna. Som hjälpmedel för böjning används både enkla verktyg och komplexa maskinella utrustningar.
Manuella rörbockare arbetar med hjälp av mänsklig fysisk ansträngning, medan hydrauliska minimerar denna ansträngning. Båda typerna är utrustade med utbytbara munstycken för att kunna välja rätt diameter.
Det är betydligt lättare att arbeta med koppar- och mässingsrör än med stålrör, men metallens deformation vid böjning följer samma fysikaliska lagar. På den böjda delen utsätts ytterytan för dragning, vilket gör att väggarna blir tunnare.
Inuti röret sker motsatta processer – väggen komprimeras och blir tjockare. Det finns risk att det runda tvärsnittet blir ovalt och att den nominella diametern minskar, därför får man inte påbörja bockningen utan att vidta åtgärder som förhindrar dessa fenomen.
Böjning av aluminiumrör
Grundläggande metoder för böjning av aluminiumrör är desamma som för mässings- eller kopparrör:
- framtryckning mellan rullar;
- valsning;
- rullning;
- tryck.
Innan man bestämmer hur och på vilket sätt man ska böja aluminiumrör, måste man bekanta sig med varje metod. Den första metoden används för tunnväggiga rör med en diameter på max 10 cm, när man behöver en mjuk böj med låga krav på precision. Här är minsta radie strikt reglerad. Dess värde är 5–6 gånger rörets diameter.
Kurvaturen på sektionen bestäms av läget på den avvikande rullen. Med denna metod tillverkas oftast inredningsdetaljer. Den andra metoden används för att böja rör med stor diameter, med hjälp av 3-rulliga rörbockare. Röret dras mellan drivrullarna, vars orientering bestämmer bockningsradien.
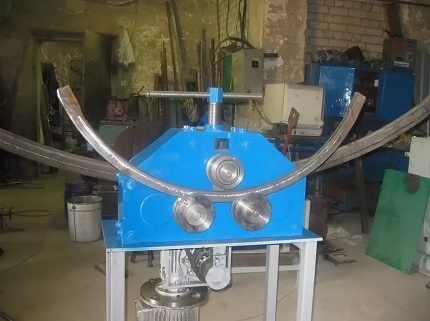
Noggrannheten i denna metod är ännu lägre än den föregående, men delen kan utsättas för upprepad böjning och processen upprepas tills önskad geometri uppnås.
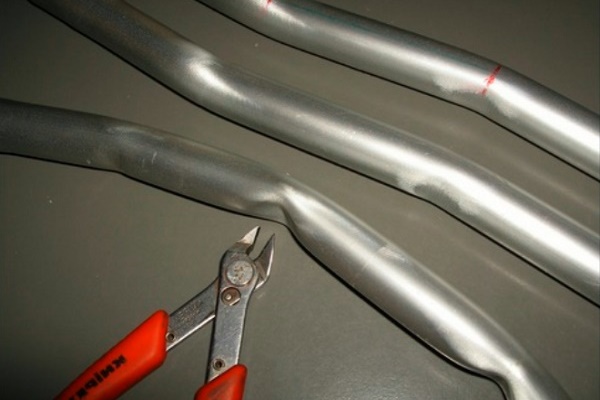
Böjning av aluminiumtunna rör kan utföras manuellt med rätt förberedelser:
Rullmetoden kräver ingen invändig fyllning, så den används inte för att få små radier. Med denna metod går det inte heller att uppfylla strikta krav på ovalitet i tvärsnittet vid böjen.
För att deformera ett aluminiumrör med tryck används pressar med monterade stansar med en dyna i önskad form. Den givna geometrin uppnås genom yttre tryck.
I vissa fall kan trycket vara invändigt, när röret placeras i en pressform och vätska tillförs med tillräckligt tryck för att pressa det mot väggarna.
Rör av duraluminium är svåra att böja eftersom materialet är ganska hårt och fjädrande. För att underlätta processen glödgas de omedelbart före böjning vid en temperatur på 350–400 °C, sedan väntar man tills rören svalnar naturligt i luften.
Metoder för böjning av rör med stor diameter
Relativt nyligen uppkomna metoder är rörböjning med hjälp av industri- och högfrekventa strömmar samt sträckböjning. I det första fallet används en högfrekvent anordning med hög kapacitet där röret med diametern 95–300 mm värms upp, böjs och kyls ned.
Den består av två delar — en mekanisk del i form av en bockningsmaskin och en elektrisk del som omfattar den elektriska delen och högfrekvensenheten.
Röret deformeras endast på den uppvärmda delen som befinner sig i induktorns område. Ändringen av geometri till önskad storlek sker under påverkan av en avvikande rulle. Med denna metod kan man få en böj med liten krökningsradie.
Böjning med den andra metoden utförs på bocknings-sträckmaskiner som inkluderar ett vridbord. Stora drag- och böjkrafter verkar på röret. På så sätt får man skarpt krökta böjar med konstant väggtjocklek runt hela omkretsen.
Metoden används för att böja rör med stor diameter, som används inom flyg-, bilindustrin och skeppsbyggnad, där höga krav ställs på rörledningen. Fördelen är möjligheten att böja rör med väggtjocklek från 2–4 mm till 180°.
Egenskaper för böjning av profilsortiment
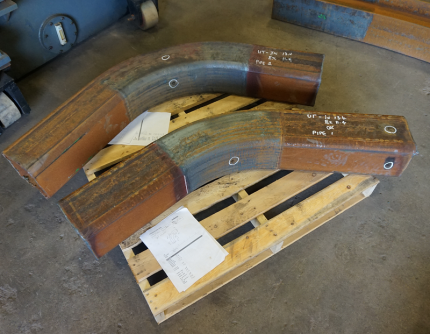
Profilrör har ett mer estetiskt utseende än sina motsvarigheter med cirkulärt tvärsnitt, så de förekommer ofta i hushållskonstruktioner. Vid böjning påverkas de invändigt av en tryckkraft och utvändigt av en dragkraft. Man bör noggrant välja böjmetod innan man påbörjar operationen.
Till profilsortimentet hör rör med tvärsnitt i form av kvadrat, oval, rektangel.
Det finns flera nyanser som man inte bör glömma när man ägnar sig åt böjning av profilrör i hemmet utan specialutrustning:
- Optimal längd på det böjbara partiet för profilrör med tunna väggar och tvärsnitt upp till 2 cm är rörets höjd multiplicerat med 2,5.
- För tjockväggiga rör bestäms längden på böjonrådet genom att multiplicera tvärsnittet med tre. Annars kan man inte undvika sprickbildning på utsidan eller deformation på insidan.
- Minimivärdet för krökningsradien är böjtvärsnittet multiplicerat med 2,5.
Utan att ta hänsyn till dessa krav kan man inte ens hoppas på ett bra resultat. Böjmetoderna skiljer sig inte från de som används vid arbete med runda rör. Dessutom kan man använda manuell böjning med tvärsnittssågningar som görs på tre sidor av röret.
Längden på snitten och deras antal bestäms genom beräkningar. Anta att det finns ett rör 40 x 90 mm. Man behöver göra en full vändning, dvs. böja längs väggen 40 mm i en vinkel på 180⁰ med en radie på 150 mm. Först beräknas halvcirkelns längd längs den yttre radien:
L = (2π r : 2 = 2 x 3,14 x 190) : 2 = 596,6 mm
För den inre radien är beräkningarna desamma:
L_in = (2 x 3,14 x 150) : 2 = 471 mm.
Summan av snittens längd på inre radien bestäms med formeln: L_snitt = L – L_in = 596,6 – 471 = 126 mm.
Den som vill själv göra en handrörbockare eller en maskin för bockning av profilrör med egna händer kommer i våra föreslagna artiklar att hitta massor av användbar information, scheman och användbara rekommendationer.
Om man tar hänsyn till att man med en vinkelslip kan göra ett snitt med bredd 5 mm, så på bockningsplanet med längd 126 mm får man 25 skåror, efter utförande av dessa böjs röret tills snittens kanter möts. Skårorna svetsas igen och sömmarna renslipas.
Det finns ytterligare en metod som man böjer profil- och rundrör med, men den kan bara användas under vinterperioden. För detta sätter man pluggar i rörets ändar, häller in vatten och väntar tills det fryser. Röret böjs, man styr processen med en mall, sedan tar man bort pluggarna och tar bort vätskan.
Slutsatser och användbar video om ämnet
Video #1. Hur man böjer ett rör med hjälp av enkla verktyg, får du veta i denna video:
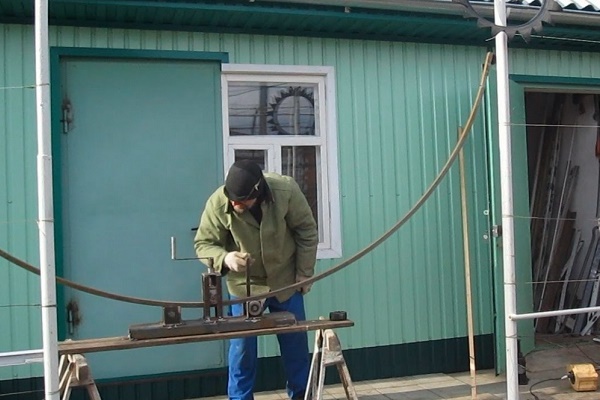
Video #2. Hur man böjer ett rör av vilken sektion som helst till en cirkel:
Video #3. Hemgjord rörbockare – en användbar sak i hushållet:
Vid reparation eller husbyggnation uppstår ofta behovet att böja ett rör – runt eller profilerat. Om mängden är liten kan man göra det med egna händer. Massbockning av rörprodukter är endast möjlig med specialutrustning.
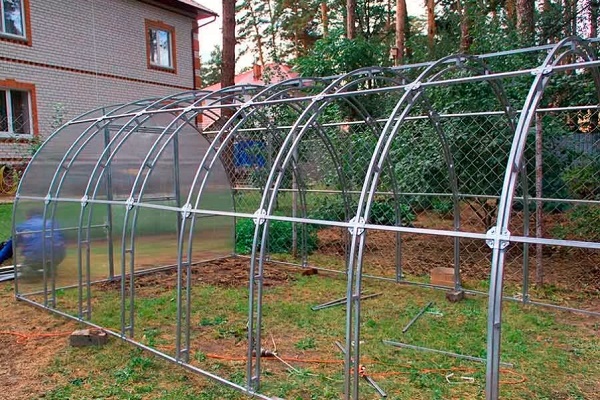
Berätta om hur du böjde ett metallrör för bygge av växthus eller andra ändamål. Dela med dig av tekniska detaljer som bara du känner till till webbplatsens besökare. Skriv gärna kommentarer i blocket nedan, lägg upp bilder om artikelns ämne och ställ frågor.
 Rörkapning i vinkel: fördelar och nackdelar med olika metoder + exempel på arbetsutförande
 Tryckprovning av metallplaströr: ordning och detaljer för utförande
 Presskopplingar för metall-plaströr: typer, märkning, användning + exempel på installationsarbeten
 Hur sker schaktfri rörläggning: metodens egenskaper + arbetsexempel
 Lödning av polypropenrör: regler för arbetsutförande och genomgång av möjliga fel
 Byte av rör i badrummet: steg-för-steg-guide för utförande
 Vad kostar gasanslutning till ett privat hus: pris för organisation av gasleverans
 Bästa tvättmaskiner med torktumlare: ranking av modeller och råd till köpare
 Vad är färgtemperatur hos ljus och nyanser vid val av lamptemperatur för dina behov
 Byte av gasvattenberedare i lägenhet: dokumentation för byte + grundläggande normer och krav
Utmärkt artikel 🙂