Hur man böjer en profilerad rör för hand utan specialverktyg

Profilrör är oumbärliga vid montering av ramar för byggnadskonstruktioner. Växthus, olika drivhus, lusthus och andra objekt uppförs med deras hjälp ganska snabbt och kvalitativt. Men allt är inte så enkelt.
För att böja ett sådant rör måste man använda dyr specialutrustning, vilket inte alltid är acceptabelt för en hemmamästare. Låt oss prata om hur du böjer ett profilrör hemma.
Artikelns innehåll:
Profilrör – vad är det?
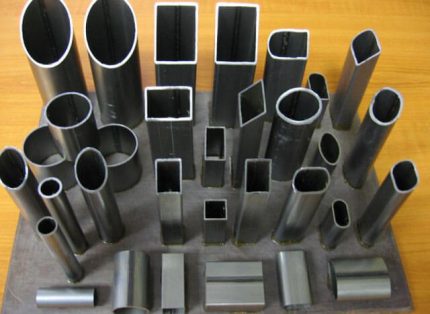
Ett profilrör är ett rör med ett tvärsnitt som skiljer sig från cirkulärt. Det kan vara rektangulärt, ovalt, sexkantigt eller fyrkantigt. Röret har förhöjd hållfasthet, eftersom dess kanter fungerar som förstyvningar.
Profilprodukter klarar betydande böjdrag, vilket gör dem till ett bra val för att uppföra metallramar av byggnader för olika ändamål.
Råmaterial för tillverkning av profilrör är oftast hög- eller låglegerat stål. Beroende på tillverkningsmetod skiljer man på elsvetsade, kall- och varmvalsade, sömlösa rör.
Produkterna skiljer sig i väggtjocklek och profilhöjd. Sådana rör kan användas för att tillverka olika detaljer i form av ramar, trappor och räcken. Oftast används profilrör inom byggnation för att bygga bågkonstruktioner och som ersättning för järnbalkar vid uppförande av ramar.
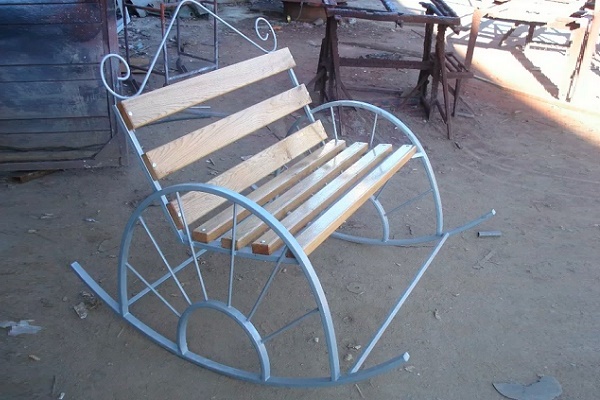
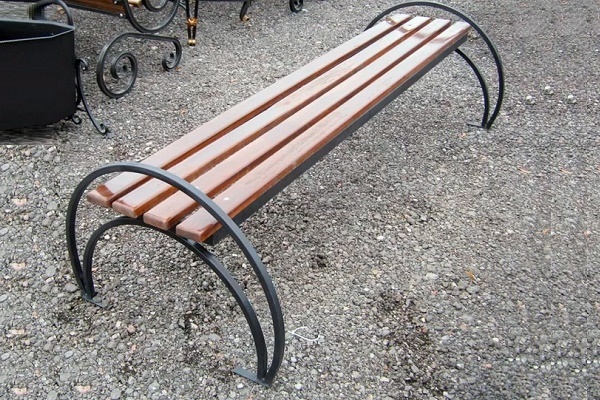
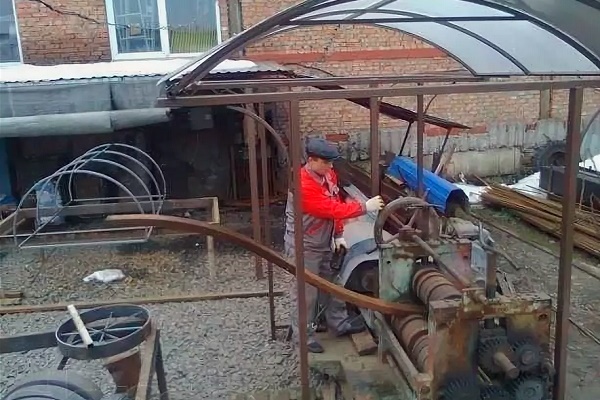
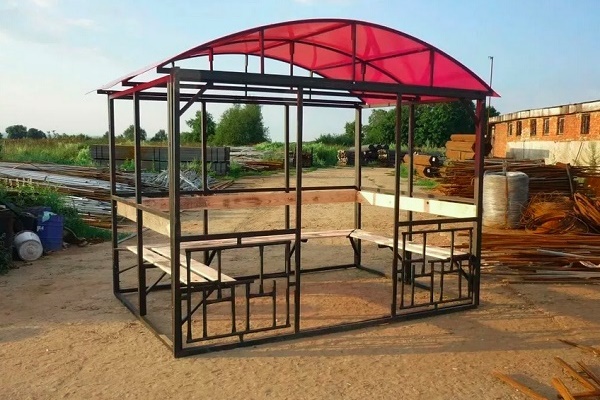
Färdigheter i att böja profilrör kommer väl till pass för hemmasnickare som vill ordna sin lantegendom själva:
Möjliga komplikationer under arbetet
Att böja ett sådant rör är en process där man ger elementet en jämn böjd form. Detta kan endast göras under tryck eftersom detaljen har hög hållfasthet. För att minska den tryckkraft som krävs för böjning kan man värma upp den del som ska böjas.
Trots att operationen verkar enkel, får man inte alltid element med rätt konfiguration efter böjning. Problem uppstår ganska ofta. Till de vanligaste komplikationerna räknas tre.
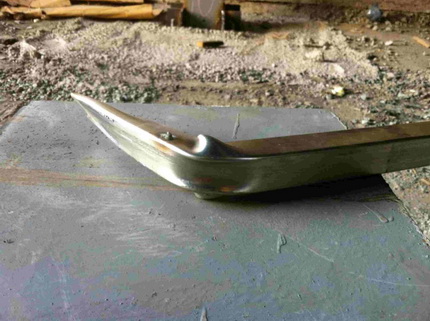
Den första är att profilens insida bildar veck som liknar korrugering. I rätt utförande krymper den jämnt.
Den andra svårigheten är bristning av profilrörets yttervägg. Under böjningen sträcks den. Ibland tål metallen inte kraftpåverkan och spricker. Det tredje problemet är att röret när det ändrar form kan förlora elementens koaxialitet.
Det innebär att fragmenten i böjt tillstånd kommer att ligga i olika plan. Detta är oacceptabelt. Erfarenheten visar att alla svårigheter uppstår på grund av felaktigt val av böjnigsmetod.
För att välja rätt måste man ta hänsyn till profilrörets plastiska egenskaper. De bestäms av tvärsnittets storlek och form samt godstjockleken. Utifrån dessa värden kan man beräkna den minsta möjliga böjradien. Det rekommenderas starkt att inte försöka göra en mindre radie.
För att bestämma minsta radie behöver vi tvärsnittshöjden. Den beräknas på följande sätt: profilhöjden mäts, och dubbla godstjockleken subtraheras.
Det erhållna talet är den sökta höjden, låt oss beteckna den h. För rör med rektangulärt eller kvadratiskt tvärsnitt gäller följande regel: Om profilhöjden är över 20 mm klarar detaljen en böjning på en sträcka vars minsta längd är h×3,5.
Produkter med profil under 20 mm kan böjas på en sträcka med längd från h×2,5 och uppåt. Denna regel gäller för alla rör. Dock påverkar godstjockleken också begränsningarna vid böjning.
Ju tunnare den är, desto högre är sannolikheten för att detaljen spricker eller bucklas. Experter avråder starkt från att försöka böja breda produkter med en väggtjocklek under 2 mm. I sådana fall är det bäst att använda en svets.
En annan sak du bör känna till. Rör av låglegerade och kolstål är mycket elastiska och kan efter böjningen 'fjädra tillbaka' och försöka återta sin ursprungliga form.
Det innebär extra arbete med detaljen eftersom den måste justeras mot en förberedd mall. Därför rekommenderas att du tar reda på det plastiska böjmotståndet för det aktuella profilröret och böjer med hänsyn till detta värde. Ju lägre det är, desto mindre kommer detaljen att 'fjädra'.
Särdrag hos olika böjmingsmetoder för profilen
Det finns två huvudsakliga metoder för att böja profilrör: kallböjning och varmböjning. Den första innebär att böjningen utförs utan förvärmning av detaljen.
Den andra metoden utförs endast med ett förvärmt rör. Det måste erkännas att uppvärmning av detaljen avsevärt ökar dess plasticitet och underlättar böjningen.
Det finns inga standarder som strikt reglerar användningen av kall- och varmböjning för profiler. Sådana standarder finns endast för runda rör. Enligt dessa standarder används varmböjning för detaljer med en diameter på 100 mm eller mer. För fyrkantiga och rektangulära rör gäller något andra regler.
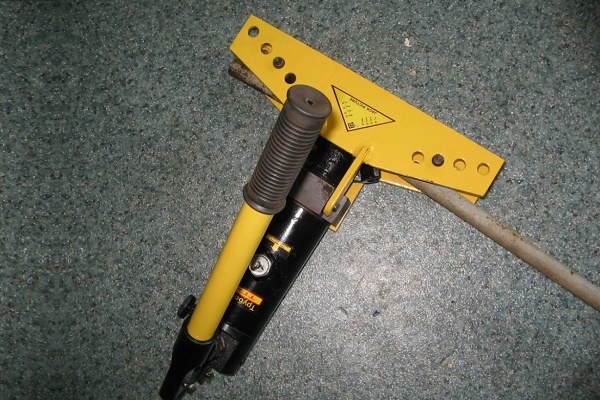
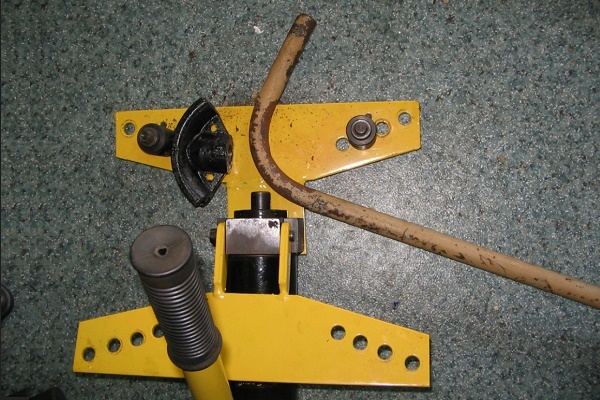
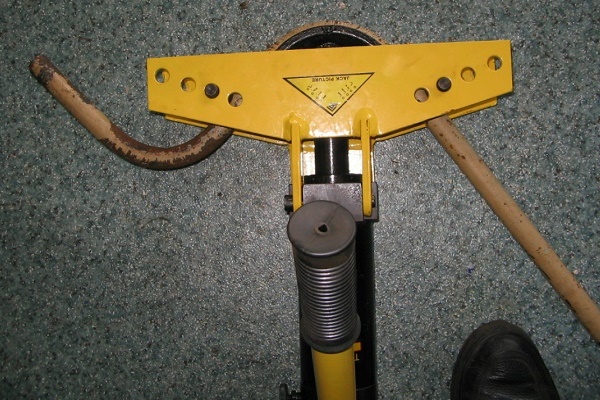
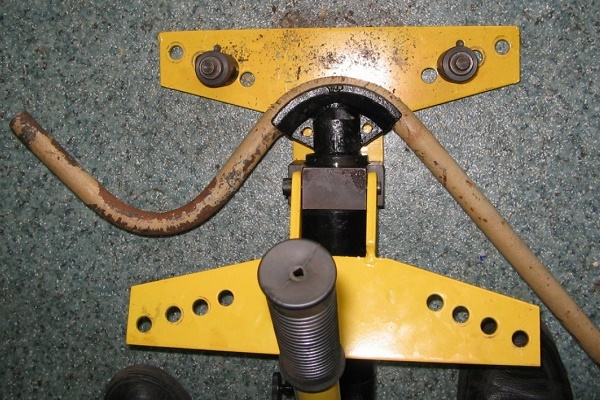
Om du har ett engångsjobb med att böja rör kan du köpa, men det är bättre att hyra en hydraulisk rörbockare med manuell drivning:
Rörmokare rekommenderar att endast kallböja alla rör med profillhöjd under 10 mm. Profiler med en höjd på 40 mm eller mer böjs med varmmetoden.
Hur man böjer detaljer med profilerad höjd från 10 till 40 mm är upp till utföraren. För att inte göra fel kan man göra en provböjning. Generellt sett, om man har en rörbockare till hands, kan man böja röret utan någon uppvärmning.
Om man inte har speciella verktyg, bör man göra en provböjning av profilröret. För att göra detta kläms ena änden av detaljen fast ordentligt i ett skruvstycke. På den andra änden sätts ett rör med större diameter än den som ska böjas.
Den resulterande 'armen' ska dras kraftigt medan man böjer föremålet. Om detaljen böjs kan man använda den kalla böjm etoden. Om inte, används böjning med förvärmning.
Finesser med varmböjning
Böjning av en del av profilröret sker efter uppvärmning. Det är önskvärt att utföra operationen i ett enda försök, eftersom upprepad uppvärmning av metallen är oönskad. Ett föremål som kylts ner till ljus körsbärsfärg kan brista.
Därför är denna metod idealisk för att göra en enkel vinkelböjning. För att böja profilen till en rundad båge måste den användas med försiktighet, eftersom upprepad uppvärmning i detta fall är oundviklig.
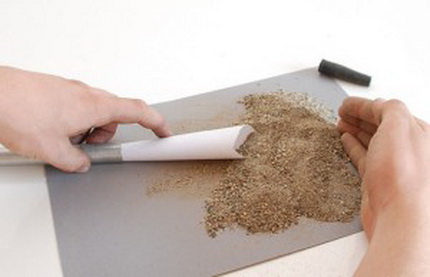
För att korrekt böja ett profilrör med den varma metoden bör man använda ett fyllmedel. På så sätt förhindrar man eventuell krossning av detaljen. Som fyllmedel används vanligtvis sand.
Det optimala alternativet är medelkornig byggsand. Om den inte finns, duger material från en barnsandlåda. Först måste den rengöras från onödiga föroreningar.
För detta siktas sanden genom ett säll med maskor på 2-2,5 mm. På så sätt blir man av med stora stenar och skräp. Om en sådan inneslutning under böjningen hamnar direkt mot rörväggen, kommer den att bilda en relief som är helt oönskad.
För små sandkorn behövs inte heller. Under uppvärmningen kan de sintra, vilket är oönskat. Därför måste sanden siktas igen, nu genom ett fint säll. Dess maskor bör vara cirka 0,7 mm. Bränn den siktade sanden.
Fyllmedlet är klart. Nu kan man ta itu med detaljen. Först måste man glödga röret på det ställe där böjningen ska göras. Sedan kan man börja tillverka pluggar.
Man behöver två lika stora delar som ska täcka båda ändarna av profilröret så att sanden inte rinner ut. Pluggarna görs endast av trä, inget annat material får användas.
Bestäm storlek och form på delarna. De ska vara pyramider, där längden på varje är tio gånger större än basens bredd. Basens mått ska vara nästan dubbelt så stora som öppningen som ska täckas av pluggen. De förberedda delarna måste provas mot röret.
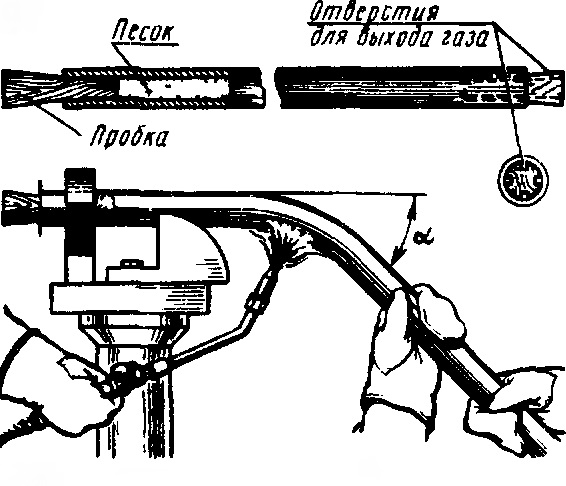
Om allt är normalt, gör vi ett längsgående spår på varje sida av en av propparna. Genom dessa spår kommer gasen som samlats under uppvärmningen att lämna arbetsstycket. Vi kan börja fylla röret.
För detta tar man en propp utan spår och sätter den på plats. En vanlig tratt sätts i den motsatta änden av detaljen. Om röret är långt, placeras det i vinkel mot marken, om det är kort – vertikalt.
Genom tratten hälls sand i små portioner. Efter varje portion tar man en gummiklubba eller träklubba och knackar ordentligt på detaljen underifrån, vilket hjälper sanden att fördela sig så jämnt som möjligt och packas. När ett dovt ljud hörs vid knackning längs hela röret, måste arbetet avbrytas. Det betyder att detaljen är helt fylld med sand.
Det sandfyllda arbetsstycket stängs med den andra proppen. Nu måste man med krita markera gränserna för det område som ska värmas upp. Dess längd ska vara minst sex diametrar av arbetsstycket.
Detaljen fästs ordentligt i en klämma eller i skruvstycke. Om röret är svetsat, måste det fästas så att sömmen hamnar på utsidan av böjningen. Om den är inuti kan detaljen spricka.
Nu ska fragmentet av röret värmas upp till röd-körsbärsfärg. Detta kan göras med en lödlampa eller en gas lödbrännare. Viktigt. Hela området måste värmas jämnt.
Överhettning av enskilda fragment får inte tillåtas. Om det ändå har hänt, bör sådana områden kylas ned. En indikator på ett tillräckligt uppvärmt rör är det glödskal som lossnar från det.
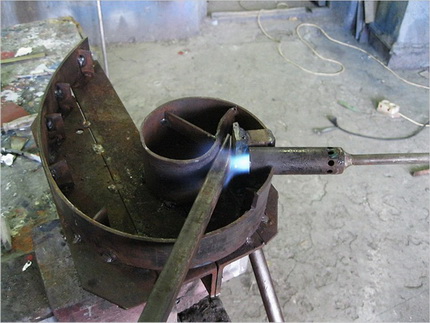
Efter att arbetsstycket har blivit glödgat, sätter man ett fragment av ett rör med större tvärsnitt på dess ände. Så att kanten på detaljen inte når fram till den framtida böjningen. Därefter böjs röret försiktigt till önskad form.
Detta måste göras i ett enda moment med en mjuk framåtgående rörelse i vertikalt eller horisontellt plan. Den erhållna böjningen kontrolleras mot en mall.
Det böjda röret måste svalna, därefter ska det jämföras igen med mallen och man ska försäkra sig om att formen är korrekt. Om så är fallet, slås propparna ut. Ofta är detta svårt att göra, då kan man helt enkelt bränna bort träpropparna och hälla ut sanden.
För att böjningen ska bli tydlig, utan veck och brott, måste sanden packas maximalt tätt i röret och detaljen värmas jämnt.
Särdrag med kallböjning
Att böja en profil utan uppvärmning kan göras på flera sätt. Enklast är att använda ett specialverktyg, nämligen en profilbockningsmaskin. Den kan köpas eller tillverkas själv, vilket är ganska komplicerat.
Att köpa verktyget lönar sig dock inte om man bara behöver böja några få detaljer. Därför undrar många hur man böjer profilrör för hand och om det ens är möjligt.
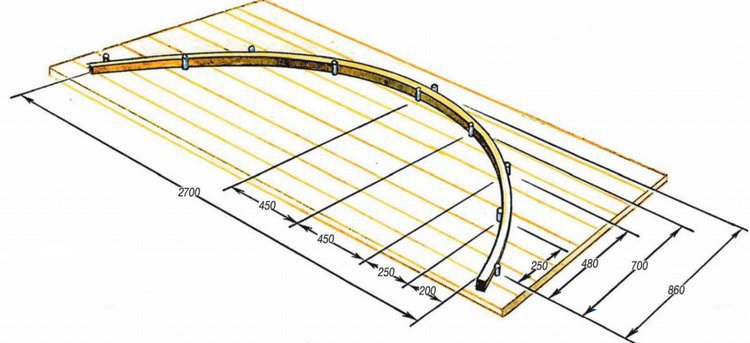
En sådan operation är fullt möjlig. För att genomföra den behövs enkla anordningar som en dorn eller en bockningsplatta. De kan enkelt tillverkas av enkla material. Före böjning måste man bestämma fyllmedel för röret.
Om profilhöjden är mindre än 10 mm behöver detaljen inte fyllas. För produkter med större höjd är fyllmedel obligatoriskt. Det kan vara sand, som förbereds på sättet som beskrivits ovan, eller en fjäder.
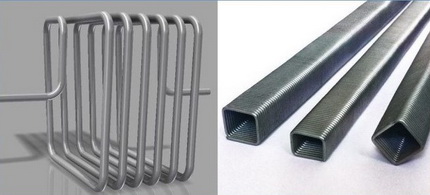
I det senare fallet väljs en detalj av stål med tät lindning. Dess diameter måste vara sådan att den passar tätt in i profilrörets hålighet. Endast så kan den effektivt förhindra alltför skarpa förändringar av rörets tvärsnitt vid böjområdet.
För att kunna ta ut fjädern utan problem efter arbetet fästs en trådbit säkert i dess ände före installationen.
Nu måste man bestämma typ av böjningsanordning. Detta kan göras genom att känna till produktens profilhöjd. För tunna rör med profilhöjd mindre än 10 mm används en bockningsplatta med tappar som fungerar som stopp. De placeras enligt detaljens böjradie. Röret läggs mellan stoppen och formas till önskad form.
Man börjar placera detaljen från mitten, så är operationen enklare. Sedan fortsätter man gradvis mot kanterna. En betydande nackdel med denna bockningsmetod är att det krävs avsevärd kraft.
Dessutom är det ganska svårt att böja exakt efter mallen; det är mycket troligt att det blir vissa avvikelser från den givna formen.
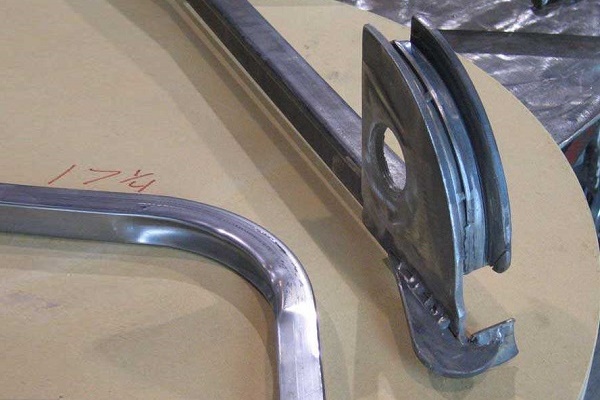
Rör med profilhöjd över 10 mm men under 25 mm böjs med specialutrustning utrustad med en rulle. Den fungerar enligt principen för den så kallade Volnov-maskinen.
Det sker på följande sätt. Delen fixeras säkert i skruvstycket. Genom en rulle appliceras en betydande kraft som böjer elementet. Denna metod möjliggör en mer exakt och högkvalitativ böjning.
Men även i detta fall måste du anstränga dig fysiskt ganska mycket för att få önskat resultat. Om du behöver en del med stor böjradie, till exempel en båge för en ramkonstruktion, används planparallella plattor eller en dorn.
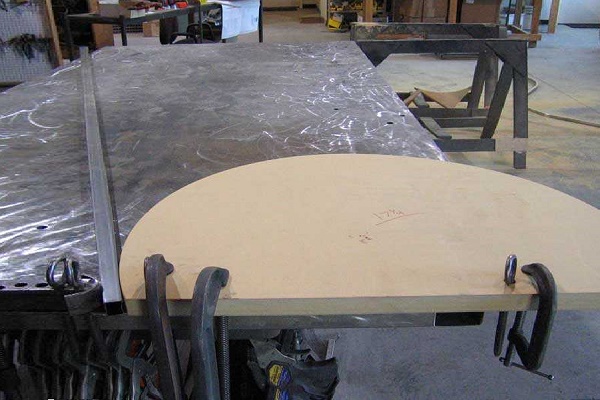
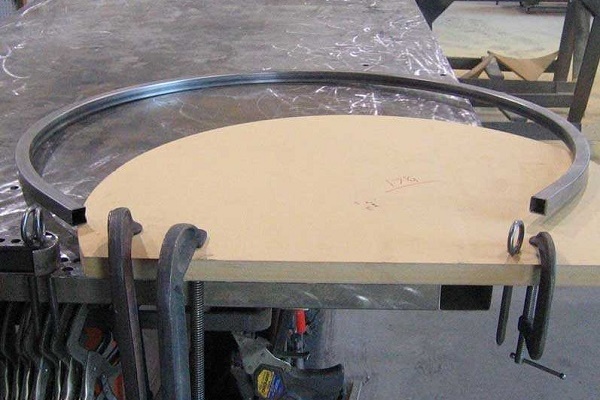
Anordningen består av en fast rund mall, på vilken det finns klämmor för att fixera delen.
Profilröret pressas in i spåret, vars storlek exakt matchar produktens profil. Fästklämmorna håller delens fragment på plats tills hela elementet är lagt i anordningen. På så sätt får röret önskad form.
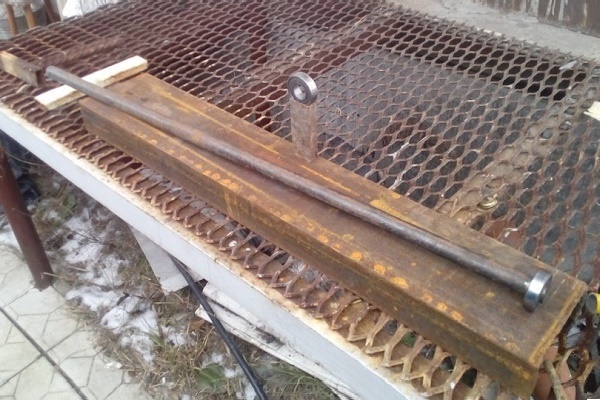
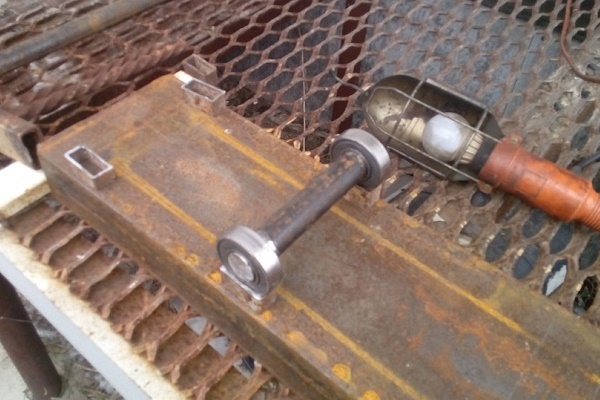
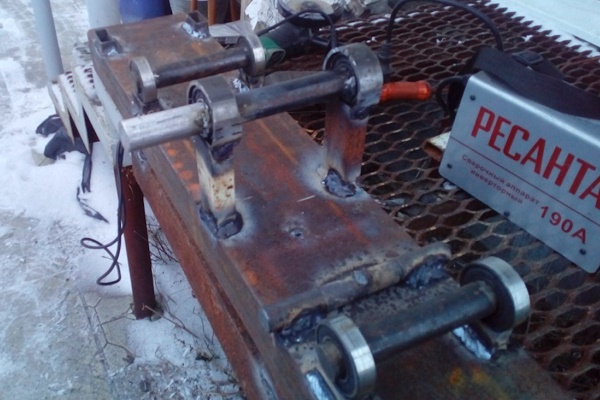
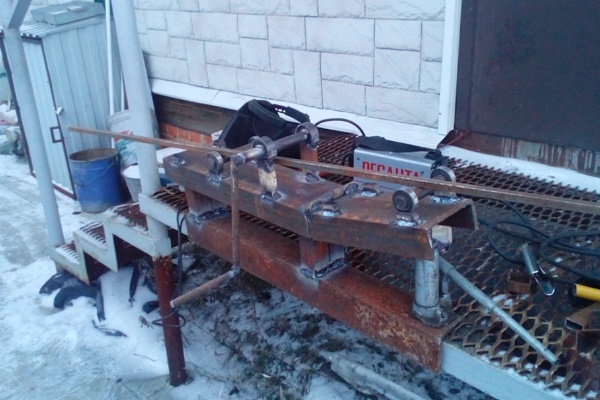
Om du har grundläggande svetskunskaper kan du göra en enkel bockningsmaskin för profilerade rör själv:
Vi rekommenderar också att du läser artikeln där vi berättade hur man böjer rör av olika metaller – läs mer här.
Enklaste anordningar för kallböjning
Låt oss titta på hur man själv tillverkar två mycket enkla anordningar som hjälper till att böja ett profilerat rör.
Dorn för profil
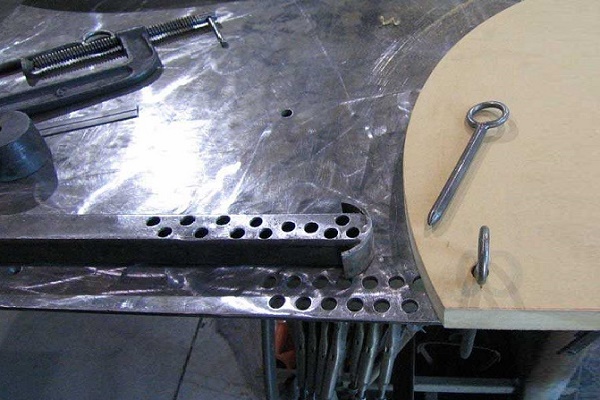
Underlaget för anordningen blir en arbetsbänk. Det är viktigt att inte bara arbetsytan utan även utrymmet runt den är fritt. För att fästa dornen måste du göra flera tätt placerade hål i ena kanten av arbetsbänkens bordsskiva.
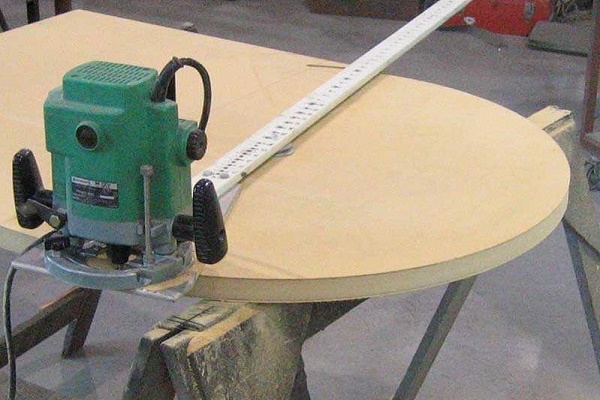
Själva dornen eller mallen tillverkas av plywood. Detta alternativ är dock endast acceptabelt om flera detaljer ska tillverkas.
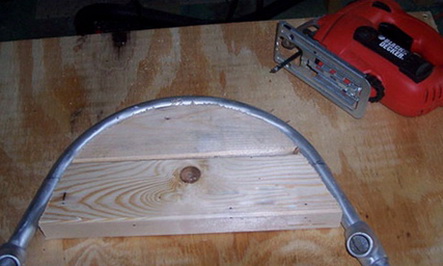
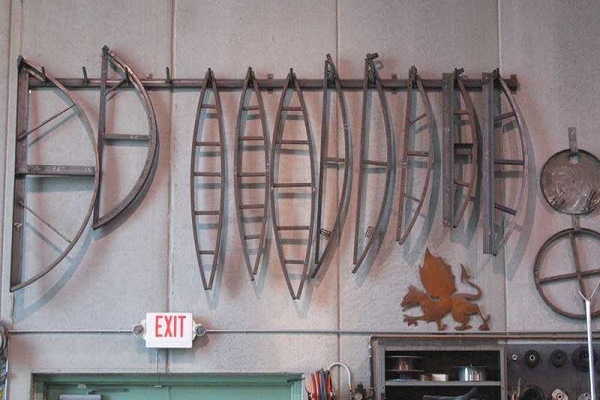
Om du behöver böja ett stort antal rör med denna mall, är det bäst att tillverka dornen av stålvinkel. I vissa fall måste profilröret böjas i olika vinklar.
För sådant arbete behövs flera mallar som bör förberedas i förväg. Före arbetet fästs dornen stadigt i underlaget med hjälp av skruvtvingar.
Röret som ska böjas fästs ordentligt vid dess kant. Därefter utförs böjningen. Operationen utförs jämnt, utan ryck. Kraften som appliceras på röret bör öka gradvis. Under böjningen antar detaljen dornens form. Det krävs betydande kraft för detta.
Förbättrad bockningsplatta
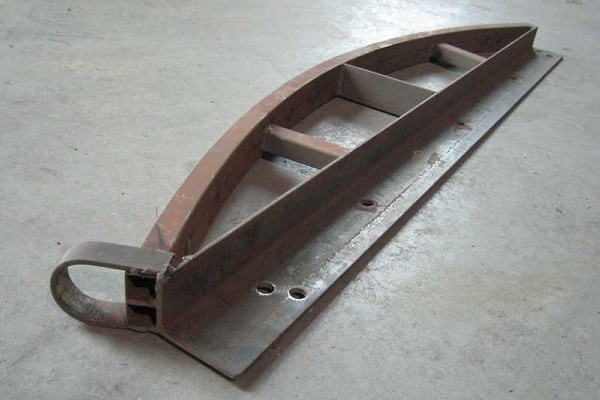
Detta är en praktisk multifunktionell anordning som möjliggör kvalitetsböjning av profil. Enheten består av en robust metallbottenplatta monterad på en piedestal. Denna fästs i verkstadsgolvet med fästbultar.
En enkel och prisvärd bockningsplatta med dorn kan du göra själv:
Som alternativ kan du överväga en liknande anordning som fästs på arbetsbänken. Efter arbetet kan bockningsplattan enkelt demonteras och förvaras, eller så kan du använda den som underlag för andra metallarbeten.
För att tillverka en sådan anordning behöver du en tjock metallplatta. Den svetsas fast på ett teleskopiskt ställ. För bockningsanslagen borras två hål i basplattan.
I dem sätter du bultar som anslag. På dem monterar och fixerar du munstycken med olika radier, vilket gör att du kan böja rören precis som du vill. Ur tjock stålplåt skär du en tryckplatta.
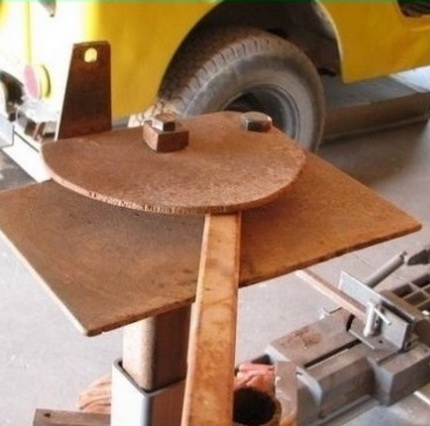
Användningen av den är nödvändig för att koaxialiteten hos den böjda delen inte ska störas, eftersom om du böjer ett profilrör utan rörbockare kan du av misstag deformera det i två olika riktningar. Plattan fästs ovanför munstyckena på bultarna.
Själva bockningsprocessen går till så här: Du fixerar en rörbit i anordningen, och sedan drar du med kraft i den motsatta änden. Delen ska börja böjas. Om det inte sker på grund av otillräcklig kraft kan du försöka öka hävarmen genom att förlänga delen med ett rör med större diameter.
Slutsatser och användbar video om ämnet
Böj röret med hjälp av en dorn av stålvinklar:
Hur du enkelt och snabbt gör en hemmagjord rörbockare:
Det enklaste sättet att böja profilrör:
Det finns ganska många sätt att böja profilerade rör för hand. Och alla har en gemensam nackdel: det krävs en mycket stor kraft för att böja dem. En fysiskt oförberedd hantverkare kanske inte klarar av ett sådant arbete. Att böja delar med hjälp av specialiserade anordningar är mycket enklare, noggrannare och kräver ingen större fysisk ansträngning.
Problemet är att kostnaden för sådan utrustning är ganska hög. Därför är det definitivt inte lönsamt att köpa en apparat bara för att utföra ett engångsjobb. Det bästa alternativet är att hyra specialiserad utrustning, vilket gör att du för en liten avgift kan få profilerade produkter som är böjda exakt enligt mallen.
Om du har nödvändiga färdigheter, dela gärna med dig av dina erfarenheter till våra läsare. Formuläret för feedback finns under artikeln. Där kan du också ställa en fråga om artikelns ämne, så ska vi försöka svara snabbt.
 Montering av HDPE-rör med egna händer: instruktioner för svetsning + hur man böjer eller rätar ut sådana rör
 Maskin för bockning av profilrör: hur man bygger en rörbockningsmaskin själv
 Hur man gör en stol av polypropylenrör – steg-för-steg-instruktioner för tillverkning
 Pyssel med polypropylenrör – gör det själv: hemmagjorda varianter för hemmet
 Montering av metall-plaströr med egna händer: anslutningsteknik och exempel på rördragning
 Montering av polypropenrör själv: teknik för arbete med PP-ledningar
 Vad kostar gasanslutning till ett privat hus: pris för organisation av gasleverans
 Bästa tvättmaskiner med torktumlare: ranking av modeller och råd till köpare
 Vad är färgtemperatur hos ljus och nyanser vid val av lamptemperatur för dina behov
 Byte av gasvattenberedare i lägenhet: dokumentation för byte + grundläggande normer och krav
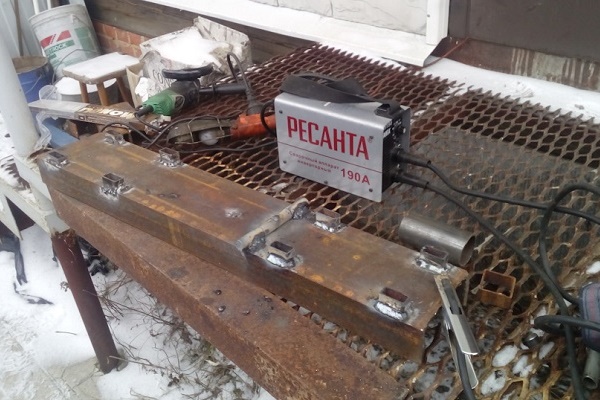
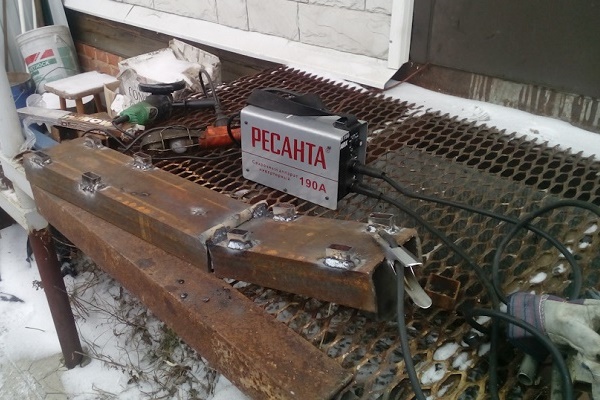
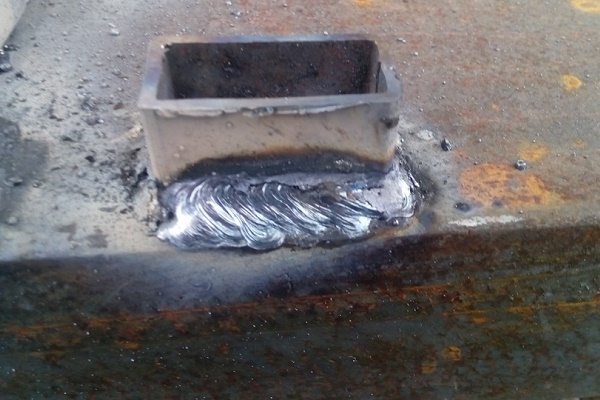
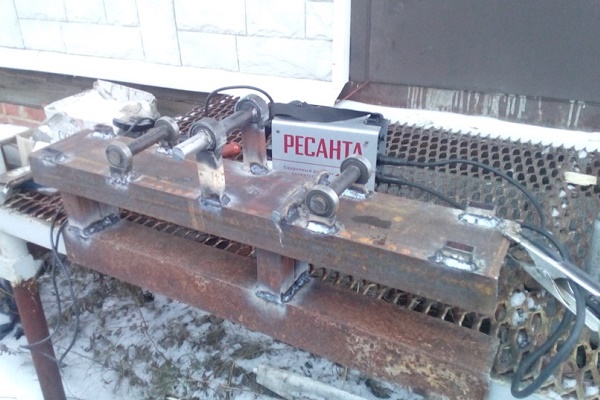
Jag försökte själv med hjälp av värme att böja två profilrör likadant:
1) De blev olika!
2) Insidan gick i veck (men turen var att utsidan sträckte sig bra och jämnt).
3) Jag tar inte på mig detta själv igen.
Konstigt att ingen i butikerna kunde säga vart jag skulle vända mig för detta arbete. Jag rättade till mina misstag själv, hyfsat. Inte perfekt, men jag klarade det.