Maskin för bockning av profilrör: hur man bygger en rörbockningsmaskin själv

I ett hushåll används en maskin för bockning av profilrör inte så ofta att det lönar sig att köpa dyr fabrikstillverkad utrustning.
Om ett sådant behov uppstår går det alldeles utmärkt att tillverka en enkel rörbockare privat, efter att först ha bestämt vilken typ av konstruktion som passar för uppgiften.
I denna artikel analyseras olika typer av maskiner för rörbockning i detalj, med beskrivning av deras funktionsprinciper och byggmetoder.
Artikelns innehåll:
Typer av maskiner för bockning av profilrör
Det finns många modifieringar av utrustning för att ändra konfigurationen av profilerade rör. Detta beror på den minsta bockningsradien. Om man försummar denna viktiga parameter kommer materialets hållfasthetsegenskaper att försämras vid bockningsstället. Man måste också känna till vissa tekniska finesser för bockning av metallrör och ta hänsyn till dem under arbetet.
Vid val av konstruktion beaktas arbetsstyckets material, diameter och väggtjocklek.
Klassificering av bockningsmaskiner efter drivtyp
Beroende på drivtyp kan maskiner avsedda för bockning av alla typer av rör vara manuella, elektromekaniska eller hydrauliska.
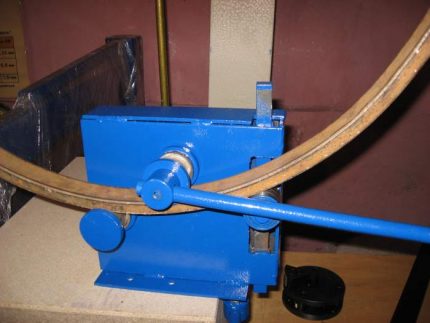
Manuella. Dessa är extremt enkla mekanismer som är tillgängliga för egentillverkning även för en person som inte är insatt i metallarbetets finesser.
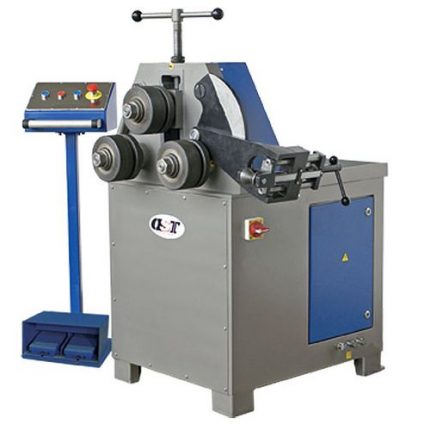
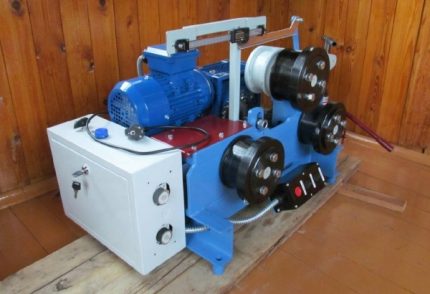
Elektromekaniska. En sådan maskin har en drivning i form av en elmotor – stegmotor eller vanlig motor, ansluten via en nedre växellåda. Den senare lösningen ger en högkvalitativ bockning tack vare korrekt spänningsfördelning.
Mekanismens konstruktion är inte enkel; för att tillverka den krävs specialkunskaper och lite professionalism.
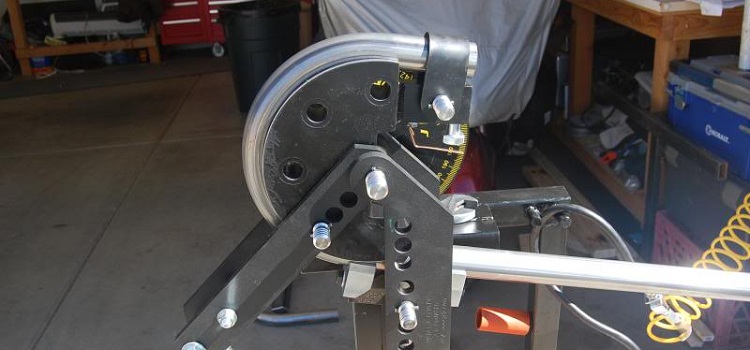
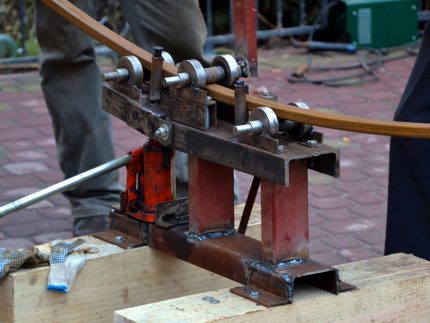
Hydrauliska. Drivningen i denna modell är manuell. Till skillnad från en enkel manuell konstruktion ingår en hydraulcylinder i schemat, vilket avsevärt minskar muskelkraften som krävs vid bockning.
Valsarna gör det möjligt att böja profilröret i valfri riktning. Manuell profilbockare med hydraulik kan med sin låga vikt böja profiler med bredd upp till 10 cm.
Typer av rörbockare efter installationsmetod
Det finns en indelning av profilbockare beroende på installationssätt. Man skiljer på stationär, bärbar och flyttbar utrustning. Stationära maskiner kan vara allt från en enkel betongplatta med stänger till rejäl utrustning.
Kompakta bärbara rörbockare har en stödfot, medan den flyttbara modellen saknar fot – man får välja en lämplig varje gång man använder utrustningen.
Klassificering av maskiner efter bockningsmetod
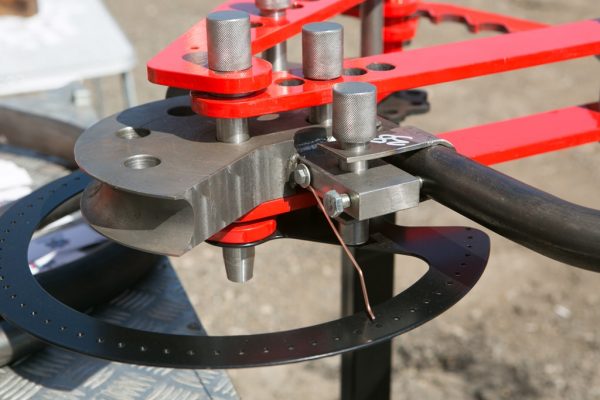
Bockningssättet avgör profilbockarens konstruktion och prestanda. Det finns 3 huvudsakliga bockningsmetoder. Den första är extrudering, där profilrörets geometri ändras med en deformationsrulle som fungerar som stans. Matris saknas i detta fall.
För operationen krävs två stabila stöd på motsatta sidor av bocken, som fungerar som matris. Dessa stöd kan vara vridbara skor eller rullar.
Eftersom kraften ökar gradvis och alltid har en riktning vinkelrät mot röret, ger metoden ett bra slutresultat. Metoden är dock endast lämplig för arbete i liten skala.
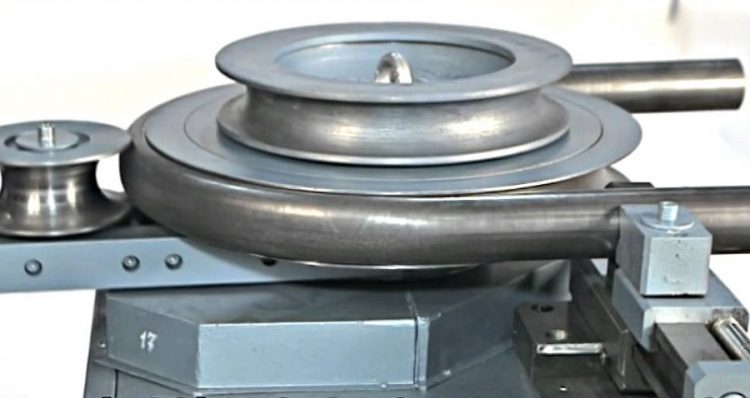
Den andra är pressning. För att skapa bocken används principen från skruvstycken – rörbiten placeras mellan matris och stans.
Profilerna på dessa måste för att få en kvalitetsbock exakt efterlikna detaljens geometri. Dessutom måste man i beräkningen ta hänsyn till metallens restdeformation. Hemma är denna metod tillämpbar när stor precision inte krävs.
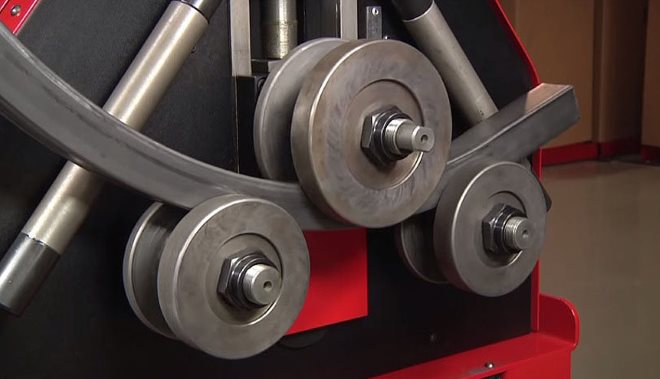
Den tredje metoden – valsning – är en universell metod som används för att böja både tunnväggiga och tjockväggiga rör. Böjen uppnås genom att dra arbetsstycket mellan rullarna – en roterande och två stödjande.
Utöver de ovannämnda metoderna kan rörböjning även utföras med följande metoder:
Oavsett vald konstruktion, när man själv tillverkar en rörbockningsmaskin, måste man ta hänsyn till experternas rekommendationer. När man väljer material för ramen, bör man utgå från att metalltjockleken ska vara minst 1/6 av det profilerade rörets bredd.
Om man till exempel ska böja ett rör med rektangulär sektion på 50 x 25 mm, för att undvika deformation av ramen under böjning, bör man använda en U-balk eller vinkelprofil med minst 10 mm tjocklek. Stödplattan samt stansen och matrisen bör vara dubbelt så tjocka.
Optimal diameter på rullarna är minst tre gånger sektionens mått. Flänsbredden på U-balken och vinkelprofilen som används för ramen bör vara 2 respektive 3 gånger rörets bredd. Om man ska böja profilrör med rektangulär sektion 50 x 25 mm, behövs en U-balk 100 x 10 eller en vinkelprofil 150 x 10.
Vi tillverkar en hydraulisk rörbockare
Låt oss titta på schemat för en maskin med hydraulisk drivning, där böjningen sker genom att profilröret trycks igenom i mitten av en stans som är fäst på en lyftande kolv. Som ett resultat av den täta kontakten mellan arbetsstycket, som vilar på två stationära rullar, och den rörliga stansen, antar arbetsstycket stansens form.
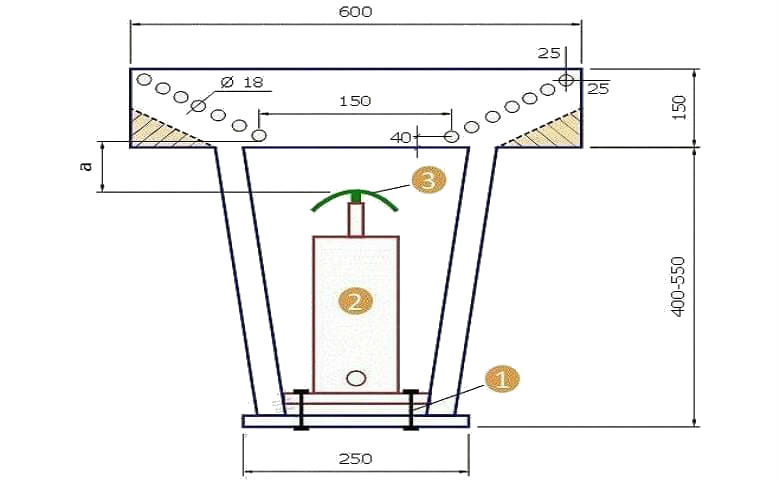
För att markera arbetsytan, dra en vertikal axel och på det avstånd från kanten och axeln som anges på ritningen, markera platsen för de nedre hålen. Markera därefter placeringen av de övre hålen genom att mäta ut rätt avstånd från kanten. Förbind centrum av dessa hål med en rak linje och avsätt lika långa segment på den.
Axlar för mellanhålen ligger i skärningspunkten mellan de gjorda markeringarna och den lutande axeln. Hålen på arbetsytan behövs för att kunna justera bockningsradien för profilämnet. Eftersom arbetsytan består av två spegelvända delar, markeras den andra på samma sätt.
Maskinens höjd bestäms av domkraftens parametrar och avståndet markerat med symbolen 'a' på ritningen. För att böja ett profilrör med bredden 15 mm bör detta mellanrum vara ungefär 20 mm när domkraften är i viloläge.
I denna konstruktion är kraften som överförs av stansen koncentrerad i dess övre del. Som ett resultat av detta utsätts rörets ytterradie för sträckning, vilket kan orsaka väggförtunning och i vissa fall brott. Därför rekommenderas det inte att använda denna maskin för tunnväggiga ämnen.
Valsad rörbockare med egna händer
På sådan utrustning får ämnet önskad form genom valsning. I en hemmaverskstad är det enklast att tillverka en 3-rullars konstruktion med manuell drivning. Titta på två varianter av sådana maskiner.
Variant av maskin med vridplattform
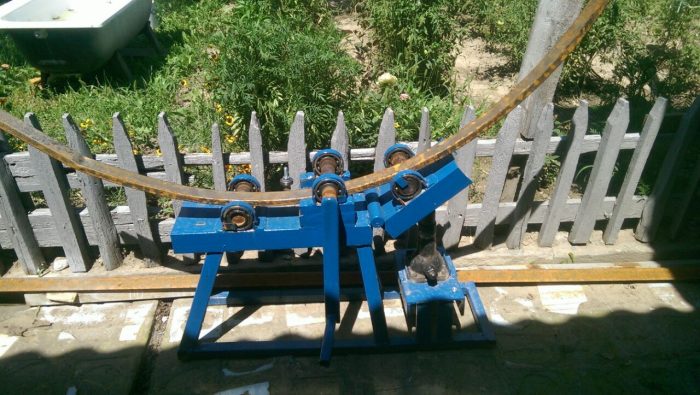
Principen för en sådan maskin för böjning av rör med annat tvärsnitt än runt är följande:
- Huvudbädden är förbunden via en ledad förbindelse med den vridbara plattformen, som bestämmer bockningsvinkeln.
- Plattformen drivs av en domkraft som trycker mot den med sin arbetsstång.
- Profilens frammatning sker genom att vrida handtaget som sitter på den mellanliggande axeln.
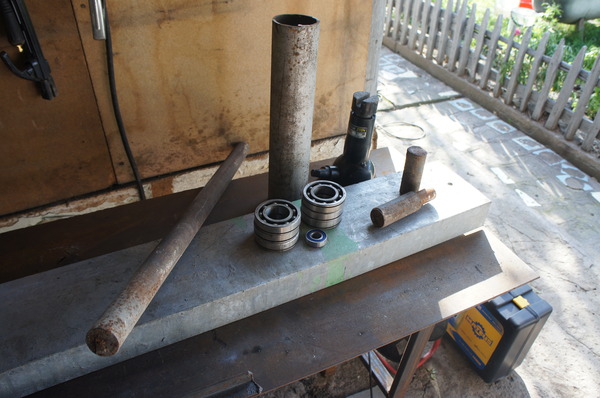
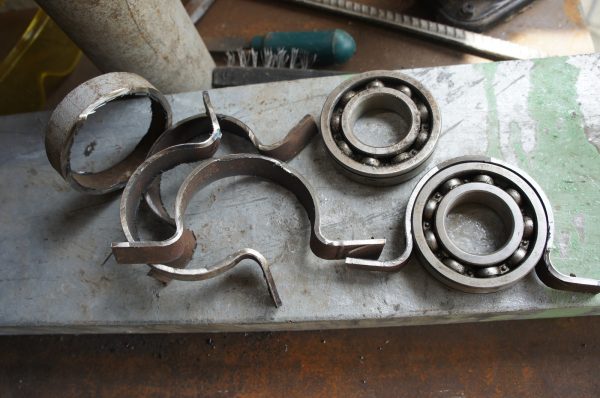
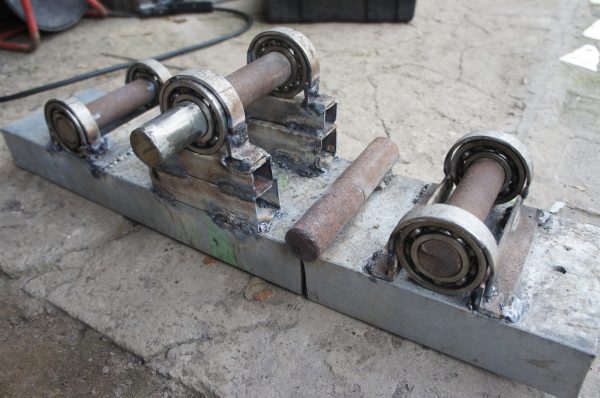
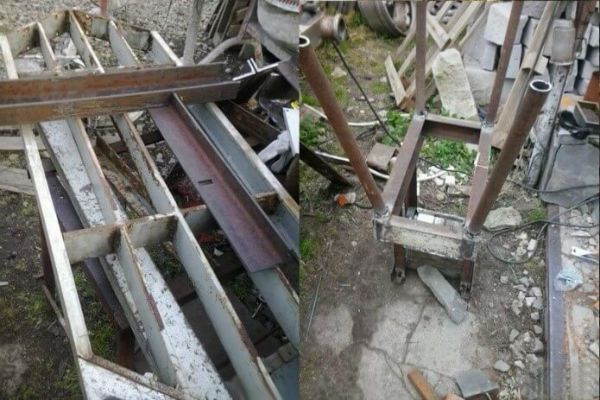
För att tillverka maskinens bas och stolpar behövs U-balk med vägghöjd från 150 till 200 mm, totalt cirka 3 m. Som hållare för lager och valsbas passar ett stålrör med innerdiameter lika med lagrens ytterdiameter; röret delas i 6 korta bitar.
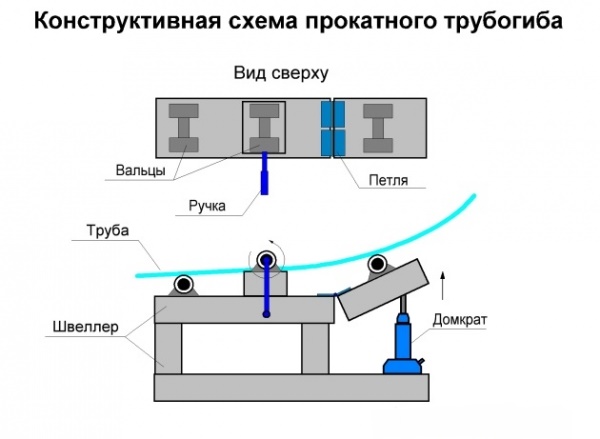
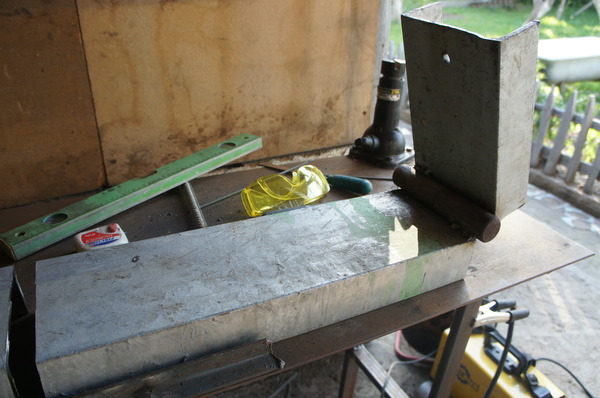
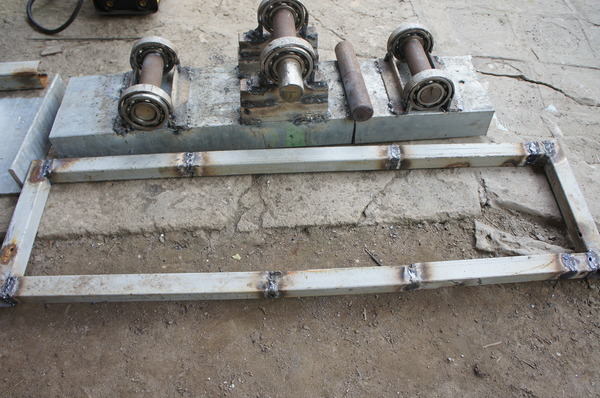
Gör basen och två plattformar av U-balken. Lämna cirka 0,5 m från en av sidorna och svetsa en vertikal stolpe av samma U-balk. Para ihop två delar så att stolpen blir stark.
Med strikt horisontalitet monteras en stationär plattform, och en bakre stolpe svetsas fast. Därefter tar man en bit profilrör och förlänger stopparna till en höjd minst lika med profilrörets tjocklek, vars deformation avses att utföras på den tillverkade maskinen.
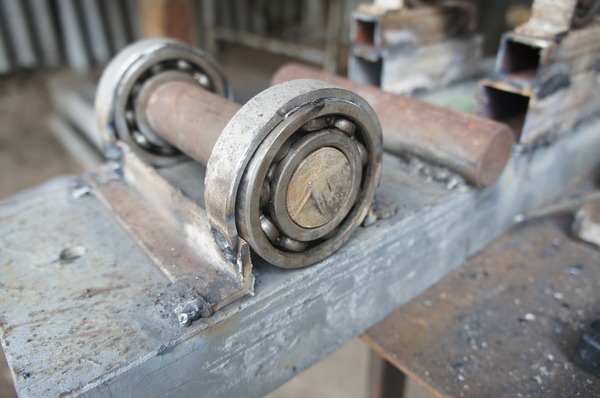
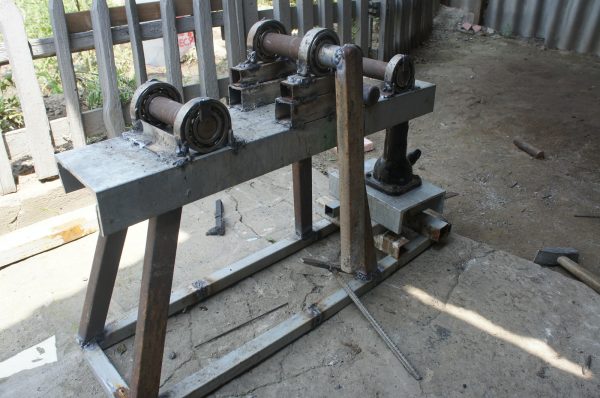
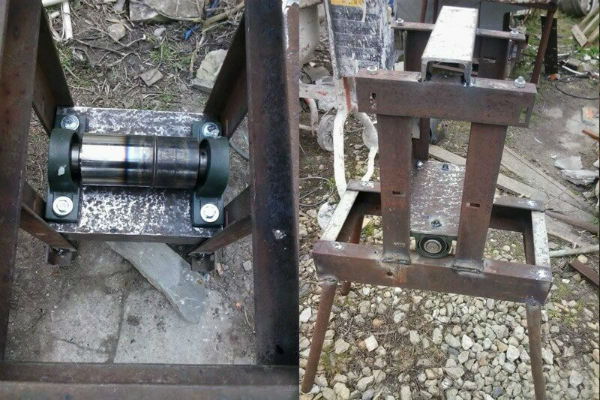
Styrplattformen ansluts till huvudramen med hjälp av dörrgångjärn. På de förlängda stopparna och kanterna på båda plattformarna monteras lager med svetsning, och konstruktionen förstärks med vinkelbeslag. Axlarna sätts in i lagren, och på den mittersta fästs ett handtag.
Under kanten på styrplattformen installeras en domkraft och fästs i basen med bultförband.
Monteringen av rörböjaren med svängbar plattform utförs i följande ordning:
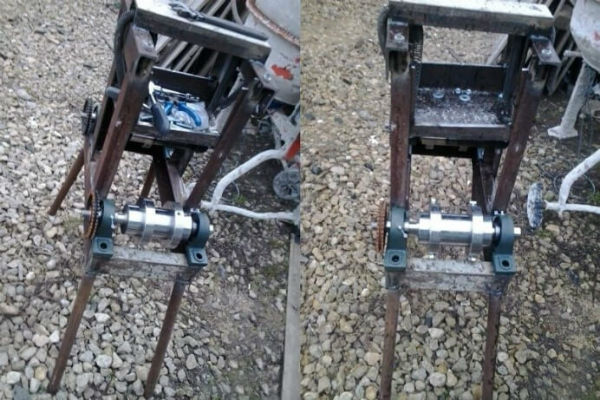
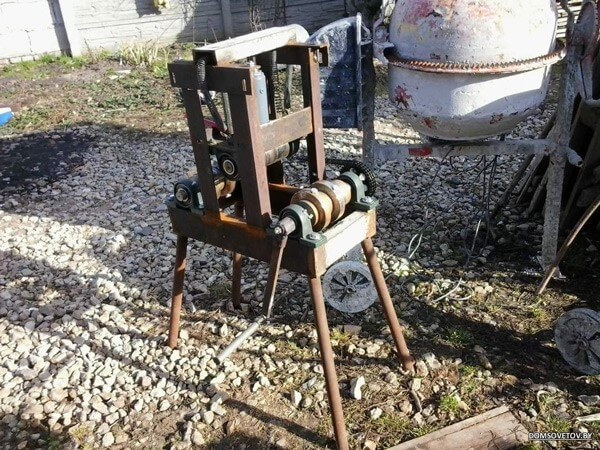
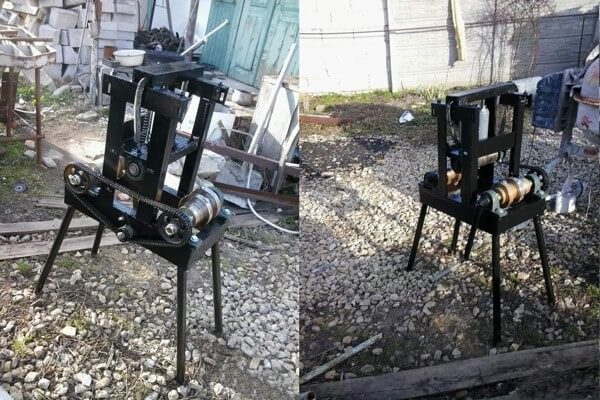
Valsmaskin med tre rullar
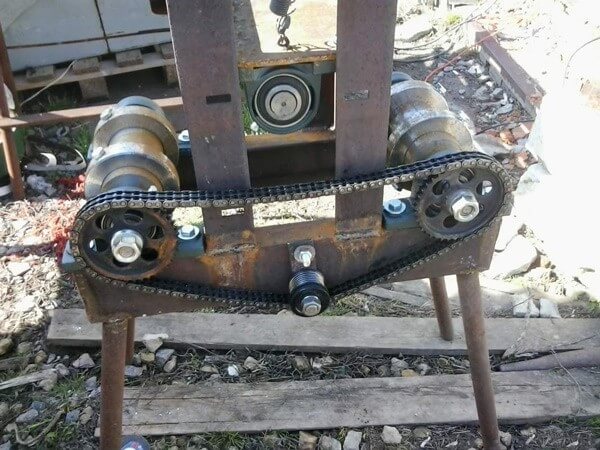
På denna maskin läggs röret på rullarna som är placerade på sidorna. Den övre rörliga rullen sänks ned på arbetsstycket uppifrån och fixerar det på så sätt. Därefter vrids handtaget och rörelsen överförs till axlarna via en kedja. Röret dras igenom och ändrar sin geometri.
Genom att gradvis öka trycket genom att skruva åt pressbulten och dra arbetsstycket, uppnår man rörets böjning i önskad vinkel.
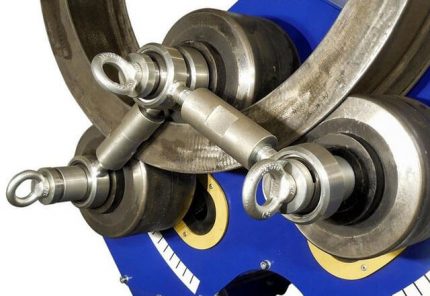
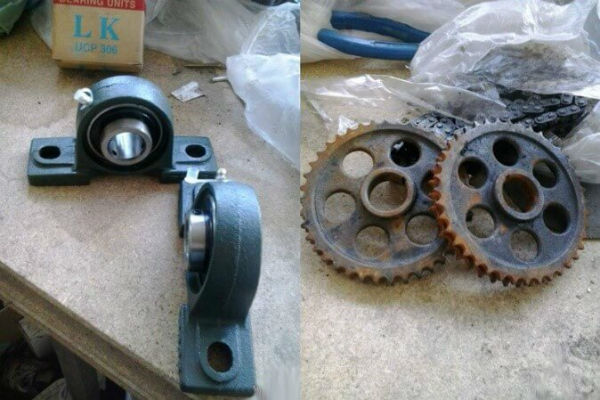
För att tillverka en maskin som fungerar enligt detta schema måste du förbereda en hylla och profilformad metallvals för ramen, axlar, 4 starka fjädrar, kedja, lager, fästelement och andra detaljer. För montering av lagren behövs 3 axlar med parametrar som motsvarar kedjehjulen och lagren.
Två axlar är avsedda för sidopositionering, och den tredje (tryckaxeln) är för upphängning på fjädrar. Dessa element kommer troligen att behöva beställas i en verkstad, medan resten kan göras för hand.
Tryckaxeln består av lager, kugghjul och ringar. I ringarna skärs gängor för klämbutlarna och spår görs. I hyllorna av U-balkar utförs säten för tryckaxeln. I slutskedet monteras konstruktionen med början från raminstallationen.
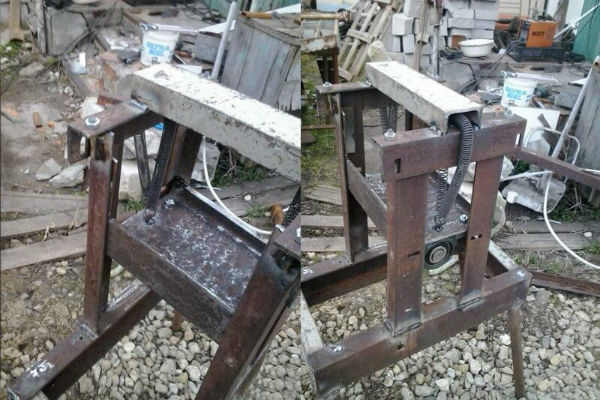
Därefter hängs tryckaxeln på fjädrar, ansluten till hyllan via en kilförbindelse. Stödaxlarna installeras på sidorna och kedjan sträcks mellan dem med hjälp av en magnetisk vinkel som hållare.
På en av dem fästs ett handtag med ett roterande rör, sedan utförs arbetet med att montera domkraften. Den fästs vid plattformen med bultar och svetsning.
Vid montering av hängaxeln följs en viss ordning: först installeras den på hyllan, till den svetsas muttrar för fjädrarna, plattformen vänds och ansluts till fjädrarna. Observera att med ökande avstånd mellan rullarna minskar krafterna som krävs för böjning.
För att montera en rörbockare av valstyp behövs:
På vår webbplats finns flera artiklar som i detalj beskriver varianter av hemmagjorda enheter för att böja profilrör, vi rekommenderar att du läser dem:
- Hur man bygger en rörbockare för fyrkantsrör själv: översikt över bästa hemmabyggen
- Hur man gör en rörbockare själv: exempel på bästa hemmabyggen
Hur böjer man ett profilrör på ett enkelt sätt?
Det mest primitiva verktyget för att ändra konturen på ett profilrör är att använda en trämall. Den kan användas för att böja tunnväggiga rör av stål eller aluminium. För att tillverka en sådan improviserad bockningsmaskin tar man brädor, fäster ihop dem på något sätt och sågar ut en mall.
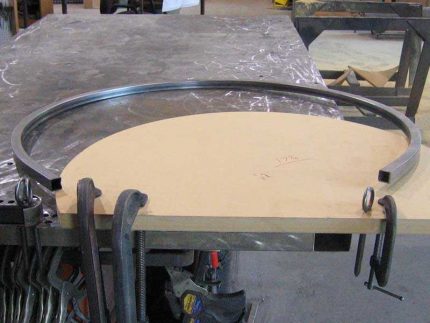
Där mallen möter röret bör mallens tjocklek vara några centimeter större än profilrörets tvärsnittshöjd. Mallens kant görs lutande, annars kan röret glida av.
Konstruktionen förses med ett stöd och fästs vid någon stabil bas. Röret placeras mellan mallens plan och stödet, och man börjar böja materialet från röränden. Om man börjar böja från mitten kan ett tunnväggigt rör plattas till.
I röret kan man sätta in en metallstång med samma diameter som rörets innerdiameter, eller så kan man helt enkelt ta en rörbit och trä den över änden av arbetsstycket. I vilket fall som helst blir det bekvämare.
Mer detaljer om hur man böjer ett profilrör utan specialutrustning finns i detta material.
Enligt samma princip tillverkas kraftigare maskiner. I detta fall skapas kraften med hjälp av en vinsch, och röret fästs ordentligt så att det inte lossnar.
Slutsatser och användbar video om ämnet
Grundläggande regler för tillverkning av maskin för bearbetning av profilrör:
Rörbockningsmaskin, med konstruktion nära fabriksmodell:
Av alla varianter av profilbockningsmaskiner bör man välja en konstruktion som bäst motsvarar användningsändamålet. Ibland räcker det med den enklaste mekanismen för att förse sig med nödvändig mängd böjd profil utan större ekonomiska kostnader.
Har du personlig erfarenhet av att bygga en bockningsmaskin? Kanske du kan dela med dig av användbar information om ämnet och lägga upp bilder på din anordning? Vänligen lämna kommentarer, dela erfarenheter, ställ frågor i blocket nedan.
 Hur man böjer en profilerad rör för hand utan specialverktyg
 Montering av HDPE-rör med egna händer: instruktioner för svetsning + hur man böjer eller rätar ut sådana rör
 Pyssel med polypropylenrör – gör det själv: hemmagjorda varianter för hemmet
 Hur man gör en stol av polypropylenrör – steg-för-steg-instruktioner för tillverkning
 Montering av kopparrör med egna händer: installationsteknik för kopparrörledning
 Teknik för svetsning av polypropenrör med egna händer: översikt över metoder och nyanser
 Vad kostar gasanslutning till ett privat hus: pris för organisation av gasleverans
 Bästa tvättmaskiner med torktumlare: ranking av modeller och råd till köpare
 Vad är färgtemperatur hos ljus och nyanser vid val av lamptemperatur för dina behov
 Byte av gasvattenberedare i lägenhet: dokumentation för byte + grundläggande normer och krav