Montering av HDPE-rör med egna händer: instruktioner för svetsning + hur man böjer eller rätar ut sådana rör

Lågtryckspolyeten intar en ledande position i popularitetsrankningen bland material som används för att bygga rörledningar. Hemligheten bakom dess efterfrågan förklaras lätt av dess mångsidighet och enkelheten i att montera polyetenrör.
Men precis som vid arbete med alla andra polymerer kan högkvalitativ montering av PND-rör med egna händer endast utföras om tekniken följs noggrant. Vi berättar vilka detaljer du ska tänka på när du fogar samman element. Vi förklarar hur du korrekt utför deras böjning och uträtning.
Artikelns innehåll:
Effektiva sätt att sammanfoga PND-rör
Tekniskt sett kan PND-rör sammanfogas med två huvudmetoder – permanent och avtagbar.
Den första kräver användning av en svetsmaskin, den andra utförs utan sådan.
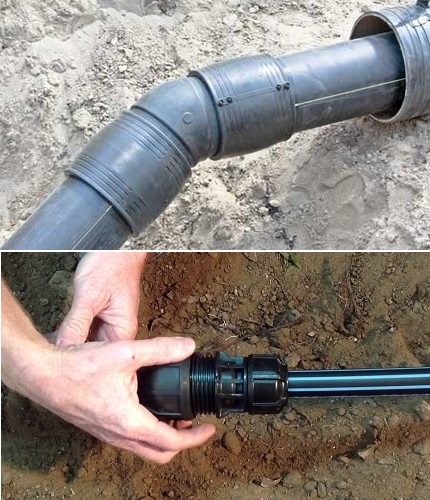
Svetsade permanenta fogar möjliggör maximal tätning, vilket är särskilt viktigt vid installation av tryckledningar. Avtagbara fogar är lätta att montera och gör det möjligt att när som helst demontera rörledningen för att ändra dess konfiguration eller lägga till nya grenar.
Permanenta sammanfogningsmetoder
För sammanfogning av PND-rör används två permanenta metoder: stumsvetsning och installation av elektrosvetskoppling.
I vilket fall som helst ställs följande krav på fogarna vid genomförande av dessa metoder:
- Den maximala vinkeln för förskjutning av de svetsade delarna får inte överstiga 10 % av väggtjockleken på de rör som fogas samman.
- Svetsfogen bör göras högre än den yttre ytans nivå på de angränsande delarna.
- Höjden på svetssträngen av en korrekt utförd fog bör variera inom intervallet 2,5–5 mm.
Det optimala värdet för svetssträngens höjd beror på väggtjockleken på det smälta godset. På tunnväggiga rör (upp till 5 mm) bör den inte överstiga 2,5 mm. Om rörens väggtjocklek varierar mellan 6–20 mm, bör svetssträngens höjd inte vara mer än 5 mm.
Genom stumsvetsning av rör
Skapandet av en permanent förbindelse sker genom att materialet mjukgörs till en trögflytande substans så att dess delar diffust förenas. Det används för rör med väggtjocklek över 5 mm.
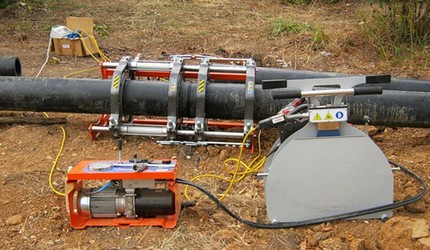
Svetsmetoden används på raka delar av vattenledningar som ska användas under tryck. Endast den möjliggör en tät förbindelse vid diametrar över 200 mm, eftersom den inte orsakar förlust av rörstyvhet som leder till deformation.
Hållbar svetsning av PE-rör görs för hand med specialverktyg. Metoden går ut på att värma ändarna på de sammanfogade elementen till ett trögflytande tillstånd med hjälp av en värmemunstycke. De mjukgjorda ändarna fogas helt enkelt ihop under tryck, varefter fogen får svalna.
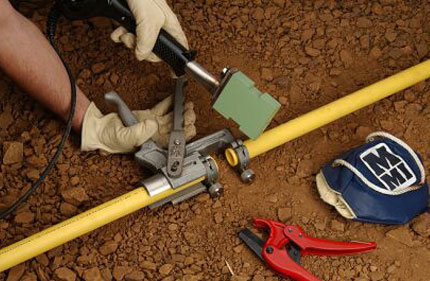
Vid svetsarbeten är det viktigt att hålla temperaturen på värmeelementen.
Parametrarna för hålltider och temperatur på värmeelementen bestäms utifrån tre faktorer:
- Rörledningens väggtjocklek.
- Rördelarnas diameter.
- Svetsutrustningens tekniska parametrar.
Att sammanfoga rör med svetsning är det mest pålitliga och hållbara alternativet. Med det kan man skapa en permanent förband som klarar tryck både i trycklösa och trycksatta vattenförsörjningssystem.
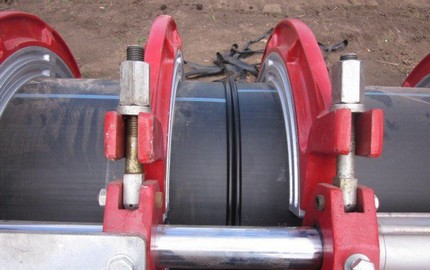
Svetsning utförs i följande ordning:
- Kommunikationen kapas till önskad storlek. Ändytornas parallellitet jämnas till. Ändarna rengörs med sandpapper.
- Från ändarna tas en fas av 2-3 mm bredd bort. Svetsområdet rengörs noggrant och behandlas med avfettningsmedel.
- Svetsverktyget ställs in på 260° uppvärmning. Medan det värms upp träs svetsmunstycken på och man väntar tills de når önskad temperatur.
- Med hjälp av centreringsmekanismen förs kopplingen och rörändan in i munstyckshåligheten. Om lödkolven inte har någon centreringsmekanism måste inriktningen kontrolleras 'med ögonmått' och sammanfogningen göras så exakt som möjligt.
- De centrerade elementen skjuts in till den angivna markeringen, sammanfogas under tryck och hålls kvar under den tid som anges i instruktionen för smältning.
- Efter avslutat arbete flyttas apparaten åt sidan och kopplas bort från nätet. Svetsområdet fixeras i avsett läge utan förskjutning eller vridning tills ytan har svalnat helt.
Vid svetsning är det viktigt att inte överskrida tiden. Detta kan orsaka att polyeten bildar en ansamling på produktens innerdiameter.
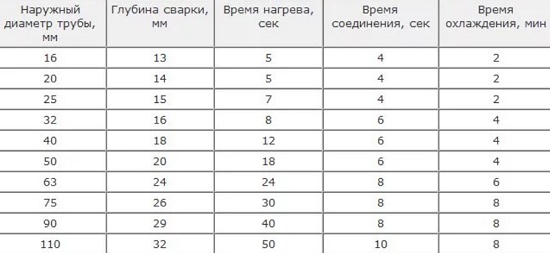
För en pålitlig infästning bör installationsdjupet vara cirka 2 mm. Genom att hålla det angivna djupet får svetsfogen ett jämnt och presentabelt utseende med jämn höjd.
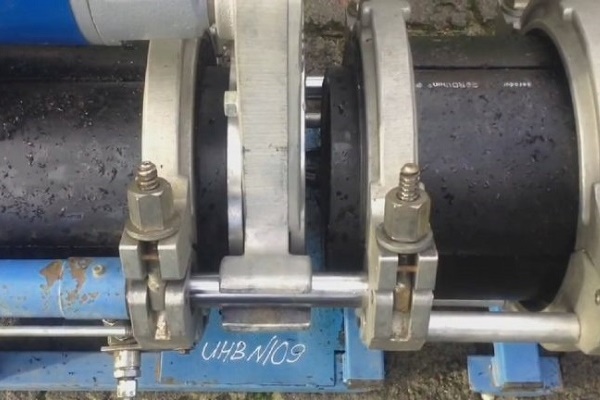
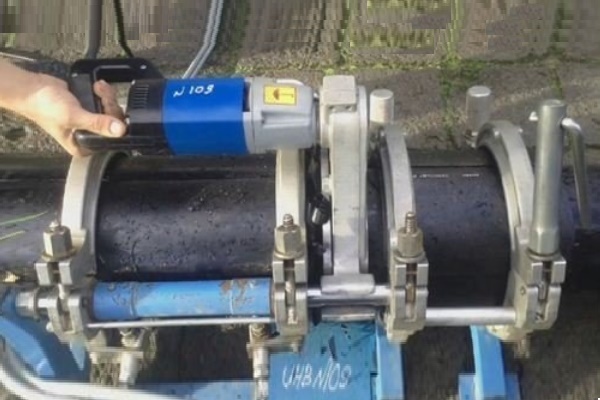
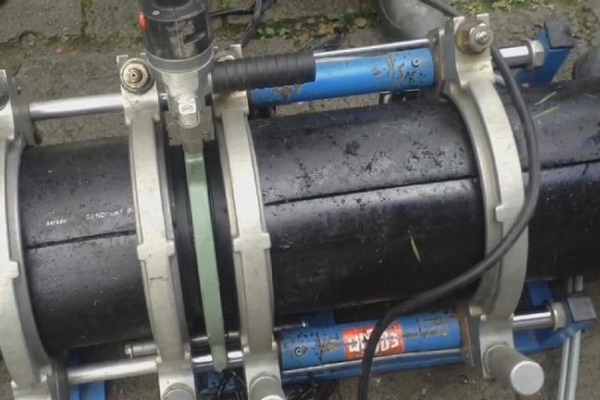
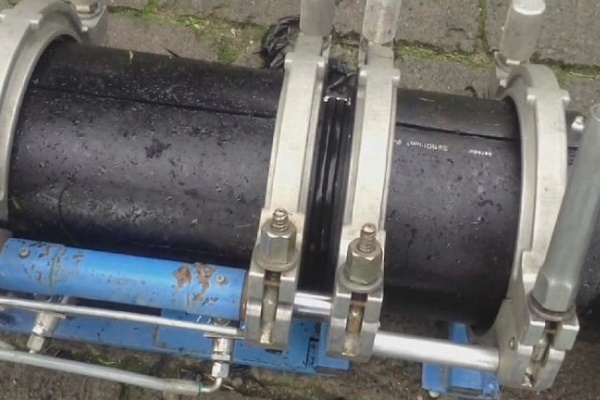
Följande fotoserie visar stegen för stumsvetsning av polyetenrör:
Genom elektrokopplingssvetsning
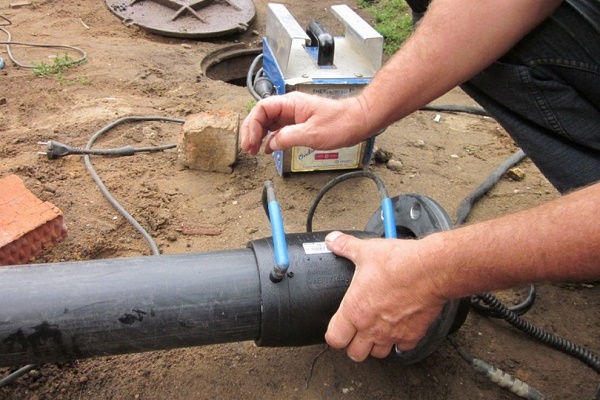
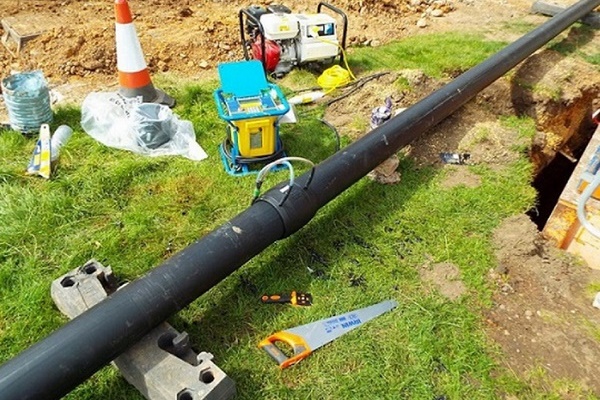
Vid användning av denna metod för permanent sammanfogning används elektromuffsvetsning eller en elektrosvetskoppling.
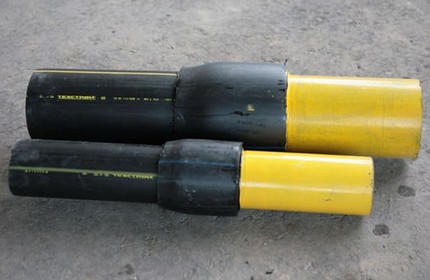
Denna metod är effektiv när man måste arbeta under trånga förhållanden. Till exempel vid reparationsarbete i brunnar eller när man behöver göra anslutningar till redan sammanfogade rör.
Det finns inga enhetliga standarder för mufflödning i nationella normdokument. Denna teknik används oftare i europeiska länder och regleras av standarderna DVS-220715.
Tekniken för att sammanfoga polyetenrör med muffar omfattar flera grundläggande steg:
- Förberedelse av anslutningsdelen. Den yttre ytan av röränden rengörs från fett och damm. För detta ändamål används tvål- och spritlösningar, som finns i ett brett sortiment i byggaffärer.
- Bearbetning av fogytan. Tätheten i förbandet beror direkt på hur jämn snittytan är. För att få en perfekt slät yta slipas röränden med ett stycke finkornigt sandpapper.
- Fasning. Röränden skärs i 45° vinkel. Fasningen gör det möjligt att uppnå maximal anliggning mellan elementen och deras fixering.
- Montering av muffen. Muffen ansluts till en strömkälla. Efter att den har värmts upp till önskad temperatur sätts muffen på ena sidan (dornen) på röret, medan den andra änden (hylsan) ansluts till den andra röränden.
En avgörande förutsättning för elektrofusionssvetsning är att säkerställa att detaljerna är orörliga under uppvärmning och avkylning. När rörändarna förs in i den uppvärmda muffens hålighet är det viktigt att arbeta snabbt men med största försiktighet för att inte överhetta polyeten.
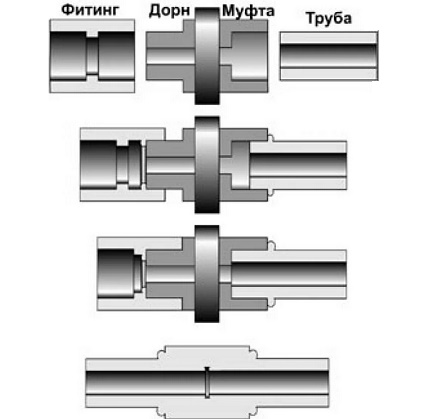
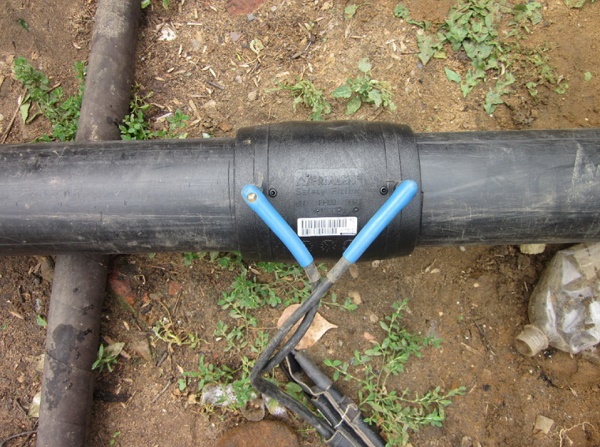
När du för in rörsektionerna i muffens hålighet, var beredd på att flytande plast kommer att tränga ut underifrån lite grand. När arbetet är klart återstår bara att ta bort muffen och lägga den sammanfogade rörledningen på en hård yta för att fixera den i önskat läge.
Efter att smältan stelnat kommer en klämring som ligger tätt mot röret att synas vid fogen.
Men när du väljer den här metoden bör du tänka på att plaströr inte är särskilt styva. Därför kan den skapade sömmen gå isär vid starkt inre tryck. Rörkoppling är inte den bästa lösningen för värme- och avloppsledningar under handfat.
En artikel som vi rekommenderar dig att läsa ägnas åt att utvärdera styrkor och svagheter hos olika svetsmetoder för PE-rör.
Avtagbara sammanfogningsmetoder
Om man tittar på demonterbara anslutningsalternativ utförs de med flänsar och kompressionskopplingar. Om installationen följs noggrant blir de lika pålitliga som de som görs med en svetsmaskin.
Alla typer av permanenta anslutningar innehåller en elastisk del. När den kläms med ett spännverktyg fyller den alla tomrum i fogen och förhindrar därmed läckor.
Med användning av PND-fittings
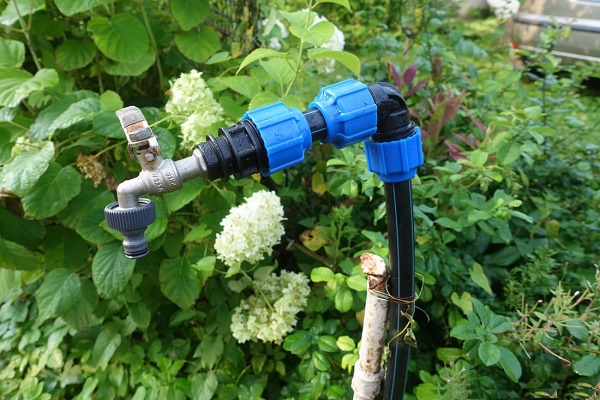
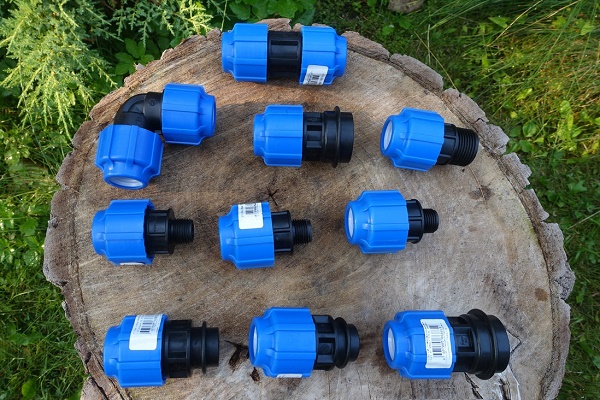
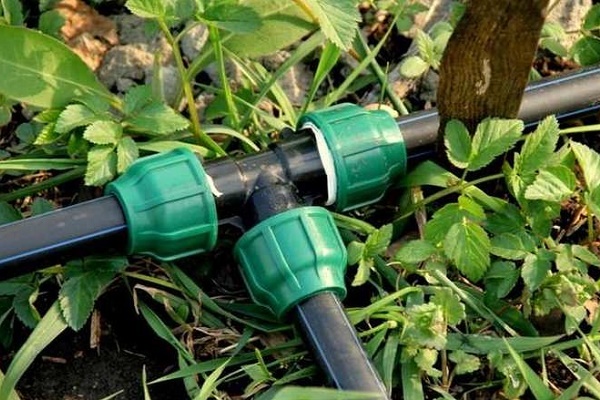
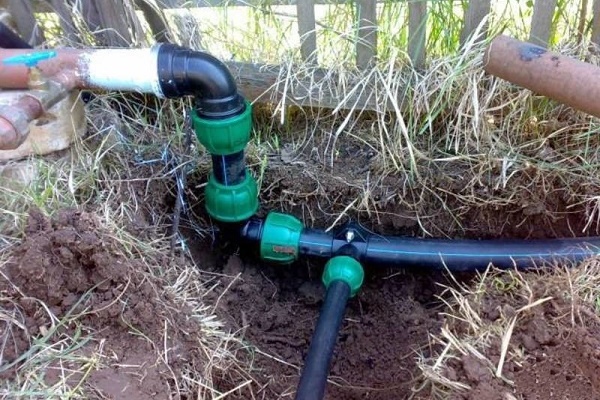
För att utföra denna metod använder man kompressionskopplingar, som är nipplar med utvändig gänga på båda sidor.
De kan sammanfoga rör och ge en tät anslutning med hög tätningseffekt. Samtidigt är den demonterbara anslutningen lätt att ta bort när som helst för att ändra ledningens konfiguration eller utföra akuta reparationer.
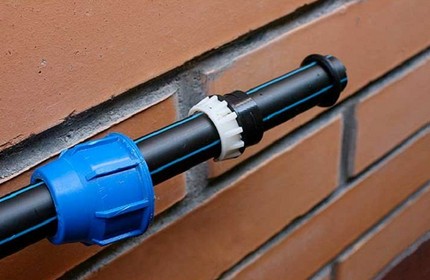
Arbetsgång för att utföra en kopplingsanslutning:
- På de förberedda ändarna av båda rören sätts ett distansring av polyuretan eller gummi. Ringens ytterdiameter måste vara lika med innerdiametern på rören som ska sammanfogas.
- Ändarna förses med en dragmutter och två klämbrickor. Den första brickans syfte är att pressa ut distansringen, den andra är avsedd att täta muttern mot röränden.
- Anslutningen sker enligt principen 'rör – koppling – rör'. För att öka tillförlitligheten dras den åt med dragmuttern från båda sidor tills det tar stopp.
För montering av delarna används en specialnyckel. Med den lossas klämmuttrarna på kopplingarna.
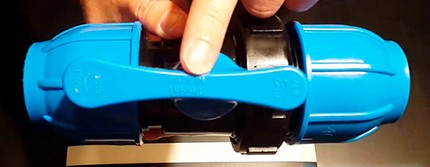
Den största fördelen med denna anslutningsmetod är att den är bekväm att utföra även vid betydande temperaturfall. Medan svetsade anslutningar kräver minst +5°C.
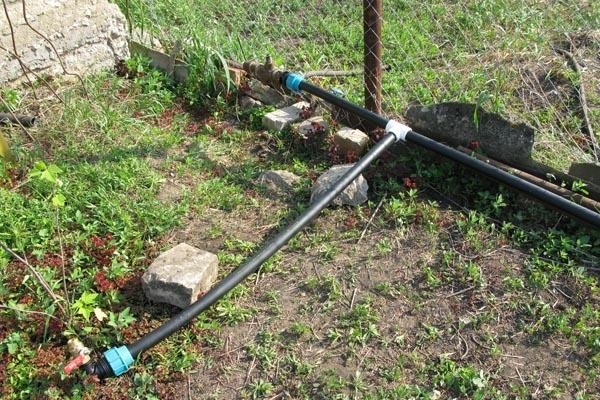
Ett brett sortiment av anslutningselement med olika diametrar gör det möjligt att montera alla typer av ledningar och göra nödvändiga förgreningar i rörledningen.
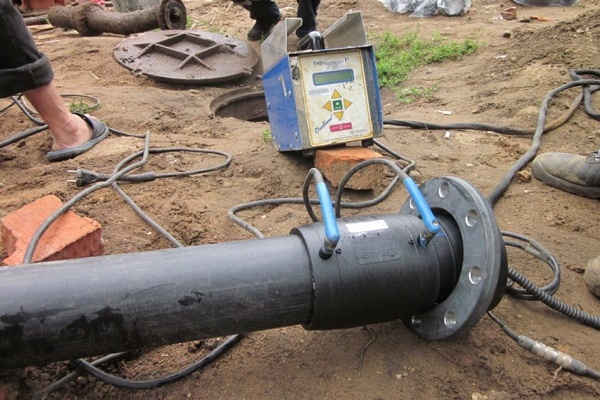
Genom montering av fläns
Flänsanslutning väljs när man behöver ansluta en HDPE-ledning till stålrör. Med flänsar är det bekvämt att ansluta ventiler, regulatorer och spjäll till ledningarna.
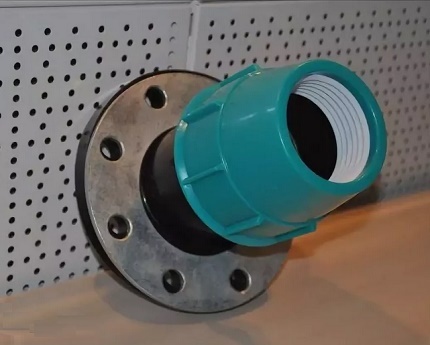
För montering på polyetenrör används flänsar som motsvarar GOST 12882.80. De har en förstorad innerdiameter.
Arbetet med att installera flänsen utförs i följande ordning:
- På ena änden av ledningen görs en gänga.
- Elementet skruvas in i gängan.
- På elementet sätts avledningen från anslutningsröret.
- Fogområdet värms upp med en muff eller en värmepistol.
Innan flänsen sätts på måste den inspekteras för vassa kanter och grader som kan skada änden av polyetenröret.
Hur böjer eller rätar du ut produkten?
Polyetenrör säljs som raka 12-meterslängder eller som hela produkter lindade på stora rullar. När de är upprullade får de en ringform och deformeras. Innan ett deformerat HDPE-rör rätas eller böjs måste det värmas upp.
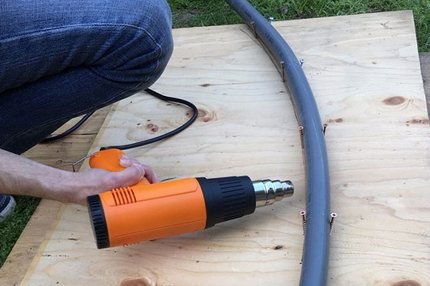
Lågtryckspolyeten är känt för god elasticitet. Men den förlorar denna egenskap vid uppvärmningstemperatur över +80°C. Detta utnyttjas när man behöver ändra produktens konfiguration.
Men man bör komma ihåg att för uträtning eller böjning kan temperaturen höjas endast under en kort tidsperiod. Polyetenröret tillhör ju kategorin byggmaterial som kan skadas om temperaturregimen överträds.
Översikt över metoder för att räta ut röret
Att räta ut ett rör och eliminera veck som uppstått vid lagring och transport är enklast efter lätt uppvärmning av produkten. Om byte eller reparation av rörledning utförs under sommaren när solens strålar är som starkast, kan man använda dem för att uppnå målet.
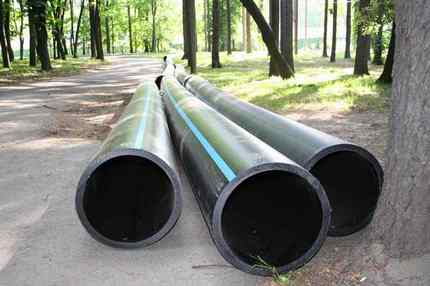
UV-strålarna försämrar inte polyetenets prestanda, men kan tillfälligt mjuka upp rörväggarna. Du behöver bara fästa det mjukade röret längs en styv stöd eller vägg, eller lägga det i en förgrävd dike. Innan du rätar ut ett böjt HDPE-rör på marken måste du rensa området.
Om arbetet måste utföras vintertid, använd varmt vatten för att värma upp produkten. Men denna metod är effektiv för rör som inte överstiger 50 mm i diameter. Som hjälpmedel för uträtning kan man använda metallräcken och tegelmurning. I alla fall: ju kortare rörsektion, desto lättare att arbeta med.
Effektiva metoder för att böja arbetsstycket
Om den motsatta situationen uppstår, när man behöver böja ett HDPE-rör, använder man samma värmebehandling.
För uppvärmning används följande metoder:
- blåsa med varm riktad luft från en byggfläkt;
- värma rörväggarna med gasbrännare;
- skölja ytan med kokande vatten.
För att förenkla böjproceduren är det bäst att bygga en formram. En form som har samma storlek som diametern på det rör som ska böjas kan göras av vanliga MDF-skivor. För att göra formens yta slät, slipa den med en bit sandpapper.
För att böja ett HDPE-rör med en fläkt utförs arbetet i följande ordning:
- Behandla stället som ska bearbetas med en byggfläkt.
- Det mjukade ämnet sänks ned i formramen.
- Böj röret försiktigt utan att använda överdriven kraft för att inte riva sönder produkten vid böjen.
När önskad böjvinkel har skapats, låt produkten svalna helt och ta först därefter ut den ur formen.
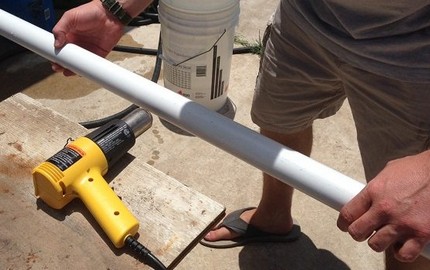
Viktig punkt: vid uppvärmning av röret måste man hålla sig till den 'gyllene medelvägen'. Vid otillräcklig uppvärmning av ytan under böjning kan röret gå sönder. Om man vid uppvärmning för nära för värmeelementet till produkten kan polymeren fatta eld.
Slutsatser och användbar video om ämnet
Lär känna nyanserna av svetsning och bearbetning av HDPE-rör i följande videor.
Video #1. Hur stumsvetsning utförs:
Video #2. Exempel på elektromuffsvetsning:
Video #3. Alternativ för att räta ut röret:
Vid val av metod för sammanfogning och uträtning av polyetenrör måste man ta hänsyn till trycknivån i arbetsmediet. Detta minimerar den negativa påverkan av utförda manipulationer på rörledningens tekniska egenskaper.
Känner du till tekniska nyanser vid sammanfogning av polyetenrör som inte beskrivs i artikeln? Har du personlig erfarenhet av att anlägga HDPE-rörledningar som du skulle vilja dela med besökare på webbplatsen och med oss? Skriv gärna kommentarer i blocket nedan, lägg upp foton, ställ frågor om artikelns ämne.
 Montering av polypropenrör själv: teknik för arbete med PP-ledningar
 Hur man gör en stol av polypropylenrör – steg-för-steg-instruktioner för tillverkning
 Hur man böjer en profilerad rör för hand utan specialverktyg
 Montering av kopparrör med egna händer: installationsteknik för kopparrörledning
 Montering av metall-plaströr med egna händer: anslutningsteknik och exempel på rördragning
 Pyssel med polypropylenrör – gör det själv: hemmagjorda varianter för hemmet
 Vad kostar gasanslutning till ett privat hus: pris för organisation av gasleverans
 Bästa tvättmaskiner med torktumlare: ranking av modeller och råd till köpare
 Vad är färgtemperatur hos ljus och nyanser vid val av lamptemperatur för dina behov
 Byte av gasvattenberedare i lägenhet: dokumentation för byte + grundläggande normer och krav