Lödning av polypropenrör: regler för arbetsutförande och genomgång av möjliga fel

Möjligheten att själv montera rörledningar – en otvivelaktig fördel med polypropenprodukter. Genom att använda ett bekvämt och lätt material kan du på egen hand bygga avlopp, reparera och modernisera vattenledningar.
Huvudsaken – att förstå specifikationen för sammanfogning av monteringselementen. Håll med om att det är en viktig del av arbetet som ansvarar för ledningens täthet och problemfri drift.
Vi erbjuder dig detaljerad information om hur lödning av polypropenrör utförs, vilken utrustning som används i arbetet, samt listar de vanligaste misstagen som nybörjarsvetsare gör.
De uppgifter vi har tillhandahållit hjälper dig att bygga pålitliga kommunikationer. För en tydligare förståelse har artikeln kompletterats med grafiska bilagor och en videoguide.
Artikelns innehåll:
Specifikationer för lödning av polypropenrör
Lödningsprocessen möjliggörs tack vare materialets uttalade termoplastiska egenskaper. Polypropen mjuknar vid uppvärmning – det får ett tillstånd som liknar plasticina.
Allmän beskrivning av tekniken
Materialets återgång till normala temperaturförhållanden bidrar till att dess struktur stelnar till normalt tillstånd. Dessa egenskaper har blivit grunden för lödningstekniken, som på tekniskt språk kallas – polyfusionssvetsning.
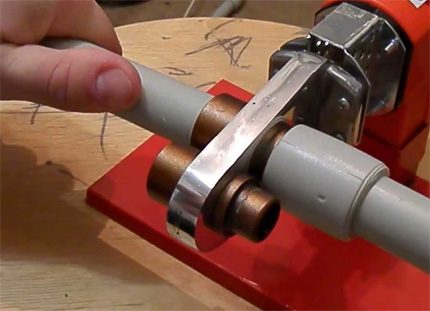
I praktiken används två metoder för sammanfogning av svetsade delar:
- Muffmetoden.
- Direktmetoden.
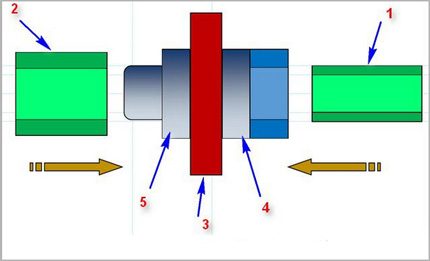
Muffmetoden. Svetsningstekniken visar hur man kan svetsa polypropenrör med hjälp av en formdel – en muff eller ett rör med större ytterdiameter. Vanligtvis utförs svetsning av plaströr på detta sätt när diametern inte överstiger 63 mm.
Principen för svetsning av två delar i detta fall bygger på att smälta en del av röret längs ytteromkretsen och en del av muffen längs insidan. Därefter fogas de båda delarna tätt ihop.
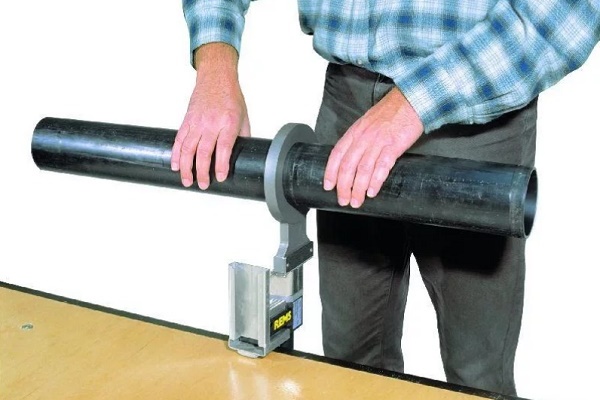
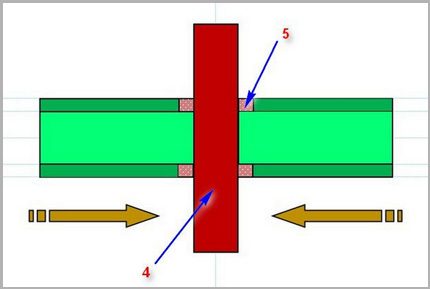
Direktmetoden. Metoden bygger på samma princip att smälta små områden av plaströren och sedan sammanfoga dem. Men i denna version är fogelementen två rör med samma diameter, och de fogas ihop med ändytorna.
Denna till synes enkla metod för svetsning av polypropen kräver hög noggrannhet vid bearbetning av fogytorna och exakt inriktning av de två delarna axelrätt under sammanfogningen.
Utöver de nämnda 'heta' teknikerna används även 'kallsvetsning'. Här används ett speciellt lösningsmedel som aktiv komponent, som kan mjuka upp polypropenstrukturen. Denna metod är dock inte särskilt populär.
Lödningsmaskiner för svetsning av rör
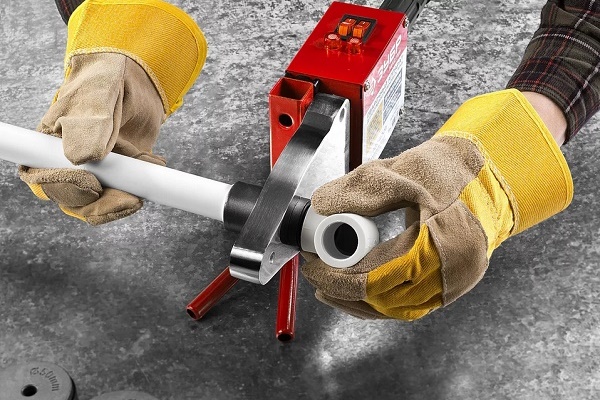
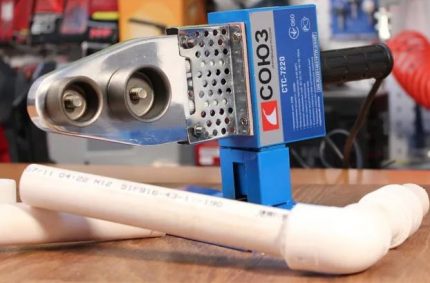
Både muffmetoden och direktmetoden kräver att plaströren svetsas med speciella svetsapparater. Konstruktionsmässigt liknar svetsutrustningen en elektrisk strykjärn.
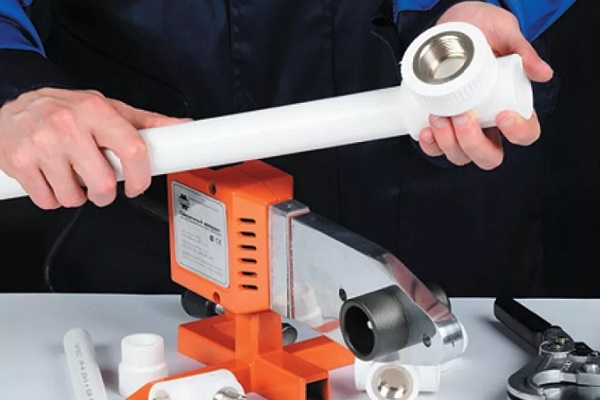
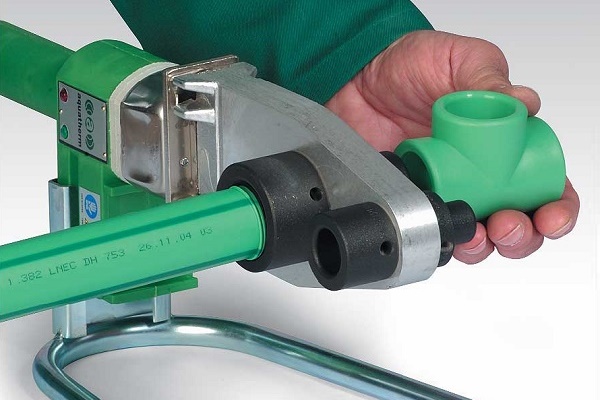
Grunden i apparaterna är ett massivt metalliskt värmeelement, på vars yta man monterar utbytbara munstycken – metallinsatser av olika diametrar. En sådan svetsapparat kallas strykjärn för svetsning.
För stumsvetsning är konstruktionen av svetsapparaterna mer komplex. Vanligtvis ingår i sådan utrustning inte bara ett värmeelement utan även ett centreringssystem för de delar som ska svetsas.
Som regel används utrustning för direktsvetsning, liksom tekniken, sällan i hushållssektorn. Användningsprioriteten är industrin. –
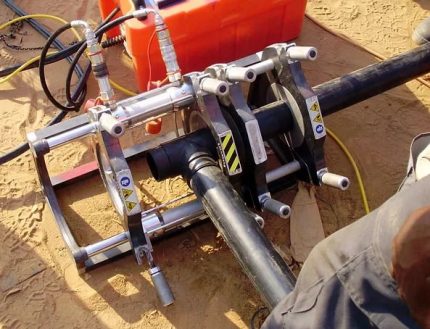
Förutom lödkolvarna behöver du också:
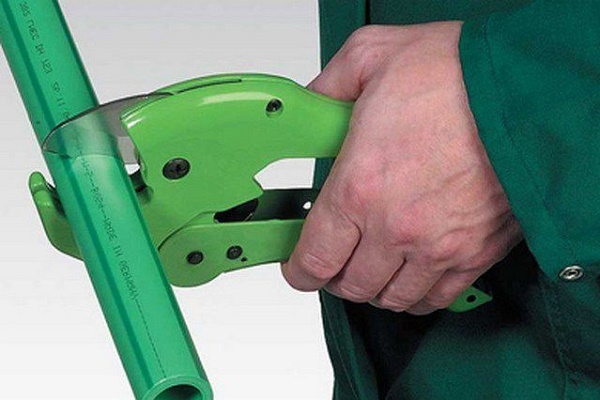
- sax – rörkapare för polypropenrör;
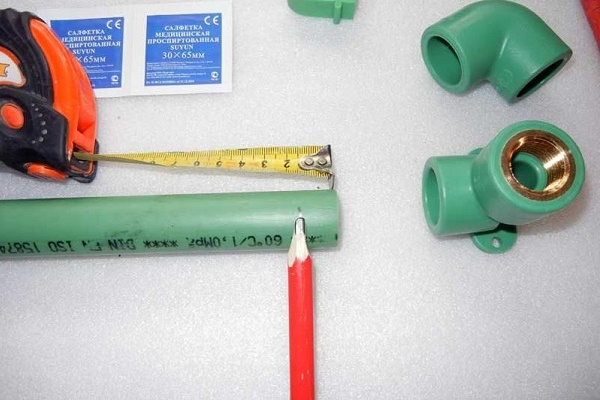
- byggmåttband;
- vinkelhake för metall;
- skärare för armerade rör;
- markeringspenna eller blyertspenna;
- avfettningsmedel för ytor.
Eftersom arbetet utförs på högtemperaturutrustning måste du absolut bära täta arbetshandskar.
Procedur för svetsning av polypropen
Viktig varning! Svetsning av polymermaterial måste utföras i ett välventilerat utrymme. Vid upphettning och smältning av polymerer frigörs gifter som i vissa koncentrationer kan ha allvarliga effekter på människors hälsa.
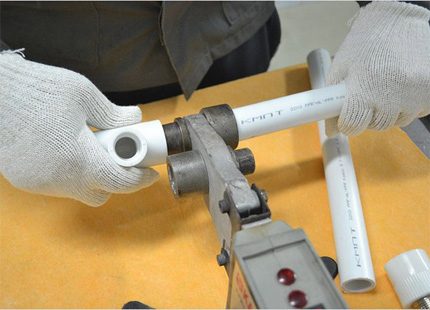
Först och främst måste du förbereda dig:
- Sätt fast donarna med rätt diameter på värmarens platta.
- Ställ in svetstemperaturen på 260 °C.
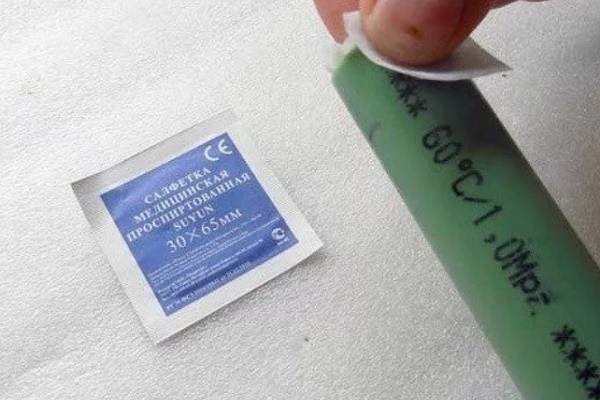
- Förbered de delar som ska fogas – markera, fasa kanterna, avfetta.
- Slå på svetsstationen.
- Vänta tills arbetstemperaturen uppnåtts – den gröna indikatorn tänds.
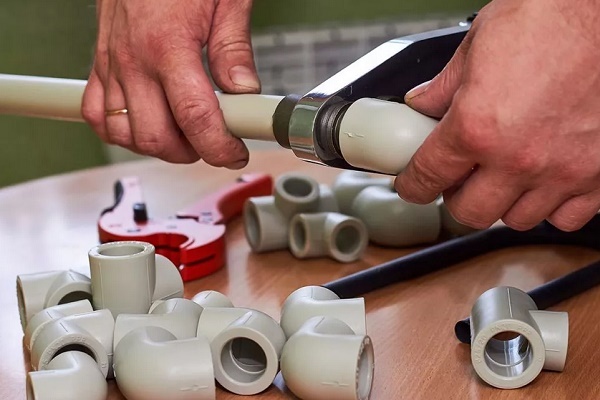
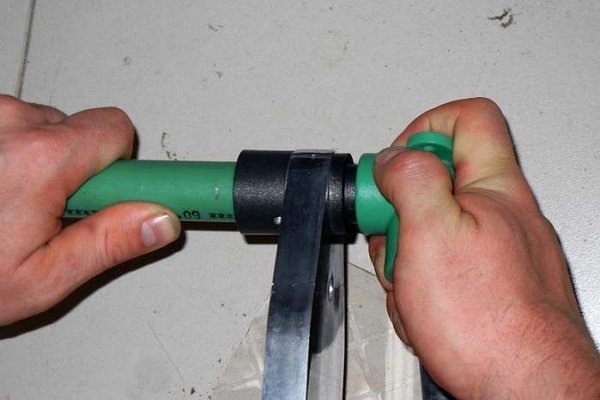
Sätt samtidigt de delar som ska fogas (rör – muff) på svetsstationens don. Polypropenröret sätts på ena donets inre område och muffen (eller hylsan på formdelen) på den andra donets yttre yta.
Vanligtvis förs rörändarna in till den tidigare markerade linjen, och muffen trycks på så långt det går. Medan polypropendelarna hålls på de uppvärmda donen, kom ihåg en viktig teknisk detalj – hålltiden.
Vid otillräcklig hålltid finns risk för låg diffusion av materialet, vilket påverkar svetskvaliteten. Om du håller delarna för länge är risken hög för deformation av strukturen. Detta leder till försämrad svetskvalitet.
Det rekommenderas att du använder tabellen där det optimala tidsvärdet anges för rör med olika tekniska parametrar.
Tabell över smältiden för polypropenrör
| Nominell rördiameter, mm | Uppvärmningstid för optimal diffusion, sek | Tid för sammanfogning av delar, sek | Kylningstid för delar, min |
| 20 | 5-8 | 8 | 2 |
| 25 | 7-11 | 10 | 3 |
| 32 | 8-12 | 12 | 4 |
| 40 | 12-18 | 20 | 5 |
När du har hållit delarna på dornarna under optimal tid, tar du bort dem och sammanfogar snabbt de uppvärmda delarna. Du måste utföra sammanfogningsproceduren tydligt och snabbt (enligt tiden i tabellen) och samtidigt se till att delarna hålls i linje.
Du får göra en liten axeljustering (inom 1–2 sekunder), men du får inte vrida delarna i förhållande till varandra.
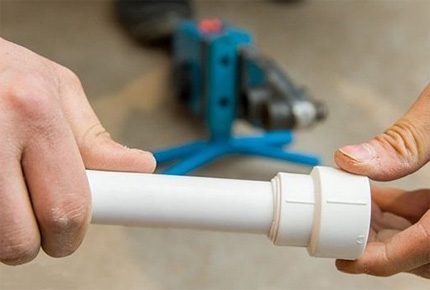
Den angivna hopfogningstiden för polypropenrör kan justeras beroende på arbetsförhållanden och materialets egenskaper.
Om du till exempel utför installationen vid minusgrader utomhus, ökas de angivna normerna naturligt med upp till 50 % av nominalsvärdet. För varje enskilt icke-standardiserat tillstånd väljs uppvärmningstiden genom provsmältning.
Anslutning av rör med lödning och armering
Låt oss titta på hur du korrekt smälter armerade polypropenrör. Här måste du ta bort det skyddande materialet. Närvaron av ett armeringsskikt (aluminiumfolie) i rörets struktur kräver ytterligare uppvärmning. Men det är inte det viktigaste.
Vanligtvis har sådana produkter en större diameter och passar inte till standardmunstyckena på lödkolven. Du måste rengöra dem före smältningen. Undantag är rör armerade med glasfiber. De smälts på standardsätt.
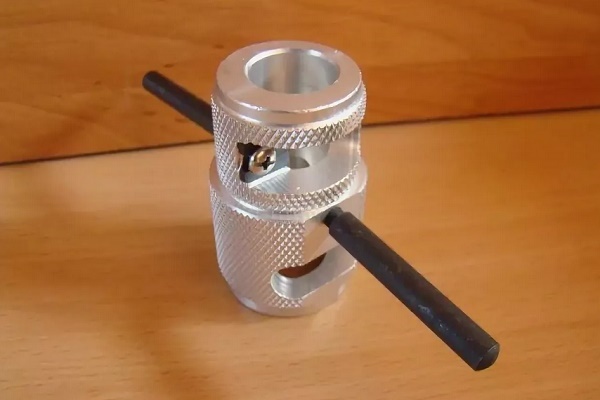
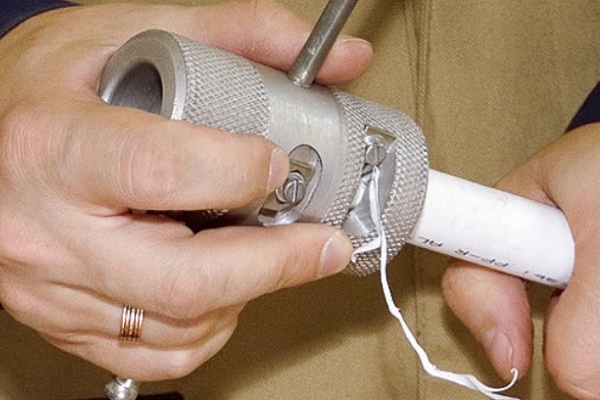
Med tanke på mångfalden av tekniker för armering av polypropenrör används olika bearbetningsmetoder före smältning. Traditionellt använder du en schweier för rengöring.
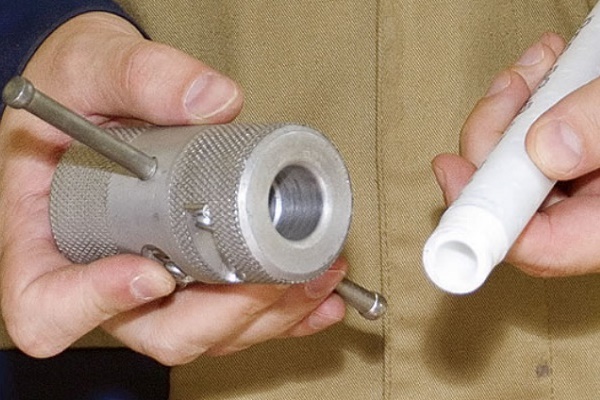
Detta namn har en speciell anordning i form av en metallhylsa med knivar. Du sätter schweiern på röränden som ska smältas, och med roterande rörelser runt rörets axel skrapar du bort armeringsskiktet tills rent plast syns.
Om det armerade lagret är placerat i den mellersta delen av plaströrets vägg, är det här mer förnuftigt att använda ett annat verktyg – en rörändskärare för plaströr.
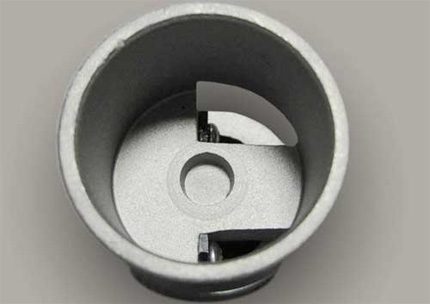
Verktyget skiljer sig inte mycket från en avgradare, förutom placeringen och konstruktionen av skärelementen. Efter bearbetning med rörändskäraren jämnas rörets ände till mot änden, plus att en del av det armerade lagret skärs bort till ett djup av 2 mm runt hela omkretsen. En sådan bearbetning gör att lödningen kan utföras utan defekter.
Inverkan av misstag på svetskvaliteten
Långsamma, noggrant övervägda handlingar – garanti mot misstag som kan omintetgöra allt arbete. Du måste ta hänsyn till alla detaljer i lödningstekniken och inte avvika från dem ett enda steg.
Vanliga misstag som leder till defekta komponenter i det installerade vattenledningsnätet av polypropen:
- Rörets yta har inte rengjorts från fettfilm.
- Snittvinkeln på de sammanfogade delarna avviker från 90º.
- Lös passning av rörets ände in i kopplingen.
- Otillräcklig eller för hög uppvärmning av de svetsade delarna.
- Ofullständig borttagning av det armerade lagret från röret.
- Justering av delarnas position efter att polymeren har stelnat.
Ibland ger överdriven uppvärmning på högkvalitativa material inga synliga yttre defekter. Men då observeras en inre deformation, när den smälta polypropenen stänger rörets inre passage. I framtiden förlorar en sådan komponent sin funktionsduglighet – den blir snabbt igensatt och blockerar vattenflödet.
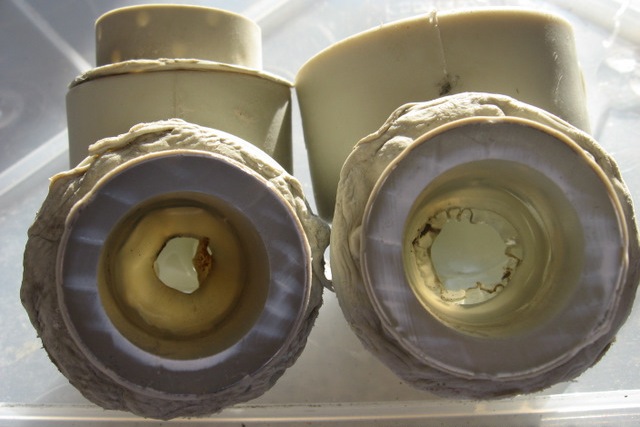
Om snittvinkeln på änddelarna avviker från 90º, lägger sig rörändarna i ett snedställt plan vid sammanfogningen. Det uppstår en felinriktning av delarna, som blir märkbar när en linje på flera meter redan är installerad.
Ofta måste hela komponenten göras om på grund av detta. Särskilt när rören läggs i spår.
Dålig avfettning av sammanfogade ytor bidrar till bildningen av 'avvisningsöar'. På sådana punkter sker polyfusionssvetsning inte alls eller bara delvis.
Under en tid fungerar rör med en sådan defekt, men ett brott kan uppstå när som helst. Även fel relaterade till lös passning av röret in i kopplingen är vanliga.
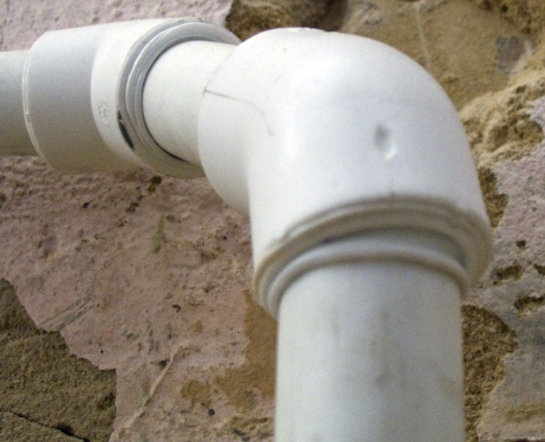
Liknande resultat visas av fogar som gjorts med ofullständig rengöring av armeringsskiktet. Som regel används armerade rör på högtrycksledningar. Kvarvarande aluminiumfolie skapar en zon utan kontakt i svetsområdet. Det är ofta vid denna punkt som läckor uppstår.
Grovt misstag – försök att korrigera svetsade element genom att vrida dem runt axeln i förhållande till varandra. Sådana handlingar minskar kraftigt effekten av polyfusionssvetsning.
Ändå bildas svetsfog på vissa punkter och det som kallas 'punktfästning' uppstår. Vid lätt dragkraft håller punktfästningen ihop fogen. Men så snart fogen utsätts för tryck bryts svetsfogen omedelbart.
Ytterligare information om svetsning av polypropenrör finns i den här artikeln.
Slutsatser och användbar video om ämnet
Det finns alltid något att lära av proffsen. Hur man arbetar med polypropen kan ses i följande videoklipp:
Att montera polymerrörledningar genom så kallad 'varmfogning' – är en bekväm och populär metod. Den används framgångsrikt vid installation av ledningar, även på hushållsnivå.
Denna svetsmetod kan användas av personer utan erfarenhet. Det viktigaste är att förstå tekniken korrekt och noggrant följa den. Den tekniska utrustningen kan köpas eller hyras.
Har du erfarenhet av svetsning av polypropenrör? Vänligen dela informationen med våra läsare. Du kan lämna kommentarer och ställa frågor om ämnet i formuläret nedan.
 Lödning av kopparrör: steg-för-steg genomgång av arbetet och praktiska exempel
 Byte av rör i toaletten från A till Ö: projektering, val av byggmaterial, monteringsarbeten + genomgång av fel
 Montering av polypropenrör själv: teknik för arbete med PP-ledningar
 Teknik för svetsning av polypropenrör med egna händer: översikt över metoder och nyanser
 Svetsapparat för polypropenrör: klassificering, ranking av de bästa + tips vid val
 Rörkopplingar inom VVS: översikt över alla möjliga utföranden
 Vad kostar gasanslutning till ett privat hus: pris för organisation av gasleverans
 Bästa tvättmaskiner med torktumlare: ranking av modeller och råd till köpare
 Vad är färgtemperatur hos ljus och nyanser vid val av lamptemperatur för dina behov
 Byte av gasvattenberedare i lägenhet: dokumentation för byte + grundläggande normer och krav