Lödning av kopparrör: steg-för-steg genomgång av arbetet och praktiska exempel

Hemmafixare försöker utföra bygg- och reparationsarbeten själva, vilket inte bara sparar hushållsbudgeten utan också ger fullständig trygghet i ett kvalitativt resultat. Därför måste de lära sig nya metoder och tekniker – som lödning av kopparrör.
Vi berättar hur montering och sammanfogning av kopparrörskommunikationer går till. Hos oss får du veta vilka förbrukningsmaterial och verktyg som utföraren behöver. Användbara färdigheter, även i vardagen, ger dig möjlighet att själv montera rörledningar med utmärkta prestandaegenskaper.
Artikelns innehåll:
Lödning av koppar: varför du borde lära dig det
Kopparrörledningar används sällan i praktiken. Anledningen är den ganska höga kostnaden för material. Kopparrörledningar anses dock med rätta vara de bästa.
Denna metall överträffar alla andra material i värmebeständighet, flexibilitet och hållbarhet. Värmeledningar av koppar kan efter montering gjutas in i betong, gömmas i väggar etc. Inget kommer att hända med dem under drift.
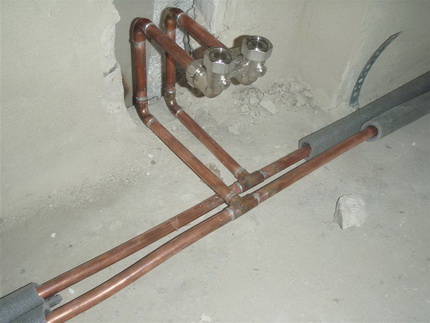
Detta är värt att tänka på när du väljer material för uppvärmning eller vattenledning. Med långsiktig drift i åtanke är de högre kostnaderna fullt motiverade. Förutom de utmärkta prestandaegenskaperna hos koppar är den ganska enkel att installera. 'Skräckhistorierna' om svårigheter med lödning är oftast överdrivna.
Koppar är ganska lätt att löda. Dess yta kräver inte användning av aggressiva medel vid rengöring. Många lågsmältande metaller har hög vidhäftning till den, vilket förenklar valet av lod.
Dyra flussmedel för koppar behövs inte, eftersom det inte förekommer våldsamma reaktioner med syre vid smältning av metallen. Under lödningen deformeras inte röret, dess form och mått förblir oförändrade. Den resulterande fogen kan vid behov lödas upp igen.
Metoder för lödning av koppardetaljer
Lödning anses vara den optimala metoden för att sammanfoga koppardetaljer. Under arbetet fyller den smälta lödmaterialet ett litet mellanrum mellan delarna och bildar en pålitlig fog.
Två metoder är vanligast för att skapa sådana fogar: hög- och lågtemperaturkapillärlödning. Låt oss se hur de skiljer sig åt.
Egenskaper hos högtemperaturförbindelser
I detta fall sker sammanfogningen av koppardelar vid en temperatur över +450 grader. Som lödmetall väljs sammansättningar baserade på tillräckligt svårsmälta metaller: silver eller koppar.
De ger en stark skarv som är motståndskraftig mot mekaniska skador och höga temperaturer. En sådan fog kallas hård.
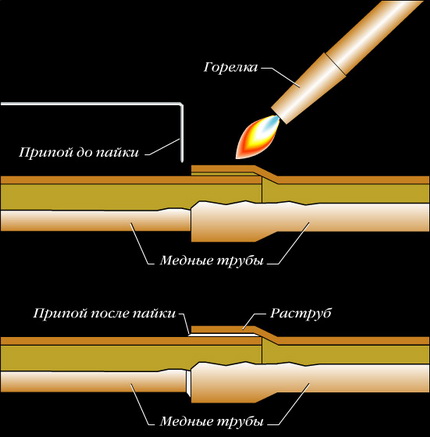
En egenskap hos så kallad hårdlödning är att metallen glödgas, vilket leder till att den mjuknar. För att förlusten av kopparns hållfasthetsegenskaper ska vara minimal, bör kylning av den färdiga skarven endast ske naturligt, utan användning av konstgjord luftblåsning eller doppning av delen i kallt vatten.
Hård fog används för rör med diameter från 12 till 159 mm. Högtemperaturlödning används för sammanfogning av gasrör.
Inom VVS används den vid montering av vattenledningar för monolitsammanfogning av delar med en diameter över 28 mm. Dessutom används en sådan fog när temperaturen på vätskan som cirkulerar i rören kan överstiga +120 grader.
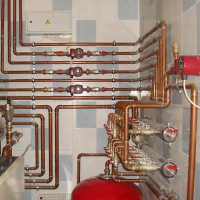
Högtemperaturlödning används också för montering av värmesystem. Dess fördel anses vara möjligheten att anordna en avgrening från ett tidigare installerat system utan att det först måste demonteras.
Lågtemperaturlödning i detalj
Mjuk- eller lågtemperaturlödning kallas sammanfogning av koppardetaljer där en temperatur under +450°C används. Som lödmetall väljs mjuka lättsmälta metaller, till exempel tenn eller bly.
Bredden på fogen som bildas av sådan lödning kan variera från 7 till 50 mm. Den resulterande fogen kallas mjuk. Den är mindre stark än en hård fog, men har ett antal viktiga fördelar.
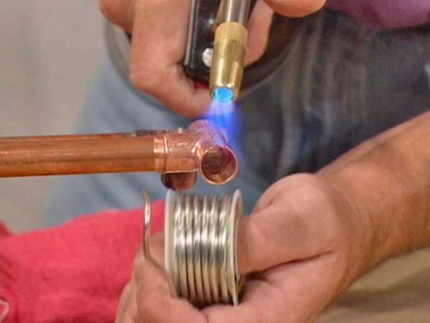
Den största skillnaden är att under lödningen sker ingen glödgning av metallen. Följaktligen förblir dess hållfasthet oförändrad.
Dessutom är temperaturen vid lågtemperaturlödning inte lika hög som vid högtemperaturlödning. Därför anses den vara säkrare. Så kallade mjuka fogar används för montering av rör med liten diameter: från 6 till 108 mm.
Inom VVS används lågtemperaturfogar av kopparrör för montering av vattenledningar och värmesystem, under förutsättning att temperaturen på vätskan som cirkulerar i dem är under +130 grader. För gasledningar är användning av sådana fogar strängt förbjuden.
Vad behövs i processen?
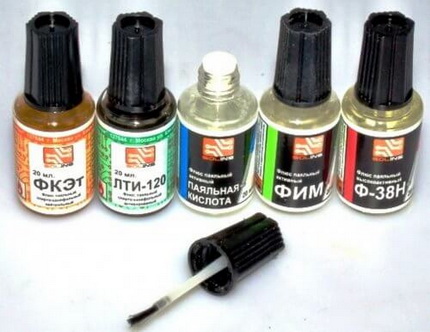
För att göra högkvalitativa fogar behövs speciella material och verktyg. Först och främst behövs flussmedel för att behandla den förrengjorda ytan på delarna. Det avlägsnar oxider från basen, förbättrar spridningen av smält lödmetall och minskar ytspänningen.
Dessutom behövs lödmetall för arbete med koppar. För högtemperatursvetsning väljs ett material som inte innehåller bly. På förpackningen ska det stå 'lead free' eller 'utan bly'.
För lågtemperaturlödning väljs en lättsmält lödmetall som kan innehålla tenn, koppar, vismut, silver. Lågtemperaturlödmetall tillverkas i form av 3 mm tråd.
För arbetet behövs verktyg. Först och främst, rörskärare. Med den kan man kapa delar i rätt storlek. Det är viktigt att välja ett högkvalitativt verktyg så att det mjuka materialet, som är koppar, inte kläms.
Det behövs också en avgradare för att ta bort grader. Annars blir det omöjligt att sätta in en del i en annan. För rengöring av rörens innerytor används även en borste eller en pensel.
För uppvärmning av kopparelement används olika verktyg. Oftast väljer man gasbrännare med en smal låga för lågtemperaturlödning.
Gasutrustningen i detta fall drivs av en flaska med en blandning av propan och butan eller med ren butan. En sådan påfyllning räcker för 3-4 hundra fogar.
Apparaten fungerar effektivt; vid uppvärmning med brännaren värms röret upp på några sekunder. Högtemperaturlödning utförs med gasblandningar som propan-syre eller acetylen-luft.
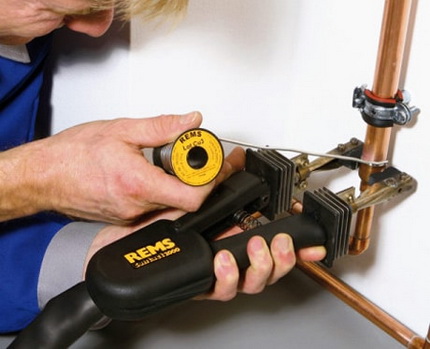
Dessutom kan lödning utföras med en speciell elektrisk lödkolv avsedd för arbete med koppardetaljer. Enheten kan arbeta med både hård och mjuk lödmetall. Lödkolven ansluts till elnätet och används där det inte är möjligt att arbeta med öppen eld. Enheten är utrustad med klämtång och avtagbara elektroder.
Utöver dessa verktyg för montering av rörledningen behövs en markeringspenna eller blyertspenna, måttband, hammare och vattenpass.
Teknik för lödning av kopparprodukter
Efter att ha förberett verktyg och material kan man påbörja lödprocessen. Vi utför alla operationer i följande ordning:
Kapa detaljen till önskad längd
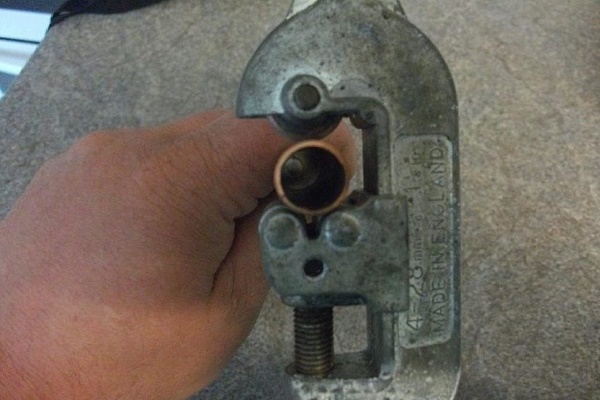
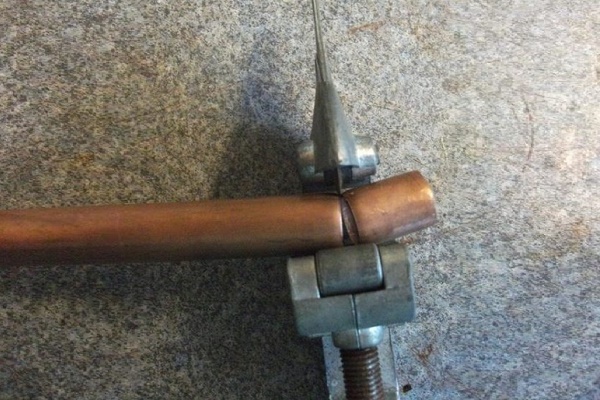
För kapning av kopparrör kan olika verktyg användas. Oftast används en handrörskärare. För att snittet ska bli rakt håller du röret endast vinkelrätt mot verktyget.
Kläm fast detaljen mellan rullen och bladet och rotera rörskäraren runt den. Glöm inte att dra åt justerskruven ungefär en tredjedels varv efter varje rotation. Med rörskäraren blir snittet rakt, grader uppstår endast inuti röret.
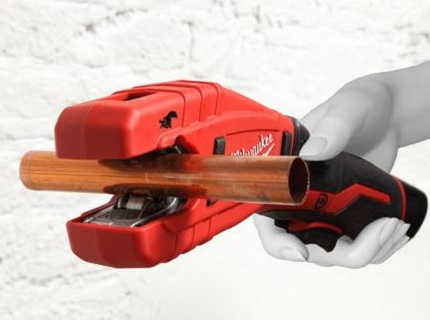
Men då minskas detaljens diameter något, vilket är oönskat. Deformation av detaljen kan undvikas om du kapar den med en bågfil. Men då uppstår många grader som måste tas bort, och du behöver använda en mall för att minska snedskärningen.
Skrynkling eller ovalisering av rörsnittet leder till obehagliga följder eftersom monteringsglappets storlek förändras. Dess storlek bör vara mellan 0,02–0,4 mm. Om glappet blir mindre kan inte lodet tränga in. Om glappet ökar kan inte kapilläreffekten uppstå.
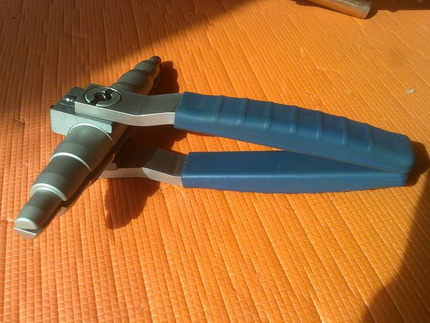
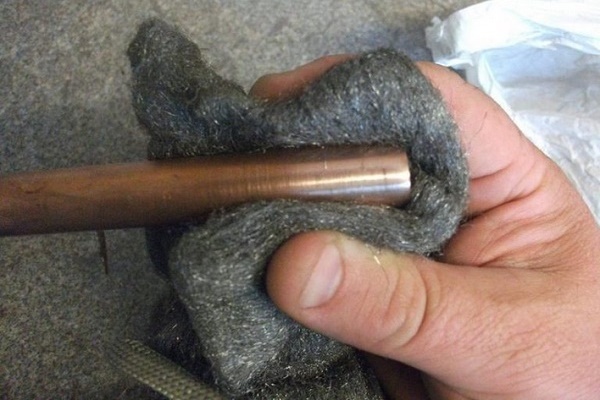
Resultatet av kapningen bör vara en detalj med en strikt cylindrisk ände med minimal snedskärning. Ta bort grader från detaljen, rengör dess inneryta med en borste och avfetta. Kapa på samma sätt den andra rörbiten. Ta en rörvidgare och öka diametern på det andra röret med hjälp av en hammare.
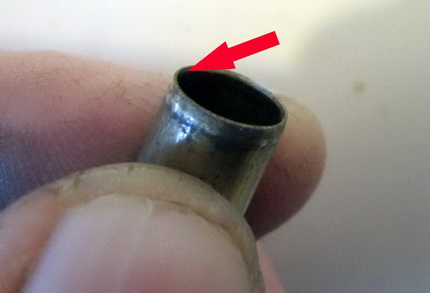
Kontrollera hur detaljerna passar i varandra, kontrollera måtten på det resulterande monteringsglappet. Det ska exakt motsvara normen. Rengör och avfetta den andra detaljen. Utför operationen över hela rörets tvärsnitt, kom ihåg att skarvens längd ska vara lika med detaljens diameter.
Applicera flussmedel på rörets yta
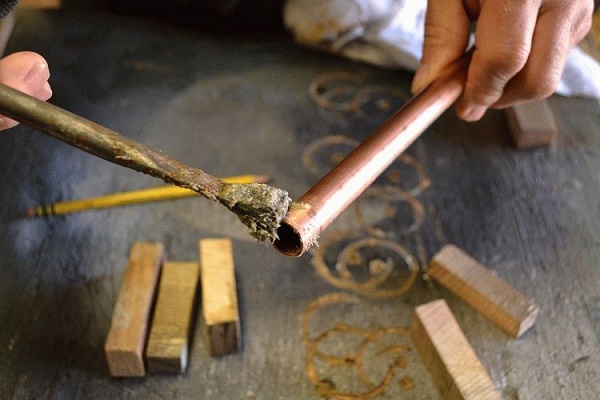
Enligt teknikreglerna för lödning av kopparrör måste ett lager flussmedel appliceras på detaljerna. Ta blandningen och applicera den försiktigt med en pensel på rörets yttre yta som kommer att sitta inne i skarven.
Utför operationen mycket noggrant. Försök att ta minimal mängd lösning och fördela den helt över detaljen. Det ska inte finnas något överflödigt flussmedel kvar på ytan.
Sammanfoga detaljerna före lödning
Så snart flussmedlet har applicerats på detaljerna måste de sammanfogas. Det måste göras tillräckligt snabbt för att inga smutspartiklar ska hamna på den våta ytan. Om vi arbetar med en koppling eller en muff, utför vi fullständig sammanfogning av elementen.
För att göra detta vrider vi dem tills de tar stopp. Under vridningen sätter sig detaljerna inte bara på plats, utan flussmedlet fördelas också så jämnt som möjligt i monteringsgapet.
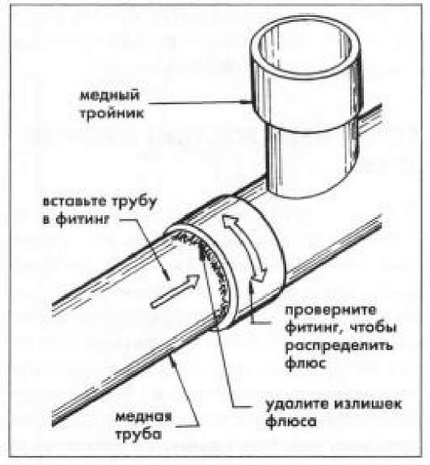
Det är förbjudet att lämna flussmedel på detaljen eftersom det är en aggressiv kemisk blandning.
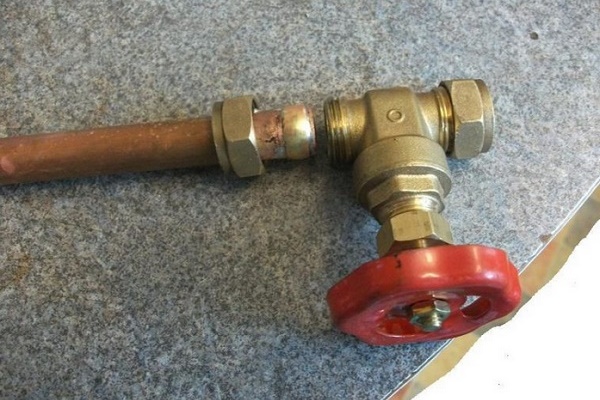
Lödning av en kran med koppling baserad på kompressionsring utförs i följande ordning:
Bildning av förbindelse vid lågtemperaturlödning
Vid mjuklödning används alltid lättsmält lod och lågtemperaturflussmedel. För uppvärmning kan en standard- eller kompakt gasbrännare användas, som fylls med en blandning av propan och luft eller propan, butan och luft. Man kan även använda en speciell elektrisk lödkolv.
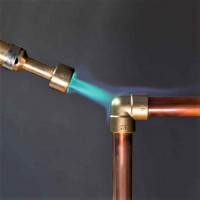
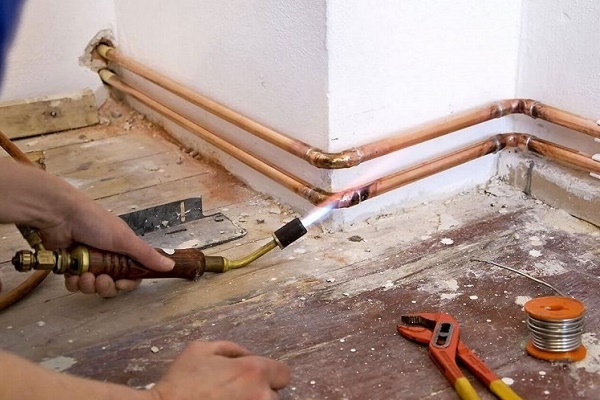
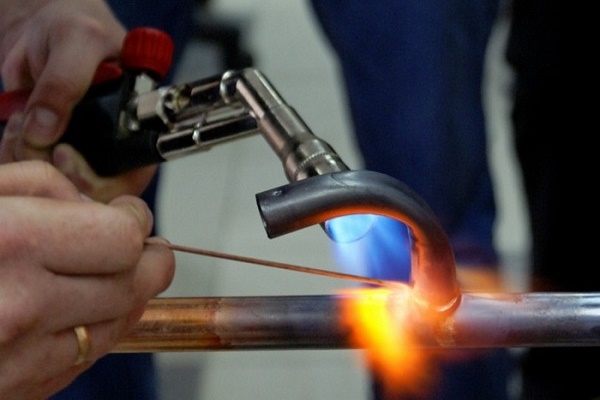
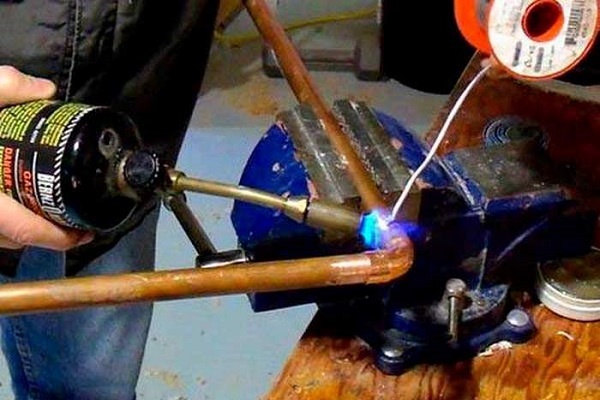
Ta brännaren, sätt på den och rikta lågan mot rörskarven. Kontaktpunkten mellan lågan och detaljen måste ständigt flyttas. Detta för att elementen ska värmas jämnt. Ta lodet och rör då och då vid monteringsgapet. Vid tillräcklig uppvärmning börjar lodet smälta.
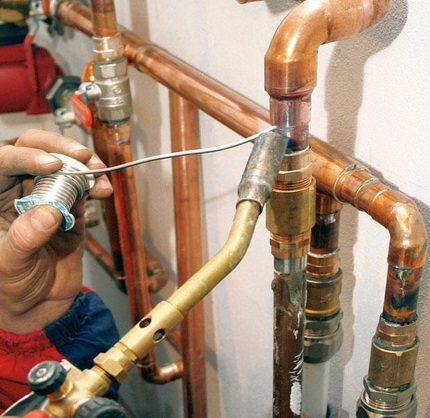
Så snart detta inträffar, flytta brännaren åt sidan för att låta lodet fylla kapillärgapet helt. Om lodet ännu inte har börjat smälta, fortsätt uppvärmningen. En egenskap hos lågtemperaturlödning är att lodet inte värms upp specifikt. Det ska smälta av värmen från de uppvärmda fogdelarna.
Efter att lodet har fyllt kapillärspalten helt, måste det få svalna, helst under naturliga förhållanden. Kom ihåg att den resulterande mjuka förbindelsen har låg hållfasthet, därför är det förbjudet att röra den medan den är varm.
Ännu en viktig punkt. Under lödning är det extremt viktigt att inte överhetta kopparn. Annars kommer flussmedlet som applicerats på metallen att förstöras och följaktligen inte kunna lösa upp och ta bort oxider, vilket kraftigt kommer att påverka fogkvaliteten negativt.
Därför är det lämpligt att använda flussmedel med lödningspulver. När temperaturen på detaljen är tillräcklig för att värma upp lodet, smälter pulvret och man kan se hur smältdroppar glittrar inuti flussmedlet.
Om användning av låga av någon anledning är oacceptabelt, används lödningsapparater som drivs med elektricitet. Sådan utrustning består av en uppsättning med ett nätaggregat, elektriska tänger och en lödkolv.
Proceduren för uppvärmning och efterföljande bildning av förbindelsen med en lödkolv skiljer sig inte från den som beskrivits ovan. Den enda nyansen: det kan ta mindre tid att värma upp detaljerna fullt ut än vid uppvärmning med brännare.
Bildning av fog vid högtemperaturlödning
Vid sådan lödning används också en gasbrännare för att värma upp detaljerna. Den fylls med en blandning av propan och syre eller acetylen och luft. Användning av blandning av acetylen och syre är också möjlig.
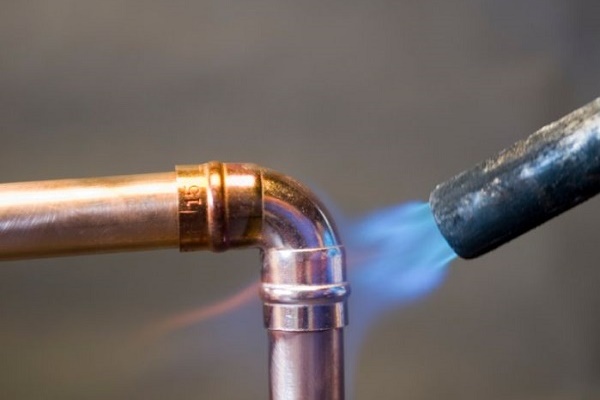
Mästare rekommenderar att värma upp detaljerna jämnt och snabbt. Det vill säga uppvärmningsprocessen bör vara kort. Gasen som brinner i enheten bör ge en klarblå låga med låg intensitet.
För brännaren försiktigt längs den framtida fogen så att uppvärmningen blir så jämn som möjligt. När kopparn värms upp till cirka 750°C får den en mörk körsbärsfärg. I det ögonblicket tillför vi lodet.
För att värma upp det bättre kan du värma det lite med brännaren. Men kom ihåg att lodet ska smälta från de uppvärmda fogdelarna, inte från brännaren. Helst bör man ge fogen minimal uppvärmning, så att lodet omedelbart smälter och fyller monteringsglappet på första försöket.
Kanske går det inte direkt, men med ökad erfarenhet kommer resultatet att förbättras. Efter att glappet fyllts helt med lod, lämna fogen för att svalna. Under denna tid rekommenderas det inte att röra den. Torka den kylda fogen noggrant för att bli av med flussmedelrester.
En detaljerad genomgång av tekniken för lödning av kopparrör med gasbrännare finns i artikeln, vars innehåll vi rekommenderar att du tar del av.
Säkerhetsteknik vid lödning av kopparrör
Nyblivna hantverkare undrar hur man löder kopparrör korrekt, men glömmer samtidigt säkerheten. Det får du inte göra. Du måste förstå att koppar har hög värmeledningsförmåga, därför får du inte hålla detaljerna i händerna utan något skydd.
Ouppmärksamhet och slarv vid montering av kopparrörledning kan leda till termisk brännskada. Små delar med en längd upp till 0,3 m får du endast ta med skyddshandskar eller hålla med tång.
Försiktighet krävs även vid arbete med flussmedel. Det är en extremt aggressiv sammansättning. Om det under lödningen kommer i kontakt med huden, ska du omedelbart stoppa arbetet och tvätta bort flussmedlet från huden med mycket såpvatten. Annars kan det uppstå inte bara termisk utan även kemisk brännskada på huden.
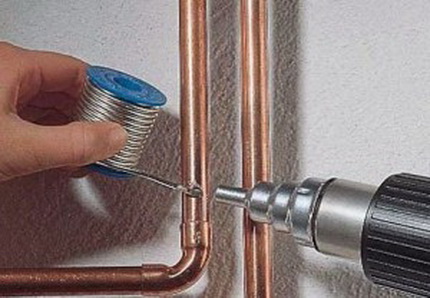
Du måste också välja rätt arbetskläder. Syntetiska tyger är absolut inte lämpliga. Konstfiber är mycket känsligt för höga temperaturer. Det smälter och tar lätt eld, därför är det bäst att du väljer täta kläder av naturlig bomull för arbetet.
Ännu en viktig sak. Vid uppvärmning av detaljerna börjar flussmedlet brinna. Dess ångor är farliga för människor. Av den anledningen måste rummet där lödning av kopparrör utförs vara väl ventilerat.
Erfarna hantverkare råder dem som första gången lödning att först öva på rörrester. Praktik visar att efter tre till fyra på egen hand utförda förbindelser kan du redan börja med montering av rörledningen. Samtidigt är det önskvärt att du monterar systemet på golvet och först därefter påbörjar lödningen.
Den färdiga rörledningen måste du skölja väl med rent varmt vatten för att ta bort lödmetall och flussmedel från insidan av detaljerna.
Vanliga misstag vid lödning
Processen för lödning av kopparrör är ganska enkel, men kräver viss erfarenhet. Nybörjare gör ofta misstag i arbetet.
Låt oss titta på de viktigaste av dem:
- Förekomst av defekter på ytan av de sammanfogade detaljerna. Sådana brister kan uppstå vid skärning av röret. Om lödning utförs över en defekt, kommer fogen att vara svag.
- Föroreningar på anslutningsområdet. Du måste avfetta detaljerna efter kapning och rengöring.
- Otillräcklig bredd på monteringsglappet. Enligt reglerna, för detaljer med tvärsnitt från 6 till 108 mm ska glappets storlek vara från 7 till 50 mm.
- Otillräcklig uppvärmning av detaljerna. I så fall kommer lödmetallen inte att kunna smälta samman ordentligt med underlaget. En sådan fog kommer lätt att förstöras även vid liten belastning.
- Flussmedlet täcker inte hela rörets yta. Oxider stannar kvar på detaljens yta, vilket påverkar fogkvaliteten negativt.
- Överhettning av anslutningsområdet. Det leder till förbränning av flussmedel och bildning av oxid och glödskal. Resultatet blir att anslutningens kvalitet försämras kraftigt.
- Kontroll av en inte avsvalnad anslutning. Innan du kontrollerar fogkvaliteten, måste du försäkra dig om att röret har svalnat. Annars kommer anslutningen oundvikligen att deformeras och förlora styrka.
- Ignorering av säkerhetsregler. Lödning utförs vid höga temperaturer och med användning av aggressiva kemikalier. Skyddskläder, mask och handskar är obligatoriska.
Det kan vara svårt för en nybörjare att själv avgöra hur mycket delarna ska värmas, då är det bäst att anlita en professionell och göra de första fogarna under dennes ledning.
Metoderna för att bygga värmeslingor av kopparrör presenteras i följande artikel, som vi rekommenderar att du läser.
Slutsatser och användbar video om ämnet
Du kan få mer intressant information om lödning av kopparrör från följande videor.
Video #1. Egenskaper hos högtemperaturlödning av koppar:
Video #2. Hur man löder kopparfittingar korrekt:
Video #3. Vilka flussmedel finns för lödning:
Att löda kopparrör på egen hand är en användbar färdighet som kommer att komma till nytta för hemmafixaren. Kopparrörledningar håller mycket länge och problemfritt. Med tanke på den relativt höga kostnaden för sådana delar kan man spara mycket genom att montera själv och få en högkvalitativ rörledning till ett mycket acceptabelt pris.
Har du personlig erfarenhet av att sammanfoga kopparrör med lödning? Kanske har du kunskap om nyanserna i arbetet? Vänligen skriv kommentarer i blocket nedan, ställ frågor, dela dina åsikter och foton om ämnet för artikeln.
 Lödning av polypropenrör: regler för arbetsutförande och genomgång av möjliga fel
 Lödning av kopparrör med gasbrännare: användbara tips och steg för egen lödning
 Montering av kopparrör med egna händer: installationsteknik för kopparrörledning
 Koppling av kopparrör: instruktioner och jämförelse av olika monteringstekniker
 Hur man ansluter till plaströr: arbetets egenskaper och genomgång av alla viktiga nyanser
 Krok av PVC-rör: populära alternativ + steg-för-steg-instruktioner
 Vad kostar gasanslutning till ett privat hus: pris för organisation av gasleverans
 Bästa tvättmaskiner med torktumlare: ranking av modeller och råd till köpare
 Vad är färgtemperatur hos ljus och nyanser vid val av lamptemperatur för dina behov
 Byte av gasvattenberedare i lägenhet: dokumentation för byte + grundläggande normer och krav
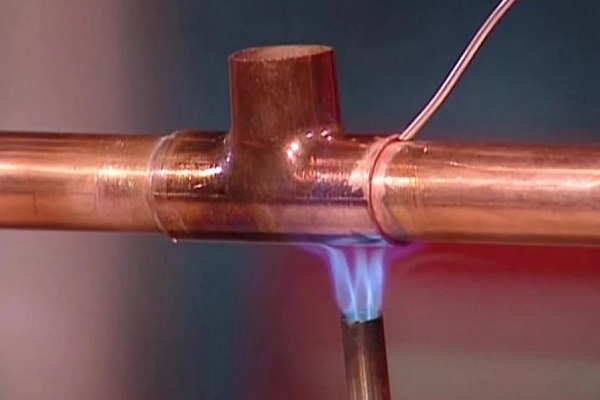
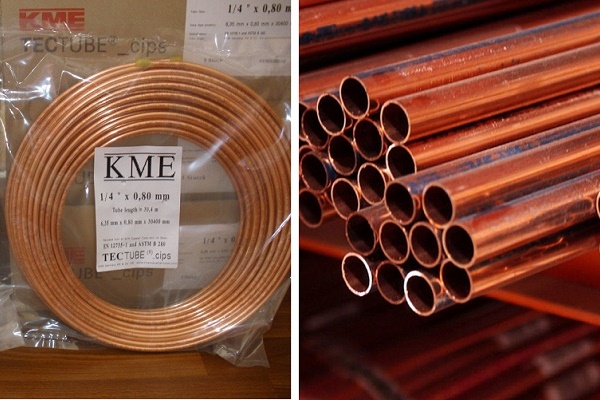
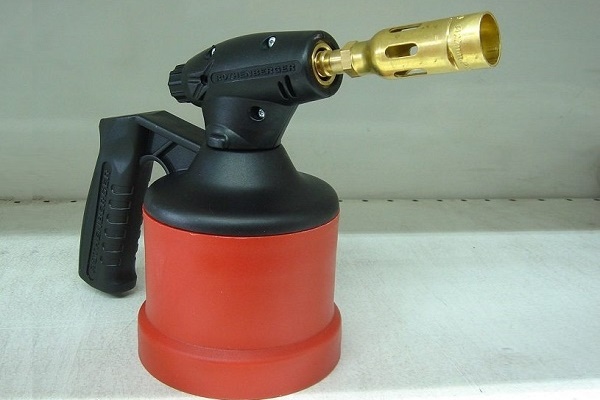
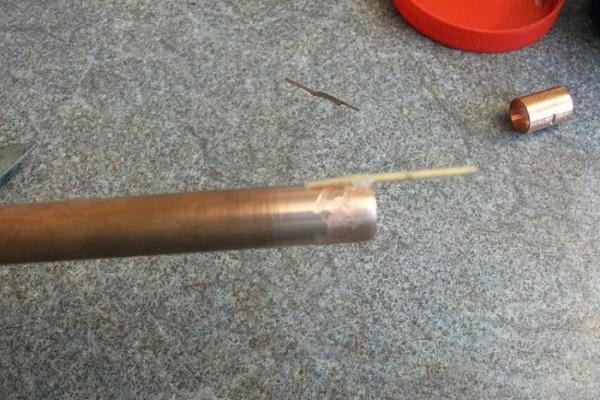
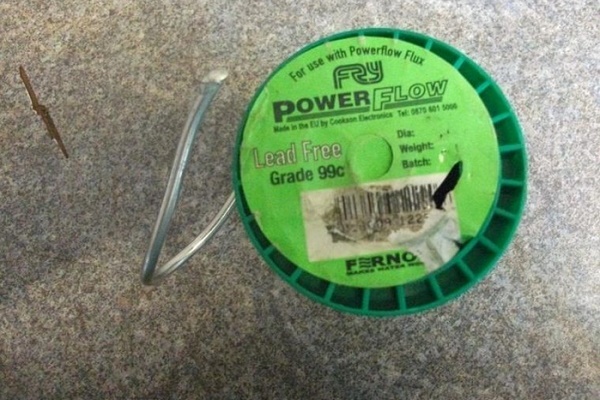
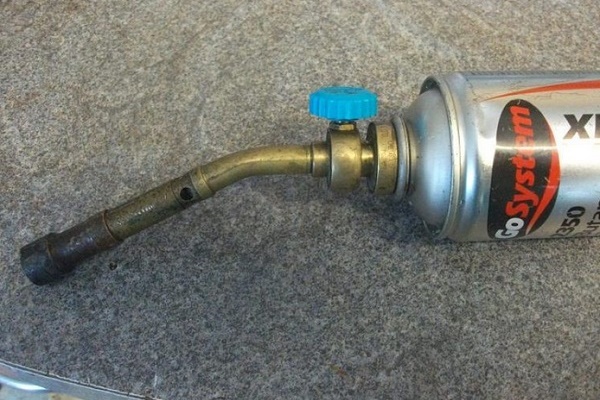
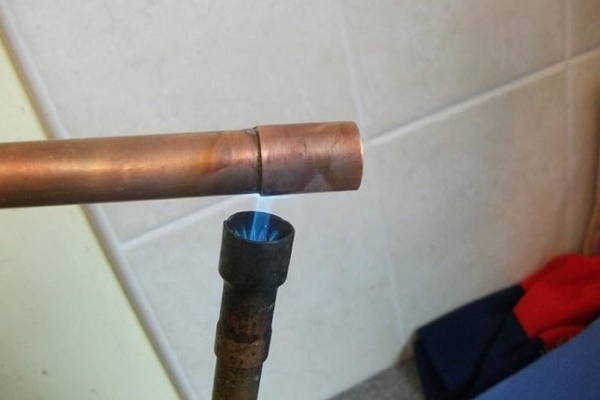
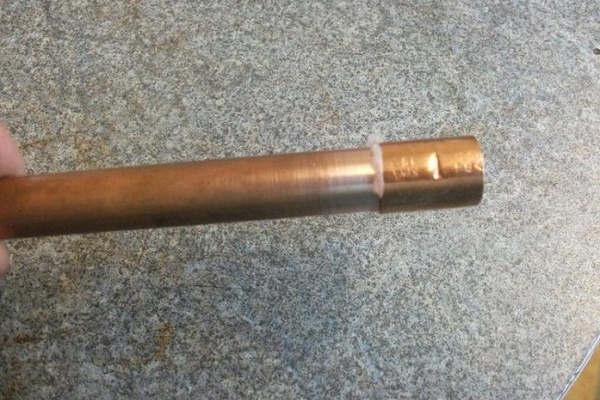
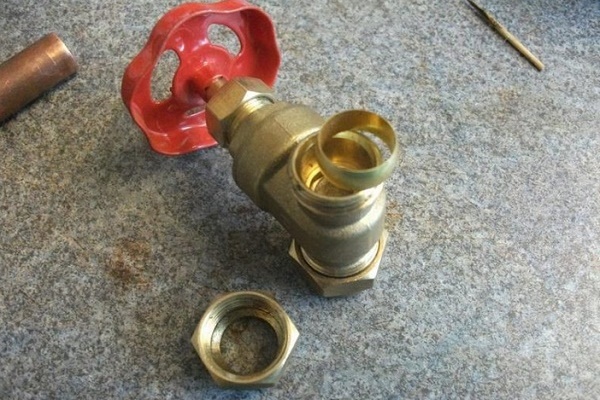
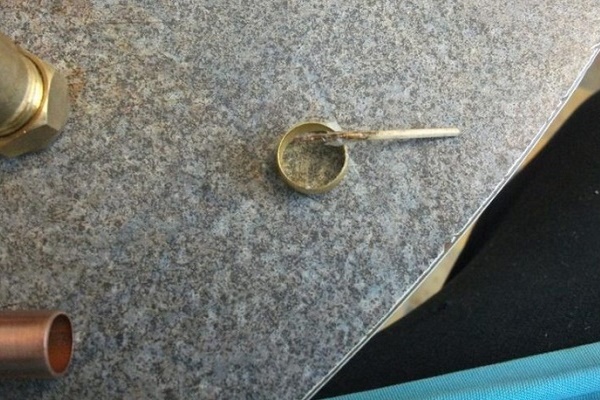
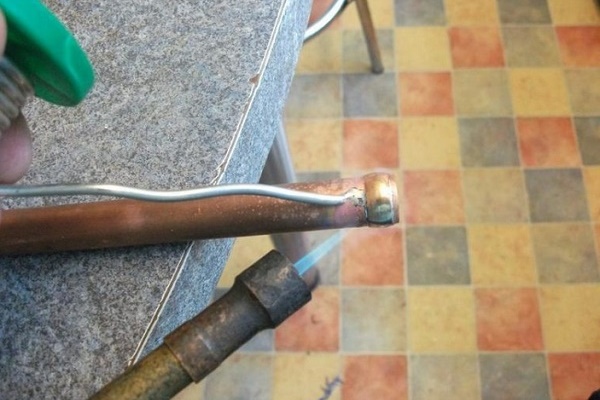
Jag stöter mycket sällan på kopparrör, få använder dem verkligen, de föredrar billigare och mer praktisk plast. Men jag har sett sådana rör i hus som gör anspråk på status som “exklusiva”. De passade perfekt in i inredningen. Och jag har också fått löda dem. Av egen erfarenhet kan jag säga att det samtidigt är både enkelt och nyanserat att utföra detta arbete.
Koppar är en tacksam metall, den kommer inte att orsaka problem i sig. Men om du själv gör misstag, kommer fogar att läcka efter ett tag. Till alla som plötsligt står inför behovet att löda ett kopparrör, säger jag först och främst: var inte lat och snåla inte med tid för förberedelser! En bra start är halva arbetet.
Om du avfettar dåligt – kommer det att läcka. Om du rengör dåligt – samma sak. För det andra: lagom men tillräcklig mängd flussmedel. Om du snålar – kommer det att läcka. Om du överdriver – får du ett fult lodställe. För det tredje: korrekt temperaturreglering. Både överhettning och underhettning är dåliga. Generellt, om du löder för första gången, hitta en bit kopparrör och öva först, som på ett utkast. Då kan du också upptäcka dina eventuella misstag.