Hur man väljer glasfiberrör: produktionens särdrag och översikt över ledande tillverkare

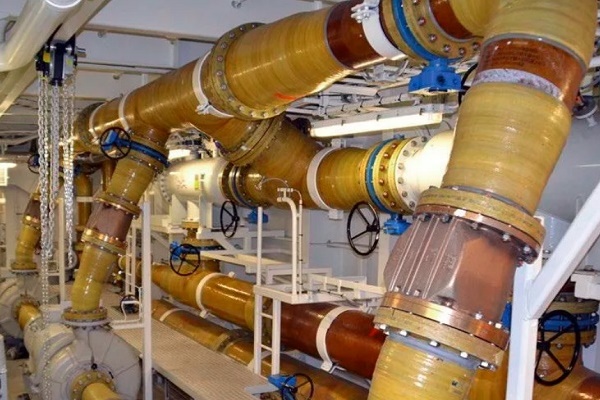
Tack vare en kombination av glasets och polymerernas positiva egenskaper har glasfiberrör fått nästan obegränsade tillämpningsmöjligheter – från installation av ventilationskanaler till läggning av petrokemiska ledningar.
I denna artikel kommer vi att titta på de grundläggande egenskaperna hos glasfiberrör, märkning, tillverkningstekniker för polymerkompositen och sammansättningen av bindemedelskomponenter som bestämmer kompositens användningsområde.
Vi kommer även att presentera viktiga urvalskriterier och uppmärksamma de bästa tillverkarna, eftersom tillverkarens tekniska kapacitet och rykte spelar en betydande roll för produktkvaliteten.
Artikelns innehåll:
Allmänna egenskaper hos glasfiber
Glasfiber är ett plastiskt material som består av glasfiberkomponenter och ett bindemedelsfyllmedel (termoplastiska och härdplaster). Förutom en relativt låg densitet kännetecknas glasfiberprodukter av goda hållfasthetsegenskaper.
Under de senaste 30–40 åren har glasfiber använts i stor utsträckning för tillverkning av rörledningar för olika ändamål.
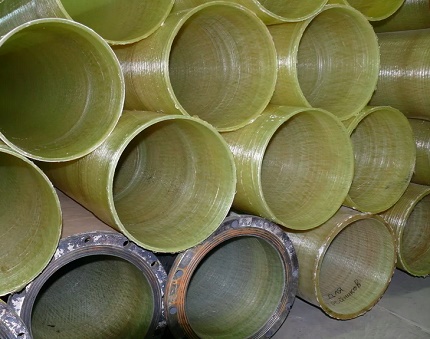
Ledningarna kombinerar egenskaperna hos glas och polymerer:
- Låg vikt. Medelvikten för glasfiber är 1,1 g/cm³. Som jämförelse är samma parameter för stål och koppar mycket högre – 7,8 respektive 8,9. Tack vare den låga vikten underlättas installationsarbete och transport av materialet.
- Korrosionsbeständighet. Kompositens komponenter har låg reaktivitet och utsätts därför inte för elektrokemisk korrosion eller bakteriell nedbrytning. Denna egenskap är ett avgörande argument för glasfiber vid underjordiska tekniska nät.
- Höga mekaniska egenskaper. Kompositens absoluta hållfasthet är lägre än stålets, men den specifika hållfasthetsparametern är betydligt högre än för termoplastiska polymerer (PVC, HDPE).
- Väderbeständighet. Temperaturområde (-60 °C till +80 °C), rören behandlas med ett skyddande gelcoatskikt som gör dem okänsliga för UV-strålning. Dessutom är materialet motståndskraftigt mot vind (gräns 300 km/h). Vissa tillverkare uppger att rörarmatur är jordbävningstålig.
- Brandbeständighet. Icke brännbart glas är huvudkomponenten i glasfiberarmerad plast, därför är materialet svårantändligt. Vid förbränning frigörs inte den giftiga gasen dioxin.
Glasfiberarmerad plast har låg värmeledningsförmåga, vilket förklarar dess värmeisolerande egenskaper.
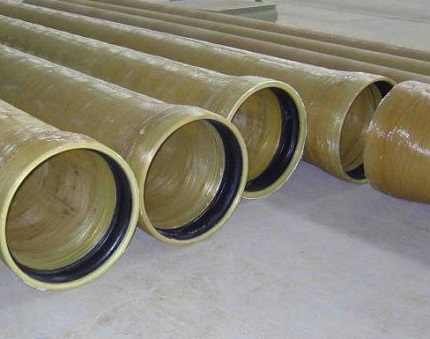
När innerväggarna nöts blottas och bryts fibrerna av – partiklar kan hamna i det transporterade mediet.
Tillverkningstekniker för glasfiberrör
Fysikaliska och mekaniska egenskaper hos den färdiga produkten beror på produktionstekniken. Kompositarmatur tillverkas med fyra olika metoder: extrudering, pultrudering, centrifugalgjutning och lindning.
Teknik #1 — extrudering
Extrudering är en teknisk process som bygger på kontinuerlig pressning av pasta- eller högvisköst material genom ett formverktyg. Harts blandas med krossad glasfiber och plastisk härdare, och matas sedan in i extrudern.
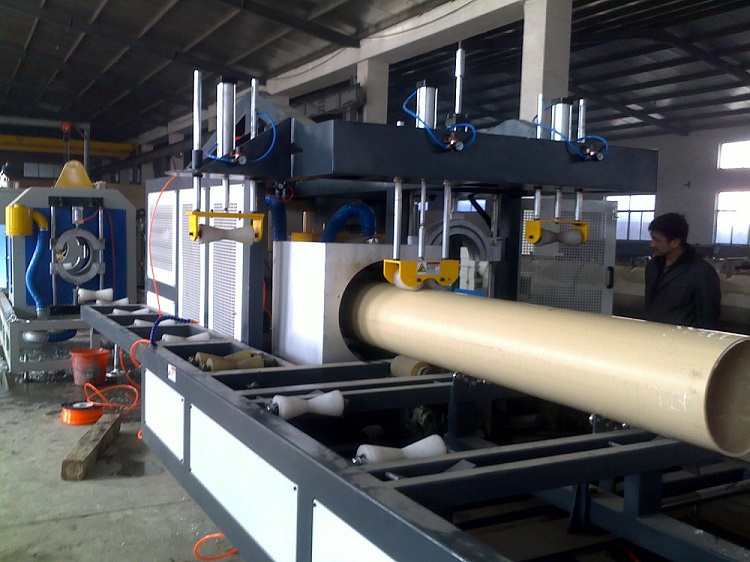
En högeffektiv extruderingslinje gör det möjligt att få ramlösa kompositprodukter till lågt pris, men efterfrågan är begränsad på grund av låga mekaniska egenskaper. Polymerbasen är polypropen och polyeten.
Teknik #2 — pultrudering
Pultrudering är en teknik för tillverkning av långa kompositelement med liten diameter och konstant tvärsnitt. När de passerar genom en het formande dyna (+140 °C) dras detaljer av glasfiberväv impregnerad med härdplast.
Till skillnad från extruderingsprocessen, där tryck är den avgörande faktorn, är det i pultruderingsmaskinen dragkraften som spelar den rollen.
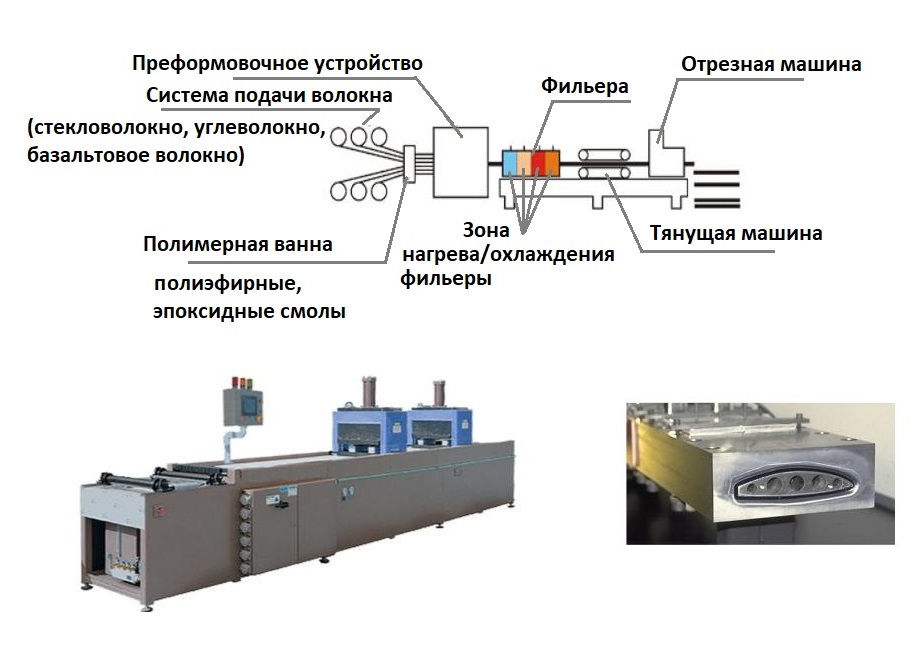
Processbeskrivning:
- Fibertrådar från rullar matas in i ett polymerbad där de impregneras med termoplastiska hartser.
- De behandlade fibrerna passerar genom en preformningsenhet – trådarna riktas och får önskad form.
- Den ohärdade polymeren förs till dynan. Med hjälp av flera värmare skapas en optimal miljö för polymerisation och dragningshastigheten väljs.
Den härdade produkten dras ut av dragmaskinen och sågas i segment.
Utmärkande egenskaper för pultruderingsteknik:
- Polymerer som kan bearbetas – epoxihartser, polyesterhartser, vinyler;
- Dragningshastighet – användning av innovativa optimerade "pultruderingspolymerer" gör det möjligt att öka dragning till 4-6 m/min. (standard – 2-3 m/min.);
- Arbetsområdets spännvidd: minimum – 3,05*1 m (dragkraft upp till 5,5 t), maximum – 1,27*3,05 m (dragkraft – 18 t).
Resultatet blir ett rör med perfekt släta ytter- och innerväggar, med hög hållfasthet.
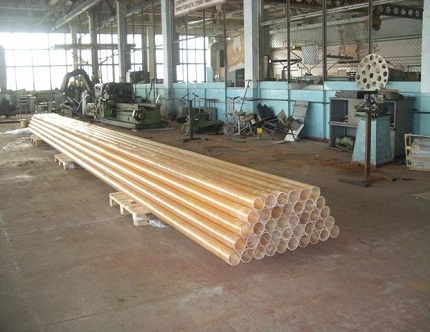
Metodens brister rör inte kvaliteten på den ursprungliga produkten, utan själva tekniken. Argumenten 'emot': hög kostnad och lång produktionstid, omöjlighet att tillverka rör med stor diameter avsedda för betydande belastningar.
Teknik #3 — centrifugalgjutning
Det schweiziska företaget Hobas har utvecklat och patenterat tekniken för centrifugformning. I detta fall sker produktionen från rörets yttervägg till innerväggen med hjälp av en roterande form. Rörledningen består av: krossade glasfibertrådar, sand och polyesterhartser.
Råmaterialen matas in i en roterande form – strukturen på rörledningens ytteryta formas. Under produktionen blandas fasta beståndsdelar, fyllmedel och glasfiber i den flytande hartsen – under påverkan av en katalysator sker polymerisationen snabbare.
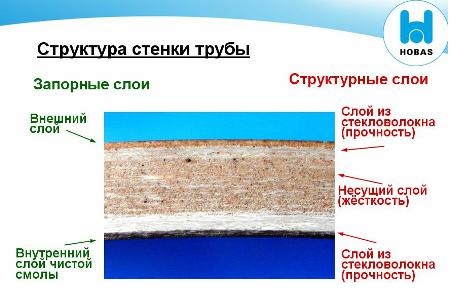
Ytterligare fördelar:
- hög noggrannhet i måtten på den ursprungliga produkten (den roterande formens inner tvärsnitt motsvarar den färdiga produktens ytterdiameter);
- möjlighet att gjuta en vägg av valfri tjocklek;
- hög ringstyvhet hos polymerkompositen;
- erhållande av slät yta på utsidan och insidan av rörarmaturen.
Nackdelen med centrifugaltillverkning av glasfiberrör är energiintensiteten och den höga kostnaden för slutprodukten.
Teknik #4 — progressiv lindning
Den mest populära tekniken är kontinuerlig lindning. Röret skapas genom växelvis växling mellan dornen med glasfiber och polymerer samt kylningsprocesser. Produktionsmetoden har flera underarter.
Spiral-ringteknik
Fiberläggaren är en speciell ring, runt vilken det finns spinneretter med trådar.
Arbetsorganet rör sig kontinuerligt längs axeln på den rörliga dornen och fördelar fibrerna längs spiralformade linjer.
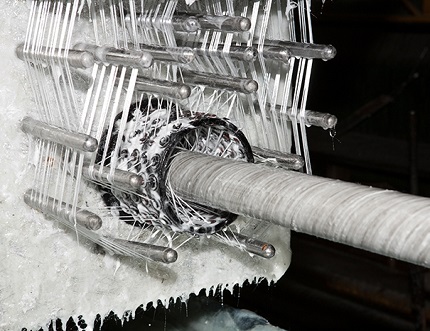
Metodens främsta fördelar:
- jämn hållfasthet över hela rörledningens yta;
- utmärkt motståndskraft mot dragbelastningar – sprickor uteslutna;
- skapande av produkter med varierande diameter och tvärsnitt med komplex konfiguration.
Denna teknik möjliggör tillverkning av höghållfasta rör avsedda för drift under högt tryck (pump- och kompressornät).
Spiral-bandlindning
Tekniken liknar den föregående, skillnaden är att läggaren matar ett smalt band av fibrer. Det täta förstärkningsskiktet uppnås genom att öka antalet passager.
I produktionen används billigare utrustning än vid spiral-ringmetoden, men 'bandlindningen' har ett par betydande nackdelar:
- begränsad produktivitet;
- lös fiberläggning minskar rörledningens styrka.
Spiral-bandmetoden är aktuell vid tillverkning av rörarmatur för lågt till måttligt tryck.
Längsgående-tvärgående metod
Kontinuerlig lindning utförs – läggaren placerar längsgående och tvärgående fibrer samtidigt. Ingen reverseringsrörelse.
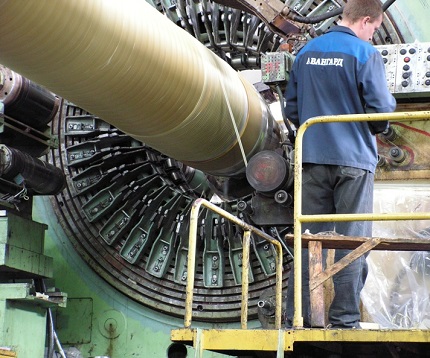
Metodens egenskaper:
- används främst vid tillverkning av rör med tvärsnitt upp till 75 mm;
- det finns möjlighet att sträcka axiella trådar, vilket ger styrka som vid spiralmetoden.
Längsgående-tvärgående teknik är högproduktiv. Maskinerna gör det möjligt att ändra förhållandet mellan axiell och ringformig armering inom ett brett område.
Snedskiktad tvärgående-längsgående teknik
Utvecklingen av Charkivs ingenjörer är efterfrågad bland inhemska tillverkare. Vid snedskiktad lindning matar läggaren ut ett 'slöja' bestående av ett knippe bindande trådar. Bandet matas på dornen i en liten vinkel med överlapp mot föregående varv – ringformig armering bildas.
Efter bearbetning av hela dornen rullas fibrerna med rullar – rester av bindande polymerer avlägsnas, armeringsbeläggningen komprimeras.
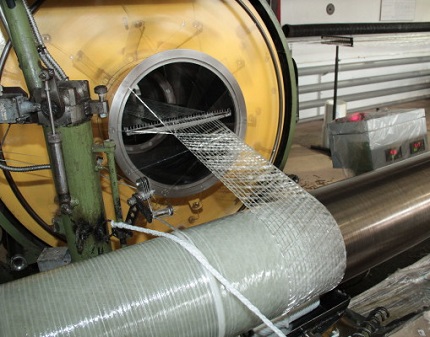
Egenskaper hos snedskiktad lindning:
- täthet hos glasfibrernas anliggning;
- obegränsad diameter på tillverkade rör;
- höga dielektriska egenskaper på grund av avsaknad av kontinuerlig armering längs axeln.
Elasticitetsmodulen hos 'snedskiktad' glasfiberplast är sämre än motsvarande parameter hos andra tekniker. På grund av risken för interlaminära sprickor är metoden inte tillämpbar vid tillverkning av rörledningar under högt tryck.
Parametrar för val av glasfiberrör
Valet av glaskompositrör baseras på följande kriterier: styvhet och konstruktionstryck, typ av bindemedel, väggarnas konstruktionsegenskaper och anslutningsmetod. Betydande parametrar anges i medföljande dokument och på varje tub – förkortad märkning.
Styvhet och nominellt tryck
Styvheten hos glasfiberarmerad plast bestämmer materialets förmåga att motstå yttre belastningar (jordtryck, trafik) och tryck inifrån. Enligt ISO-standarden klassificeras rördelar i flera styvhetsklasser (SN).
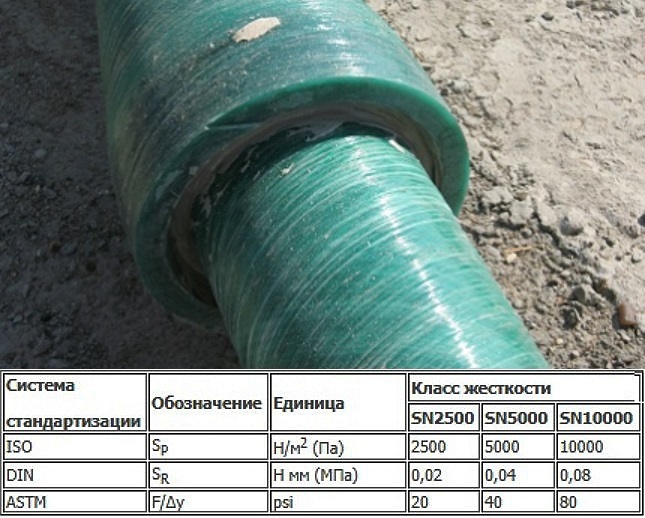
Styvhetsgraden ökar i takt med väggtjockleken på glasfiberarmerade plaströr.
Klassificering efter nominellt tryck (PN) visar produktens gradering med avseende på säkert vätsketryck vid +20 °C under hela livslängden (cirka 50 år). Måttenhet för PN är MPa.
Vissa tillverkare, till exempel Hobas, anger kombinerade egenskaper för två parametrar (tryck och styvhet) med ett bråkstreck. Rör med arbetstryck 0,4 MPa (klass PN – 4) och styvhetsgrad (SN) på 2500 Pa märks – 4/2500.
Typ av bindemedelsmaterial
Rörens driftsegenskaper beror till stor del på typen av bindemedel. I de flesta fall används polyester- eller epoxitillsatser.
Egenskaper hos PEF-bindemedel
Väggarna formas av härdplastpolyesterhartser, förstärkta med glasfiber och sandtillsatser.
Polymererna som används har viktiga egenskaper:
- låg toxicitet;
- härdning vid rumstemperatur;
- pålitlig vidhäftning till glasfibrer;
- kemisk tröghet.
Kompositrör med PEF-polymerer är inte mottagliga för korrosion eller aggressiva miljöer.
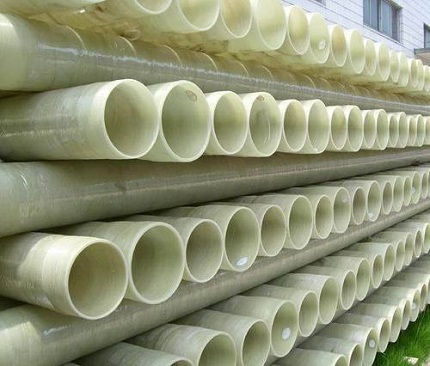
Egenskaper hos epoxiharts
Bindemedlet ger materialet ökad hållfasthet. Temperaturgränsen för kompositer med epoxi är upp till +130 °C, maximalt tryck – 240 atmosfärer.
En ytterligare fördel är nästan noll värmeledningsförmåga, så sammanbyggda ledningar kräver ingen extra isolering.
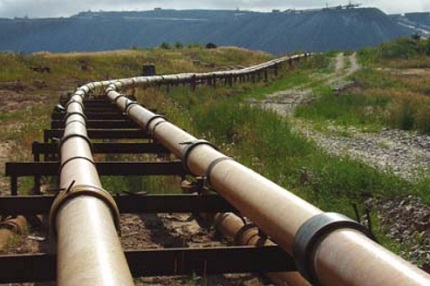
Konstruktion av väggarna hos kompositrör
Efter konstruktion skiljer man på: en-, två- och treskiktsglasfiberarmerade plaströr.
Egenskaper hos enskiktsprodukter
Rören saknar skyddande foderbeläggning, vilket gör dem billiga. Rörarmaturens egenskaper: kan inte användas i regioner med komplex terräng och hårt klimat.
Dessa produkter kräver också försiktig montering – grävning av en stor dike, anläggning av en sandbädd. Men installationskostnaderna ökar på grund av detta.
Egenskaper hos tvåskiktsrör
Produkterna är invändigt fodrade med en filmbeläggning – högdensitetspolyeten. Skyddet ökar den kemiska resistensen och förbättrar ledningens täthet vid yttre belastningar.
Dock har användningen av armatur i oljeindustrins rörledningar avslöjat svagheter hos tvåskiktsmodifikationerna:
- otillräcklig vidhäftning mellan konstruktionsskiktet och fodret – brott mot väggarnas monoliticitet;
- försämring av skyddsfilmens elasticitet vid minusgrader.
Vid transport av gasinnehållande medium kan fodret lossna.
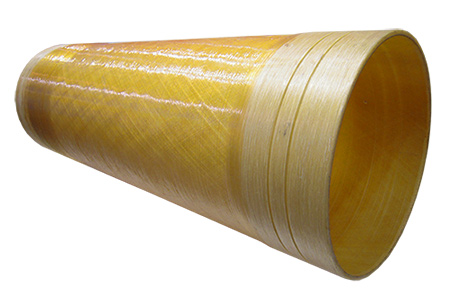
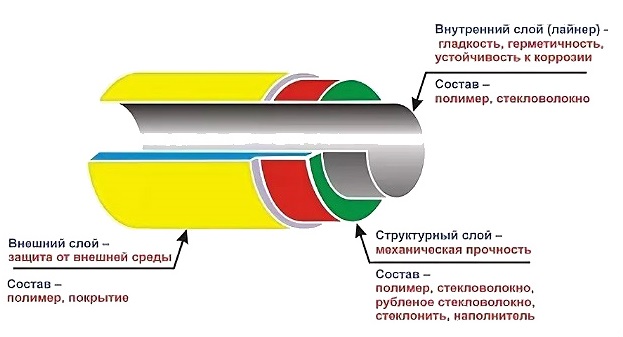
Parametrar för treskiktsrör
Struktur hos glasfiberrör:
- Yttre polymerskikt (tjocklek 1-3 mm) – ökar mekanisk och kemisk resistens.
- Strukturskikt – konstruktionsskikt som ansvarar för produktens hållfasthet.
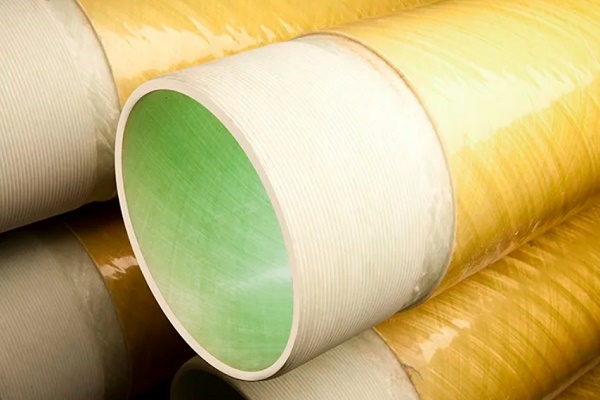
- Liner (tjocklek 3-6 mm) – inre hölje av glasfiber.
Det inre skiktet ger slät yta, täthet och dämpar cykliska variationer i inre tryck.
Metod för sammanfogning av glasfiberledningen
Beroende på sammanfogningsmetod delas sortimentet av kompositrörarmatur in i 4 grupper.
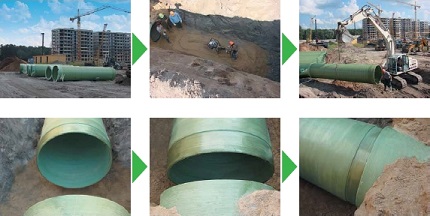
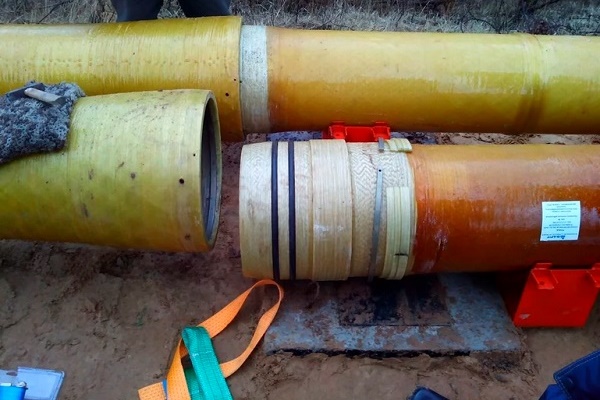
Grupp 1 – muff- och tappfogning
Elastiska gummipackningar monteras i motsvarande spår på rörens ändtappar. Monteringsringarna formas på utrustning med elektronisk styrning, vilket säkerställer noggrann placering och dimensioner.
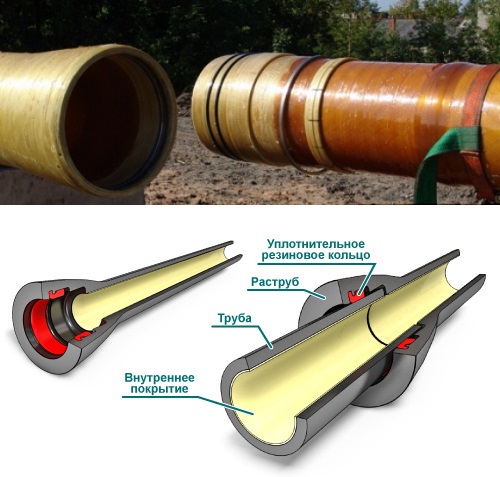
Grupp 2 – muff- och tappfogning med tätning och stopp
Vid anläggning av en markbunden ledning måste man kompensera för axialkrafterna på rörledningen. För detta ändamål placeras en stoppare utöver tätningen. Elementet tillverkas av metallvajer, polyvinylklorid eller polyamid.
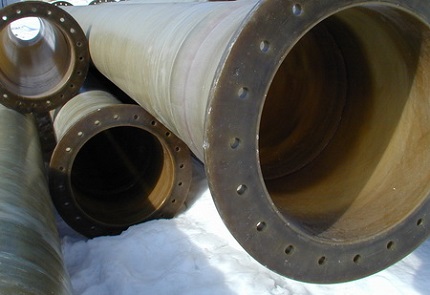
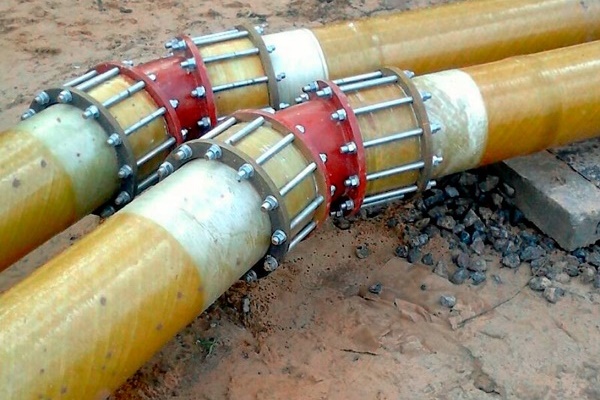
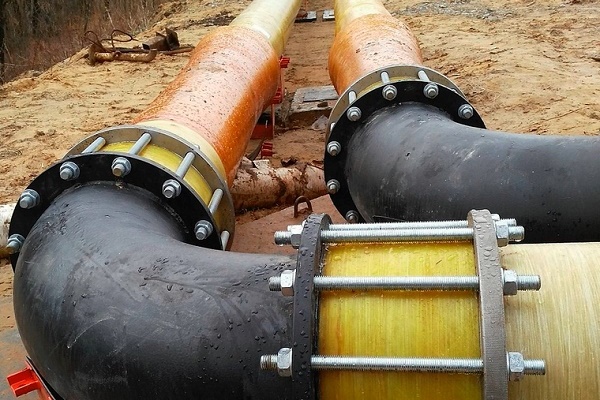
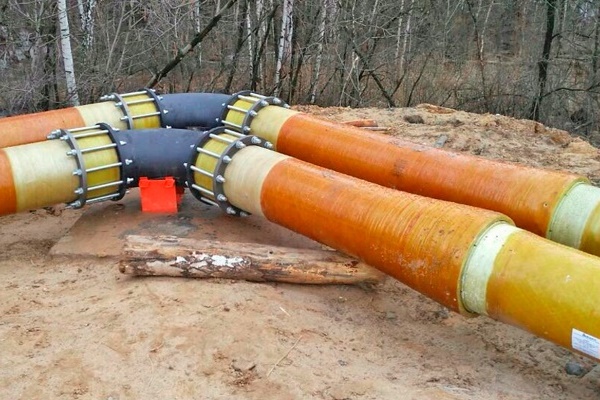
Grupp nr 3 – flänsförband
Sammanfogning av kompositrörledning med formdelar eller metallrör. Anslutningsdimensionerna för glasfiberflänsar regleras av GOST 12815-80.
Grupp nr 4 – limfixering
En icke- demonterbar fogmetod – på ändarna appliceras en blandning av armerande glasmaterial med tillsats av polyesterkomponent för 'kall' härdning. Metoden säkerställer ledningens styrka och täthet.
Märkning av det skyddande inre lagret
Tillverkningsmetodiken för rörprodukter gör det möjligt att tillverka produkter med olika sammansättning av inre skikt, som bestämmer ledningens motståndskraft mot det transporterade mediet.
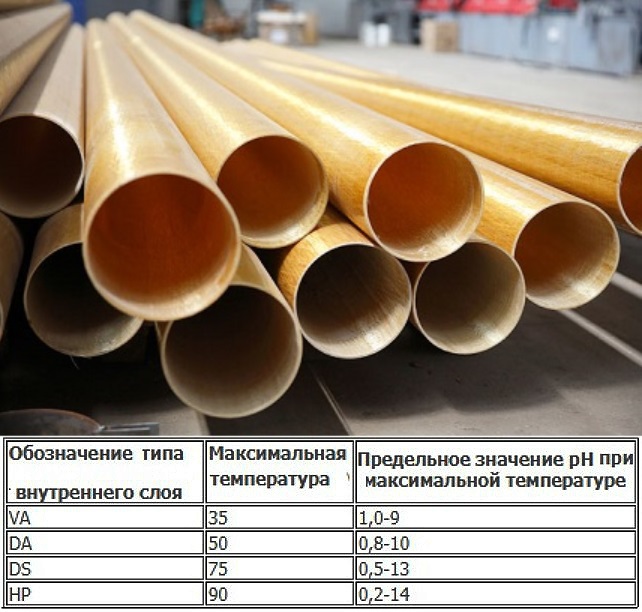
Inhemska tillverkare använder följande märkning av skyddsbeläggningar.
Bokstavsbeteckningen visar tillåtet användningsområde:
- A – transport av vätska med abrasiva ämnen;
- P – tillförsel och avledning av kallvatten, inklusive dricksvatten;
- Ch – tillåten användning i kemiskt aggressiv gas- och vätskemiljö;
- G – system för varmvattenförsörjning (gräns 75 °C);
- S – andra vätskor, inklusive med förhöjd surhetsgrad.
Skyddsbeläggningen appliceras i ett lager upp till 3 mm.
Översikt över produkter från ledande tillverkare
Bland det breda sortimentet av presenterade produkter finns auktoritära varumärken med långvarigt gott rykte. Dit hör produkter från företag: Hobas (Schweiz), Steklokompozit (Ryssland), Amiantit (koncern från Saudiarabien med produktionsanläggningar i Tyskland, Spanien, Polen), Ameron International (USA).
Unga och lovande tillverkare av kompositglasfiberrör: Poliek (Ryssland), Arpipe (Ryssland) och Zavod stekloplastikovyh trub (Ryssland).
Tillverkare #1 — varumärke HOBAS
Varumärkets fabriker finns i USA och många europeiska länder. Hobas-gruppens produkter har fått världsomfattande erkännande för sin utmärkta kvalitet. GRT-rör med polyesterbindemedel tillverkas med centrifugalgjutningsteknik av glasfiber och omättade polyesterhartser.
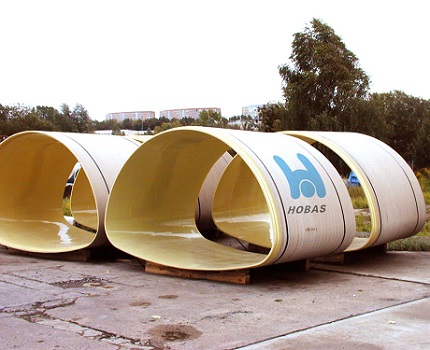
Egenskaper för Hobas kompositrör:
- diameter – 150-2900 mm;
- SN-styvhetsklass – 630-10 000;
- PN-tryckklass – 1-25 (PN1 – trycklös ledning);
- förekomst av invändigt foder för korrosionsskydd;
- motståndskraft mot sura miljöer i ett brett pH-intervall.
Tillverkning av formdelar har etablerats: böjar, övergångsstycken, flänsanslutningar och t-rör.
Tillverkare #2 — företaget Steklokompozit
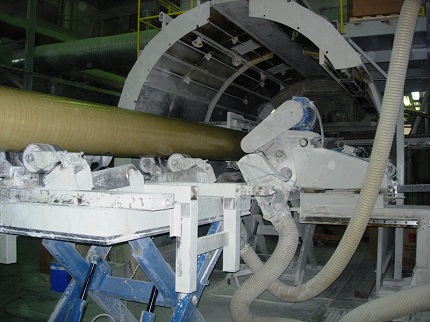
Företaget ”Steklokomposit” har startat en linje för tillverkning av Flowtech glasfiberrör, tillverkningstekniken är kontinuerlig lindning.
Utrustning med dubbel matning av hartsartade ämnen används. Högteknologiska hartser matas till det inre lagret, medan en billigare blandning matas till strukturlagret. Metoden gör det möjligt att rationalisera materialförbrukningen och göra produkterna billigare.
Tillverkare #3 — varumärke Amiantit
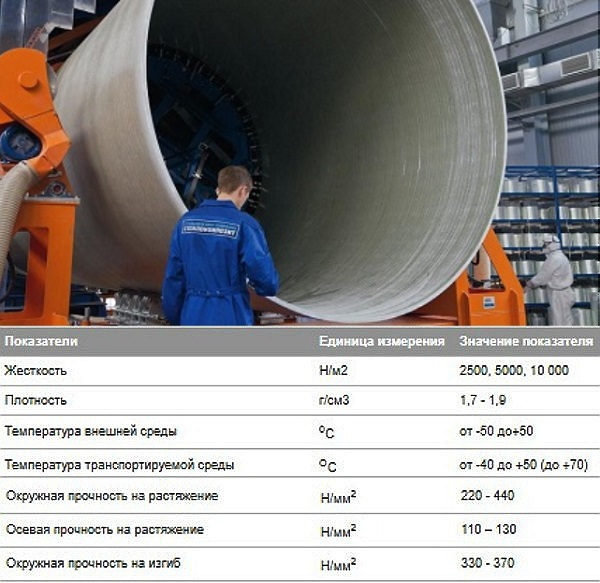
Huvudkomponenterna i Flowtite-rör från Amiantit: glasfiber, polyesterharts, sand. Tekniken som används är kontinuerlig lindning, vilket möjliggör skapandet av flerskiktsrör.
Glasfiberns struktur består av sex lager:
- yttre lindning av nonwoven-band;
- kraftlager – hackat glasfiber + harts;
- mellanlager – glasfiber + sand + polyesterharts;
- upprepat kraftlager;
- underlag av glastrådar och harts;
- skyddande beläggning av nonwoven glasfiber.
Utförda studier har visat hög nötningsbeständighet – efter 100 000 cykler med grusbearbetning uppgick förlusten av skyddsbeläggningen till 0,34 mm.
Tillverkare #4 — företaget Poliek
LLC ”Poliek” tillverkar olika modifikationer av rörprodukter Fpipes av glasfiber. Tillverkningstekniken (kontinuerlig korsskiktad längsgående och tvärgående lindning) gör det möjligt att skapa treskiktsrör upp till 130 cm i diameter.
Polymerkompositmaterial används vid tillverkning av foderrör, delar till vattenlyftkolonner, vattenförsörjningsledningar och värmesystem.
Förutom glasfiberrör finns det många produkter på marknaden av andra material – stål, koppar, polypropen, metall-plast, polyeten, etc. Dessa, tack vare sitt mer överkomliga pris, används aktivt inom olika hushållsområden – installation av värme-, vatten-, avlopps-, ventilationssystem och annat.
Du kan läsa om egenskaperna hos rör av olika material i följande artiklar av oss:
- Metallplaströr: typer, tekniska egenskaper, monteringsdetaljer
- Polypropenrör och -kopplingar: typer av PP-produkter för montering av rörledningar och anslutningsmetoder
- Plastventilationsrör för frånluft: typer, egenskaper, användning
- Kopparrör och kopplingar: typer, märkning, egenskaper för installation av kopparrörsystem
- Stålrör: typer, sortiment, översikt över tekniska egenskaper och installationsdetaljer
Slutsatser och användbar video om ämnet
Tillverkningsteknik och lämplighet av glasfiberrör:
Jämförelse av kontinuerlig och periodisk fiberlindningsteknik:
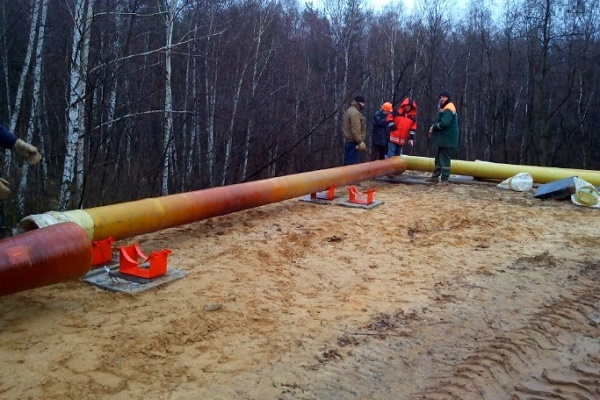
I privat bostadsbyggande används glasfiberrör ganska sällan. Huvudorsaken är den höga kostnaden jämfört med plastalternativ. Men inom industrin har kompositens kvaliteter uppskattats, och man byter i stor utsträckning ut slitna metallledningar mot glasfiber.
Har du frågor efter att ha läst vår artikel? Ställ dem i kommentarsfältet – våra experter kommer att försöka ge ett uttömmande svar.
Eller kanske du vill komplettera det presenterade materialet med aktuell data eller exempel från egen erfarenhet? Skriv gärna din åsikt under denna artikel.
 Kopparrör för uppvärmning: typer, specifik märkning + användningsegenskaper
 Rör för trädgårdsbevattning: jämförande översikt över olika typer av rör
 Hur man döljer rör i badrummet: översikt över bästa sätten att maskera rörledningen
 Vattenledningskopparrör: sortimentmärkning, användningsområde, fördelar
 Metallplaströr: typer, tekniska egenskaper, monteringsdetaljer
 Värmekabel för avloppsrör: typer, hur man väljer och korrekt utför installation
 Vad kostar gasanslutning till ett privat hus: pris för organisation av gasleverans
 Bästa tvättmaskiner med torktumlare: ranking av modeller och råd till köpare
 Vad är färgtemperatur hos ljus och nyanser vid val av lamptemperatur för dina behov
 Byte av gasvattenberedare i lägenhet: dokumentation för byte + grundläggande normer och krav
En gång i tiden valde jag fel glasfiberrör för vattenledningen och de orsakade mig förstås många problem. Först klagade man på partiklar av något obegripligt i vattnet, men de läckte hela tiden.