Press för bränslebriketter: varianter av tillverkning av pressanordningar för sågspån själv
Att elda med sågspån eller spån – är vanligt för invånarna i vårt land, en sed lånad från europeiska länder. Deras popularitet beror på råmaterialets billighet och dess goda specifika värmevärde vid förbränning. Genom att bygga en hemmagjord press för briketter kan man få kvalitetsbränsle nästan gratis.
Vi berättar hur man tillverkar en enkel och billig maskin för att göra briketterat bränsle. I vår artikel presenteras konstruktionen och monteringstips. Produktionstekniken och kraven på råmaterialet av trä ges.
Artikelns innehåll:
Tekniken för att skapa briketter
Tillverkning genom pressning av pellets och briketter från träbearbetningsavfall är en sedan länge genomarbetad process. Därför behöver man inte uppfinna något när man skapar en hemmagjord maskin för att få kvalitativa “euroved”, utan man kan använda befintliga framsteg.
Beskrivning av processens fysik
Användning av ströbart trämaterial för uppvärmning finner sin tillämpning i mindre pannor och ugnar. Sågspån ger samma energi som trä med liknande massa och fuktighet, men deras lagring i naturligt tillstånd leder till smuts och damm. Därför pressas sådant avfall till briketter av olika former.
Med vissa förenklingar kan man säga att trä består av cellulosa och ett bindemedel – lignin. Varje enskild bit sågspån och spån behåller sin integritet tack vare denna polymer. För att etablera starka bindningar mellan de separata bitarna måste de också limmas ihop.
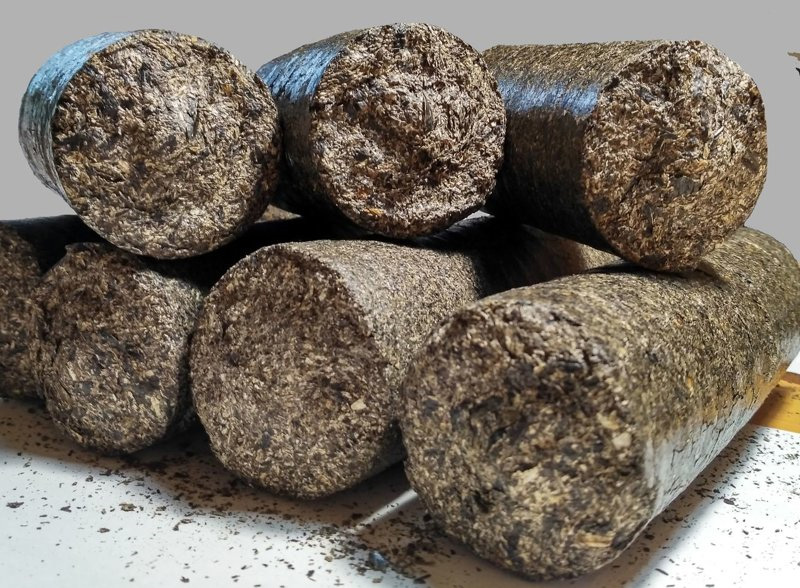
Under pressningsprocessen appliceras starkt tryck på sågspånet, vilket får lignin att frigöras och binda materialet i formen. Denna bindning är naturligtvis inte lika stark som i massivt trä, men den är tillräcklig för att den resulterande briketten inte ska falla sönder.
Mängden lignin i trä i förhållande till torrvikten beror på trädslag:
- ädelgran: 30%;
- tall: 27%;
- gran: 27%;
- asp: 22%;
- björk: 19%.
Ju högre andel lignin, desto lägre tryck krävs för att utvinna det. Därför är det lättare att själv producera briketter av granull än av björk.
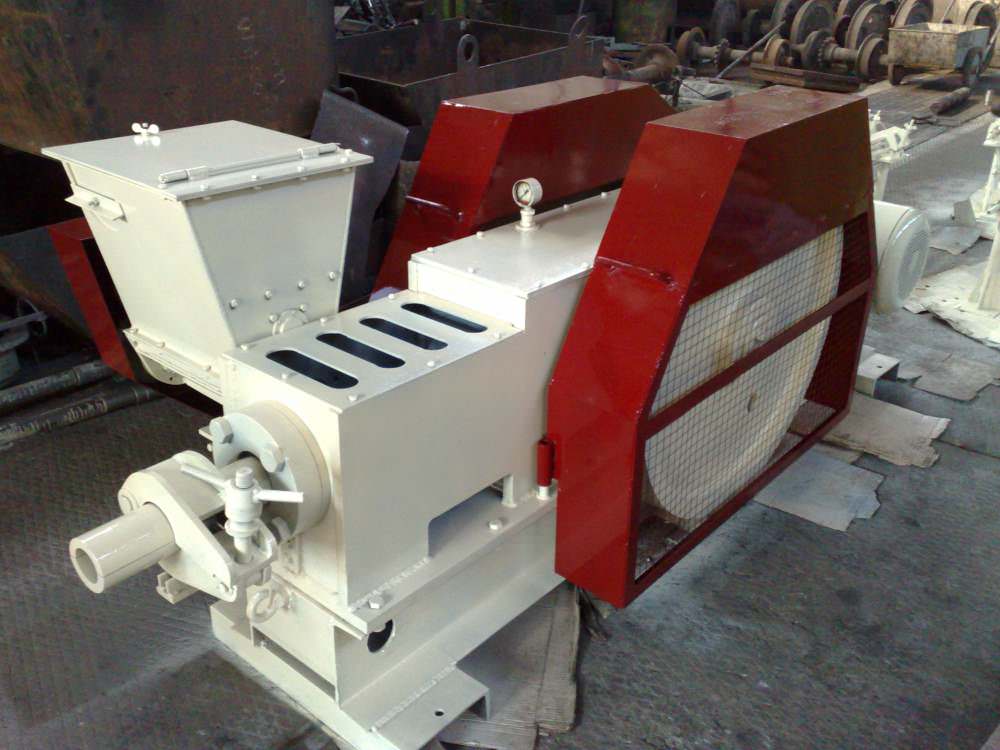
Förutom den klassiska pressen för tillverkning av bränsle från lösa material finns det även en extruder. Principen är att ämnet under inverkan av en skruv passerar genom en gradvis avsmalnande kanal.
Detta skapar ett mycket högt tryck. Att genomföra detta alternativ hemma är dock komplicerat och kräver specifik kunskap, så det är bäst att välja modeller med pressform.
Användning av bindemedel
I industriell tillverkning av pressat bränsle används maskiner som skapar tryck i intervallet 500–3000 atm. Hos vissa tillverkare (t.ex. det tyska företaget “RUF”) formas briketten genom en kombination av kompression med en kraft på 2000 atm och uppvärmning av råmaterialet till 150°C. Densitet för sådana produkter når 1,2 kg/dm3.
Om man gör en press för briketter av enkla material hemma, går det inte att uppnå sådana egenskaper. Produkterna kommer därför att ha lägre densitet och vara mer benägna att smulas sönder.
För att kompensera för otillräcklig ligninutsöndring och uppnå högre hållfasthet hos briketter av sågspån kan man tillsätta ett externt bindemedel, såsom:
- Flytande lera. Den erforderliga massandelen av detta i vatten lösta bindemedel är 5 till 10 % av totalvikten.
- Våt wellpapp.
- Det billigaste tapetklister utspätt i vatten.
Andelen wellpapp eller klister bestäms experimentellt eftersom det beror på sågspånens storlek, deras fuktighet och det tryck som skapas i formen.
Krav på använt råmaterial
Även med industriell utrustning är det svårt att få högkvalitativa briketter eller pellets av träavfall om tjockleken överstiger 4 mm. Materialstorleken för hemmagjorda enheter måste vara mindre. Detta beror på lägre tryck och avsaknad av uppvärmning av råmaterialet.
Idealiskt bör sågspånens diameter och spånets tjocklek inte överstiga 2 mm. De allra flesta träavfall uppfyller dessa parametrar.
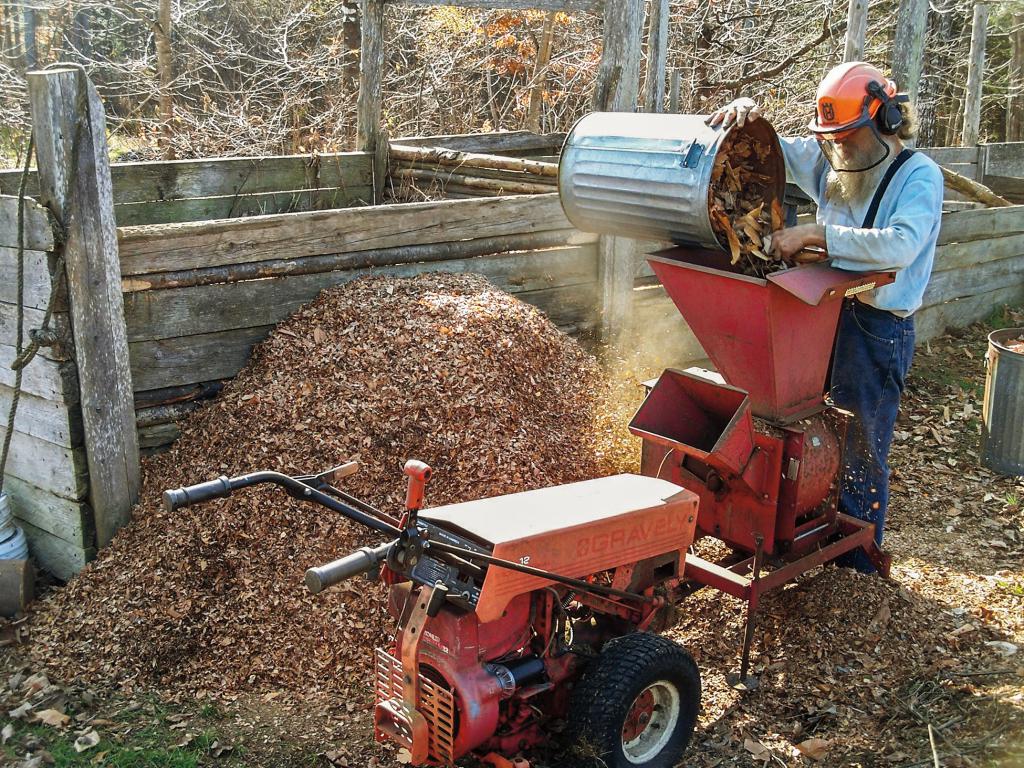
Men det finns fall där råmaterialet är förorenat med små kvistar, flisor eller barkbitar. Då krävs förberedande bearbetning före pressning för att få en homogen massa – materialet måste krossas genom en kvarn.
För att uppnå god brikettdensitet bör man undvika råmaterial som är förorenat med gräs, sand eller jord. Jord- och vegetationsskiktet har, till skillnad från lera, inga bindande egenskaper, så den pressade produkten kommer lätt att smulas sönder.
Dessutom måste villkoret om barkens procentandel uppfyllas – den får inte överstiga 5%. Det är omöjligt att mäta, men visuellt ser sågspån med en betydande mängd bark mörkare ut. Sågspånet måste vara torrt. Hög fuktighet leder till en mer lös brikett och lägre specifikt värmevärde.
På sommaren kan man torka råmaterialet i solen eller i ett ventilerat utrymme. På vintern bör torkningen ske i en veranda eller annat förrådsutrymme med låg positiv temperatur. För mer intensiv avdunstning kan man använda forcerad ventilation.
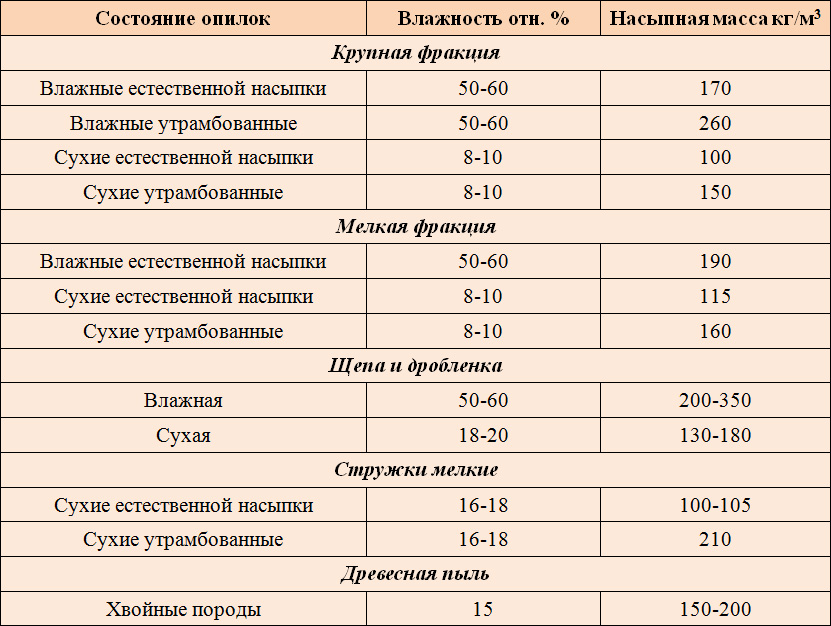
Om trycket i en hemmagjord press för tillverkning av briketter av sågspån är otillräckligt för att frigöra lignin, torkas inte råmaterialet utan blötläggs istället tillsammans med ett extra bindemedel i vatten. I detta fall uppnås bättre homogenitet vid blandning, och överflödig fukt avlägsnas vid stampning.
Pressens huvudelement
Huvudkomponenterna i en vanlig press är pressformen (behållaren där det lösa materialet placeras), kolven och den tryckalstrande mekanismen. Det är inte svårt att göra dem själv eftersom de är typiska för briketteringsmaskiner.
Uppbyggnad av pressformen
Behållaren där sågspån eller spån hälls kallas pressform eller kammare. Briketternas parametrar beror på dess geometri.
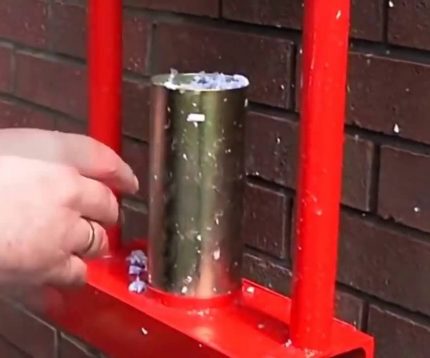
Kammaren görs vanligtvis av en bit stålrör, runt eller profilrör. Kolvens bas, som går in i behållaren, skärs ut ur en tjockväggig platta (minst 3 mm tjock).
Vid tillverkning av pressformen måste förhållandet mellan följande storheter beaktas:
- pressformens tvärsnittsarea (s, cm2);
- trycket som appliceras på kolven (u, kgf);
- specifikt tryck på råmaterialet (p, kgf/cm2);
Dessa storheter är relaterade genom sambandet:
p = u / s
Briketter med användning av ett extra bindemedel håller formen bra om de formas vid ett specifikt tryck över 150 atm. (1 atm. ≈ 1 kgf/cm2). Utifrån den möjliga kraft som kolven kan alstra beräknas kammarens tvärsnittsarea.
Till exempel, om det finns en hydraulisk domkraft på 10 ton, då:
s < u / p = 10000 / 150 = 67 cm2.
För sådana förhållanden passar ett fyrkantsrör med sidlängd 80 mm eller ett runt rör med nominell diameter upp till 90 mm.
Längden på den erhållna briketten (l) beror på pressformens höjd (h), råmaterialets densitet i ursprungligt torrt (q1) och briketerat (q2) tillstånd:
l = h * (q1 / q2)
Dessutom, efter den första kompressionen kan man fylla på mer spån i formen och upprepa proceduren. På så sätt kan man få längden på den erhållna produkten att nå nästan upp till presskammarens höjd.
Under komprimeringen av sågspånet avges fukt från briketten. För att den ska kunna komma ut fritt perforeras kammaren med små men tätt placerade hål.
Efter att briketten formats måste den tas ut ur formen. Att använda en fjäder och ett falskt botten, som ofta rekommenderas på internet, är opraktiskt. Det höga trycket trycker ihop fjädern helt, så med tiden deformeras den och förlorar sina egenskaper.
Därför måste man antingen göra en avtagbar botten på pressformen och trycka ut briketten, eller konstruera en hopfällbar form. I det andra fallet måste man göra en extra mantel av stång.
Tillgängliga sätt att skapa tryck
Det finns tre vanliga sätt att uppnå tryck som passar bra för en självgjord press för att framställa bränslebriketter: användning av hävstång, hydraulisk domkraft eller skruv. Var och en är bra på sitt sätt och de är inte särskilt svåra att implementera i praktiken.
Användning av muskelkraft och hävstång
Vanligtvis används ett metallrör som hävstång. Det får inte böjas av människans muskelkraft. Till exempel passar ett förstärkt vattenledningsrör med diameter 40 eller 50 mm och väggtjocklek 4 – 4.5 mm bra.
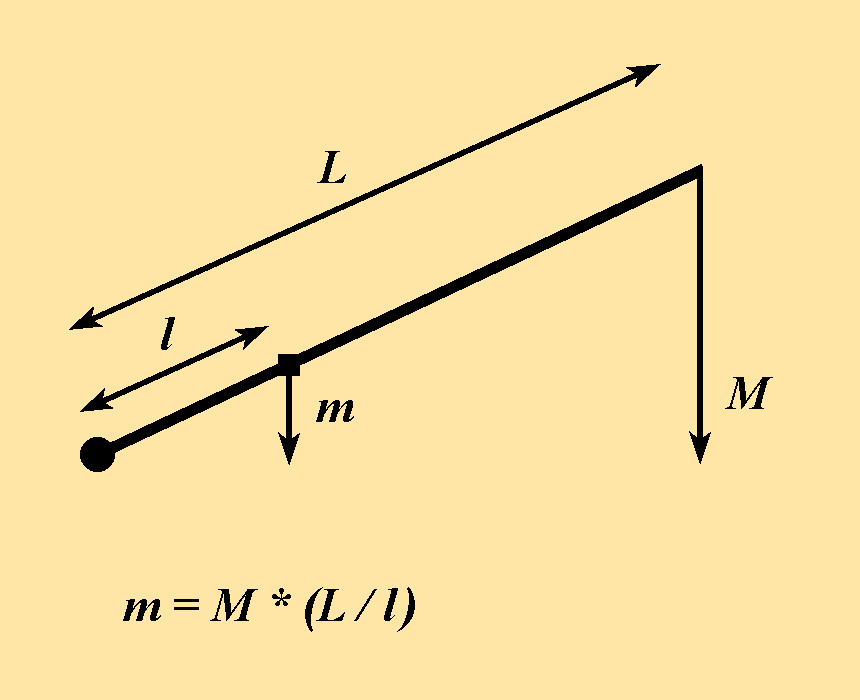
Längden på hävstången och avståndet från stödjepunkten till anslutningen med kolven väljs inte bara med hänsyn till att uppnå det önskade trycket. En annan viktig parameter är kolvens nedsänkningsdjup i formen (h, cm).
Den beräknas med formeln:
h = R * (l / L)
Här R (cm) – höjd till vilken spakens ände kommer att sjunka.
Det är önskvärt att konstruera så att kolvens nedsänkningsdjup är tillräckligt för att forma briketter utan upprepad kompression med förutmatning av material. Detta ökar produktionstakten avsevärt.
Nödvändigt nedsänkningsdjup för kolven (h, cm) kan beräknas med kännedom om den ursprungliga torra (q1) och briketerade (q2) densiteten av råmaterialet samt glasets höjd (H):
h = H * (1 – q1 / q2)
Om ett fel uppstår av någon anledning (vanligtvis på grund av felaktig bestämning av råmaterialets ursprungliga densitet) och kolvens nedsänkningsdjup är otillräckligt för att ge produkten önskad hårdhet, är det inte nödvändigt att omarbeta hela konstruktionen.
Man kan antingen minska glasets höjd, eller genom att tillsätta spån, pressa en brikett i två eller tre steg.
Användning av hydraulisk domkraft
För att skapa starkt tryck används hydrauliska anordningar, såsom vanliga flaskdomkrafter. Vanligtvis finns sådana hydraulaggregat i hushåll med bil eller annan utrustning, men deras lastkapacitet kan vara otillräcklig.
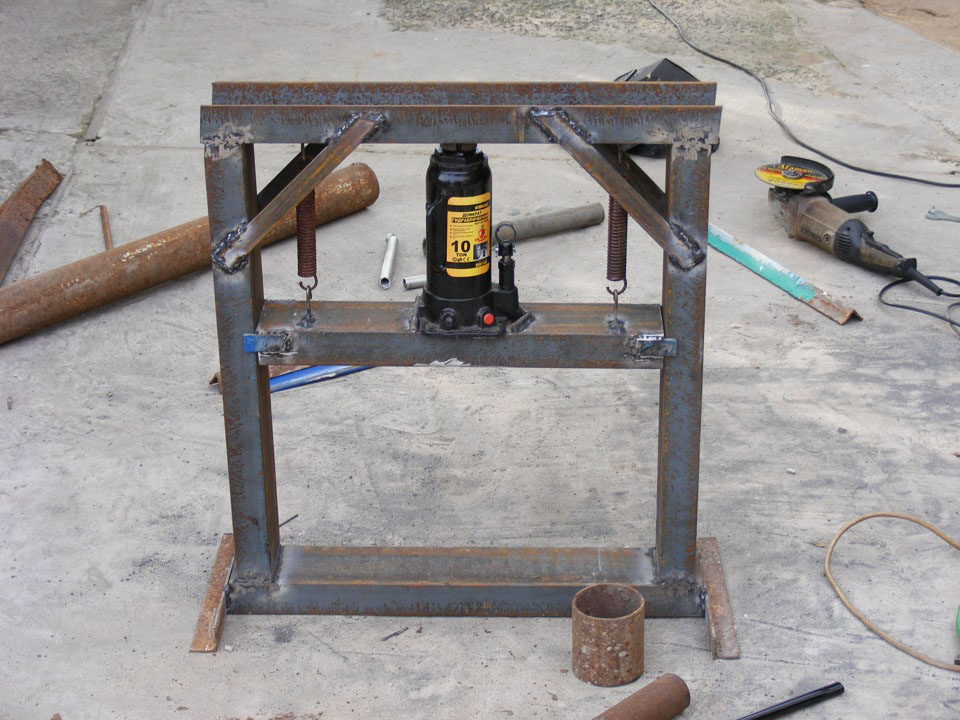
Domkrafter är inte dyra. Modeller som är konstruerade för 30-40 ton kan till exempel köpas för mindre än 500 kronor. Med sådana kapaciteter kan man redan få briketter med stor tvärsnitt eller flera (3-5) exemplar av normal storlek på en gång.
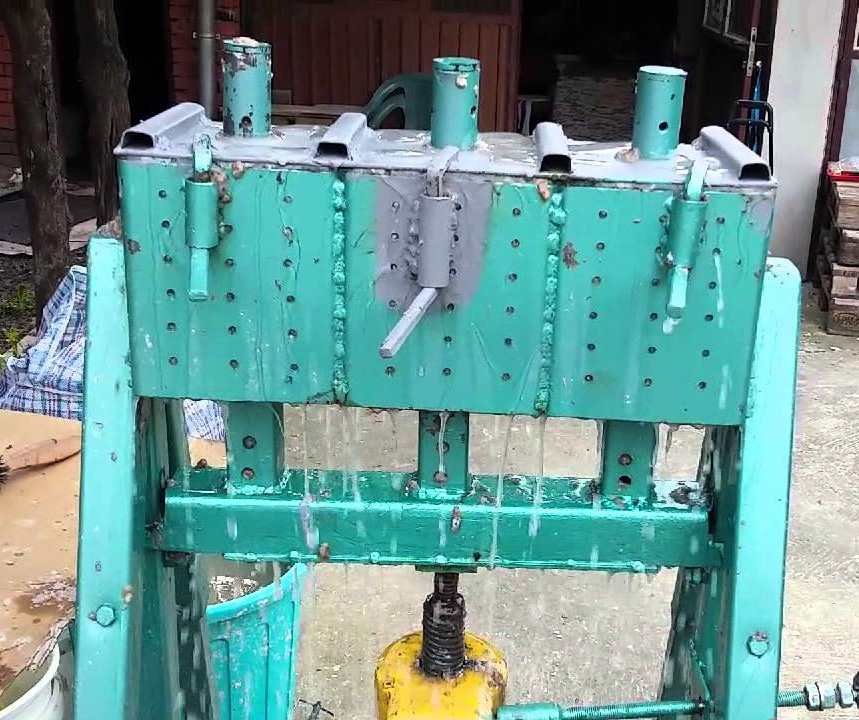
För att få flera briketter samtidigt placeras erforderligt antal pressformar i rad. Den mellersta rörliga ramen måste vara stark för att inte böjas med tiden. Bäst är att tillverka den av en I-balk eller en tjockväggig profilrör.
Själva pressprocessen tar längre tid än vid användning av en spakkonstruktion. Men med en kraftfull hydraulisk domkraft kan man uppnå mycket högre specifikt tryck på arbetsstycket. Briketterna blir jämnare och tätare och har redan ett attraktivt utseende.
Skruvmekanism för pressning
Principen för en manuell skruvpress liknar den hos en spakpress, men den applicerade kraften överförs i en 90° vinkel. Ju större handtagets diameter och mindre gängstigning, desto större blir tryckökningsfaktorn.
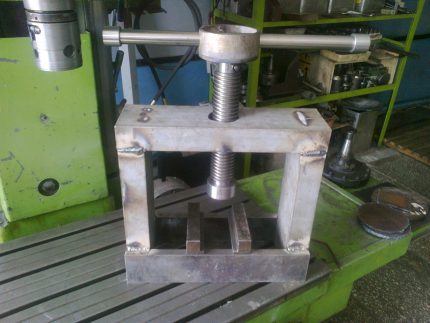
En sådan konstruktion gör det också möjligt att skapa ett högre tryck än en maskin baserad på en hävstångsmekanism. Dess betydande nackdel är den långsammaste arbetshastigheten bland de presenterade alternativen.
Däremot kan man till fördelarna räkna:
- enkel konstruktion;
- möjlighet att köpa en sådan press för lite pengar med en mindre omarbetning för briketteringsbehov;
- liten storlek.
När du arbetar med en skruvpress bör du inte använda den “till botten” när du inte längre har tillräckligt med fysisk styrka för att vrida mekanismen. I detta fall verkar en kraft på gängan från ena sidan som utövas av människan, och från den andra (i 90°) – motståndskraften från den erhållna briketten. Detta leder till snabbt slitage av gängan eller att den dras av.
För att inte överanstränga och förstöra mekanismen måste du uppnå ett tillräckligt resultat på provbitarna och antingen installera en låsning eller göra ett märke med en markör på gängan som anger dess maximalt tillåtna läge.
Slutsatser och användbar video om ämnet
Tillverkning av en hemmagjord hävstångspress. Framställning av huvuddetaljer och beskrivning av arbetsprincipen:
Modifiering av maskinkonstruktionen och själva briketteringsprocessen:
Maskin för samtidig framställning av flera briketter baserad på en hydraulisk domkraft:
Det är inte svårt att själv göra en maskin för brikettering av sågspån. Du kan välja mellan hävstångs-, hydraulisk eller skruvprincip för att skapa tryck. Men man måste komma ihåg att kvaliteten på de tillverkade produkterna inte bara beror på den monterade mekanismen utan också på råmaterialets förberedelse.
En korrekt genomförd process kan hjälpa till att förse din gård med högkvalitativt och billigt bränsle och till och med etablera dess försäljning.
Vill du berätta om hur du gjorde briketter för uppvärmning med egna händer? Har du värdefulla rekommendationer om ämnet i artikeln som du är redo att dela med webbplatsens besökare? Skriv gärna kommentarer i blocket nedan, publicera även foton och ställ frågor här.
 Fördelningsrör för värme själv: scheman och monteringsdetaljer
 Fönster för gaspannrum i villa: lagstadgade normer för glasning av rummet
 Säkerhetsgrupp för värme: konstruktion, funktionsprincip, regler för val och installation
 Vad kostar gasanslutning till ett privat hus: pris för organisation av gasleverans
 Bästa tvättmaskiner med torktumlare: ranking av modeller och råd till köpare
 Vad är färgtemperatur hos ljus och nyanser vid val av lamptemperatur för dina behov
 Byte av gasvattenberedare i lägenhet: dokumentation för byte + grundläggande normer och krav