Pyrolyspanna själv: konstruktion, scheman, funktionsprincip
Termen 'pyrolys' innebär en process där fast bränsle långsamt förbränns för att producera en gasmiljö. Trots det 'professoriska' namnet är det relativt enkelt att bygga en pyrolyspanna själv, och hembygda konstruktioner är ganska vanliga i praktiken.
Förklaringen är enkel – en vedeldad gasgeneratorpanna är lättare att underhålla, ofta effektivare och mer ekonomisk än jämförbar utrustning. Låt oss tillsammans förstå hur sådan utrustning fungerar och vad som behövs för att tillverka den.
Artikelns innehåll:
Funktionsprincip för pyrolyspannor
Värmepannor som använder fast bränsle som ved, pellets etc., tillhör förutom klassiska även pyrolyskonstruktioner. De kallas vanligtvis för gasgeneratorpannor.
För att bättre förstå funktionsprincipen för en hemmabyggd pyrolyspanna är det logiskt att noggrant studera konstruktionen. Låt oss börja med eldstadens egenskaper som den viktigaste delen av värmekonstruktionen. I huvudsak är arbetsområdet i bränslekammaren på pyrolyspannor uppdelat i två separata kammare.
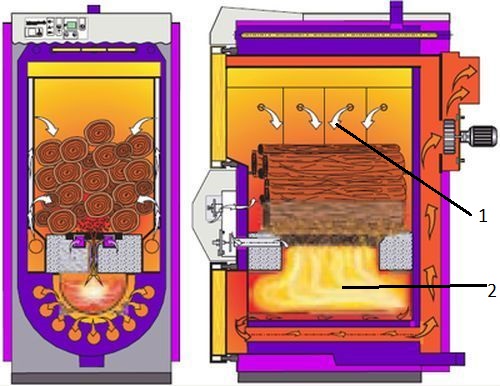
En av dessa kammare laddas med fast bränsle – ved, pellets, briketter etc. Där börjar den primära förbränningsprocessen av fast bränsle med begränsad lufttillförsel. I detta tillstånd brinner inte bränslet utan pyroliserar (glöder). Gaserna som frigörs vid långsam förbränning leds till en annan del av kammaren – den aktiva, där de brinner intensivt med ökad lufttillförsel.
Tekniskt sett realiseras en sådan förbränningsprocess på ett enkelt sätt. Underområdena i den gemensamma kammaren separeras helt enkelt med en rost och ett munstycke. Den övre delen av kammaren är den passiva eldstaden, den nedre delen är den aktiva eldstaden. Man bör ta hänsyn till konstruktionens särdrag – lufttillförsel uppifrån till bränslekammaren (övre blåsning).
Detta är just vad som skiljer gasgeneratorpannans konstruktion från den klassiska enkammarkonstruktionen, där luft tillförs underifrån.
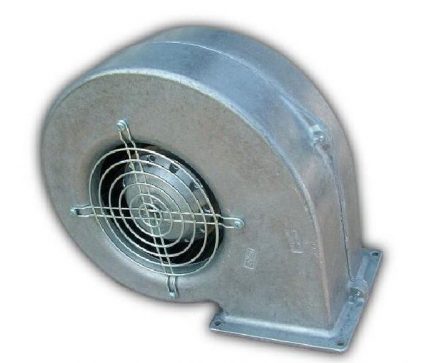
Tekniskt sett är även organisationen av forcerat drag karakteristiskt för pyrolyspannor. Tvåstegsbrännkammarens konstruktion har ett förhöjt aerodynamiskt motstånd. Därför kan man inte klara sig utan installation av en luftpump.
Hur fungerar pannan i praktiken?
Det är praktiskt att se utrustningens användning som en steg-för-steg-process:
- Inlastning av ved – läggning på roster i kammarens övre del.
- Tändning av bränslet och start av rökgaspumpen.
- Bildning av trägas vid temperatur 250-850 °C.
- Övergång av trägas till brännkammarens nedre del.
- Förbränning av trägas med extra lufttillförsel.
Därefter används värmen som erhålls i bränslekammarens nedre del för att värma upp värmebäraren. Värmebäraren kan vara antingen vatten eller luft.
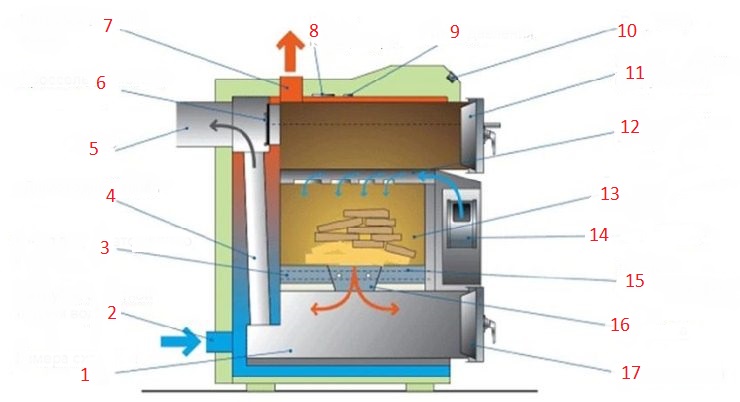
Om man tittar på alla befintliga konstruktioner av hushållspannor för fast bränsle, är den främsta alternativa konstruktionen till pyrolyspannan den av traditionell typ.
Det är en liknande vedpanna med en enda odelad brännkammare och principen med lufttillförsel underifrån till förbränningskammaren. Men ett sådant system anses vara mindre effektivt och oekonomiskt på grund av snabb bränsleförbränning.
En pyrolyspanna kan ge en verkningsgrad på 85-95% vid 100% belastning. Verkningsgraden sjunker dock kraftigt om belastningen är under 50%. Därför rekommenderar tillverkare av pyrolysteknik att användarna kör utrustningen med maximal belastning.
Ett liknande tillvägagångssätt gäller även för hembyggda konstruktioner, förutsatt att de helt överensstämmer med den klassiska pyrolysdesignen och driftskraven.
För 'pyrolys' är driftskraven, ska man notera, ganska stränga:
- obligatorisk utrustning med luftpump;
- tillåten bränslefuktighet högst 25-35%;
- belastning på utrustningen inte under 50%;
- returvärmebärarens temperatur inte under 60 °C;
- endast inlastning med stor bränslebitar.
Man bör också notera de höga kostnaderna för industriellt tillverkade pyrolyssystem. Förmodligen är det därför alternativet “gör det själv” är så populärt.
Hembyggd pyrolyspanna
Som regel, när man tillverkar liknande värmeutrustning med egna händer, utgår man från det populära Beljajev-schemat. Man kan inte säga att det är en enkel lösning som gör det möjligt att tillverka en värmare utan problem. Men det är kanske en av de lösningar som verkligen kan genomföras.
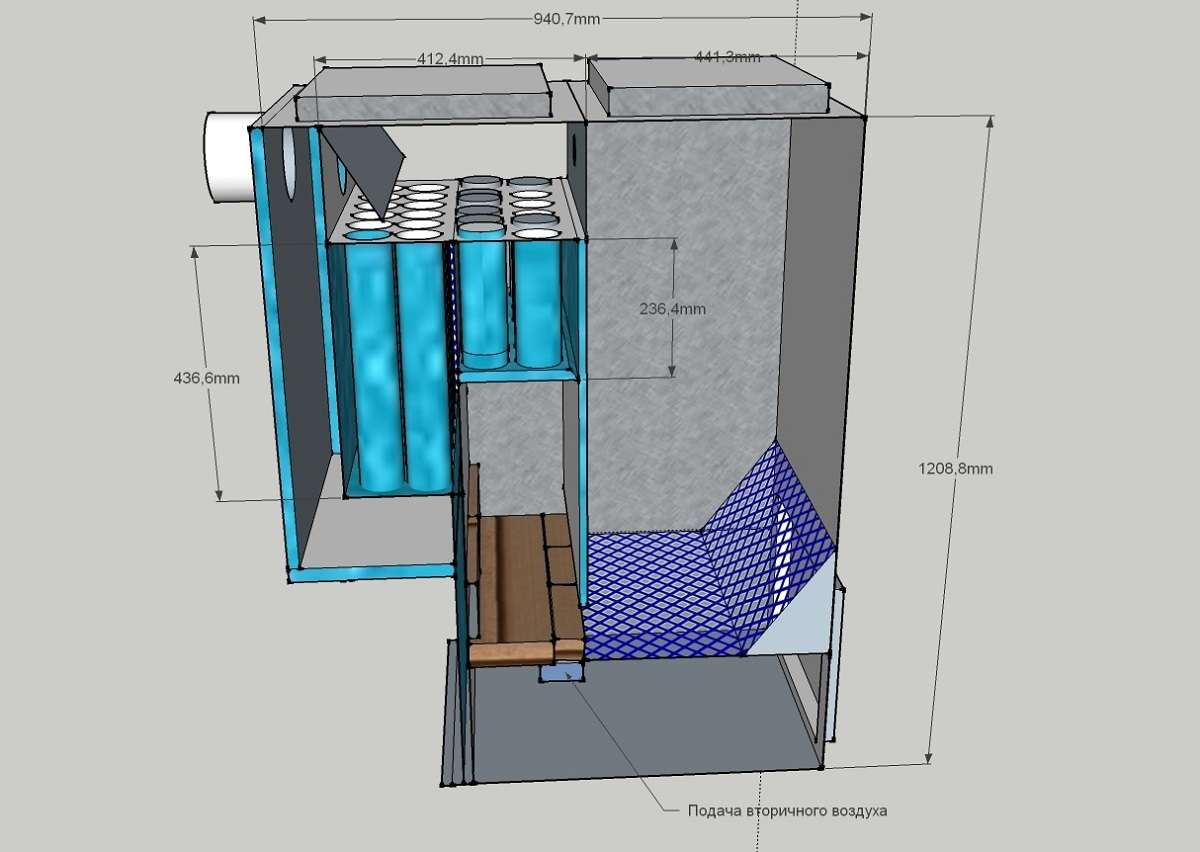
För tillverkning av utrustning enligt detta schema behöver hantverkaren:
- metallrör (d = 32; 57; 159 mm);
- profilrör (s = 60x30; 80x40; 20x20 mm);
- stålband (20x4; 30x4; 80x5 mm);
- schamotttegel;
- Metallplåt;
- luftpump;
- temperatursensor.
Man måste också ha en full uppsättning verktyg för metallarbete, plus en svetsapparat (och svetskunskaper, förstås). Arbetet med att tillverka en pyrolyspanna själv klarar man uppenbarligen inte ensam. Man behöver minst en assistent.
Först och främst, enligt det valda schemat, måste man förbereda plåtkomponenterna till konstruktionen. Det rekommenderas att förbereda plåtpanelerna genom att skära dem i rätt storlek med professionell precisionsutrustning.
Användning av handverktyg som 'vinkelslip' för kapning kräver också vissa arbetsfärdigheter och iakttagande av säkerhetsföreskrifter vid arbete, men ger inte kapningsprecision, vilket sedan påverkar svetskvaliteten. Denna punkt bör beaktas. En förnuftig lösning för kapning av metallplåtar är att beställa i en mekanisk verkstad.
Montering av utrustningens inre delar
Av en del av metallplåtarna måste man göra en bränslekammare. För detta sammanfogas och svetsas material som är proportionerligt enligt schemats parametrar. Resultatet ska bli en tvåkammarkonstruktion, som ska kompletteras med luftkanaler.
Dessa element i bränslekammaren görs av metallkanaler eller också används profilrör för tillverkningen. Över hela luftkanalens frontyta borras hål.
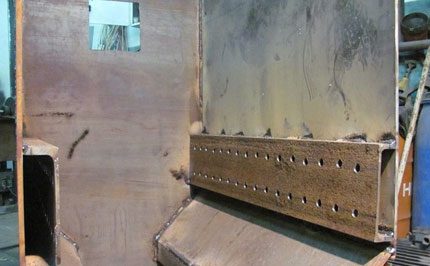
Längre ner, i området för den aktiva förbränningskammaren, på väggen som är placerad tvärs över luftkanalerna, skärs ett metallrör in (sekundär lufttillförsel). Därefter börjar arbetet med rör, eftersom det är dags att montera rörvärmeväxlaren.
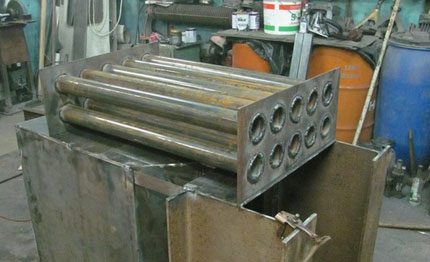
Denna del av pyrolyssystemet görs av metallrör d=57 mm:
- Man tar två metallplåtar enligt ritningens mått och gör markeringar.
- Baserat på markeringen för rörens placering skärs hål d=60 mm i plåten.
- Rör d=57 mm kapas till rätt längd.
- Rörens ändar sätts in i hålen i ena plåten och svetsas fast.
- Operationen upprepas med den andra plåten.
Resultatet bör bli en färdig värmeväxlare som fästs vid pannkroppen där schemat visar.
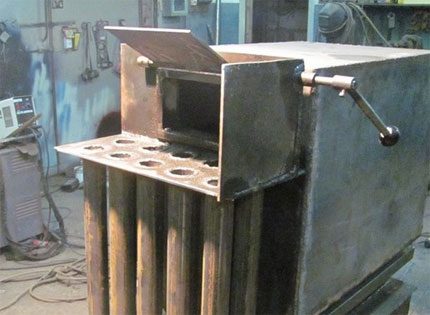
Bredvid värmeväxlaren (i överkant) monteras ett spjäll. Denna detalj förses med handtag och svetsas fast i konstruktionen. Änden på spjällhuset täcks med en plåtbit med röranslutning för skorstenen.
Sedan återstår endast att svetsa frontpanelen på bränslekammaren med fönster för dörrar till var och en av de två sektionerna och modulen för luftpump.
Innan frontpanelen monteras måste insidan av förbränningskamrarna förstärkas med chamotte-tegel. Detta material kapas till rätt mått, vissa delar med vinkel. Teglet slipas och anpassas till monteringsplatsen.
Båda arbetssektionerna i pannans bränslekammare bekläds med chamotte-tegel. Därvid täcks noggrant områdena kring spjällen för luftavlednings- (tillförsel-) rör. Efter tegelutläggningen monteras frontpanelen.
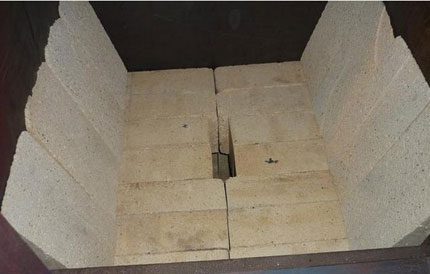
I stort sett är huvudmonteringen av pyrolyspannan vid detta stadium klar. Den monterade konstruktionen måste behandlas – ta bort svetsslagg, rengöra svetsfogar, jämna ut eventuella små ojämnheter.
Nästa steg är att innesluta den monterade konstruktionen i ett tätt hölje. Denna del av konstruktionen görs också av metallplåt. Men först krävs en tryckprovning.
Testning och slutlig montering av konstruktionen
Den monterade konstruktionen måste testas. Obligatoriskt är att kontrollera tätheten i pannans del där värmebäraren ska cirkulera. För tryckprovning av värmeväxlaren sätts temporärt pluggar på röranslutningarna för till- och returledning av värmebäraren.
Därefter fylls värmeväxlaren med vatten. Det är lämpligt att använda varmvatten från värmesystemet eller tappvarmvatten för att kunna kontrollera svetsfogarna under förhållanden med termisk expansion av metallen.
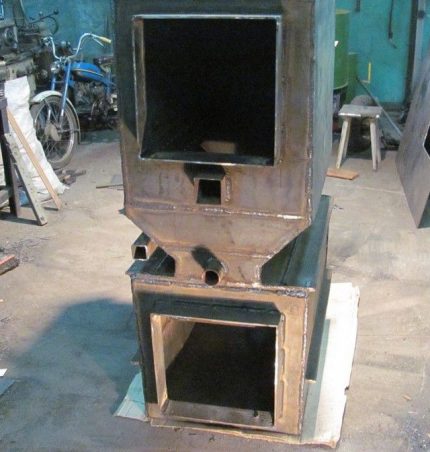
Om det inte finns några läckor i värmeväxlarens sömmar, töms vattnet och man börjar rama in pyrolyspannans konstruktion med yttre metallpaneler. Även i detta skede tillverkas och monteras dörrarna till förbränningskammarens sektionsfönster.
Dörrarna till pyrolysanläggningen måste utföras med hänsyn till höga temperaturförhållanden. Därför tillverkas (eller används färdiga) dessa konstruktionselement vanligtvis av gjutjärn med ytterligare temperaturförstärkning av chamotttegel.
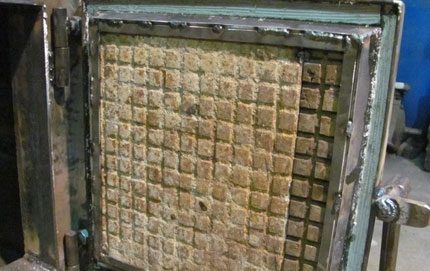
Slutskedet – installation av pyrolyspannan på dess framtida driftsplats. Konstruktionen monteras på en grund eller på en betongplatta. Grundens (plattans) höjd i förhållande till marknivån rekommenderas att vara minst 100 mm.
Efter installation och nivåjustering fästs pannans nedre del i grunden. Det återstår att ansluta skorstenen, installera luftpumpen och ansluta ledningarna för tillförsel/retur av värmebäraren.
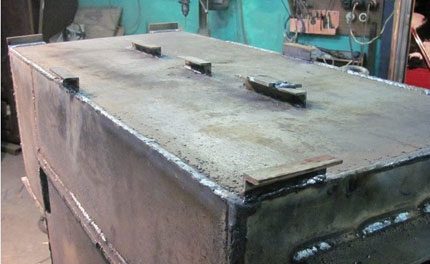
Att tillverka en pyrolyspannkonstruktion på egen hand är ett arbete som kräver betydande insats. Självklart kommer det inte att undgå omkostnader i form av ekonomiska medel.
Kanske blir kostnaderna för materialinköp och externa tjänster lägre än priset på industriellt tillverkad utrustning. Men skillnaden kommer troligen inte att vara så betydande. Men huvudfrågan är inte pengar.
Slutsatser och användbar video om ämnet
Om egentillverkning av en pyrolyspanna:
Tekniskt sett är egentillverkning av pyrolyspannor utan lämplig bas en extremt komplex process. Professionella färdigheter i metallarbete, en tydlig förståelse av tekniska scheman och tekniska nyanser vid tillverkning av pannutrustning krävs också. Utan allt detta bör du inte ens börja arbetet.
Om du har nödvändiga kunskaper och färdigheter, och kan ge värdefulla råd om montering av en pyrolyspanna till andra besökare på webbplatsen – lämna gärna dina kommentarer, dela med dig av hantverkshemligheter, ställ frågor i avsnittet under artikeln.
 Vätgaspanna för uppvärmning: konstruktion + funktionsprincip + urvalskriterier
 Gaspanna med elgenerator: konstruktion, funktionsprincip, översikt över de bästa märkena
 Panna för spillolja – gör det själv: tillverkning av en hemmagjord panna för spillolja
 Inkoppling av värmepanna själv: scheman för golv- och väggpannor
 Gasvärmepanna för flytande gas: arbetsprincip, typer, hur man väljer rätt + ranking av tillverkare
 Justering av automatik för gaspanna: uppbyggnad, funktionsprincip, tips för inställning.
 Vad kostar gasanslutning till ett privat hus: pris för organisation av gasleverans
 Bästa tvättmaskiner med torktumlare: ranking av modeller och råd till köpare
 Vad är färgtemperatur hos ljus och nyanser vid val av lamptemperatur för dina behov
 Byte av gasvattenberedare i lägenhet: dokumentation för byte + grundläggande normer och krav
När jag var i byggskedet av huset blev jag sugen på att köpa en pyrolys-panna, typ, den kan bearbeta alla typer av bränsle och verkningsgraden är hög. Men jag gick runt i butikerna, tittade på priserna och ångrade mig. Pannorna som är billigare är något tunnväggiga, och den dyra importerade hade jag inte råd med.
Själv skulle jag definitivt inte kunna göra den, man måste vara en professionell svetsare, och jag svetsar på hobbynivå. Och investeringarna i metall, rör och extra verktyg är också betydande. Men när du gör det själv, för dig själv, då är du säker på kvaliteten, det är säkert.