Hur du väljer en lödkolv för polypropenrör: råd från professionella rörmokare

Polypropenrör har etablerat sig som material för hushålls vatten och värme. Installationen är enkel och lätt jämfört med montering av stålrör. För svetsning av plastanslutningar krävs en speciell lödkolv för polypropenrör.
Men hur väljer man rätt och vad ska man titta på innan köpet? Sådana nyanser är inte kända för varje lekman. Det är dessa frågor vi kommer att behandla i detalj i artikeln, med fokus på konstruktion, funktionsprincip och befintliga utrustningsdesigner.
Vi kommer också att presentera ett antal viktiga kriterier som är betydelsefulla när man väljer lödkolv. Innan köpet måste man inte bara bekanta sig med typerna utan också med nyckelegenskaperna, vilket gör det möjligt att köpa en apparat som passar de planerade arbetena.
Artikelns innehåll:
Typer av svetsning av polypropenrör
Man kan ansluta delar av plastledningar av polypropenrör med gängade kopplingar eller tre svetsmetoder:
- elektromuffsvetsning;
- stumsvetsning;
- muffsvetsning.
Det finns en grundläggande skillnad mellan lödning av polypropenrör upp till 63 mm och större storlekar.
Rör med liten diameter (upp till 63 mm) ansluts med muffmetoden, det vill säga genom att föra in den avskurna änden av ett rör i den utvidgade änden (muffen) av en koppling. Muffmetoden ger hög täthet tack vare den stora kontaktytan mellan de två svetsade delarna och exakt överensstämmelse mellan deras diametrar.
Svetsning av stora tryckrörledningar med diameter från 63 mm utförs stumt. Denna metod används nästan inte i hushållssammanhang, så utrustningen för stumsvetsning kommer inte att behandlas i detalj. Kostnaden för en sådan svetsmaskin börjar från flera tusen dollar, och den köps främst av byggföretag.
Elektromuffsvetsning används vid sammanfogning av polyetenrör. Den utförs med hjälp av muffar med inbyggda värmeelement. Den kräver ingen bearbetning av ändarna som ska sammanfogas och är möjlig på platser med begränsat arbetsutrymme.
Till nackdelarna med elektromuffsvetsning kan man räkna den höga kostnaden för lödkolven, vars pris börjar från 1500 dollar. Vid elektromuffsvetsning sammanfogas polymerdelar jämnt och utan svullnad, därför är denna metod den bästa, men också den dyraste.
Vid sammanfogning av PP-rör med stor diameter används stumsvetsteknik och tillhörande svetsmaskin:
Härefter kommer valet av utrustning för muffsvetsning av polypropenrör att behandlas, vars kostnad kan återbetalas vid en stor arbetsvolym.
Befintliga lödkolvskonstruktioner
Till utseendet är utrustningen för muffsvetsning av plaströr av samma typ och skiljer sig endast i värmarens form.
Den kan vara av två typer:
- platt;
- cylindrisk.
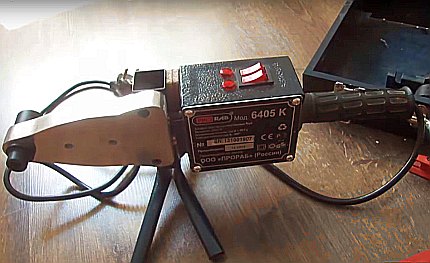
Plattvärmare (montörer kallar den även för strykjärn för polypropenrör) ser ut som en tjock konisk metallplatta. Ju större massa värmaren har, desto bättre förmåga att hålla en stabil temperatur när plasten smälter. Mer om användningen av strykjärnet för svetsning av polypropen pratade vi om i den här artikeln.
Munstyckena för smältning av de anslutande delarna fästs på värmaren med bultar som förs genom hålen i plattan.
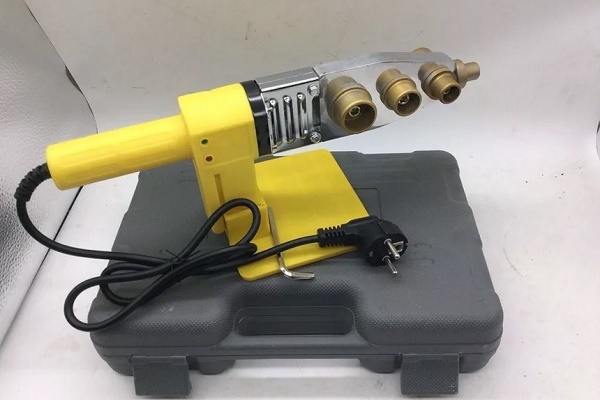
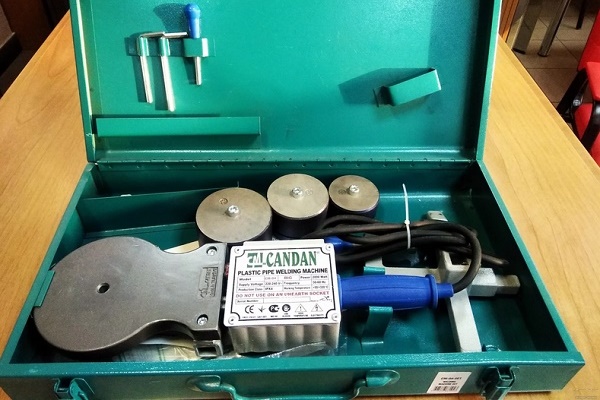
Lödkolvar med cylindrisk värmare är kompaktare och bekvämare att använda på svåråtkomliga platser. Munstyckena fästs på dem med en lösbar klämma som låses med spännskruvar.
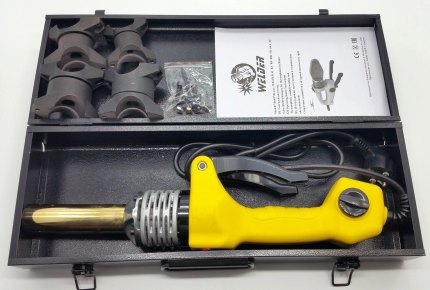
På grund av värmarens enkla konstruktion och avsaknad av dyra komponenter varierar kostnaden för lödkolvar mellan 100-200 dollar, beroende på tillverkare, effekt och utrustning.
Lödutrustningens konstruktion
Konstruktionen av lödkolvar för polypropenrör kan skilja sig i detaljer, men deras grundläggande delar är desamma.
Utrustningen består av:
- hölje;
- värmare;
- termoregulator;
- munstycken;
- stativ.
Apparatens hölje är vanligtvis tillverkat av metall, eftersom plastdelar kan bli spröda på grund av den konstanta påverkan av höga temperaturer, även om det finns modeller med gummibelagda handtag.
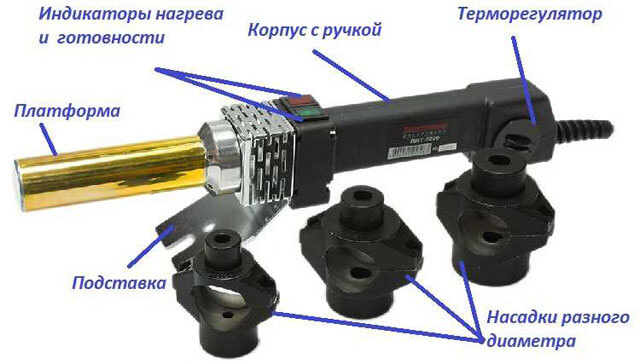
Elvärmaren (värmeelementet) har formen av en konisk metallplatta eller en tjock cylinderformad stav. Värmeelementets storlek beror på effektförbrukningen och antalet munstycken som samtidigt monteras på den.
Elvärmaren i form av en platta har ett eller flera hål för montering av munstycken. Med ökning av deras antal ökar lödkolvens effekt och dess kostnad. Standardtemperaturen för värmaren vid svetsning av rör är 260 °C, men den kan justeras.
Temperaturregulatorn har formen av ett runt handtag, med vilket den nödvändiga arbetstemperaturen ställs in. För att kontrollera lödkolvens beredskap används indikatorer (vanligtvis röd och grön lampa). Vid uppvärmning lyser den röda indikatorn, och när värmaren når arbetstemperaturen tänds även den gröna.
Tillsatserna för platta värmeelement har cylindrisk form och kallas dorn och hylsa. Dornen används för att värma den inre polypropenytan i muffen, medan hylsan används för att mjuka upp det yttre lagret på det anslutande röret.
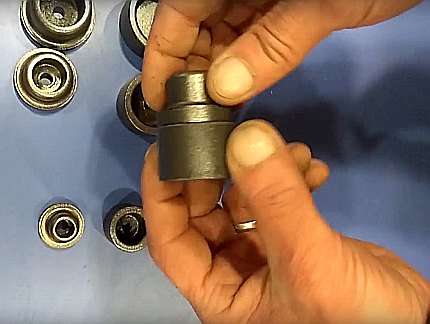
Ovanpå har tillsatserna en non-stick-beläggning så att den mjukgjorda polypropenen inte fastnar. För varje rördiameter finns det egna tillsatser. Vanligtvis medföljer 3-5 par i satsen med lödkolven.
För cylindriska värmeelement används klämformade tillsatser. Deras maximala antal på lödkolvens stång beror på värmarens längd.
Stativ för svetsapparat finns i universella och individuella varianter.
Till formen kan de vara:
- korsformade;
- U-formade;
- rektangulära.
Universella stativ kan köpas separat och passar de flesta lödkolvar, medan individuella stativ har speciella fästen avsedda för en specifik modell eller hel serie utrustning. Alla stativ är relativt kompakta men skiljer sig i vikt.
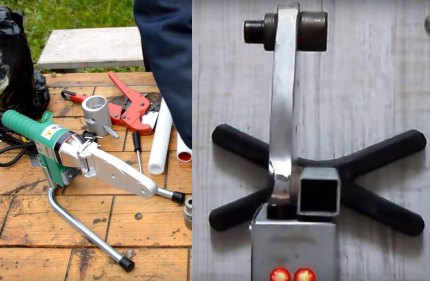
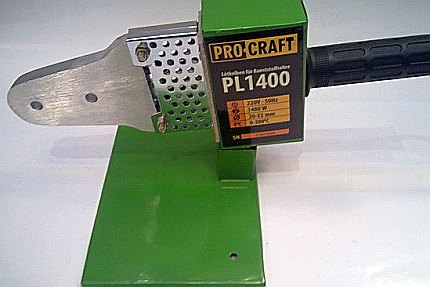
Ibland förekommer lödkolvar med värmare och stativ med ovanlig form, men de har inte fått någon masspridning.
Elapparatens funktionsprincip
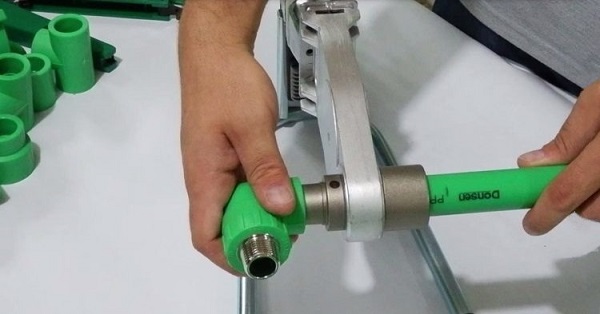
Lödkolvens funktion för polypropenrör bygger på termisk uppmjukning av ytorna på de delar som ska sammanfogas, följt av deras sammanfogning.
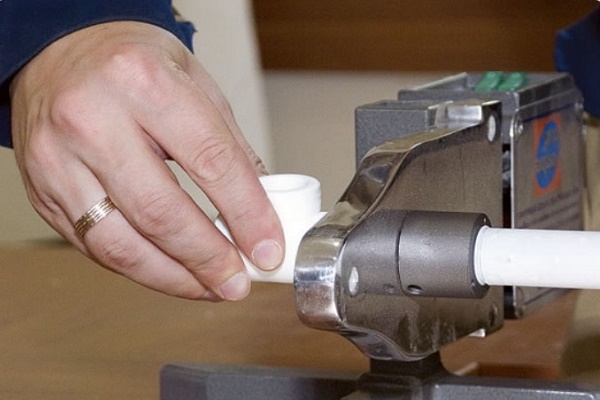
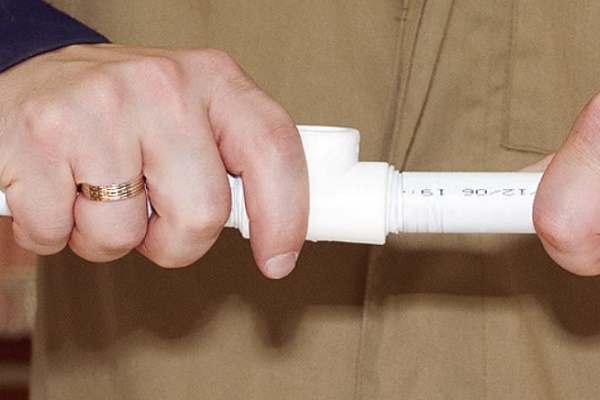
Produkten med muff träs på dornen, och det avskurna röret sticks in i hålet på den uppvärmda hylsan. Delarna värms under den tid som anges i instruktionen för varje lödkolv separat. Sedan tas delarna bort från tillsatserna och sammanfogas.
Om du aldrig har gjort liknande arbeten, rekommenderar vi att du bekantar dig med tekniken för egen svetsning av polypropenrör.
Urvalskriterier för muffmodeller
Valet av lödkolv för polypropenrör bör börja med att studera utrustningens utrustning och egenskaper.
De viktigaste faktorerna som säkerställer hållbarhet och funktionalitet hos denna apparat är:
- värmeelementets effekt;
- tillsatssats;
- utrustningstillverkare;
- kostnad för lödkolv.
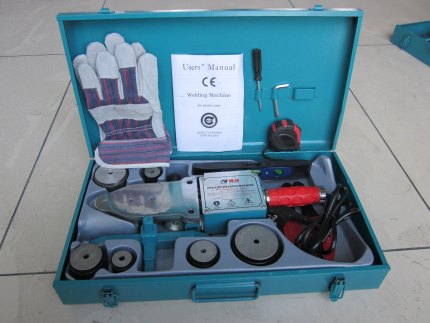
Svetsapparaten levereras nästan alltid med tillbehörsverktyg: handskar, skruvmejsel, måttband med mera. Därför måste man ta hänsyn till denna detalj när man väljer apparat, särskilt via internet.
Kriterium #1 – utrustningens effektförbrukning
De flesta råd om val av lödkolvseffekt på internet bygger på påståendet att den måste vara minst tio gånger rörets storlek i millimeter. Maximal diameter på tryckledningar i hemmasanläggningar överstiger sällan 63 mm, därför borde den rekommenderade lödkolvseffekten teoretiskt vara 500-600 W. Men detta tillvägagångssätt tar inte hänsyn till utrustningens verkliga egenskaper.
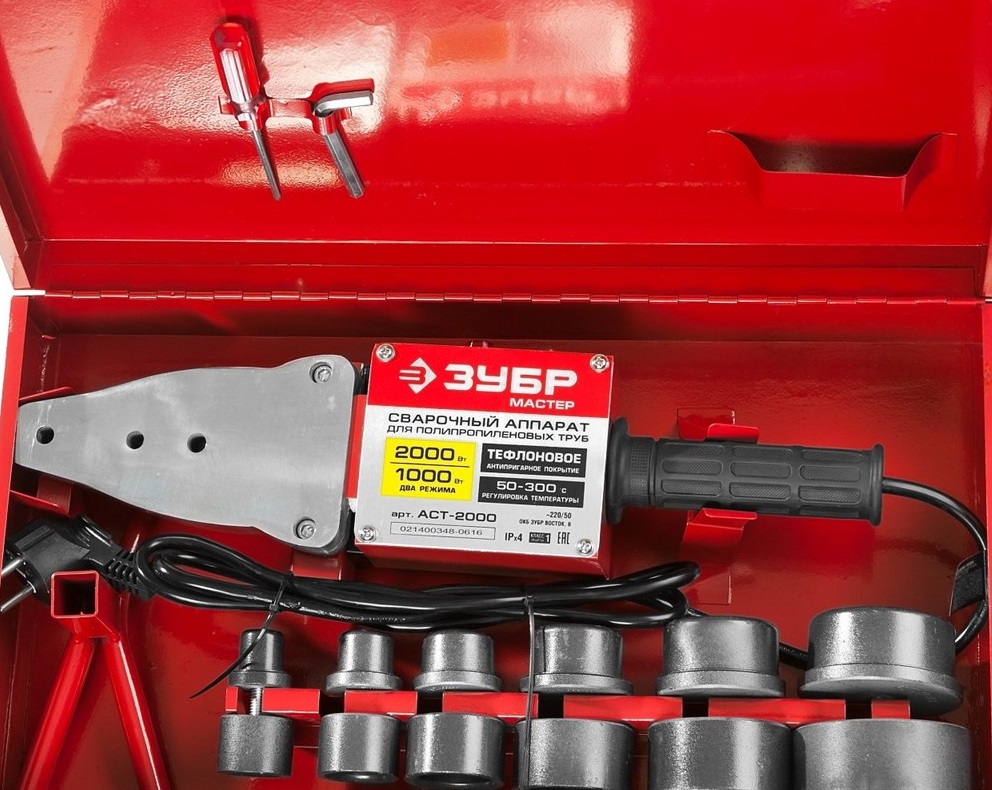
Minimieffekten för de flesta mufflödkolvar på marknaden är 800 W, max 2 kW, så vilken som helst av dessa räcker för installation av hemmavärme- eller vattenförsörjningssystem.
Kraftfullare lödkolvar når snabbare temperatur efter uppvärmning av ytterligare ett par plastdelar, men med tanke på tiden för efterföljande sammanfogning har denna fördel ingen större betydelse.
Utrustningens kostnad är nästan oberoende av värmarens effekt, så man kan bara orientera sig efter denna egenskap med hänsyn till elsäkerhet. Lägenhetsledningar är dimensionerade för maxbelastningar på 3,5-4 kW, så vid användning av tvåkilowatts lödkolvar begränsas användningen av annan utrustning med liknande effekt.
Om man absolut inte vill köpa en lödkolv med minimieffekt, är det bäst att köpa en apparat med energiförbrukning på 1,2-1,4 kW.
Kriterium #2 – typer av värmningsmunstycken
Rörinsatser ingår alltid i lödkolvens leveranspaket. De tillverkas i två typer, beroende på värmeelementets form. För platta värmare görs insatserna som en cylinder som är stängd i ena änden. De fästs mot varandra med en bult på båda sidor av lödkolvens metallplatta.
Dornar och hylsor för cylindriska värmestavar har halvcirkelformad bas. Ett par sådana insatser omsluter värmeelementet som en klämma och fästs med två bultar.
En sådan lödkolvkonstruktion anses vara effektivare eftersom den större kontaktytan mellan värmarens yta och insatserna påskyndar deras uppvärmning och stabiliserar temperaturen vid smältning av polypropen.
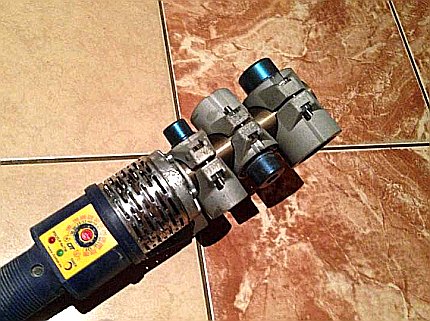
Dornar och hylsor är tillverkade av metall och belagda med en non-stick-beläggning av vanlig eller metalliserad teflon. Den förhindrar att smält polypropen fastnar på ytan.
Trots enkelheten i konstruktionen är munstyckena utrustning som snabbt kan gå sönder. Det tunna teflonskiktet tenderar att snabbt nötas bort, varefter munstyckena blir oanvändbara.
Därför är det bättre att köpa produkter från beprövade tillverkare, vars kvalitet säljare i butikerna kan garantera. Det går inte att visuellt kontrollera teflonets tjocklek och kvalitet.
I grundpaketet för lödkolven ingår vanligtvis munstycken med diametrarna 20, 25 och 32 mm. Vissa modeller levereras med dorn och hylsa med diametrarna 40, 50 och 63 mm.
Munstyckena är inte billiga, så deras kostnad påverkar det totala priset på utrustningspaketet. Om man inte planerar att svetsa rör med stora diametrar är det bättre att köpa en lödkolv med minimal uppsättning munstycken och sedan köpa fler om det behövs. Och med tillräckligt med pengar kan man direkt köpa en modell av svetsmaskinen med maximal utrustning.
Kriterium #3 – tillverkare
Det är praktiskt taget omöjligt att bedöma kvaliteten på en lödkolv i butiken bara genom dess utseende. Undantaget är möjligen billiga kinesiska modeller som har en plåtkropp, tunn elkabel och minimal utrustning.
Kvaliteten på svetsmaskiner beror till stor del på tillverkningslandet. Endast stora fabriker kan i stor skala nå exportmarknader, så det finns få kända företag inom detta område.
I inhemska butiker finns lödkolvar tillverkade i följande länder:
- Tyskland: Rothenberger, Kern.
- Tjeckien: Dytron
- Turkiet: Candan, Valtec, Cobra.
- Ukraina: Temp, Dnipro.
- Ryssland: Uralmasj, Splav.
- Kina: Fora, Sturm, Enkor.
Det finns dussintals andra tillverkare, men ovanstående märken är de mest beprövade i praktiken, och deras kvalitet kan bedömas utifrån verkliga recensioner. De bästa och mest populära modellerna bland användarna har vi tittat på i nästa artikel.
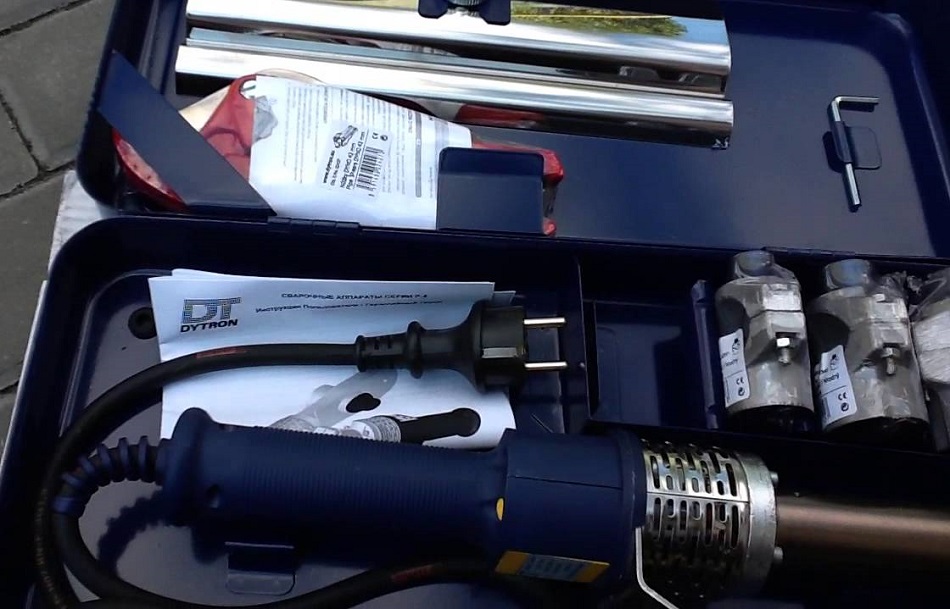
Den mest pålitliga utrustningen anses vara tyska och tjeckiska, som kan hålla i flera år utan problem. Dess kostnad kan vara 10-12 gånger högre än ryska och ukrainska motsvarigheter med samma utrustning.
En så stor prisskillnad beror inte bara på den utmärkta kvaliteten hos europeiska tillverkares produkter, utan också på skillnader i produktionskostnad.
Den största fördelen med pålitliga modeller är noggrannheten i temperaturreglering under hela livslängden. Företagen Rothenberger, Dytron och Kern är de bästa tillverkarna av svetsutrustning på den europeiska marknaden.
Turkiska företag försöker kopiera svetsutrustning för polypropenrör från sina tyska konkurrenter, men använder billigare komponenter. Kvaliteten på deras lödkolvar är inte mycket sämre än europeiska motsvarigheter, men de är mycket billigare.
Ukrainska och ryska tillverkare av svetsutrustning säljer under egna varumärken oftast modeller som är specialbeställda i Kina. Därför skiljer sig kvaliteten mellan inhemska och kinesiska apparater lite. När man köper lödkolvar från dessa länder kan man bara fokusera på priset, vilket är direkt proportionellt mot kvaliteten och utrustningens innehåll.
Kriterium #4 — utrustningför lödkolven
I kartongen med en muffsvetsapparat kan det finnas olika hjälpverktyg, vars pris kan kraftigt påverka det slutliga priset på satsen.
Till lödkolven kan följande tillbehör medfölja:
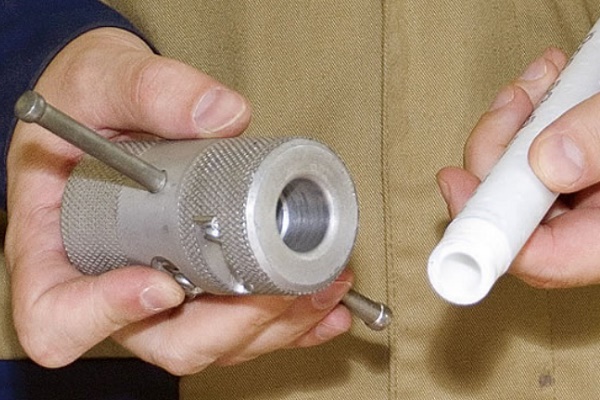
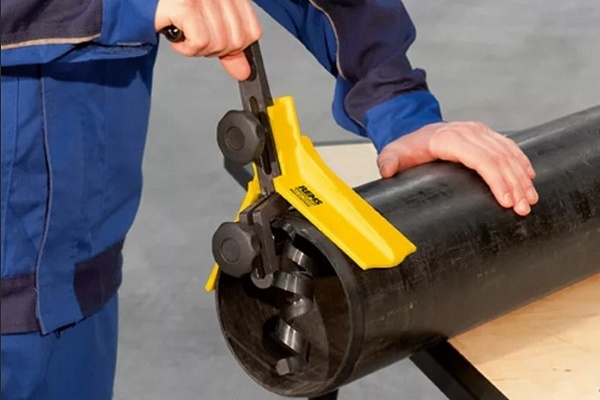
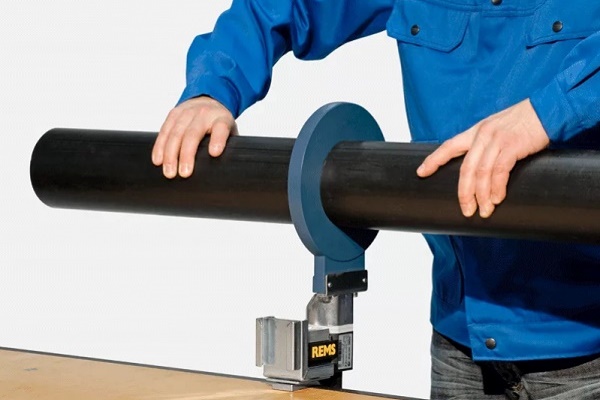
- Fasavgradare.
- Rörskärare.
- Handskar.
- Måttband.
- Nyckel för att fästa tillbehör.
- Skruvmejsel.
- Vattenpass.
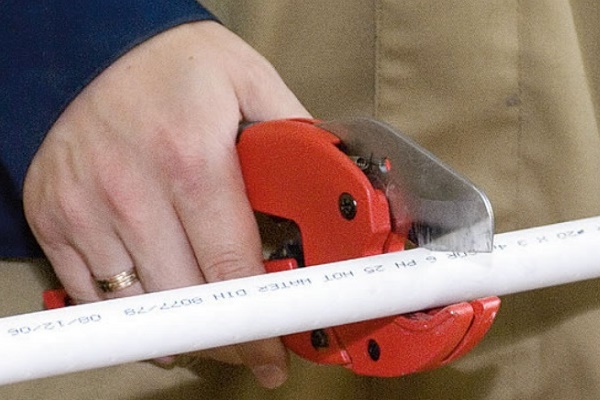
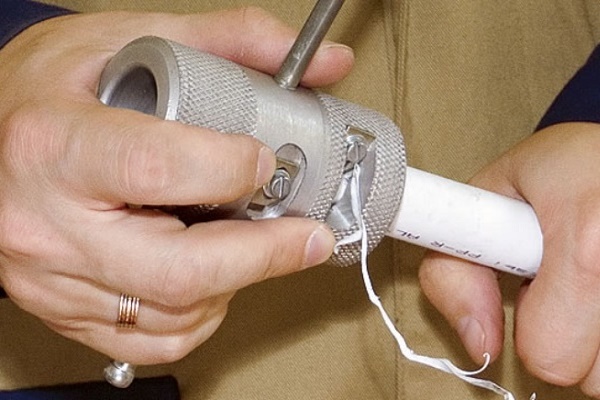
Den dyraste anordningen i satsen, efter själva lödkolven och tillbehören, är rörskäraren. Utan den är en kvalitativ svetsprocess av rör helt enkelt omöjlig. Närvaron av detta verktyg är mycket önskvärt vid köp av svetsutrustning.
Det bör noteras att rörskärare i billiga satser blir snabbt slöa, och man måste köpa ett verktyg av högre kvalitet.
Vi rekommenderar att du läser användningsreglerna för rörskärare.
Tips för köp och användning
Baserat på analys av kvalitet och hållbarhet hos svetsutrustning, kan följande tips ges vid köp:
- För enstaka hemarbeten kan du köpa en lödkolv från en känd inhemsk tillverkare med garanti.
- Vid svetsning av ett litet antal plaströr är det lämpligare att hyra svetsutrustning.
- Turkiska lödkolvar kan köpas vid egen montering av omfattande hemmaledningar och om man har tillräckligt med pengar.
- Att köpa en kvalitativ europeisk lödkolv rekommenderas om man vill arbeta professionellt med installation.
Att köpa en pålitlig dyr lödkolv garanterar inte lång livslängd.
För att bibehålla utrustningens egenskaper måste bruksanvisningarna följas.
- Vid arbete med lödkolven måste du bära handskar som skyddar mot brännskador.
- Lödkolvar har vanligtvis metallhölje, så för att undvika risk för elektriska stötar måste den anslutas till ett jordat uttag.
- Man måste se till att värmaren inte kommer i kontakt med trägolv eller lättantändliga föremål. Det är önskvärt att använda ett speciellt ställ vid arbete.
- Provsvetsning av delar bör utföras på oönskade rörrester.
- Rengör munstyckena efter svetsarbeten.
Att följa dessa råd gör att du kan köpa pålitlig utrustning och även använda den länge och säkert. Svetsprocessen har många nyanser som du måste lära dig innan du använder den själv. Processens parametrar beror på polypropenens typ, rörens diameter, lödkolvens effekt och andra faktorer.
Vill du lära dig att löda polypropenrör själv? I så fall rekommenderar vi att du läser våra andra artiklar där vi i detalj har gått igenom svetstekniken, temperaturen och de vanligaste misstagen som nybörjare gör.
- Lödningstemperatur för polypropylenrör: grundläggande steg för egen svetsning + värdetabell
- Lödning av polypropenrör: svetsregler och genomgång av möjliga misstag
- Polypropenrör och -kopplingar: typer av PP-produkter för montering av rörledningar och anslutningsmetoder
Slutsatser och användbar video om ämnet
Billiga lödkolvsmodeller kan hålla länge, men vid köp av utrustning bör du inte ta hänsyn till enstaka åsikter från icke-professionella som haft tur med sitt val. I videoklippen erbjuds expertråd från specialister om egenskaper hos lödkolvar för PP-rör och hur du väljer dem.
Översikt av svetsapparat för rör VALTEC:
Regler för val av svetsapparater:
Jämförelse mellan billig och dyr lödkolv:
Valet av svetsutrustning för polypropenrörledningar beror till stor del på köparens ekonomiska möjligheter. Men vid köp av lödkolv måste du även ta hänsyn till dess tekniska specifikationer för att köpa just den utrustning som behövs för dina monteringsuppgifter.
Väljer du också en svetsapparat för propylen och vill klargöra några kontroversiella punkter som vi tagit upp i artikeln? Ställ dina frågor i kommentarerna – våra experter försöker hjälpa dig.
Eller har du länge varit ägare till en lödkolv (kanske flera) och har god erfarenhet av att löda rör? Dela gärna dina rekommendationer med nybörjare, berätta om för- och nackdelar med din utrustning, visa bilder på din lödkolv och lägg till tips om användning.
 Hur man väljer ett svetsjärn för polypropylenrör och hur man använder det korrekt
 Rörskärare för polypropenrör: översikt över verktygstyper och funktioner vid användning
 Saxar för kapning av polypropenrör: översikt av typer + bruksanvisning
 Rensningskabel för rör: typer, hur du väljer rätt + bruksanvisning
 Rörskärare för kopparrör: typer, tips för val, regler och nyanser för användning
 Pressklämmor för metallplaströr: hur man väljer + instruktioner för användning
 Vad kostar gasanslutning till ett privat hus: pris för organisation av gasleverans
 Bästa tvättmaskiner med torktumlare: ranking av modeller och råd till köpare
 Vad är färgtemperatur hos ljus och nyanser vid val av lamptemperatur för dina behov
 Byte av gasvattenberedare i lägenhet: dokumentation för byte + grundläggande normer och krav
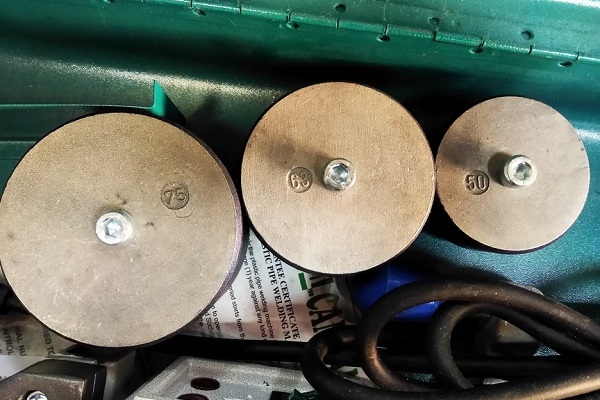
När jag stod inför att byta ut den gamla värmen i huset mot ny med polypropenrör, började jag välja en lödkolv. Jag valde en lödkolv med ett stativ i form av en platt metallplatta, eftersom den är mest stabil. Man bör också vara uppmärksam på lödkolvens munstycken som medföljer; de ska vara utan fabriksdeformationer och med en slät, jämn yta. Jag valde en lödkolv med 500 watts effekt och effektregulator. Det räcker gott för lödning av rör hemma.
Vilken lödkolv är bekvämare att använda – svärdformad eller stavformad? Jag ska köpa för hemmet och planerar att använda den inte så ofta.
Hej. Enligt min personliga åsikt är stavformad bekvämare, eftersom man kan löda med den i luften och i trånga utrymmen, den är mer kompakt.